¿Necesita soluciones de mecanizado expertas? Nuestro equipo de Tuowei Proto está aquí para ayudarle con todas sus necesidades de fabricación. Póngase en contacto con nosotros hoy mismo para obtener un presupuesto para sus proyectos en curso o futuros.
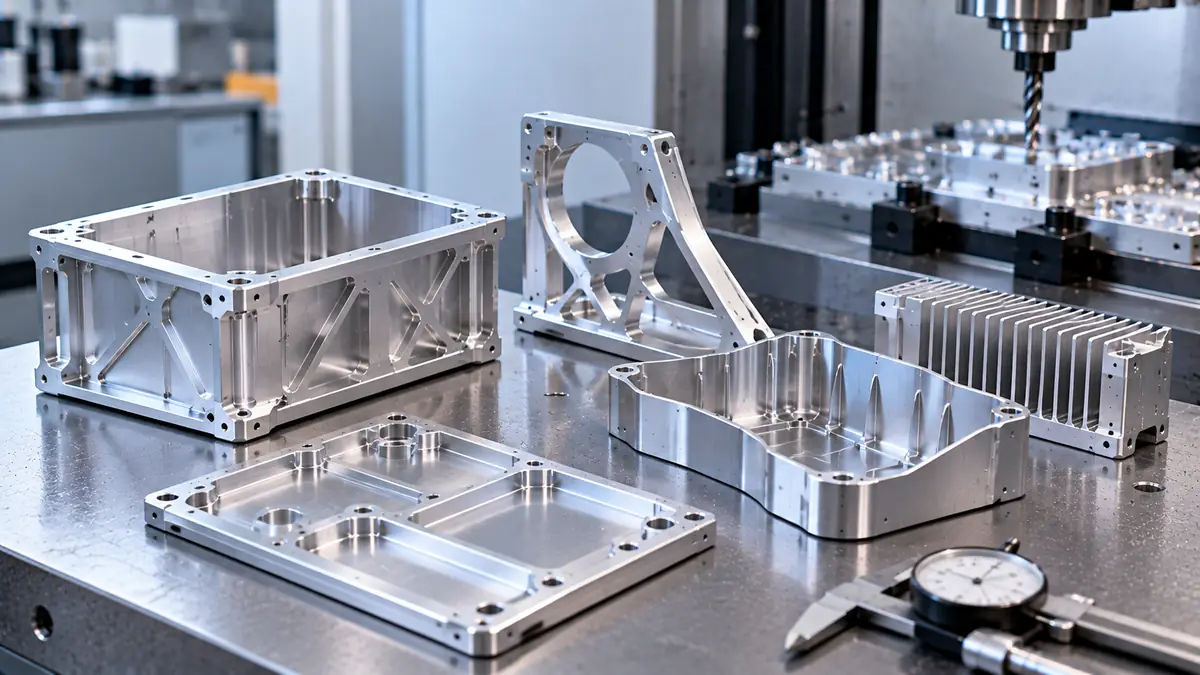
El mecanizado de aluminio de pared delgada puede fallar de dos maneras. La pared vibra durante el corte, lo que deja marcas de vibración y una superficie ondulada. O bien, la pieza se deforma al salir de la máquina, ya sea porque la tensión interna se ha liberado de forma desigual o porque las abrazaderas la han doblado. Ambos problemas se controlan de la misma manera: mantener la pared apoyada el mayor tiempo posible, cortar con fuerzas ligeras y uniformes, y partir de material con tensiones eliminadas.
Respuesta breve: Para evitar deformaciones, utiliza una chapa T651 de tensión eliminada, retira material de forma uniforme por ambos lados, realiza un desbaste completo antes del acabado y sujeta la pieza sin forzar su aplanamiento. Para evitar las vibraciones, utiliza la herramienta más corta y afilada que llegue a la zona de trabajo, realiza cortes de acabado radiales ligeros, acaba las paredes altas por etapas de arriba hacia abajo y ajusta la velocidad del husillo.
En el resto de esta guía se explica por qué funciona cada uno de esos pasos, junto con los principios físicos que los sustentan, para que puedas valorar cuáles son los más adecuados para una pieza concreta.
No existe una cifra universal. Las guías publicadas consideran que una pared es “delgada” cuando su espesor es inferior a 2 mm, inferior a 1,5 mm o cuando la relación entre altura y espesor se sitúa entre 10:1 y 20:1. Esta discrepancia tiene sentido si se tiene en cuenta que el espesor por sí solo no determina el comportamiento de una pared.
Lo que importa es la rigidez, y la rigidez depende tanto de la altura como del espesor. Una pared que se eleva desde un suelo en hueco se comporta, a grandes rasgos, como una viga en voladizo. Bajo una fuerza de corte lateral en su extremo libre, su deflexión aumenta con el cubo de su altura y disminuye con el cubo de su espesor.
Así pues, una pared de 1 mm de grosor y 5 mm de altura puede mecanizarse fácilmente. Sin embargo, con una altura de 40 mm, esa misma pared supone un verdadero problema. En la práctica, una pared se considera “delgada” cuando la fuerza de corte es lo suficientemente grande, en relación con su rigidez, como para desplazarla de su posición o hacer que vibre.
Por eso, en esta guía se tratan las paredes delgadas de aluminio teniendo en cuenta conjuntamente la altura y el espesor, en lugar de basarse en un único valor mínimo.
Hay cinco mecanismos que provocan casi todos los problemas relacionados con las piezas de paredes delgadas. Aparecen en momentos distintos, lo cual es la forma más rápida de distinguirlos.
| Causa | Lo que ves | Cuando aparezca | Corrección principal |
| Deformación por fuerza de corte | La pared es más gruesa en la parte superior de lo previsto y se va estrechando | Durante el corte, las medidas de la máquina son incorrectas | Hacer cortes radiales más ligeros y terminar por etapas, de arriba hacia abajo |
| Vibración espontánea (vibración autoexcitada) | Marcas onduladas, ruido, acabado deficiente | Durante el corte | Herramienta más corta, velocidad del husillo ajustada, mayor soporte |
| Liberación de tensiones residuales | La pieza se dobla o se retuerce al soltar la sujeción | Una vez que se haya lanzado la pieza | Madera T651, desbaste equilibrado, acabado en bruto y pulido |
| Deformación por sujeción | La pieza sale disparada de la pieza plana tras soltar la sujeción | Cuando se sueltan las abrazaderas | Incluso una fuerza de sujeción menor, vacío o soporte conformado |
| Calor | El tamaño varía durante el corte y luego cambia a medida que se enfría | Durante y justo después del corte | Líquido refrigerante, herramientas afiladas, medir a una temperatura estable |
Dos de ellos, la tensión y la sujeción, solo aparecen una vez que se retira la pieza. Una pieza puede parecer perfecta en la máquina y, aun así, no superar la inspección. Por eso también la “deformación” y el “vibrado” requieren soluciones diferentes: uno es un problema estático relacionado con la tensión y el soporte, mientras que el otro es un problema dinámico relacionado con la vibración.
Dos relaciones sencillas de la teoría de las vigas explican en gran medida el comportamiento de las paredes delgadas.
Desviación. En el caso de un muro considerado como un voladizo, la deflexión sometida a la misma fuerza es proporcional a la altura al cubo dividida por el espesor al cubo. Si se duplica la altura, la deflexión se multiplica por ocho. Si se reduce el espesor a la mitad, la deflexión también se multiplica por ocho.
Frecuencia natural. La primera frecuencia natural de la pared, es decir, la frecuencia a la que tiende a vibrar, es proporcional al espesor dividido por la altura al cuadrado. Si se reduce el espesor a la mitad, la frecuencia se reduce a la mitad. Si se duplica la altura, la frecuencia se reduce a una cuarta parte.
La tabla siguiente utiliza la fórmula del voladizo para una pared de aluminio 6061, con un módulo de elasticidad de 68,9 GPa (10,0 × 10³ ksi, según el manual de la NASA sobre el 6061) y una densidad de 2,70 g/cm³. Las paredes reales unidas a otras paredes o esquinas son más rígidas que este caso idealizado, por lo que hay que considerar estas cifras como una comparación, no como una predicción.
| Grosor de la pared | Altura de la pared | Primera frecuencia natural aproximada |
| 2 mm | 20 mm | 4.080 Hz |
| 1 mm | 20 mm | 2.040 Hz |
| 2 mm | 40 mm | 1.020 Hz |
| 1 mm | 40 mm | 510 Hz |
Ahora compáralo con la fresa. La frecuencia de paso de los dientes es igual a la velocidad del husillo multiplicada por el número de canales y dividida entre 60. Una fresa de tres canales a 12 000 rpm golpea la pared 600 veces por segundo, es decir, a 600 Hz. La pared alta de 1 mm, a 510 Hz, se sitúa cerca de esa frecuencia de excitación, mientras que la pared baja de 2 mm está muy por encima de ella.
Este es el significado práctico del término “delgado”. A medida que una pared se hace más alta y más delgada, su frecuencia natural se acerca al rango en el que la fresa genera la vibración, y los pequeños cambios en la velocidad o la profundidad empiezan a tener una gran importancia. Esto también explica por qué el fresado de paredes delgadas se vuelve más difícil tan rápidamente a medida que estas se hacen más altas.
Otro aspecto que sorprende a los diseñadores: cambiar de 6061 a 7075 no aumenta la rigidez de una pared. Los manuales de la NASA indican módulos de elasticidad de 10,0 y 10,3 × 10³ ksi para ambas aleaciones, con una diferencia de solo unos 3%. El 7075 es mucho más resistente, pero una pared que se flexiona con el 6061 se flexionará casi igual con el 7075.
El «chatter» es una vibración autoexcitada. Cada diente deja una superficie ligeramente ondulada. El siguiente diente choca con esa ondulación y, si la sincronización no es la adecuada, la vibración aumenta con cada pasada. En piezas de aluminio de paredes delgadas, la parte que vibra puede ser la pared en lugar de la herramienta, y el comportamiento de la pared cambia a medida que se va retirando material.
Los operarios determinan dónde el corte es estable utilizando un diagrama de lóbulos de estabilidad, que representa gráficamente la profundidad máxima de corte sin vibraciones en función de la velocidad del husillo. Los “lóbulos” estables se sitúan a velocidades en las que la frecuencia de paso de los dientes coincide con una fracción entera de la frecuencia natural del sistema. Los investigadores del NIST demostraron que estos límites de estabilidad también varían en función de la longitud del saliente de la herramienta, y que ajustar dicho saliente puede aumentar la tasa de arranque de material sin vibraciones (Schmitz et al., NIST).
En la práctica, estas son las herramientas:
Las recomendaciones sobre la velocidad del husillo varían en función de la máquina, el portaherramientas y la herramienta. Una velocidad que funciona bien en una máquina puede provocar vibraciones en otra. Una prueba de martilleo, que mide la respuesta en frecuencia de la herramienta con un martillo equipado con sensores, proporciona el lóbulo de estabilidad real para una configuración específica.
La chapa de aluminio laminada se somete a un temple tras el tratamiento térmico de solubilización, y el enfriamiento rápido genera tensiones en su interior: compresión cerca de las superficies y tensión en el centro. Mientras la chapa permanece intacta, estas tensiones se equilibran. Si se retira material de forma desigual mediante mecanizado, ese equilibrio se rompe, por lo que la pieza restante se deforma para alcanzar un nuevo equilibrio. Eso es lo que se conoce como deformación por mecanizado, y a menudo solo aparece una vez que se suelta la pieza de la sujeción.
La primera línea de defensa es la forma del material. Según el sistema de temple de la Asociación del Aluminio (ANSI H35.1), un sufijo “51”, como en T651, indica que el producto se sometió a un proceso de alivio de tensiones mediante estiramiento tras el tratamiento térmico en solución, con una deformación permanente de entre 1½ y 3% para las chapas. Ese estiramiento compensa gran parte de la tensión de temple, razón por la cual las chapas de 6061-T651 y 7075-T651 se mantienen más planas tras un mecanizado intenso que el material no estirado.
Nuestra postura: para cualquier pieza de aluminio de pared delgada cortada a partir de una chapa, especifica T651. El pequeño sobrecoste es mucho más barato que las piezas desechadas.
La estrategia es tan importante como las acciones:
El tratamiento térmico para aliviar tensiones tiene sus limitaciones en el caso del aluminio T6 y T651. Calentar a una temperatura cercana o superior a la de envejecimiento modifica el estado de endurecimiento y reduce la resistencia, por lo que el alivio térmico de tensiones solo debe utilizarse si el tratamiento térmico y las propiedades están homologados para la pieza.
La misma lógica se aplica a las piezas de pared delgada cortadas a partir de perfiles extruidos o piezas forjadas. El patrón de tensiones es diferente, pero el desbaste irregular sigue liberándolas de forma desigual, y la misma secuencia equilibrada sigue siendo útil.
La forma del material en bruto determina el nivel de tensión inicial de una pieza, lo que la convierte en la primera línea de defensa contra la deformación provocada por el mecanizado. En el caso de las piezas de aluminio de paredes delgadas, el sufijo que indica el estado de temple es la guía más rápida:
En este caso, la aleación es menos importante que la forma. El 6061-T651 es el material habitual para el mecanizado de paredes delgadas de aluminio; el 7075-T651 aporta resistencia, pero no rigidez.
La sujeción puede provocar tanta deformación como el corte. Una chapa fina que se aprieta contra una plantilla permanecerá plana mientras esté sujeta, pero recuperará su forma original al soltarla, con los errores de corte en los lugares equivocados.
Una buena sujeción de las piezas de paredes delgadas distribuye la fuerza y sujeta la pieza en el punto donde la herramienta ejerce presión:
Para piezas de aluminio de paredes finas, como las cajas y carcasas que se utilizan en electrónica de consumo, el método habitual combina dos operaciones: realizar el desbaste por el exterior mientras se sujeta la pieza en bruto, y a continuación sujetar la pieza por las partes ya desbastadas, o mediante un sistema de sujeción por vacío o conformable, para realizar el acabado de las paredes delgadas.
Al mecanizar paredes delgadas, la elección de la trayectoria de la herramienta determina cómo se aplica la fuerza sobre la pared, lo que la convierte en el punto más económico para reducir tanto la deflexión como las vibraciones.
La deformación de la herramienta y la deformación de la pared se suman. Una herramienta larga y delgada que se dobla alejándose de una pared delgada que también se está doblando puede dejar una pared mucho más gruesa en la parte superior de lo que indica el programa. Nuestro Servicios de fresado CNC Por este motivo, el equipo planifica conjuntamente la secuencia de reducción y las longitudes de las herramientas, y comprueba el espesor de la pared durante el trabajo, en lugar de hacerlo únicamente en la inspección final.
El aluminio conduce bien el calor, pero las paredes finas de aluminio tienen muy poca masa para absorberlo. El calor generado por el corte eleva rápidamente la temperatura de la pared, por lo que esta se expande mientras se está acabando y se contrae al enfriarse. El resultado es una pieza que se ha medido correctamente en la máquina, pero que, una vez en el banco de trabajo, presenta un tamaño inferior al previsto o está deformada.
Formas de mantener la temperatura constante:
En el caso de las piezas de paredes delgadas que deban mecanizarse en seco, hay que tener en cuenta que los cortes serán más ligeros y que transcurrirá más tiempo entre el desbaste y el acabado.
A menudo, sí. A Mecanizado CNC de 5 ejes Esta configuración beneficia a las piezas de paredes finas de dos maneras.
En primer lugar, permite acceder a varias caras en una sola sujeción. Cada nueva sujeción supone un nuevo riesgo de deformar las piezas de paredes delgadas, por lo que un menor número de configuraciones se traduce en menos errores de sujeción y una mejor alineación entre los elementos.
En segundo lugar, inclinar la herramienta o la pieza permite a la máquina acceder a paredes profundas con una herramienta más corta. Dado que la rigidez de la herramienta disminuye rápidamente con el saliente, utilizar una herramienta más corta es una de las soluciones más eficaces para evitar las vibraciones.
La contrapartida es una tarifa por hora más elevada y un mayor tiempo de programación. Para una chapa fina sencilla con detalles en una de las caras, una configuración de 3 ejes con una sujeción adecuada suele ser la opción más rentable.
Las piezas de aluminio de pared delgada torneadas, como anillos, manguitos y carcasas redondas, plantean un problema que no tienen las piezas fresadas: el mandril. Un mandril estándar de tres mordazas aprieta un anillo delgado en tres puntos. El anillo gira mientras está sujeto y, al soltarlo, recupera su forma original, ligeramente trilobulada.
Soluciones habituales:
El principio es el mismo que al mecanizar paredes delgadas en una fresadora: distribuir la fuerza de sujeción y no exigir nunca al dispositivo de sujeción que mantenga la pieza en una forma que esta no quiera adoptar.
Muchos de los problemas relacionados con las paredes finas de aluminio pueden solucionarse en la fase de diseño sin que ello suponga prácticamente ningún coste.
Para componentes aeroespaciales, donde los objetivos de peso obligan a reducir aún más el grosor de las paredes de aluminio, estas decisiones suelen determinar si una pieza puede fabricarse de forma repetible o no.
Las piezas de paredes delgadas pueden superar o no la inspección en función de cómo se sujeten durante la medición. Una pieza lo suficientemente flexible como para cambiar de forma bajo su propio peso, o bajo una sujeción ligera, es lo que las normas denominan «pieza no rígida».
ISO 10579 trata sobre cómo dimensionar y establecer tolerancias en piezas no rígidas. Permite que el plano indique si un requisito se aplica en estado libre —con la pieza sin restricciones— o en una condición restringida que imita la forma en que se sujetará durante el montaje. La norma ASME Y14.5 utiliza un símbolo de estado libre con el mismo fin. Sin esa indicación, el taller y el cliente podrían medir la misma pieza de dos formas diferentes y obtener dos resultados distintos.
La temperatura también es importante. ISO 1 establece los 20 °C como temperatura de referencia estándar para las especificaciones dimensionales. Las piezas finas de aluminio se calientan rápidamente durante el corte y se enfrían rápidamente después, por lo que deben alcanzar una temperatura ambiente estable antes de la medición final.
Pasos prácticos para la inspección:
Estos patrones suelen convertir las piezas de pared delgada en chatarra:
La mayoría de estos problemas se solucionan sin coste alguno una vez que se conoce la causa. Lo difícil es determinar qué mecanismo está en juego, por lo que el primer paso es anotar cuándo aparece el problema: si es durante el corte o tras soltar la herramienta.
El éxito en el mecanizado de aluminio de paredes delgadas radica en tratar la pared como una estructura flexible a lo largo de todo el proceso. Empieza con material T651 estirado, realiza un desbaste uniforme y deja que la pieza se asiente; sujétala sin ejercer fuerza, y termina con herramientas cortas y afiladas, en pasos que mantengan la sección delgada bien apoyada.
Si tienes una carcasa, un soporte o una pieza aeroespacial de paredes delgadas para la que necesitas un presupuesto, envía el modelo y el plano a Precisión Tuowei. Nuestros ingenieros revisarán la altura de las paredes, la fijación y las condiciones de inspección antes de proceder al corte, y nuestro Servicios de mecanizado CNC abarcar tanto los prototipos como las series de producción.
P: ¿Cuál es el espesor mínimo de pared para el mecanizado del aluminio?
R: No hay un valor mínimo único, ya que la altura de la pared es tan importante como su grosor. La deflexión aumenta con la altura al cubo y disminuye con el grosor al cubo, por lo que una pared baja de 1 mm se puede mecanizar fácilmente, mientras que una alta produce vibraciones. Añade nervaduras a las paredes altas y confirma los límites con tu operario para cada geometría.
P: ¿Cómo se evita el vibrado al fresar paredes delgadas?
R: Utiliza la herramienta más corta y afilada que te permita llegar, realiza cortes de acabado radiales ligeros y termina las paredes altas por etapas, de arriba hacia abajo, de modo que el material situado debajo sirva de apoyo al corte. Si persiste la vibración, modifica la velocidad del husillo al alza o a la baja, prueba con una fresa de paso variable o apoya la pared con un relleno.
P: ¿Por qué se deforman las piezas de aluminio de pared delgada tras el mecanizado?
R: Normalmente, esto se debe a que la tensión residual derivada del temple se libera de forma desigual, o a que la sujeción ha forzado la pieza a mantenerse plana durante el corte. El uso de chapa T651 estirada, la eliminación uniforme de material por ambos lados y la liberación de las abrazaderas tras el desbaste, antes de la pasada de acabado, son medidas que reducen este movimiento.
P: ¿Cómo se sujetan las piezas de paredes finas sin deformarlas?
R: Distribuye la fuerza de sujeción. Los dispositivos de sujeción por vacío, las mordazas blandas adaptadas a la forma de la pieza, los insertos ajustados y las lengüetas de sacrificio sujetan la pieza sin ejercer presión puntual. Aprieta las abrazaderas de manera uniforme y solo lo necesario para el corte, ya que una pieza delgada sujetada con demasiada fuerza recupera su forma original al soltarla.
P: ¿Es el fresado ascendente más adecuado para paredes delgadas?
R: Normalmente, para el acabado del aluminio, ya que la viruta pasa de gruesa a fina y la herramienta roza menos, lo que mejora el acabado. En una pared muy flexible, también es importante la dirección en la que la fuerza de corte empuja la pared, por lo que conviene confirmar la elección en una primera pieza antes de iniciar la producción.
Escrito por Andy, ingeniero de fabricación en TUOWEI Precision. Andy está especializado en mecanizado CNC, fabricación de precisión e ingeniería de producción, y cuenta con experiencia práctica en el apoyo a proyectos que abarcan desde la creación rápida de prototipos hasta la producción a gran escala. Trabaja en estrecha colaboración con los equipos de ingeniería y fabricación para evaluar materiales, tolerancias, procesos de mecanizado y la facilidad de fabricación de los diseños. Sus artículos ofrecen información práctica y con base técnica para ayudar a ingenieros y compradores a tomar mejores decisiones de fabricación, optimizar la eficiencia de la producción y lograr una calidad constante de las piezas. Descubre las soluciones de mecanizado CNC y fabricación a medida de TUOWEI Precision para tu próximo proyecto.
Desde prototipos rápidos hasta la producción a gran escala, Tuowei Precision ofrece un mecanizado CNC fiable, con precisión y uniformidad en cada paso. Empieza tu proyecto hoy mismo.
Manténgase al día sobre el mecanizado CNC real, las tendencias del sector y las perspectivas de producción en Tuowei Precision, pero se instala para permitirle tomar mejores decisiones de producción.