需要专业的加工解决方案?拓维 Proto 团队可满足您的所有加工需求。现在就联系我们,为您正在进行或即将进行的项目报价!
在数控加工和注塑成型之间做出选择,主要取决于产量。数控加工几乎没有前期成本,但单件成本较高;注塑成型则前期模具成本较高,但单件成本极低。当产量低于几百件时,数控加工通常更经济;当产量超过几千件时,注塑成型通常以显著的优势胜出。.
以上就是总结。关键在于弄清楚你的具体部件在哪个环节涉及跨界,并识别出那些体积根本不是决定性因素的情况。公差要求、材料性能、外观要求以及设计变更的可能性,都可能凌驾于成本计算之上。.
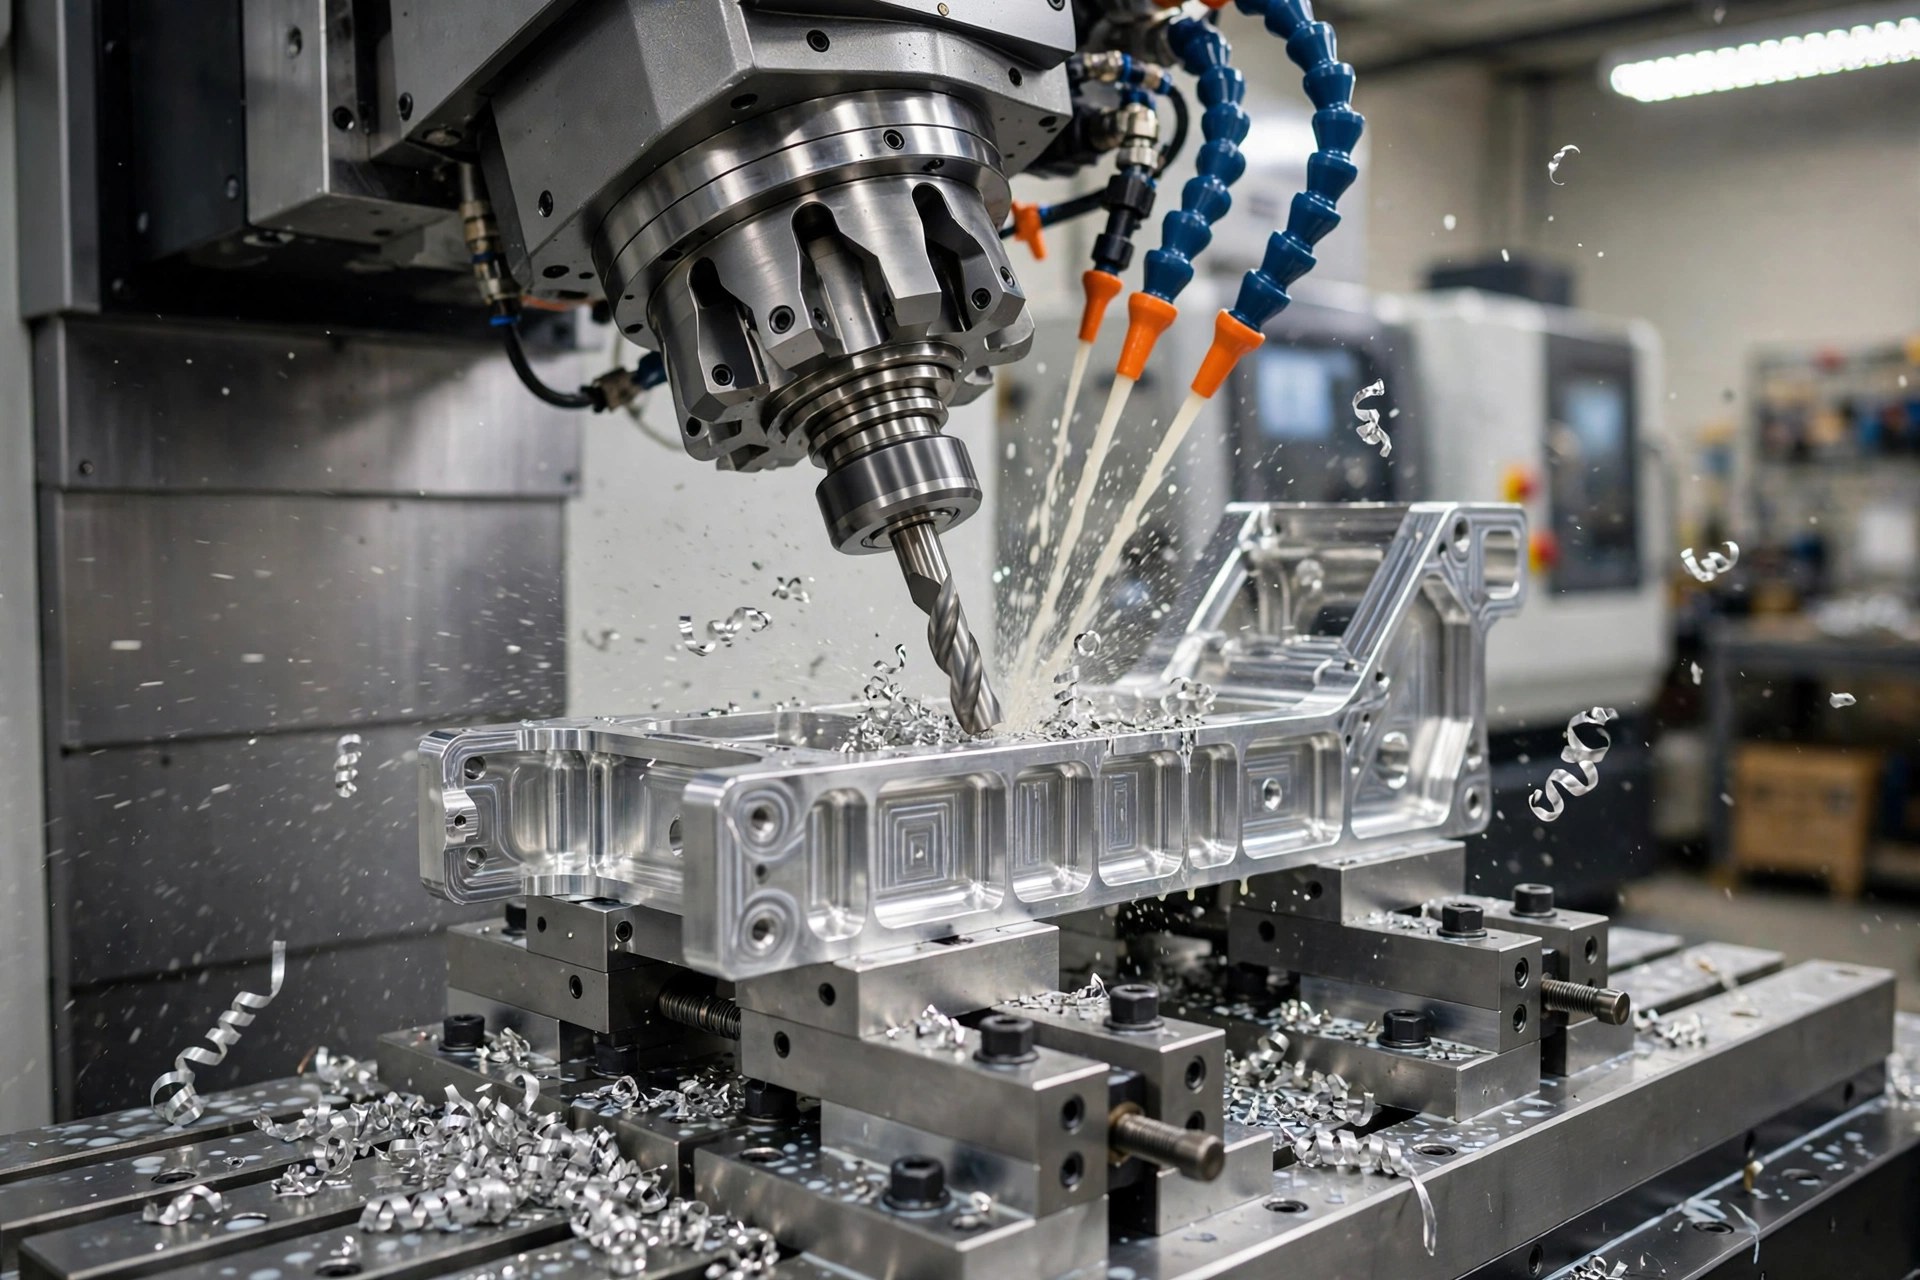
数控加工属于减材加工。切削工具从实心坯料上切除材料,直至留下所需零件。每件工件的加工时间大致相同,因此第10件工件的成本与第1件大致相当。.
注塑成型是一种成形工艺。将熔融的塑料在压力作用下注入钢制或铝制模具中,冷却后脱模。模具制造成本高且耗时。但一旦模具制成,每个零件的成型仅需几秒钟,且成本极低。.
本次比较中的其他所有内容,都源于这一处结构上的差异。.
| 系数 | 数控加工 | 注塑成型 |
| 前期模具费用 | 极少或没有 | 内容充实,能随复杂度增加而扩展 |
| 每个部件的成本 | 高,数量方面大致持平 | 低点,在成交量增加的情况下下跌 |
| 典型经济产量 | 1 到几千 | 从数千到数百万 |
| 首件产品交货周期 | 天 | 模具制作需要几周时间,之后只需几天 |
| 设计变更成本 | 重新编程和重新切割,成本低 | 模具改造,成本高 |
| 可实现公差 | 典型值为±0.025 毫米,受控特征处的公差为±0.005 毫米简体中文(大陆) | 通常为 ±0.05 毫米至 ±0.2 毫米,具体取决于尺寸和树脂 |
| 材料 | 金属和可加工塑料 | 热塑性塑料、热固性塑料、弹性体 |
| 几何极限 | 刀具必须物理接触到每个特征 | 工件必须充满模具、均匀冷却并脱模 |
| 部件间的一致性 | 非常高 | 一旦工艺稳定,数值将非常高 |
| 废物 | 数量可观的切屑和边角料 | 磨损极小,跑鞋往往需要重新打磨 |
机加工零件的价格主要取决于机床加工时间。循环时间则取决于需要切除的材料量、材料的硬度、表面要求和公差要求所需的精加工道数,以及零件需要重新夹紧的次数。.
编程和设置是按每次修订计算的一次性成本,因此单价从1件到100件时会急剧下降。此后,成本曲线趋于平缓。 从500件增加到5,000件时,虽然通过优化模具经济性和生产排程能使单价略有下降,但降幅并不显著,因为机床仍需逐件加工每个零件。.
一个注塑件的价格由两个截然不同的数字构成。模具本身就是一种精密工具,由淬火或预淬火钢加工而成,带有冷却通道、顶出系统,并且通常还配有用于处理底切部位的侧向动作机构。制造模具需要数周时间,且无论后续生产多少个零件,成本都是固定的。.
因此,单件成本包括材料成本、以秒为单位的循环时间以及机床产量。该成本通常仅占同类机加工件成本的一小部分。.
推动因素 注塑模具 影响成本的主要因素包括型腔数量、模具钢等级、预期模具寿命、零件尺寸、表面粗糙度要求,以及几何形状是否需要侧向动作或顶针来释放底切。如果对零件进行重新设计以避免使用侧向动作,通常可以显著降低模具制造成本。.
下文中的数字仅供说明,并非报价。请参考结构,而非具体数值。.
假设一个注塑件的单件成本为$2,模具成本为$12,000;而等效的机加工件单件成本为$28,且无需刀具。.
| 数量 | 加工总计 | 注塑总计 |
| 100 | $2,800 | $12,200 |
| 250 | $7,000 | $12,500 |
| 500 | $14,000 | $13,000 |
| 1,000 | $28,000 | $14,000 |
| 5,000 | $140,000 | $22,000 |
本例中的盈亏平衡点大约在460件左右。如果改变模具成本或单件加工成本,盈亏平衡点就会发生显著变化。对于一个使用廉价铝制模具的简单零件,可能在几百件左右就能达到盈亏平衡;而对于一个使用复杂多腔钢制模具的大型零件,可能要生产到几千件才能达到盈亏平衡。.
在做出决定之前,请用实际报价进行一次计算。这只需十分钟,就能平息大多数争论。.
根据这些流程的典型使用情况,提供以下大致指导:
有两个因素会影响这些范围。如果设计仍在变更,则机加工的竞争力会维持更长时间,因为修改设计只需重新编程,而无需修改模具。如果零件体积大且壁厚,注塑周期时间会增加,机加工的切削量也会随之增加,从而缩小两者之间的差距。.
正是在这一点上,这两个过程出现了差异,而成本表并未体现这一点。.
机加工零件均按尺寸切削而成。机床测量的尺寸即为最终成品尺寸,在受控特征上可实现低至±0.005毫米的公差。由于材料是从稳定的毛坯上切削而成的,因此无需预测收缩量。.
注塑件在冷却过程中会收缩,收缩程度取决于树脂种类、壁厚、充填方式以及工艺参数。尼龙和乙缩醛等半结晶材料的收缩程度大于ABS和聚碳酸酯等非晶材料,且其收缩行为比后者更难预测。 模具设计师在开模时会针对预期的收缩进行补偿,但这种补偿仅是一种预测,需通过测量首批试模件来验证其准确性。.
实际后果:
如果您的图纸中包含多个公差小于±0.05毫米的特征,则应预计对注塑件进行二次加工,或者直接计划对零件进行机加工。了解 数控加工如何实现公差要求 有助于厘清哪些功能确实需要它。.
机械加工适用于金属以及以毛坯形式供应的塑料。注塑成型仅适用于能在模具中流动并固化的材料,但该范围非常广泛,包括那些不以可加工毛坯形式销售的填充型和增强型复合材料。.
实践中需要注意的几点:
如果零件必须采用金属材料,那么对于大多数应用而言,注塑成型就不再是可选方案,比较的重点便转为机加工与铸造或金属注射成型之间的对比。对现有 可加工金属和塑料 当材料尚未确定时,这是一个切实可行的起点。.
注塑件从模具中取出时即呈现最终表面效果。纹理、光泽度以及商标图案均在模具中预先成型,因此每个零件都完全一致,无需进行后续加工。这对面向消费者的产品而言是一大优势。.
机加工件上可见刀具痕迹。机加工后的表面粗糙度通常在 1.6 至 3.2 µm Ra 范围内,若要获得类似注塑件的外观效果,则需要进行珠击、抛光或阳极氧化等二次加工。这些工序会增加单件成本,且随着产量增加,成本也会随之累积。.
对于大批量的外壳和可见部件,仅这一因素往往就决定了生产工艺的选择。.
机加工可在数日内交付首批零件。原型通常在一周内发货,小批量生产则在一至三周内完成。.
注塑成型首先需要模具。模具制造通常需要数周时间(具体取决于复杂程度),随后进行样品制作、尺寸验证,并且在获得批准前通常还需要进行一轮模具调整。一旦模具通过验收,生产速度就会很快。.
当发布日期确定后,这一时间差就显得尤为重要。许多项目采用 快速原型制作和小批量加工 在生产模具制造期间先供应首批市场产品,待模具准备就绪后再进行切换。这种过渡方案虽然短期内每件产品的成本较高,但能保障生产进度——而进度延误通常造成的损失更为严重。.
为某一工艺设计的一个零件,很少能完美地转移到另一工艺中。这是一种常见且代价高昂的意外情况。.
注塑成型要求:
数控加工要求:
实际意义在于:如果你计划以后转为注塑成型,那么现在就应按照注塑成型的要求进行设计,并采用机加工方式制作这些原型。纯粹为机加工而设计的工作件在制作模具之前需要进行返工,而在设计验证完成后进行返工则会使验证工作白费。.
这两者往往是相辅相成的,而非相互替代的。.
在切割钢材之前加工出的原型件。. 在预定树脂中对机加工零件的配合、功能和装配进行验证,其成本仅为模具修改费用的零头。钢材的更换成本高昂,而第一次就做对则成本低廉。.
桥梁施工。. 机加工或 3D 打印部件 在模具制造期间满足初期需求,从而确保产品上市不受模具进度限制。.
脱模后加工。. 注塑件在成型后还会进行机械加工,以获得公差严格的孔、平整的密封面或无法通过注塑可靠成型的螺纹。.
模具的制造过程。. 注塑模具通过数控加工和电火花加工制成。用于制造注塑件的模具是一个精密加工的组件,这就是为什么同时提供这两项服务的供应商 数控加工服务 而且,通过模具加工,可以在两者之间转移项目,而无需更换供应商。.
请按顺序回答以下问题:
如果答案存在冲突,应优先考虑与进度和技术风险相关的因素,而非与单价相关的因素。单价差异是可以弥补的,但根据设计制造的刀具若因后续设计变更而无法使用,则无法弥补。.
坦率地说,这两种方法并没有孰优孰劣之分。它们解决的是不同的问题,而大多数团队常犯的错误是,在设计尚未敲定之前就过早地确定了工装方案,仅仅因为电子表格上的单件成本看起来很诱人。.
在设计处于运动状态时进行机械加工;当其停止运动且批量足够大时进行模具加工。在进行盈亏平衡计算时,应使用实际报价而非假设数据,并同时考虑双方的后续工序,因为机加工件可能需要精加工,而注塑件可能需要机加工。.
拓维精密 适用于两种工艺,从机加工原型和小批量生产一直到 注塑成型 对于批量生产而言,这使得能够通过加工件对设计进行验证,并将相同的几何形状直接应用于模具,而无需针对不同的供应商重新设计。.
问:当产量达到多少时,注塑成型比数控加工更经济?
A: 通常在500到5,000件之间,不过具体数量取决于模具成本和单件加工成本。在做出决定之前,请将模具成本除以每件节省的成本,以此计算出您自己的盈亏平衡点。.
问:注塑件能否达到与机加工件相同的公差?
A: 通常不是。注塑件在冷却过程中会收缩,因此公差通常在±0.05毫米到±0.2毫米之间。需要更严格控制的特征通常在注塑后通过机加工来实现,而不是依靠模具来控制。.
问:我可以先用机加工制作一个原型,然后再根据同一设计进行注塑成型吗?
A: 是的,前提是该零件从设计之初就是为注塑成型而设计的,具有均匀的壁厚、脱模斜度和加强筋。仅针对机加工进行优化的设计,通常在制模前需要进行大量返工。.
问:为什么注塑模具这么贵?
A: 模具是一种精密钢制组件,内含冷却回路、顶出系统,通常还带有侧向动作机构,其加工和精加工均需满足严格的公差要求。成本与零件尺寸、型腔数量、模具钢等级、表面粗糙度以及底切的复杂程度成正比。.
问:对于塑料外壳来说,哪种工艺更好?
A: 当产量足以支撑模具成本时,应采用注塑成型,因为产品的外观表面和质感直接由模具决定。如果产量不足几百件,则采用机械加工或混合工艺通常整体上更快、更经济。.

作者:安迪,图威精密制造工程师。. 安迪专攻数控加工、精密制造和生产工程领域,在从快速原型制作到大规模量产的整个项目过程中拥有丰富的实践经验。他与工程和制造团队紧密合作,共同评估材料、公差、加工工艺以及设计可制造性。 他的文章提供了实用且具有技术深度的见解,旨在帮助工程师和采购人员做出更明智的制造决策、优化生产效率,并确保零件质量的一致性。欢迎了解图威精密的数控加工和定制制造解决方案,为您的下一个项目提供支持。.
从快速原型制作到可扩展的生产,Tuowei Precision 提供可靠的数控加工服务,在每个环节都确保精度与一致性。立即启动您的项目。.
随时了解拓维精工的真实数控加工、行业趋势和生产见解,安装拓维精工是为了让您做出更好的生产决策。.