
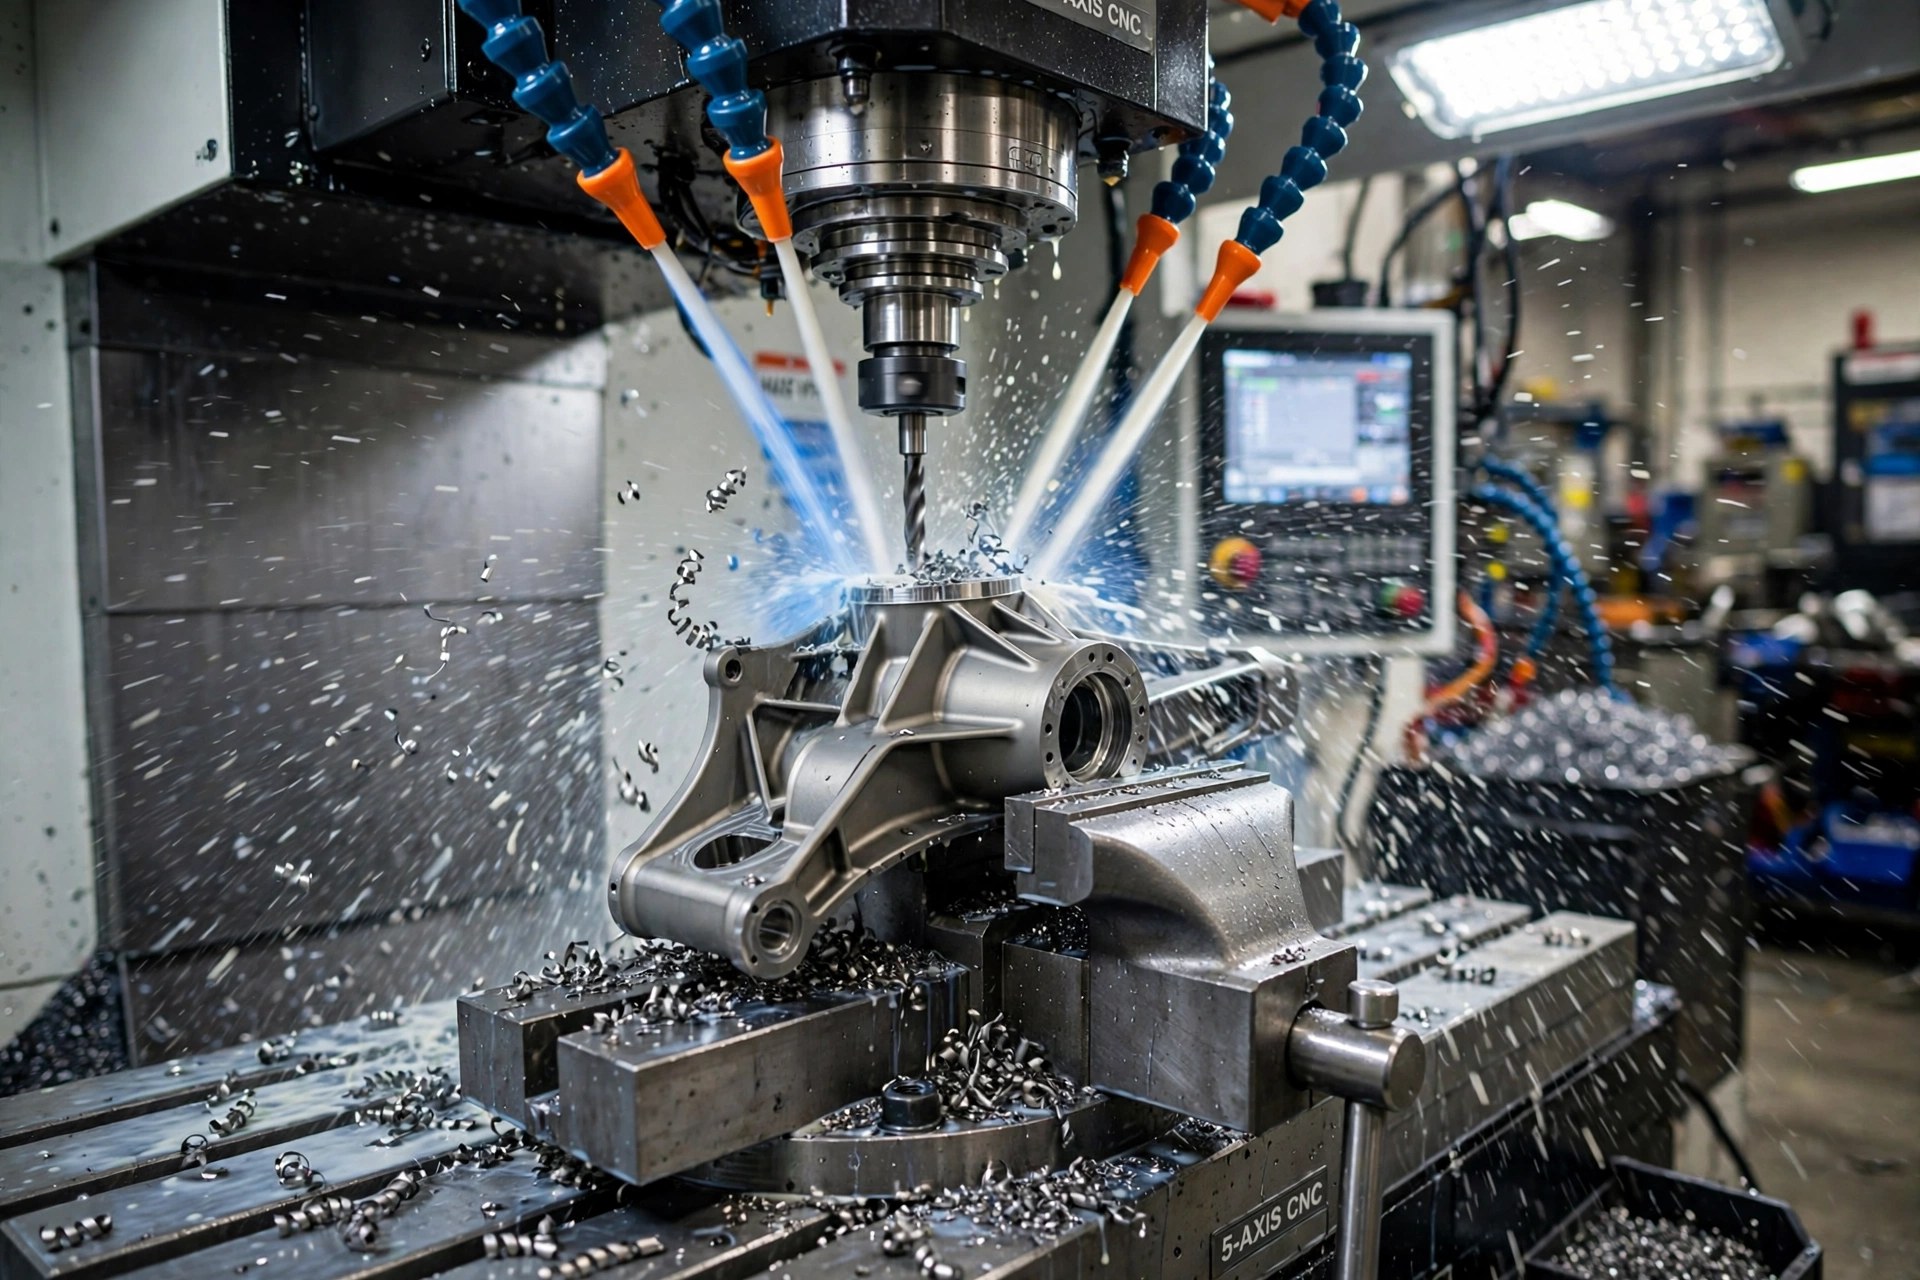
钛本应是完美的工程金属。5级钛合金(Ti-6Al-4V)在重量仅为钢的约60%时,便能提供与钢相当的强度,具有出色的强度重量比,且耐腐蚀性强,即使在盐水中也能保持性能,甚至在铝材会软化的高温下仍能维持其强度。 正因其卓越的强度重量比和耐腐蚀性,钛合金被广泛应用于飞机结构、喷气发动机和医疗植入物中。然而在车间里,钛的加工却有着截然不同的声誉:它会“吞噬”切削工具,会从刀具上弹开,并且会让任何试图用加工钢材的习惯来加工钛的人吃尽苦头。.
那么,钛的加工究竟为什么如此困难呢?钛的硬度并不像锉刀那样高:退火后的Ti-6Al-4V硬度仅约为36 HRC。 难点在于物理特性。钛的导热性差,在刀具作用下会发生弯曲,其合金在切削过程中会产生加工硬化,而高温下的钛还会与刀具发生化学键合。这些因素综合起来,将加工窗口缩小到铝或钢所能容许范围的几分之一,这就是为什么钛被称为难加工材料。.
本指南阐述了五个物理原因,详细介绍了钛材数控加工在操作得当时的具体流程,并为您提供了经验丰富的加工厂所依赖的刀具选择、起始转速和进给量以及故障排除方法。如果您更愿意将工件交给一家每周都会加工钛材的加工厂,我们的 钛合金数控加工服务 涵盖了生产过程中以下所有内容。.
如果你问五位车工为什么钛材难以加工,你会听到五种抱怨:刀具烧损、薄壁振动、切屑呈丝状、螺纹咬死,以及松开夹具后零件尺寸发生变化。 钛材的加工之所以困难,源于其若干材料特性,而上述五项抱怨都可追溯至这些特性。以下是这些特性,按其通常造成问题的严重程度排序。.
切削任何金属都会产生热量,而热量的去向决定了刀具的使用寿命。对于钢材而言,大部分热量会随切屑带走。钛则无法做到这一点:其低热导率使得热量集中在切削区,而非扩散到切屑和钛工件中。 Ti-6Al-4V的热导率约为6.7 W/m·K,比碳钢慢约七倍。.
因此,切削刃的温度远高于其体相温度所暗示的水平,从而导致其软化、变形和磨损的速度之快,足以让任何习惯于加工铝材的人大吃一惊。 刀具供应商京瓷SGS对这一陷阱进行了量化:将切削速度提高30%,刀具寿命可能会缩短多达80%。过热是钛合金会以不成比例的严重程度惩罚的失效原因,这也是为什么每一本可信的指南都会首先建议你降低切削速度,转而采用更强的进给量。.
钛合金的弹性约为钢的一半:5级钛合金的弹性模量约为114 GPa,而钢的弹性模量约为200 GPa。工件在压力作用下会向远离切削刃的方向弯曲,待切削刃通过后又会弹回原位。 由此产生的并非干净利落的剪切,而是摩擦接触,这会产生更多热量,引发振动和抖动,并破坏表面光洁度。.
回弹现象在钛合金零件最常见的部位——薄壁和细长特征处——最为严重。切削过程中壁面会发生挠曲,切削结束后又会回弹,因此切削出的尺寸并非最终保留的尺寸,从而导致尺寸精度下降。加工车间通常通过采用刚性夹具、短刀具、减少径向切入量以及分段切削等方式来应对这一问题,具体方法将在下文的提示中详细介绍。.
与奥氏体不锈钢一样,钛合金也容易发生加工硬化:随着切削导致表面变形,钛的硬度会增加,从而使下一道切削的磨损加剧。其典型的失效形式是切口磨损,即在切深线上——也就是切削刃与前一道切削形成的硬化层相交处——刀具表面会被磨损出一个沟槽。.
由此直接得出以下规则:切勿让刀具停滞。进给暂停或刀刃钝化、发生摩擦,会导致表面几乎瞬间硬化,并使温度急剧升高。应保持刀具持续移动并保持切削接触,每次进给都要切入硬化层下方。.
钛的高化学活性是第四个问题。 在切削温度下,钛极易与刀具材料发生熔合。其结果是形成堆积刃、咬合和涂抹:工件材料与刀刃发生微熔合,随后被撕裂并带走部分刀具材料,而涂抹的钛则在已加工表面上拖曳。.
京瓷SGS指出了一个更隐蔽的危险:切屑附着会威胁到表面完整性,因为附着的切屑可能会覆盖细微裂纹,使其在检查时难以被发现。咬合也是钛螺纹卡死的原因,因此在加工钛材时,攻丝工序往往令人望而生畏。加工钛材需要锋利的刀具、有效的涂层,以及精准喷射到切削点的切削液。.
钛加工时会产生细长、丝状的切屑,这些切屑会缠绕在刀具上、在工件表面留下划痕,且散热效果极差;同时,由于切屑与刀具的接触面积较小,压力和温度会集中在极小的刃口区域。 钛还是一种在高温下仍能保持高强度的金属,因此切削力在刀具最热的部位依然很高。应通过优化刀具几何形状、进给速度和刀具路径策略,力求形成短而厚、易于断裂的切屑。.
| 物业 | 2级(商业纯钛) | 5 级(Ti-6Al-4V) | 304不锈钢 | 碳钢 |
|---|---|---|---|---|
| 导热系数(W/m·K) | 16.4 | 6.7 | ~16 | ~50 |
| 弹性模量(GPa) | ~103 | ~114 | ~193 | ~200 |
| 抗拉强度(MPa,典型值) | ~345 | ~950 | ~515 | ~400–550 |
逐行阅读该表格,问题便一目了然:使用最广泛的钛合金既具备与钢相当的强度,却拥有该行中最低的导热性,且刚度仅为钢的一半。在两种常见牌号之间如何选择?我们的 2级与5级钛的对比 深入探讨了强度、成本和可加工性。.
钛的加工采用相同的 铣削 和 转动 适用于钢铁等金属的加工工艺。不同之处在于对工艺的管理是否周密:加工钛材时,需要特别注意温度、切削接触和刚性。一项管理得当的钛材加工任务应是这样的。.
这台机器运转缓慢而有力。. 钛材的切削是在低主轴转速和高扭矩条件下进行的:这并非高速加工,而是高扭矩加工。大约3,000转/分钟的转速足以满足大多数铣削需求,因为表面速度是决定性限制因素。 机床的刚性与机床本身同样重要,因为对于本就容易发生挠曲的材料而言,任何柔性都会转化为振颤。.
刀具路径保持切削深度恒定。. 突然的全宽切入会使刀刃承受巨大的热量和负荷。 现代刀具路径采用动态或摆线策略:进行深轴向切削,配合较小的径向进给步距,切入角较低且恒定(Seco建议小于30度),进出时呈弧形运动而非直接切入拐角。恒定的切入角意味着温度和切屑厚度保持恒定,这是刀具在加工钛合金时延长使用寿命的关键。.
切削液是一种切削工具,而不是附件。. 高压切削液的输送——理想情况下应通过刀具并精确对准切削点——能够带走切屑无法散发的热量,在切屑被再次切削之前将其冲走,并抑制咬合现象。 切削液通常采用10%乳化液,其喷射位置与压力同样重要:若切削液流未命中切削刃,几乎无法起到冷却作用。在精车加工中,车间会略微降低压力,以避免切屑重新堆积。.
工件已准备就绪并固定到位。. 锻造和轧制的钛材中存在残余应力,随着材料的切除,这些应力会重新分布,因此在精密加工中,精加工前进行消除应力处理是标准流程。薄壁件需采用专用夹具,精加工切削应轻微且均匀,并穿插弹性切削以吸收挠曲。.
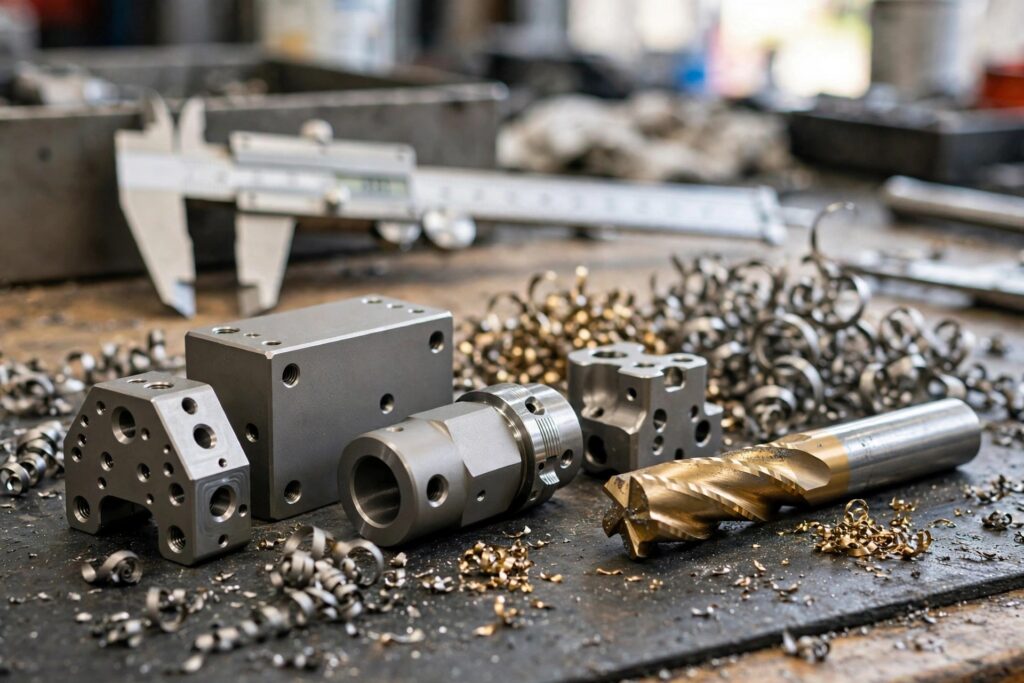
加工钛材的最佳工具是带有耐热PVD涂层的锋利整体硬质合金刀具,安装在带刀具内通冷却液功能的刚性刀柄上。以下是按元素分类的具体说明。.
基材:硬质合金,而非高速钢。. 碳化钨的热硬度使其能够承受钛材加工时的切削刃温度。高速钢仅适用于切削速度慢、容错性高的加工工况,且会迅速变钝;而在钛材加工中,一把钝刀比没有刀具还要糟糕:它会与工件摩擦,导致表面硬化,并在几秒内过热。.
涂层:先涂TiAlN,再涂TiCN以提高切削速度。. TiAlN(氮化钛铝)是各刀具制造商的默认选择,因为其氧化层能抵御钛产生的热量。TiCN是Fictiv工程师为实现更高切削速度而推荐的替代方案。这两种都是PVD涂层,厚度足够薄,能保持刀刃锋利。.
几何形状:棱角分明、积极向上且易于切削。. 具有正前角的锋利刃口能对钛材料进行剪切加工,而非犁削,从而最大限度地减少发热和硬化现象。经过抛光的开放式槽口有助于细长切屑排出,而变螺旋角立铣刀则能消除在弹性工件上引起颤振的谐波。较短且直径较小的刀具偏转量更小。.
按操作分类: 铣削钛合金时,宜选用4至5刃、变螺旋角的立铣刀;车削时,宜选用刀刃锋利、正前角且冷却液喷嘴朝向刀刃的刀片;钻孔时,宜选用内冷钻头,以便在切屑堆积前将其排出; 攻丝需使用螺旋槽丝锥并注意防止咬合,因为在钛合金零件中丝锥卡死通常意味着报废。.
各刀具制造商公布的参数各不相同,因为材质等级、刀具类型和切削液供应量都会影响最终结果。 有两个基准值界定了合理的范围:Seco Tools 将钛合金的硬质合金切削速度定为 45–100 米/分钟,而 Fictiv 则为铣削提供了较为保守的 60–100 SFM(约 18–30 米/分钟)。 下表将这些指导值转换为带有效冷却液的涂层硬质合金的起始参数范围:这些是供您根据刀具供应商数据进行调整的起点,而非保证值。.
| 操作(涂层硬质合金) | 2级起始范围 | 5级(Ti-6Al-4V)起始范围 | 饲料指南 |
|---|---|---|---|
| 铣削 | 55–90 米/分钟 | 40–70 米/分钟 | 0.05–0.15 毫米/齿;保持刀具持续切削,优先考虑进给量而非转速 |
| 转动 | 60–100 米/分钟 | 45–75 米/分钟 | 0.1–0.3 毫米/转;在不同切削过程中调整切深,以分散切口磨损 |
| 钻探 | 30–50 米/分钟 | 25–40 米/分钟 | 稳定进料;在切屑堆积并粘连之前将其清除 |
有三条规则比表格中的任何数值都更为重要。首先,当刀具寿命不理想时,应优先降低转速而非进给量:转速每增加30%,可能导致刀具寿命减少多达80%,而合理的进给量几乎不会导致刀具温度上升。 其次,纯钛和较软的CP系列材料能让你达到各范围的上限;而Ti-6Al-4V则处于下限。第三,向切削刃输送切削液对加工极限的影响,远大于刀具品牌的影响。.
由于钛在单次切削中会集中多种磨损机制,因此加工这种金属时遇到的挑战通常首先体现在报废的刀具上。通过分析失效模式,您可以准确判断究竟是哪种材料特性导致了失效。在进行任何调整之前,请先参考下表。.
| 工具上的症状 | 可能原因 | 修复 |
|---|---|---|
| 切深线处的缺口磨损 | 上一道工序形成的冷作硬化层正在磨损边缘 | 在不同切削过程中调整切深;选择更坚韧的刀具材料;保持进给,使刀刃切入淬火层下方 |
| 侧面快速磨损 | 由于导热性低且速度过快,导致边缘区域出现热过载 | 首先降低切削面速度;确认切削液确实能到达切削刃;换用TiAlN涂层刀具 |
| 边缘积屑和咬合 | 钛与刀具发生化学反应导致焊接;刀刃过于钝或进给量过小 | 优化几何形状并抛光螺旋槽;提高进给量,使刀具进行剪切而非摩擦;提高切削液压力 |
| 边缘崩角 | 切割中断、振动或停顿,导致切割过程中表面硬化 | 恒定切入深度刀具路径;更刚性的装夹结构和更短的刀具;切削过程中切削进给绝不暂停 |
| 铲面上的凹坑磨损 | 芯片发生滑动的高温扩散 | 涂层刀具;降低转速;改善切屑向刀具-切屑界面的输送 |
| 该零件表面有污渍和划痕 | 材料的微焊接及在表面上的拖拽 | 使用锋利的全新刀具;调整切削深度;仔细检查,因为切削痕迹可能会掩盖飞行关键部件上的细微裂纹 |
切勿纠结,切勿犹豫。. 精心规划进刀、退刀和转角,确保刀具在切削过程中绝不停止。每次停顿都会使你所处的位置更加坚硬。.
爬升时,保持轻柔而稳定的换挡。. 采用小径向进给量和深轴向切削的动态刀具路径,能够均匀分散热量和切削负荷,并产生钛合金加工所青睐的短而厚的切屑。.
瞄准冷却液时要认真对待,因为这确实很重要。. 高压水流应瞄准边缘,而非该区域的整体。每次换刀时都要检查瞄准位置;钛合金加工需要这种精度。.
在各个部位都增强刚性。. 短刀具、优质刀柄、稳固的工件夹持以及对薄壁工件的支撑。在设计允许的情况下,均匀切削、交替切削,并以轻微的弹簧切削进行精加工以保持尺寸。我们的指南 7075铝合金的加工 涵盖了相同的薄壁领域,其原理可直接应用。.
在完成之前先放松一下。. 钛材中存在残余应力;应先粗加工、再消除应力,最后精加工。如果跳过中间步骤,平整的零件在松开夹具后就会变成“薯片”。.
尽早更换工具。. 如果让刀具一直使用到肉眼可见的损坏,通常会导致最后几件工件的切削边缘出现磨损,从而悄无声息地破坏表面光洁度。按计划更换刀具可以保护工件和主轴。.
请注意火灾风险。. 细小的钛屑和粉尘具有可燃性:粉尘在约450 °F时可点燃,而钛块在空气中约2,200 °F时可点燃。请在机床旁备好D类灭火器,切勿用水扑灭钛材火灾,并保持集屑盘清洁;; 京瓷SGS的钛资源页面 包含完整的危险数据。.
不锈钢是机床操作员常拿来作比较的对象:304型不锈钢的导热系数约为16 W/m·K,且具有强烈的冷作硬化特性,因此如果按照加工碳钢的方式使用刀具,也会导致刀具过热。但在加工难度方面,钛依然独占鳌头:要在生产速度下将其切削得干净利落,实在是一项艰巨的任务。 Ti-6Al-4V的导热系数不到304的一半,回弹性远强于304,在高温下仍能保持强度和硬度,且会产生不锈钢无法比拟的咬合现象。 以100%为基准的易切削钢为参照,奥氏体不锈钢的切削性能评级约为45%,而常见的钛合金则更接近20–25%。关于大多数加工任务中钢种选择的依据,请参阅我们的 2年级与5年级的对比分析; 对于将钛等材料与钢和塑料混合的零部件,我们的 材料库 列出了同一楼层正在上演的节目。.
钛材加工面临的挑战是物理性的、可量化的,也是可控的:切削刃处积聚的热量难以散去,工件会发生弯曲并回弹,切削过程中表面会逐渐硬化,化学反应会使工件与刀具粘连,而切屑又难以顺利排出。 所有这些挑战都能通过一个方案来解决:锋利的涂层刀具、稳妥的切削速度配合自信的进给、持续的切削接触、精准导向的高压切削液,以及刚性十足的装夹。.
以这种方式加工钛,它就会成为航空航天和医疗制造商眼中的那种材料:一种常规且利润丰厚的材料。如果您需要按公差要求加工钛零件,请将图纸发送至我们的 钛合金数控加工服务 获取报价并享受免费的DFM审查,或浏览更多 数控加工服务 它就在里面。.
有五种特性对刀具构成挑战:低热导率导致热量集中在切削刃上;低模量使工件发生挠曲并回弹;切削过程中表面发生硬化;高温下的钛与刀具材料发生粘结,导致咬合和积屑;此外,丝状切屑散热效果差,而材料在高温下仍保持高强度。 这些因素综合作用,使钛合金成为车间里最难加工的材料之一。.
坦率地说:钛是常见的工程金属中最难加工的一种,它绝不会容忍像加工铝或钢那样的大意。但它并非什么稀有材料:只要使用锋利的涂层刀具、低切削速度、稳定的进给速度、恒定啮合的刀具路径以及精准喷射的切削液,对于设备齐全的车间来说,钛合金的加工就是一项常规工作。.
诸如因科镍718(Inconel 718)等镍基超合金、淬火工具钢以及钨基和钴基合金,通常比钛更难加工;因科镍常被称为最难加工的金属。 钛的加工难度紧随其后,但其挑战却颇为特殊:退火的Ti-6Al-4V硬度仅约36 HRC,因此造成加工困难的并非硬度,而是热变形和回弹。.
正如任何从事钛及其合金加工的人很快就会发现的那样,这些特性也会在其他工艺中显现出来。回弹现象给成形加工带来困难;焊接时必须采用惰性气体保护,因为高温下的钛会吸收氧气并导致脆化;而咬合现象则会导致无润滑的钛制紧固件卡死。对于大多数车间而言,机械加工正是它们首次遇到这些特性的环节。.
是的,与铝或钢相比:低速加工会延长加工周期,刀具磨损迅速(30% 提高速度可能导致刀具寿命减少多达 80%),原材料成本高昂,而且航空航天行业的“采购与飞行”比率会导致大量昂贵的坯料最终变成切屑。 工艺规划可以减少这四方面的影响,而这正是经验丰富的钛加工厂所提供的主要服务。.
TiAlN(氮化钛铝)是标准推荐材料,因为其形成的氧化层能够耐受钛在刀刃处产生的温度。当需要更高切削速度时,TiCN是常见的替代方案。这两种都是薄层PVD涂层,能够保持钛材所需的锋利刀刃。.






