
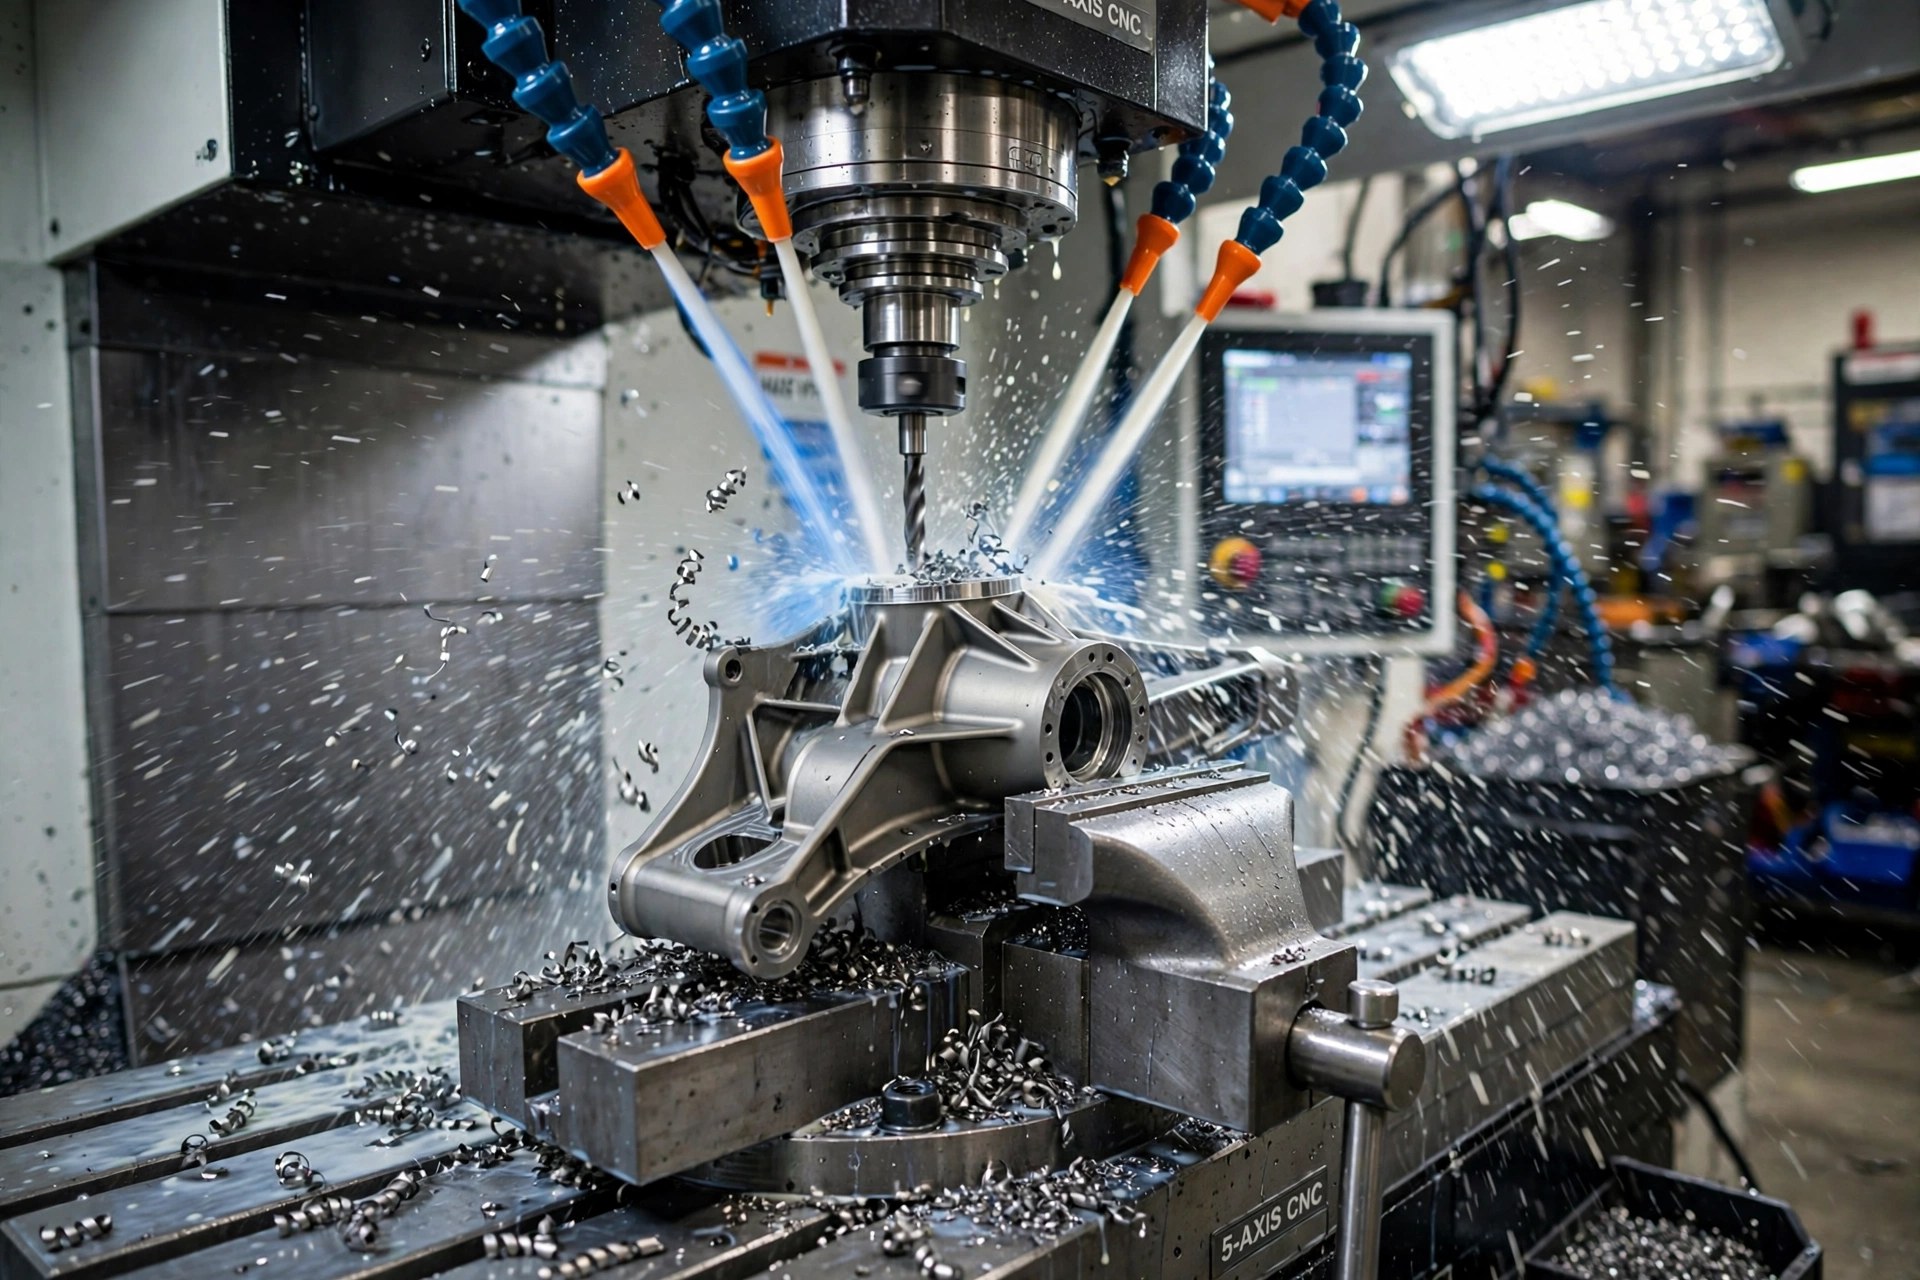
ينبغي أن يكون التيتانيوم المعدن الهندسي المثالي. فسبائك التيتانيوم من الدرجة 5 (Ti-6Al-4V) توفر قوة تضاهي قوة الفولاذ عند وزن يبلغ حوالي 60%، وهي نسبة قوة إلى وزن مذهلة، بالإضافة إلى مقاومة للتآكل تجعلها غير متأثرة بالمياه المالحة، مع الحفاظ على قوتها في درجات حرارة تؤدي إلى تليين الألومنيوم. تُستخدم سبائك التيتانيوم، بفضل نسبة القوة إلى الوزن ومقاومتها للتآكل، في هياكل الطائرات ومحركات النفاثة والغرسات الطبية. ومع ذلك، في ورش العمل، تتمتع معالجة التيتانيوم بسمعة مختلفة تمامًا: فهي تستهلك أدوات القطع بسرعة، وتنحرف بعيدًا عن القاطع، وتعاقب أي شخص يحاول معالجتها باستخدام الأساليب المتبعة مع الفولاذ.
إذن، لماذا يعتبر تصنيع التيتانيوم صعبًا بالضبط؟ التيتانيوم ليس صلبًا بالمعنى الذي يُقصد به صلابة المبرد: فالتيتانيوم Ti-6Al-4V المُصلب حراريًّا لا يتجاوز صلابته حوالي 36 HRC. تكمن الصعوبة في الخصائص الفيزيائية. فالتيتانيوم سيئ التوصيل للحرارة، وينثني تحت تأثير الأداة، كما أن سبائكه تتصلب أثناء القطع، في حين أن التيتانيوم الساخن يترابط كيميائيًا مع الأداة. وتؤدي هذه العوامل مجتمعة إلى تضييق نطاق العملية إلى جزء بسيط مما يسمح به الألومنيوم أو الفولاذ، ولهذا يُعتبر التيتانيوم مادة صعبة المعالجة.
يشرح هذا الدليل الأسباب المادية الخمسة، ويستعرض كيفية سير عملية التصنيع باستخدام الحاسب الآلي (CNC) للتيتانيوم عندما تُنفَّذ بشكل صحيح، ويقدم لك خيارات الأدوات، وسرعات البدء والتغذية، والحلول التي تعتمد عليها ورش العمل ذات الخبرة. إذا كنت تفضل تسليم القطعة إلى ورشة تعمل على تصنيع التيتانيوم أسبوعيًا، فإن دليلنا خدمة التصنيع باستخدام الحاسب الآلي (CNC) لمواد التيتانيوم يغطي كل ما يلي في مرحلة الإنتاج.
اسأل خمسة من عمال الآلات عن سبب صعوبة تصنيع التيتانيوم، وستسمع خمس شكاوى: أدوات محترقة، واهتزاز الجدران الرقيقة، ورقائق طويلة متشابكة، وخيوط متآكلة، وقطع تتغير أبعادها بعد فك التثبيت. تعد معالجة التيتانيوم صعبة بسبب عدد من خصائص المادة، وترجع جميع الشكاوى الخمس إلى هذه الخصائص. وإليك هذه الخصائص، بالترتيب الذي تظهر فيه عادةً.
يؤدي قطع أي معدن إلى توليد الحرارة، ويحدد مسار هذه الحرارة عمر الأداة. ففي حالة الفولاذ، يخرج معظمها مع البرادة. أما التيتانيوم فلا يمكنه القيام بذلك: فالموصلية الحرارية المنخفضة له تجعل الحرارة تتركز في منطقة القطع بدلاً من أن تنتشر في البرادة وقطعة العمل المصنوعة من التيتانيوم. يبلغ معدل توصيل الحرارة لمادة Ti-6Al-4V حوالي 6.7 واط/م·كلفن، وهو ما يعادل تقريبًا سبعة أضعاف معدل توصيل الحرارة للفولاذ الكربوني.
وبالتالي، فإن درجة حرارة الحافة تكون أعلى بكثير مما تشير إليه درجة حرارة المادة بشكل عام، مما يؤدي إلى تليينها وتشوهها وتآكلها بوتيرة تفاجئ أي شخص معتاد على التعامل مع الألومنيوم. تقوم شركة كيوسيرا إس جي إس (Kyocera SGS)، الموردة للأدوات، بتحديد حجم هذه المشكلة: فزيادة سرعة القطع بمقدار 30% يمكن أن تقصر عمر الأداة بنسبة تصل إلى 80%. الحرارة المفرطة هي السبب الذي يعاقب عليه التيتانيوم بشكل غير متناسب، ولهذا السبب تبدأ كل دليل موثوق بإرشادك إلى إبطاء السرعة وزيادة معدل التغذية بدلاً من ذلك.
تبلغ مرونة سبائك التيتانيوم حوالي نصف مرونة الفولاذ: حيث يبلغ معامل المرونة حوالي 114 جيجا باسكال للدرجة 5، مقارنةً بالفولاذ الذي يبلغ معامل مرونته حوالي 200 جيجا باسكال. تنحني قطعة العمل بعيدًا عن الحافة تحت الضغط، ثم ترتد إلى وضعها الأصلي مع مرور الحافة. وبدلاً من القص النظيف، يحدث احتكاك، مما يولد مزيدًا من الحرارة، ويؤدي إلى الاهتزاز والارتعاش، ويؤدي إلى إتلاف تشطيب السطح.
يكون الارتداد أسوأ ما يكون في الأماكن التي تتواجد فيها قطع التيتانيوم بالضبط: الجدران الرقيقة والملامح النحيلة. تنحرف الجدار أثناء المرور ثم تعود إلى وضعها الطبيعي بعد ذلك، لذا فإن البعد الذي يتم قطعه ليس هو البعد الذي يتم الحفاظ عليه، مما يؤثر سلبًا على دقة الأبعاد. تتصدى الورش لهذه المشكلة باستخدام إعدادات صلبة، وأدوات قصيرة، وتقليل التداخل الشعاعي، ومرور الزنبرك، وهو ما سيتم تناوله في النصائح أدناه.
وعلى غرار الفولاذ المقاوم للصدأ الأوستنيتي، فإن سبائك التيتانيوم معرضة لظاهرة التصلب الناتج عن التشغيل: فمع تشوه السطح جراء القطع، يصبح التيتانيوم أكثر صلابة وأكثر كشطًا في الممر التالي. ويتمثل الفشل النموذجي في «تآكل الشق»، وهو أخدود يتشكل في الأداة عند خط عمق القطع بالضبط، حيث تلتقي الحافة بالطبقة المتصلبة الناتجة عن الممر السابق.
وتنبع القاعدة مباشرةً من ذلك: لا تدع الأداة تتوقف أبدًا. فالتوقف المؤقت للتغذية أو الحافة الباهتة التي تحتك بالسطح تؤدي إلى تصلب السطح بشكل شبه فوري وترتفاع حاد في درجة الحرارة. لذا، حافظ على حركة القاطع واستمرار تلامسه مع السطح، وقم بالقطع تحت الطبقة المتصلبة في كل تمريرة.
تعد التفاعلية الكيميائية العالية للتيتانيوم المشكلة الرابعة. عند درجة حرارة القطع، يميل التيتانيوم بشدة إلى الالتصاق بمواد الأداة. وينتج عن ذلك تراكم الحافة، والتآكل، والتلطيخ: حيث تلتصق مادة قطعة العمل بشكل دقيق بالحافة، ثم تنفصل وتأخذ معها جزءًا من مادة الأداة، بينما يترك التيتانيوم الملطخ آثارًا على السطح النهائي.
تشير شركة «كيوسيرا إس جي إس» إلى خطر أكثر خفاءً: حيث يُهدد التلطيخ سلامة السطح، لأن المادة الملطخة قد تغطي الشقوق الصغيرة وتخفيها عن الفحص. كما أن الاحتكاك الشديد هو السبب وراء انحشار الخيوط المصنوعة من التيتانيوم، وهو ما يجعل عملية التثقيب أمرًا يُخشى منه عند العمل مع التيتانيوم. ويتطلب التيتانيوم أدوات حادة، وطلاءات فعالة، وسائل تبريد موجهة بدقة إلى نقطة القطع.
ينتج التيتانيوم رقائق طويلة ورفيعة وخيطية تلتف حول الأدوات، وتترك علامات على الأسطح، ولا تنقل سوى القليل من الحرارة؛ في حين أن مساحة التلامس الصغيرة بين الرقائق والأداة تؤدي إلى تركيز الضغط والحرارة على جزء صغير جدًا من الحافة. كما أن التيتانيوم معدن يحتفظ بقوته العالية عند درجات الحرارة المرتفعة، لذا تظل القوى عالية في المكان الذي تكون فيه الأداة في أشد درجات الحرارة. لذا، يجب السعي بدلاً من ذلك إلى الحصول على نشارة قصيرة وسميكة ومتفتتة جيدًا من خلال هندسة الأداة، ومعدل التغذية، واستراتيجية مسار الأداة.
| الممتلكات | الدرجة 2 (التيتانيوم النقي تجاريًا) | الدرجة 5 (Ti-6Al-4V) | الفولاذ المقاوم للصدأ 304 | الفولاذ الكربوني |
|---|---|---|---|---|
| الموصلية الحرارية (وات/م·كلفن) | 16.4 | 6.7 | ~16 | ~50 |
| معامل المرونة (جي باسكال) | ~103 | ~114 | ~193 | ~200 |
| قوة الشد (ميغا باسكال، قيمة نموذجية) | ~345 | ~950 | ~515 | ~400–550 |
اقرأ الجدول صفاً تلو الآخر وستتضح لك المشكلة: إن سبائك التيتانيوم الأكثر استخداماً تجمع بين قوة تشبه قوة الفولاذ وأسوأ معدل توصيل حراري في الصف، بالإضافة إلى صلابة تبلغ نصف صلابة الفولاذ. هل تريد الاختيار بين هذين النوعين الشائعين؟ لدينا مقارنة بين التيتانيوم من الدرجة 2 والتيتانيوم من الدرجة 5 يتناول بالتفصيل القوة والتكلفة وقابلية التشغيل الآلي.
تستخدم عمليات تصنيع التيتانيوم نفس الطحن و الدوران العمليات التي تُستخدم في معالجة المعادن مثل الفولاذ. وما يتغير هو مدى الدقة في إدارة العملية: فالتصنيع الآلي للتيتانيوم يتطلب اهتمامًا خاصًا بالحرارة، ومعدل التداخل، والصلابة. وهكذا تبدو عملية تصنيع التيتانيوم التي تُدار بشكل جيد.
تعمل الآلة ببطء وبقوة. يتم قطع التيتانيوم بسرعات منخفضة للمغزل وعزم دوران عالٍ: فهذه ليست عملية تصنيع عالية السرعة، بل هي عملية تصنيع ذات عزم دوران عالٍ. وتغطي سرعة دوران تبلغ حوالي 3,000 دورة في الدقيقة معظم عمليات الطحن، لأن سرعة السطح هي القيد المحدد. تعد صلابة آلة التصنيع مهمة بقدر أهمية الآلة نفسها، لأن أي مرونة تتحول إلى اهتزاز عند معالجة مادة تميل بالفعل إلى الانحراف.
يحافظ مسار الأداة على ثبات التلامس. يؤدي الاشتباك المفاجئ على كامل العرض إلى تعريض الحافة لحرارة وحمل شديدين. تستخدم مسارات الأدوات الحديثة استراتيجيات ديناميكية أو تروكويدية: قطع محورية عميقة مع خطوات شعاعية صغيرة، وزاوية تلامس منخفضة وثابتة (تقترح شركة Seco أن تكون أقل من 30 درجة)، ودخول وخروج بشكل قوسي بدلاً من الغوص في الزوايا. ويعني التلامس الثابت ثبات درجة الحرارة وسماكة البُرادة، وهو ما تحتاجه الأداة لتتحمل عملية تصنيع سبائك التيتانيوم.
سائل التبريد هو أداة قطع، وليس ملحقًا. إن ضخ سائل التبريد تحت ضغط عالٍ، ويفضل أن يكون ذلك عبر الأداة وموجهًا بدقة نحو نقطة القطع، يعمل على سحب الحرارة التي لا تستطيع البرادة حملها، وطرد البرادة قبل أن تتعرض للقطع مرة أخرى، والحد من الاحتكاك المفرط. عادةً ما يكون سائل القطع عبارة عن مستحلب 10%، ويُعد موقع التوجيه مهمًا بقدر أهمية الضغط: فالتيار الذي يخطئ الحافة لا يبرد شيئًا تقريبًا. بالنسبة للخراطة النهائية، تقوم الورش بتخفيف الضغط قليلاً لتجنب إعادة ترسب المادة.
تم تجهيز القطعة وتثبيتها. يحمل التيتانيوم المطروق والملفوف إجهادًا متبقيًّا يُعاد توزيعه مع انحلال المادة، لذا فإن إزالة الإجهاد قبل التشطيب تُعد إجراءً معتادًا في الأعمال الدقيقة. وتُستخدم أدوات تثبيت مخصصة للأجزاء الرقيقة، وتتم عمليات التشطيب بقطع خفيفة ومتسقة مع إدخال قطع تمهيدية لامتصاص الانحراف.
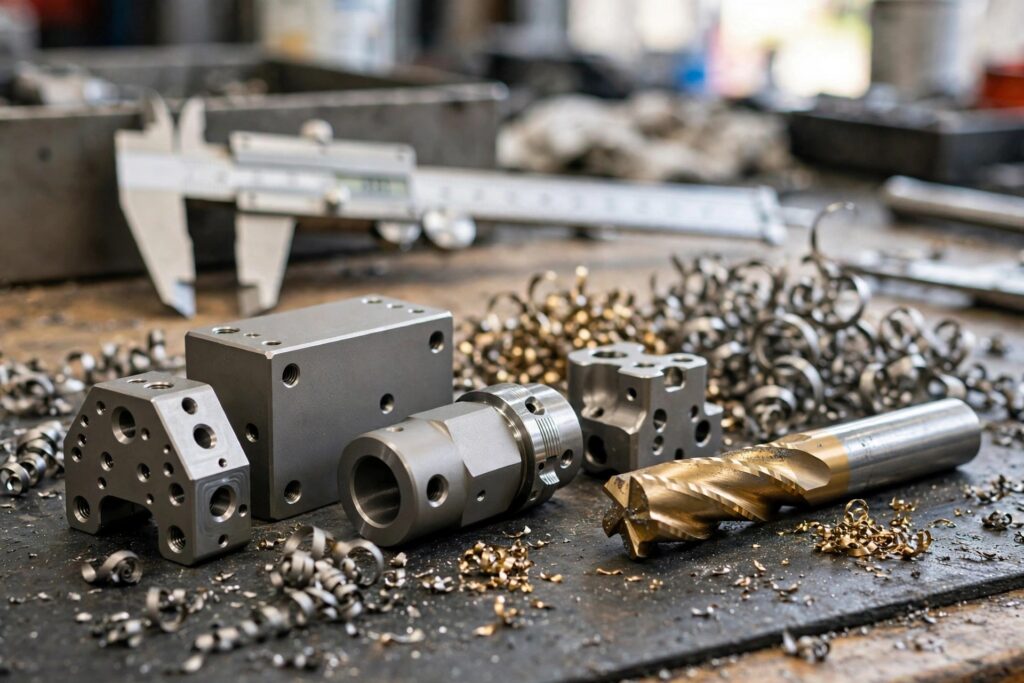
أفضل الأدوات المستخدمة في تصنيع التيتانيوم هي أدوات حادة مصنوعة من الكربيد الصلب ومزودة بطبقة PVD مقاومة للحرارة، وتُستخدم في حامل صلب مزود بنظام تبريد يمر عبر الأداة. وفيما يلي تفصيل ذلك حسب العناصر.
الركيزة: كربيد، وليس فولاذ عالي السرعة. إن الصلابة الحرارية لكربيد التنجستن هي التي تتيح له تحمل درجات الحرارة العالية التي تصل إليها حواف قطع التيتانيوم. أما الفولاذ عالي السرعة فلا يتحمل سوى العمليات البطيئة التي لا تتطلب دقة عالية، كما أنه يفقد حدته بسرعة، واستخدام أداة غير حادة في قطع التيتانيوم أسوأ من عدم استخدام أداة على الإطلاق: فهي تتسبب في الاحتكاك، وتصلب السطح، وتتعرض لارتفاع شديد في درجة الحرارة في غضون ثوانٍ.
الطلاء: TiAlN أولاً، ثم TiCN لزيادة السرعة. يُعد TiAlN (نيتريد التيتانيوم والألومنيوم) الخيار الافتراضي لدى جميع مصنعي الأدوات، لأن طبقة الأكسيد التي تغلفه تقاوم الحرارة التي يولدها التيتانيوم. أما TiCN فهو البديل الذي يوصي به مهندسو شركة Fictiv لتحقيق سرعات أعلى. وكلاهما عبارة عن طلاءات PVD رقيقة بما يكفي للحفاظ على حدة الحافة.
الهندسة: حادة، وإيجابية، ومناسبة للتقطيع. تقوم الحافة الحادة ذات الزاوية المائلة الموجبة بقص التيتانيوم بدلاً من حرثه، مما يقلل من الحرارة والتصلب إلى أدنى حد. وتساعد الأخاديد المفتوحة المصقولة على إخراج البُرادة الخيطية، بينما تعمل المثاقب الطرفية ذات اللولب المتغير على تفكيك التوافقيات التي تسبب الاهتزاز في القطع المرنة. كما أن الأدوات الأقصر والأصغر قطرًا تنحرف بدرجة أقل.
حسب العملية: يُفضل في عملية الطحن لسبائك التيتانيوم استخدام مثاقب طرفية ذات حلزون متغير و4 إلى 5 شفرات؛ أما في عملية الخراطة، فيُفضل استخدام شفرات حادة ذات زاوية ميل موجبة مع فتحات توجيه موجهة نحو الحافة؛ وفي عملية الحفر، يُفضل استخدام مثاقب مزودة بتبريد داخلي تعمل على إزالة البرادة قبل أن تتراكم؛ أما عملية التثقيب فتتطلب استخدام مثاقب ذات شقوق لولبية ومراعاة ظاهرة الاحتكاك، لأن انحشار المثقاب في قطعة من التيتانيوم يعني عادةً أنها ستصبح خردة.
تختلف المعلمات المنشورة باختلاف الشركة المصنعة للأدوات، لأن الدرجة والمادة والأداة وتدفق سائل التبريد كلها عوامل تؤثر على النتيجة. هناك معياران يحددان النطاق المعقول: تحدد شركة Seco Tools سرعات القطع باستخدام الكربيد للتيتانيوم بما يتراوح بين 45 و100 م/دقيقة، بينما تقدم شركة Fictiv سرعات متحفظة تتراوح بين 60 و100 قدمًا في الدقيقة (حوالي 18–30 م/دقيقة) لعملية الطحن. يحول الجدول هذه الإرشادات إلى نطاقات أولية للكربيد المطلي باستخدام سائل التبريد الفعال: وهي نقاط انطلاق يجب ضبطها وفقًا لبيانات مورد الأدوات الخاص بك، وليست ضمانات.
| التشغيل (كربيد مطلي) | نطاق البداية للصف الثاني | نطاق البداية للدرجة 5 (Ti-6Al-4V) | إرشادات التغذية |
|---|---|---|---|
| الطحن | 55–90 م/دقيقة | 40–70 م/دقيقة | 0.05–0.15 مم/سن؛ حافظ على تلامس الأداة مع السطح، واعطِ الأولوية للتقدم على السرعة |
| الدوران | 60–100 م/دقيقة | 45–75 م/دقيقة | 0.1–0.3 مم/دورة؛ تغيير عمق القطع بين كل مسار وآخر لتوزيع تآكل الشقوق |
| الحفر | 30–50 م/دقيقة | 25–40 م/دقيقة | تغذية مستمرة؛ إزالة البُرادة قبل أن تتراكم وتتكتل |
هناك ثلاث قواعد أهم من أي رقم في الجدول. أولاً، عندما تكون مدة خدمة الأداة أقل من المتوقع، قم بتخفيض السرعة قبل التقدم: فزيادة السرعة بمقدار 30% قد تكلف ما يصل إلى 80% من مدة خدمة الأداة، في حين أن التقدم المناسب بالكاد يرفع درجة حرارة الأداة. ثانيًا، يمنحك التيتانيوم النقي ودرجات CP الأكثر ليونة أعلى حدود كل نطاق؛ بينما يقع Ti-6Al-4V في أسفل النطاق. ثالثًا، يؤثر تدفق سائل التبريد إلى حافة القطعة على الحد الأقصى للعمل أكثر مما تؤثر عليه العلامة التجارية للأداة.
نظرًا لأن التيتانيوم يجمع بين عدة آليات تآكل في عملية قطع واحدة، فإن التحديات التي تواجه تصنيع هذا المعدن تظهر عادةً أولاً على الأداة المستهلكة. ويُتيح لك تشخيص نمط الفشل معرفة الخاصية التي تسببت في الفشل بالضبط. استخدم هذا الجدول قبل إجراء أي تغيير.
| علامة ظاهرة على الأداة | السبب المحتمل | تصحيح |
|---|---|---|
| تآكل الشق عند خط عمق القطع | الطبقة الخارجية التي تصلبت نتيجة التشغيل من التمريرة السابقة، مما يؤدي إلى تآكل الحافة | تغيير عمق القطع بين كل تمريرة وأخرى؛ واختيار مادة أكثر صلابة للأداة؛ والحفاظ على تشغيل التغذية حتى تقطع الحافة تحت الطبقة المقواة |
| التآكل السريع للجوانب | حمل حراري زائد عند الحافة بسبب انخفاض الموصلية والسرعة المفرطة | قم أولاً بتخفيض سرعة السطح المقطوع؛ وتأكد من أن تيار المبرد يصل فعليًّا إلى الحافة؛ ثم انتقل إلى استخدام أدوات مطلية بطبقة TiAlN |
| الحافة المتراكمة والتآكل | تفاعل التلحيم بين التيتانيوم والأداة؛ الحافة غير حادة بما يكفي أو التغذية خفيفة جدًّا | هندسة أكثر دقة وأخاديد مصقولة؛ رفع التغذية بحيث تقوم الأداة بالقص بدلاً من الاحتكاك؛ زيادة ضغط سائل التبريد |
| تكسير الحواف | القطع المتقطع، أو الاهتزاز، أو التوقف الذي يؤدي إلى تصلب السطح أثناء القطع | مسارات أدوات ذات تفاعل مستمر؛ إعدادات أكثر صلابة وأدوات أقصر؛ عدم إيقاف التغذية مطلقًا أثناء القطع |
| تآكل الحفر على سطح المجرفة | الانتشار عند درجات الحرارة العالية حيث تنزلق الرقاقة | الأدوات المطلية؛ خفض السرعة؛ تحسين تدفق الرقائق إلى واجهة التفاعل بين الرقائق والأداة |
| سطح الجزء ملطخ وممزق | اللحام الدقيق للمواد وسحبها عبر سطح التشطيب | استخدم أدوات حادة وجديدة؛ وقم بتغيير عمق القطع؛ وافحص بعناية، لأن التلطخ قد يخفي الشقوق الصغيرة في الأجزاء الحيوية للطيران |
لا تتردد أبدًا، ولا تتوقف أبدًا. برمج نقاط الدخول والخروج والزوايا بحيث لا تتوقف الأداة أبدًا أثناء القطع. فكل توقف يؤدي إلى تصلب المكان الذي تقف عليه.
صعد على الميل وحافظ على ضغط خفيف وثابت. تعمل مسارات الأدوات الديناميكية ذات الخطوات الشعاعية الصغيرة والقطع المحورية العميقة على توزيع الحرارة والحمل بشكل متساوٍ، وتنتج نشارة قصيرة وسميكة، وهو ما يُفضل في معالجة التيتانيوم.
استخدم سائل التبريد بحذر، لأن الأمر مهم حقًّا. يتم توجيه تيار الضغط العالي نحو الحافة، وليس نحو المنطقة المحيطة بها. تحقق من دقة التوجيه عند كل تغيير للأداة؛ فالتصنيع باستخدام التيتانيوم يتطلب هذه الدقة.
احرص على توفير الصلابة في كل مكان. أدوات قصيرة، وحوامل عالية الجودة، وتثبيت قوي للقطعة، ودعم للجدران الرقيقة. اترك طبقة متساوية من المادة، وقم بالتناوب بين الجوانب حيثما يسمح التصميم بذلك، ثم قم بالتشطيب بتمريرات خفيفة باستخدام الزنبرك للحفاظ على الأبعاد. دليلنا إلى تصنيع الألومنيوم 7075 يغطي هذا الموضوع نفس مجال الجدران الرقيقة، ويمكن تطبيق المبادئ بشكل مباشر.
تخلص من التوتر قبل أن تنتهي. تحتوي قطع التيتانيوم الخام على إجهاد متبقي؛ لذا يجب إجراء عملية التخشين، ثم إزالة الإجهاد، ثم التشطيب. وتجاهل الخطوة الوسطى هو السبب في أن الأجزاء المسطحة تتحول إلى شرائح رقيقة مثل رقائق البطاطس بعد فك التثبيت.
استبدل الأدوات في وقت مبكر. عادةً ما تكون الأداة التي تُستخدم حتى حدوث عطل واضح قد قطعت الأجزاء الأخيرة بحافة خشنة، مما يؤدي إلى إتلاف جودة تشطيب السطح بشكل خفي. وتُحمي عمليات التبديل المجدولة الأجزاء والمغازل.
احترم مخاطر الحريق. تعتبر رقائق وغبار التيتانيوم الدقيقة مواد قابلة للاشتعال: حيث يمكن أن يشتعل الغبار عند حوالي 450 درجة فهرنهايت، بينما يشتعل التيتانيوم السائب عند حوالي 2,200 درجة فهرنهايت في الهواء. احرص على وجود مطفأة حريق من الفئة D بجوار الآلة، ولا تستخدم الماء أبدًا لإطفاء حريق التيتانيوم، وحافظ على نظافة أحواض جمع الرقائق؛; صفحات موارد التيتانيوم الخاصة بشركة كيوسيرا إس جي إس تتضمن البيانات الكاملة المتعلقة بالمخاطر.
يُعد الفولاذ المقاوم للصدأ المعيار الذي يستند إليه الميكانيكيون عند المقارنة: فالفولاذ من النوع 304 يوصل الحرارة بمعدل يبلغ حوالي 16 واط/م·كلفن، ويتصلب بشكل كبير عند التشغيل، لذا فإنه يتسبب أيضًا في تلف الأدوات المصممة للعمل مع الفولاذ الكربوني. لكن التيتانيوم لا يزال يتصدر قائمة المواد الصعبة: فمن الصعب ببساطة قطعه بشكل نظيف عند سرعة الإنتاج. يبلغ معدل توصيل الحرارة لـ Ti-6Al-4V أقل من نصف معدل 304، كما أنه أكثر مرونة، ويحتفظ بقوته وصلابته عند درجات الحرارة المرتفعة، ويسبب تآكلًا لا يضاهيه الفولاذ المقاوم للصدأ. تضع تصنيفات قابلية التشغيل الآلي مقارنةً بالفولاذ سهل القطع عند 100% الفولاذ المقاوم للصدأ الأوستنيتي عند حوالي 45% وسبائك التيتانيوم الشائعة أقرب إلى 20–25%. لمعرفة معايير اختيار الدرجة المناسبة لمعظم الأعمال، راجع تحليل مقارنة بين الصف الثاني والصف الخامس; ؛ بالنسبة للأجزاء التي يتم فيها خلط مواد مثل التيتانيوم مع الفولاذ والبلاستيك، فإن منتجاتنا مكتبة المواد تسرد الأنشطة التي تُقام في الطابق نفسه.
تتمثل التحديات التي تواجه تصنيع التيتانيوم في عوامل فيزيائية وقابلة للقياس ويمكن التحكم فيها: حرارة لا تبتعد عن حافة القطعة، وقطعة تنثني ثم تعود إلى شكلها الأصلي، وسطح يتصلب أثناء القطع، وتفاعلات كيميائية تربطها بأدواتك، ورقائق مرفوضة لا تساعد في العملية. وكلها تستجيب لصيغة واحدة: أدوات حادة مطلية، وسرعات معتدلة مع تغذية ثابتة، وتلامس مستمر، وسائل تبريد عالي الضغط موجه بدقة، وإعدادات صلبة.
إذا تم استخدام التيتانيوم بهذه الطريقة، فإنه يصبح ما هو عليه بالنسبة لشركات تصنيع المعدات الفضائية والطبية: مادة شائعة الاستخدام ومربحة. إذا كنت بحاجة إلى تصنيع قطع من التيتانيوم وفقًا للتفاوتات المسموح بها، فأرسل الرسم إلى خدمة التصنيع باستخدام الحاسب الآلي (CNC) لمواد التيتانيوم للحصول على عرض أسعار مع مراجعة مجانية لتصميم قابل للتصنيع (DFM)، أو تصفح المجموعة الأوسع خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي إنه موجود بالداخل.
هناك خمس خصائص تعمل مجتمعة ضد الأداة: فالموصلية الحرارية المنخفضة تؤدي إلى تركيز الحرارة عند حافة القطع؛ كما أن معامل المرونة المنخفض يجعل القطعة تنحرف ثم تعود إلى شكلها الأصلي؛ ويتصلب السطح أثناء القطع؛ ويترابط التيتانيوم الساخن مع مادة الأداة، مما يتسبب في حدوث احتكاك مفرط وتراكم المواد على الحافة؛ كما أن البرادة الليفية لا تنقل سوى القليل من الحرارة بينما تظل قوتها عالية عند درجات الحرارة المرتفعة. وتجتمع هذه الخصائص معًا لتجعل من سبائك التيتانيوم واحدة من أصعب مجموعات المواد في ورشة العمل.
بصراحة: يعتبر التيتانيوم أحد أصعب المعادن الهندسية الشائعة، ولا يتسامح مع الأساليب المتبعة في معالجة الألومنيوم أو الفولاذ. لكنه ليس مادة غريبة: فباستخدام أدوات حادة مطلية، وسرعات منخفضة، وتغذية ثابتة، ومسارات أدوات ذات تفاعل مستمر، وتوجيه سائل التبريد بشكل دقيق، تصبح معالجة سبائك التيتانيوم عملاً روتينياً بالنسبة للورش المجهزة.
تُعتبر سبائك النيكل الفائقة، مثل «إنكونيل 718»، وفولاذ الأدوات المقوى، والسبائك القائمة على التنغستن والكوبالت، أصعب في المعالجة الآلية من التيتانيوم عمومًا؛ وغالبًا ما يُطلق على «إنكونيل» لقب «أصعب معدن في التصنيع». ويأتي التيتانيوم مباشرة بعدها، ويكمن التحدي الذي يمثله في كونه غير عادي: فصلب التيتانيوم Ti-6Al-4V الملدن لا تتجاوز صلابته حوالي 36 HRC، لذا فإن الحرارة والارتداد، وليس الصلابة، هما اللذان يسببان المشكلة.
وتتكرر هذه الخصائص في العمليات الأخرى، وهو ما يدركه بسرعة أي شخص يعمل مع التيتانيوم وسبائكه. فالارتداد المرن يعقّد عملية التشكيل؛ ويتطلب اللحام استخدام غاز خامل للحماية لأن التيتانيوم الساخن يمتص الأكسجين ويصبح هشاً؛ كما أن الاحتكاك الشديد يتسبب في انحشار أدوات التثبيت المصنوعة من التيتانيوم غير المشحمة. وتعد عمليات التصنيع الآلي ببساطة المجال الذي تواجه فيه معظم الورش هذه الخصائص لأول مرة.
نعم، مقارنةً بالألمنيوم أو الفولاذ: فالسرعات المنخفضة تطيل مدة الدورة، وتؤدي إلى تآكل الأدوات بسرعة (زيادة السرعة بمقدار 30% قد تكلف ما يصل إلى 80% من عمر الأداة)، كما أن المادة الخام باهظة الثمن، ونسب «الشراء إلى الطيران» في قطاع الطيران تحول جزءًا كبيرًا من القضبان المكلفة إلى نشارة. يقلل تخطيط العمليات من هذه العوامل الأربعة جميعها، وهو ما يمثل الجزء الأكبر مما تبيعه ورشة التيتانيوم ذات الخبرة.
يُعد TiAlN (نيتريد التيتانيوم والألومنيوم) هو الخيار الموصى به بشكل قياسي، لأن طبقة الأكسيد التي يشكلها تقاوم درجات الحرارة التي يولدها التيتانيوم عند الحافة. أما TiCN فهو البديل الشائع عندما تتطلب العملية سرعات أعلى. وكلاهما عبارة عن طبقات رقيقة مُطليّة بتقنية PVD تحافظ على الحافة الحادة التي يتطلبها التيتانيوم.






