
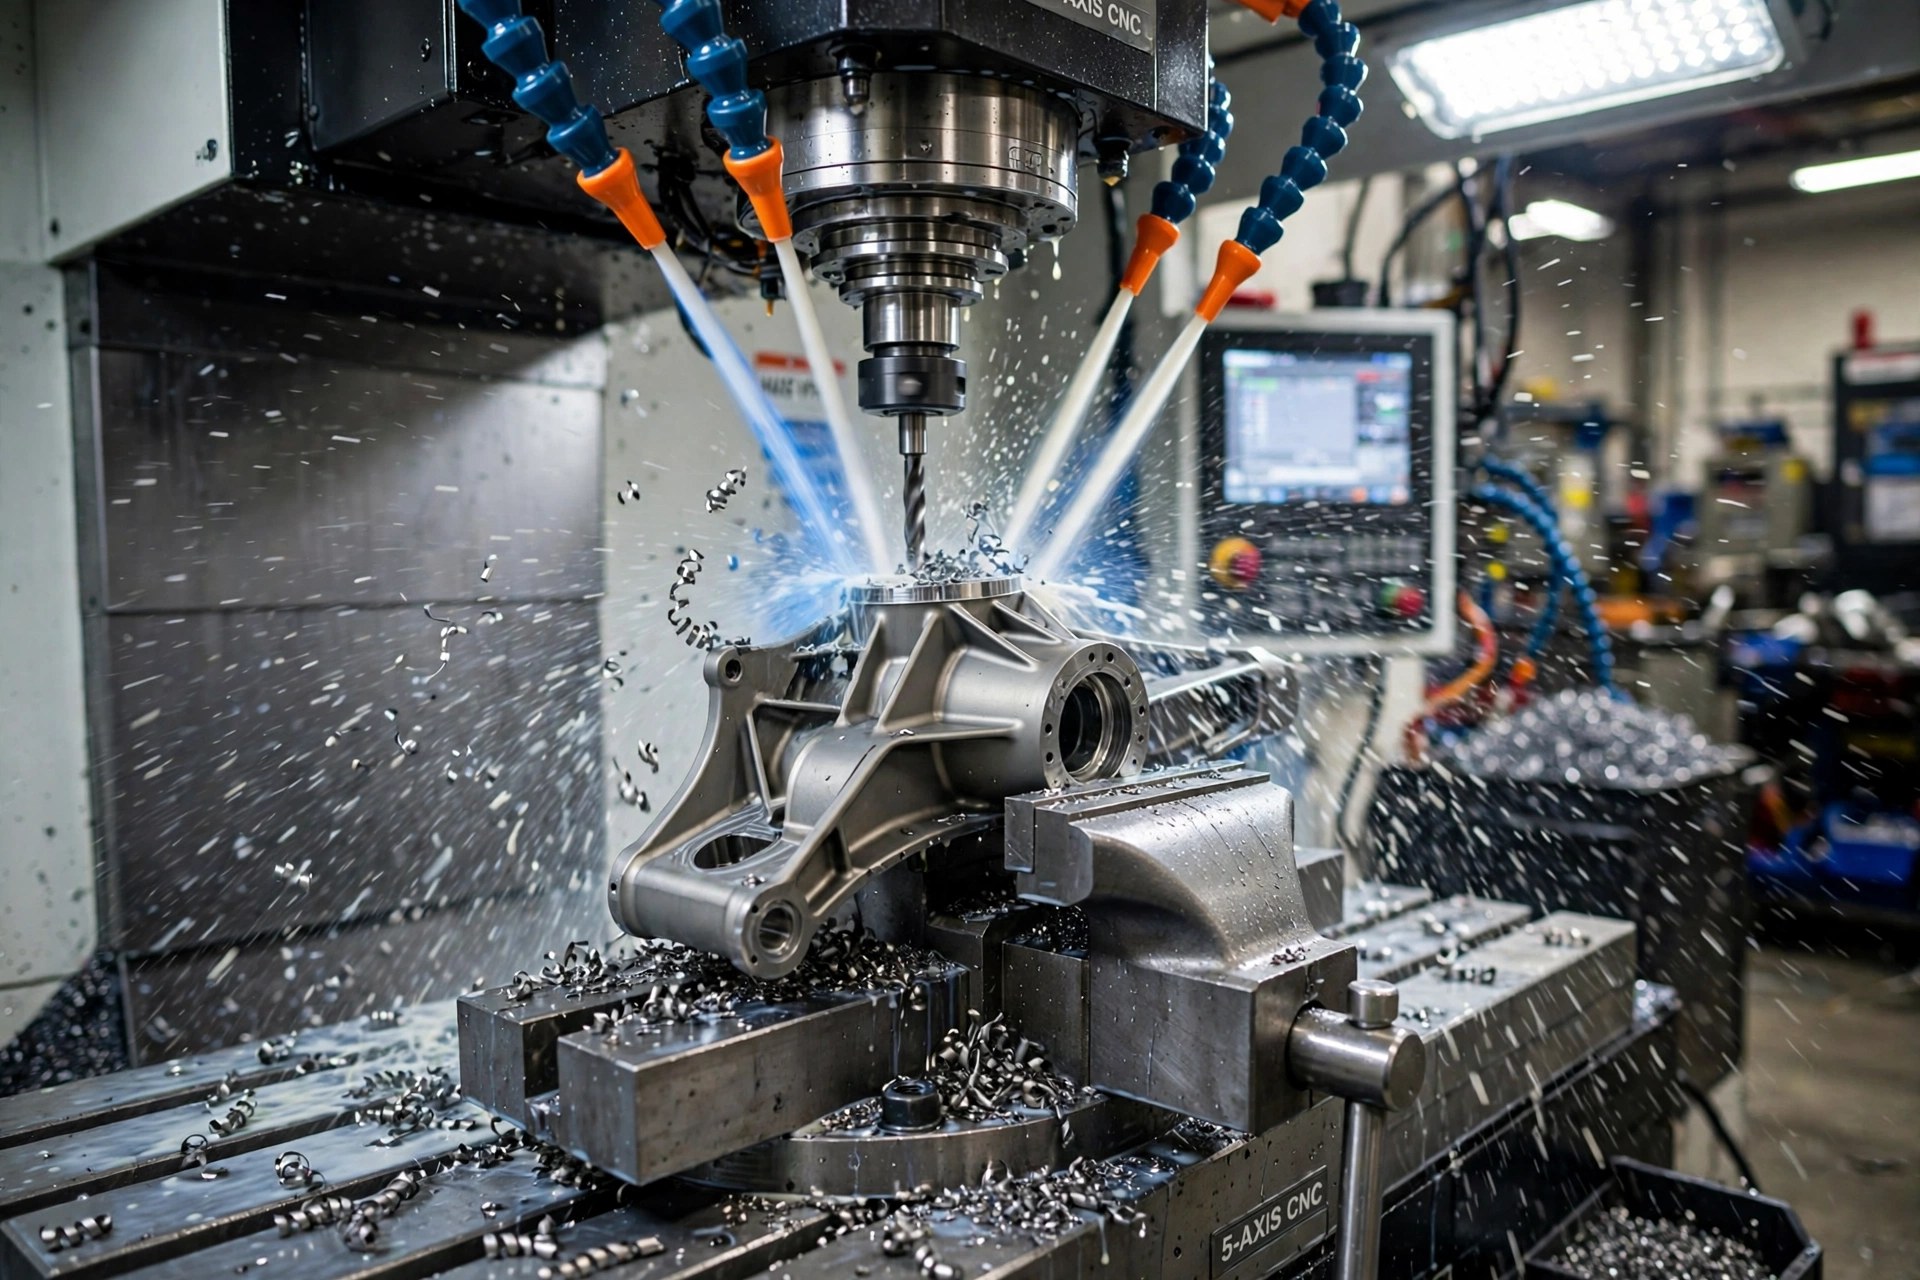
Le titane devrait être le métal idéal pour l’ingénierie. L’alliage de titane de grade 5 (Ti-6Al-4V) offre une résistance comparable à celle de l’acier pour un poids d’environ 60%, un rapport résistance/poids exceptionnel et une résistance à la corrosion qui lui permet de résister à l’eau de mer, tout en conservant sa résistance à des températures qui ramollissent l’aluminium. Grâce à leur rapport résistance/poids et à leur résistance à la corrosion, les alliages de titane sont largement utilisés dans les structures aéronautiques, les moteurs à réaction et les implants médicaux. Pourtant, dans les ateliers, l’usinage du titane a une réputation bien différente : il use les outils de coupe, rebondit sur la fraise et met à rude épreuve quiconque tente de l’usiner en appliquant les méthodes habituelles utilisées pour l’acier.
Alors, pourquoi l'usinage du titane est-il si difficile, exactement ? Le titane n'est pas dur au sens où l'est une lime : le Ti-6Al-4V recuit n'atteint qu'environ 36 HRC. La difficulté réside dans la physique. Le titane est un mauvais conducteur de chaleur, il fléchit sous l’outil, et ses alliages subissent un durcissement par déformation lors de l’usinage, tandis que le titane chaud forme des liaisons chimiques avec l’outil. Tous ces facteurs réduisent la marge de manœuvre de l’usinage à une fraction de celle offerte par l’aluminium ou l’acier, ce qui explique pourquoi le titane est considéré comme un matériau difficile à usiner.
Ce guide explique les cinq raisons d'ordre physique, décrit le fonctionnement du processus d'usinage CNC du titane lorsqu'il est correctement mis en œuvre, et vous présente les choix d'outillage, les vitesses et avances de départ, ainsi que les solutions auxquelles ont recours les ateliers expérimentés. Si vous préférez confier la pièce à un atelier qui usine du titane chaque semaine, notre Service d'usinage CNC du titane couvre tous les éléments ci-dessous en phase de production.
Demandez à cinq opérateurs-ajusteurs pourquoi le titane est difficile à usiner et vous entendrez cinq problèmes récurrents : des outils brûlés, des vibrations sur les parois minces, des copeaux filiformes, des filetages grippés et des pièces dont les dimensions changent après le desserrage. L'usinage du titane est difficile en raison d'un certain nombre de propriétés du matériau, et ces cinq plaintes trouvent toutes leur origine dans celles-ci. Les voici, dans l'ordre où elles posent généralement problème.
La découpe de n'importe quel métal génère de la chaleur, et la manière dont cette chaleur est évacuée détermine la durée de vie de l'outil. Dans le cas de l'acier, la majeure partie de cette chaleur est évacuée avec le copeau. Le titane ne permet pas ce phénomène : sa faible conductivité thermique maintient la chaleur concentrée dans la zone de coupe au lieu de la disperser dans le copeau et la pièce en titane. Le Ti-6Al-4V présente une conductivité thermique d’environ 6,7 W/m·K, soit environ sept fois moins que l’acier au carbone.
La bordure atteint donc une température bien plus élevée que ne le laisse supposer la température globale du matériau ; elle se ramollit, se déforme et s'use à un rythme qui surprend quiconque habitué à l'aluminium. Le fournisseur d’outils Kyocera SGS quantifie ce piège : augmenter la vitesse de coupe de 30% peut réduire la durée de vie de l’outil de près de 80%. La chaleur excessive est la cause de défaillance que le titane sanctionne de manière disproportionnée, c’est pourquoi tous les guides fiables commencent par vous conseiller de ralentir et d’augmenter l’avance à la place.
L'élasticité des alliages de titane est environ deux fois moins élevée que celle de l'acier : un module d'élasticité d'environ 114 GPa pour la nuance 5, contre environ 200 GPa pour l'acier. Sous l'effet de la pression, la pièce à usiner fléchit en s'éloignant du bord, puis reprend sa forme initiale lorsque le bord passe. Au lieu d'un cisaillement net, on obtient un contact par frottement, ce qui génère davantage de chaleur, favorise les vibrations et les vibrations de cliquetis, et altère l'état de surface.
Le retour élastique est particulièrement marqué là où les pièces en titane présentent des parois minces et des profils effilés. La paroi se déforme pendant le passage et se détend par la suite ; par conséquent, la cote obtenue lors de l’usinage n’est pas celle qui est conservée, ce qui nuit à la précision dimensionnelle. Les ateliers y remédient en utilisant des montages rigides, des outils courts, un engagement radial réduit et des passes progressives, comme expliqué dans les conseils ci-dessous.
Tout comme l'acier inoxydable austénitique, les alliages de titane sont sujets à l'écrouissage : à mesure que la coupe déforme la surface, le titane devient plus dur et plus abrasif pour la passe suivante. La défaillance caractéristique est l'usure par entaille, c'est-à-dire une rainure creusée dans l'outil exactement au niveau de la ligne de profondeur de coupe, là où le tranchant rencontre la couche durcie de la passe précédente.
La règle qui en découle est simple : ne laissez jamais l'outil stagner. Une avance interrompue ou un tranchant émoussé qui frotte provoque un durcissement de surface quasi instantané et fait monter la température en flèche. Maintenez la fraise en mouvement et en contact avec la pièce, et coupez sous la couche durcie à chaque passe.
La forte réactivité chimique du titane constitue le quatrième problème. À la température de coupe, le titane a fortement tendance à se souder au matériau de l'outil. Il en résulte une accumulation de matière sur l'arête de coupe, un grippage et des traces de titane : la matière de la pièce se soude par micro-soudures à l'arête, se détache et emporte avec elle du matériau de l'outil, tandis que le titane répandu laisse des traces sur la surface finie.
Kyocera SGS met en garde contre un danger plus insidieux : les traces de matière menacent l'intégrité de la surface, car elles peuvent colmater de petites fissures et les dissimuler lors de l'inspection. C'est également à cause du grippage que les filetages en titane se bloquent et que le taraudage est redouté lors du travail du titane. Le titane nécessite des outils bien affûtés, des revêtements efficaces et un liquide de refroidissement dirigé précisément vers le point de coupe.
Le titane produit des copeaux longs, fins et filiformes qui s'enroulent autour des outils, marquent les surfaces et dissipent peu de chaleur, tandis que la faible surface de contact entre le copeau et l'outil concentre la pression et la température sur une minuscule section de l'arête. Le titane est également un métal qui conserve sa résistance élevée à haute température ; les forces restent donc importantes là où l'outil est le plus chaud. Il convient donc de privilégier la formation de copeaux courts, épais et bien brisés en adaptant la géométrie de l'outil, l'avance et la stratégie de parcours d'outil.
| Propriété | Grade 2 (titane commercialement pur) | Grade 5 (Ti-6Al-4V) | acier inoxydable 304 | Acier au carbone |
|---|---|---|---|---|
| Conductivité thermique (W/m·K) | 16.4 | 6.7 | ~16 | ~50 |
| Module d'élasticité (GPa) | ~103 | ~114 | ~193 | ~200 |
| Résistance à la traction (MPa, valeur typique) | ~345 | ~950 | ~515 | ~400–550 |
En parcourant le tableau ligne par ligne, le problème apparaît clairement : l'alliage de titane le plus utilisé allie une résistance comparable à celle de l'acier à la plus mauvaise conductivité thermique de la ligne et à une rigidité équivalente à la moitié de celle de l'acier. Comment choisir entre ces deux nuances courantes ? Notre Comparaison entre le titane de grade 2 et celui de grade 5 aborde en détail la résistance, le coût et l'usinabilité.
L'usinage du titane fait appel aux mêmes fraisage et rotation opérations appliquées aux métaux tels que l'acier. Ce qui change, c'est le degré de précision avec lequel le processus est géré : l'usinage du titane nécessite une attention particulière en matière de chaleur, d'engagement et de rigidité. Voici à quoi ressemble un travail sur le titane bien mené.
La machine fonctionne lentement mais avec puissance. L'usinage du titane s'effectue à faible vitesse de broche et avec un couple élevé : il ne s'agit pas d'un usinage à grande vitesse, mais d'un usinage à couple élevé. Une vitesse de rotation d'environ 3 000 tr/min couvre la plupart des opérations de fraisage, car la vitesse périphérique constitue la contrainte limitante. La rigidité de la machine-outil est tout aussi importante que la machine elle-même, car la moindre flexibilité se traduit par des vibrations sur un matériau qui a déjà tendance à se déformer.
La trajectoire d'usinage maintient un engagement constant. Un engagement soudain sur toute la largeur soumet le bord à une chaleur et à une charge importantes. Les parcours d'outils modernes utilisent des stratégies dynamiques ou trochoïdales : des coupes axiales profondes avec un petit pas radial, un angle d'engagement faible et constant (Seco recommande moins de 30 degrés), et une approche et un retrait en arc plutôt qu'une plongée dans les angles. Un engagement constant garantit une température et une épaisseur de copeaux constantes, ce dont un outil a besoin pour résister à l'usinage des alliages de titane.
Le liquide de refroidissement est un outil de coupe, et non un accessoire. L'injection de liquide de refroidissement à haute pression, idéalement à travers l'outil et dirigée précisément vers le point de coupe, évacue la chaleur que le copeau ne peut pas dissiper, expulse les copeaux avant qu'ils ne puissent être recoupés et empêche le grippage. Le fluide de coupe est généralement une émulsion 10%, et son placement est tout aussi important que la pression : un jet qui ne touche pas l'arête de coupe ne refroidit pratiquement pas la pièce. Pour le tournage de finition, les ateliers réduisent légèrement la pression afin d'éviter le redépôt de matière.
La pièce est préparée et mise en place. Le titane forgé et laminé présente des contraintes résiduelles qui se redistribuent au fur et à mesure que la matière est enlevée ; c'est pourquoi le détensionnement avant la finition est une pratique courante dans les travaux de précision. Les sections minces nécessitent un serrage spécifique, et les passes de finition consistent en des coupes légères et régulières, entrecoupées de passes de pré-finition destinées à absorber la déformation.
Les meilleurs outils pour l'usinage du titane sont des outils en carbure monobloc bien affûtés, dotés d'un revêtement PVD résistant à la chaleur, montés dans un porte-outil rigide et équipés d'un système de refroidissement interne. Voici comment cela se décompose par élément.
Substrat : carbure, et non acier rapide. C'est la dureté à chaud du carbure de tungstène qui lui permet de résister aux températures atteintes sur les arêtes de coupe du titane. L'acier rapide ne convient qu'aux opérations lentes et peu exigeantes, et s'émousse rapidement ; or, un outil émoussé utilisé sur du titane est pire que pas d'outil du tout : il provoque un frottement, durcit la surface et surchauffe en quelques secondes.
Revêtement : TiAlN dans un premier temps, puis TiCN pour la vitesse. Le TiAlN (nitrure de titane et d'aluminium) est le revêtement par défaut chez les fabricants d'outils, car sa couche d'oxyde résiste à la chaleur générée par le titane. Le TiCN est l'alternative préconisée par les ingénieurs de Fictiv pour des vitesses plus élevées. Ces deux revêtements PVD sont suffisamment fins pour préserver le tranchant de l'outil.
Géométrie : précise, efficace et adaptée à l'usinage. Une arête de coupe tranchante à angle de coupe positif cise le titane au lieu de le labourer, ce qui réduit au minimum la production de chaleur et le durcissement. Les rainures ouvertes et polies facilitent l'évacuation des copeaux filiformes, tandis que les fraises à hélice variable atténuent les harmoniques à l'origine des vibrations dans une pièce élastique. Les outils plus courts et de plus petit diamètre se déforment moins.
Par opération : Le fraisage des alliages de titane privilégie les fraises à queue à hélice variable de 4 à 5 cannelures ; le tournage privilégie les plaquettes tranchantes à angle de coupe positif dont les jets sont orientés vers l'arête ; le perçage privilégie les forets à refroidissement interne qui évacuent les copeaux avant qu'ils ne s'accumulent ; le taraudage nécessite des tarauds à goujures hélicoïdales et une attention particulière au grippage, car un taraud bloqué dans une pièce en titane entraîne généralement sa mise au rebut.
Les paramètres publiés varient selon les fabricants d'outils, car la nuance, l'outil et le débit de liquide de refroidissement influencent tous le résultat. Deux repères encadrent la fourchette raisonnable : Seco Tools fixe les vitesses de coupe du carbure pour le titane entre 45 et 100 m/min, tandis que Fictiv propose une fourchette prudente de 60 à 100 SFM (environ 18 à 30 m/min) pour le fraisage. Le tableau convertit ces recommandations en plages de départ pour le carbure revêtu avec un liquide de refroidissement efficace : il s’agit de points de départ à ajuster en fonction des données de votre fournisseur d’outils, et non de garanties.
| Fonctionnement (carbure revêtu) | Fourchette de départ pour le niveau 2 | Plage initiale de la nuance 5 (Ti-6Al-4V) | Conseils d'alimentation |
|---|---|---|---|
| Fraisage | 55 à 90 m/min | 40 à 70 m/min | 0,05 à 0,15 mm/dent ; maintenir l'outil en contact avec la pièce, privilégier l'avance plutôt que la vitesse |
| Tournage | 60 à 100 m/min | 45 à 75 m/min | 0,1 à 0,3 mm/tour ; faire varier la profondeur de coupe d'un passage à l'autre afin de répartir l'usure des entailles |
| Forage | 30 à 50 m/min | 25 à 40 m/min | Alimentation régulière ; évacuer les copeaux avant qu'ils ne s'accumulent et ne se soudent entre eux |
Trois règles priment sur n'importe quel chiffre du tableau. Premièrement, lorsque la durée de vie de l'outil ne répond pas aux attentes, réduisez la vitesse avant l'avance : une augmentation de vitesse de 30% peut coûter jusqu'à 80% de durée de vie de l'outil, tandis qu'une avance raisonnable n'augmente pratiquement pas la température de l'outil. Deuxièmement, le titane pur et les nuances CP plus tendres vous permettent d’atteindre les limites supérieures de chaque plage ; le Ti-6Al-4V se situe quant à lui dans la partie inférieure. Troisièmement, l’apport de liquide de refroidissement au niveau de l’arête d’usinage influe davantage sur vos limites maximales que la marque de l’outil.
Le titane concentrant plusieurs mécanismes d'usure en une seule passe, les difficultés d'usinage de ce métal se manifestent généralement en premier lieu sur l'outil usé. L'analyse du type de défaillance vous permet de déterminer précisément quelle propriété vous a posé problème. Consultez ce tableau avant de procéder à tout changement.
| Symptôme sur l'outil | Cause probable | Corriger |
|---|---|---|
| Usure par entailles au niveau de la ligne de profondeur de coupe | La couche durcie par écrouissage issue de la passe précédente qui use le bord | Faites varier la profondeur de coupe d'un passage à l'autre ; optez pour un matériau d'outil plus résistant ; maintenez l'avance activée afin que l'arête de coupe pénètre sous la couche durcie |
| Usure rapide des flancs | Surchauffe au niveau des bords due à une faible conductivité et à une vitesse trop élevée | Réduire d'abord la vitesse de coupe ; vérifier que le flux atteint bien le bord ; passer à des outils revêtus de TiAlN |
| Accumulation de matière sur les bords et grippage | Soudure par réaction du titane à l'outil ; arête trop émoussée ou avance trop faible | Une géométrie plus précise et des rainures polies ; augmenter l'avance pour que l'outil cisailler plutôt que de frotter ; augmenter la pression du liquide de refroidissement |
| Ébréchures sur les arêtes | Les coupes interrompues, les vibrations ou les temps d'arrêt qui provoquent un durcissement de la surface en cours de coupe | Parcours d'outils à engagement constant ; configuration plus rigide et outils plus courts ; ne jamais interrompre l'avance pendant la découpe |
| Usure par cratères sur la face de la râteau | Diffusion à haute température avec glissement de la puce | Outillage revêtu ; réduction de la vitesse ; amélioration du flux de copeaux vers l'interface copeau-outil |
| Surface tachée et déchirée sur la pièce | Micro-soudure du matériau et frottement sur la surface de finition | Utilisez des outils neufs et bien affûtés ; variez la profondeur de coupe ; inspectez soigneusement, car les traces de graisse peuvent masquer de petites fissures sur les pièces essentielles au vol. |
Ne t'attarde jamais, n'hésite jamais. Programmez les points d'entrée, de sortie et les angles de manière à ce que l'outil ne s'arrête jamais pendant la découpe. Chaque pause durcit l'endroit où vous vous trouvez.
Montez progressivement et maintenez une pression légère et constante. Les parcours d'outils dynamiques, combinant de petits pas radiaux et des coupes axiales profondes, répartissent uniformément la chaleur et la charge, et produisent les copeaux courts et épais que le titane apprécie particulièrement.
Visez bien le liquide de refroidissement, car c'est important. Un jet à haute pression dirigé vers le bord, et non vers la zone en général. Vérifiez la précision du jet à chaque changement d'outil ; l'usinage du titane exige une telle précision.
Renforcez la rigidité partout. Outils courts, porte-outils de qualité, serrage solide et soutien des parois minces. Égalisez l'ébauche, alternez les côtés lorsque la conception le permet, puis terminez par de légères passes de finition qui préservent les cotes. Notre guide sur usinage de l'aluminium 7075 traite de la même discipline des parois minces, et les principes s'appliquent directement.
Détendez-vous avant de terminer. La pièce brute en titane présente des contraintes résiduelles ; il faut d'abord la dégrossir, puis la détendre, avant de la finir. C'est en sautant l'étape intermédiaire que les pièces plates finissent par ressembler à des chips après le desserrage.
Changez d'outils dès que possible. Un outil utilisé jusqu’à ce qu’une défaillance soit visible a généralement usiné les dernières pièces avec un tranchant qui frotte, ce qui détériore imperceptiblement l’état de surface. Les changements programmés permettent de protéger les pièces et les broches.
Tenez compte des risques d'incendie. Les copeaux fins et la poussière de titane sont inflammables : la poussière peut s'enflammer à environ 450 °F, tandis que le titane en vrac s'enflamme à environ 2 200 °F au contact de l'air. Gardez un extincteur de classe D à proximité de la machine, n'utilisez jamais d'eau pour éteindre un incendie de titane et veillez à ce que les bacs à copeaux restent propres ; Pages d'information sur le titane de Kyocera SGS contenir toutes les informations relatives aux dangers.
L'acier inoxydable est la référence pour les opérateurs de machines-outils : le 304 présente une conductivité thermique d'environ 16 W/m·K et subit un durcissement par déformation très important, ce qui use rapidement les outils conçus pour l'acier au carbone. Le titane reste toutefois le matériau le plus difficile à usiner : il est tout simplement difficile de le couper proprement à la vitesse de production. Le Ti-6Al-4V présente une conductivité thermique inférieure de plus de moitié à celle du 304, présente une élasticité bien supérieure, conserve sa résistance et sa dureté à haute température, et provoque un grippage que l’acier inoxydable ne présente pas. Les indices d’usinabilité par rapport à l’acier à coupe libre à 1 001 TP3T situent l’inox austénitique autour de 451 TP3T et les alliages de titane courants plus près de 20–251 TP3T. Pour le choix de la nuance adapté à la plupart des applications, consultez notre Comparaison entre le CE1 et le CM2; pour les pièces associant des matériaux tels que le titane, l'acier et les plastiques, notre bibliothèque de matériaux répertorie les activités qui se déroulent au même étage.
Les défis liés à l'usinage du titane sont physiques, mesurables et maîtrisables : une chaleur qui s'accumule au niveau de l'arête de coupe, une pièce qui fléchit et reprend sa forme initiale, une surface qui se durcit au fur et à mesure de l'usinage, des réactions chimiques qui la soudent à vos outils, et des copeaux qui ne facilitent pas le travail. Tous ces éléments se résument à une seule formule : des outils revêtus et bien affûtés, des vitesses modérées associées à des avances sûres, un engagement constant, un liquide de refroidissement à haute pression dirigé avec précision et un montage rigide.
Utilisez le titane de cette manière et il deviendra ce qu’il est pour les fabricants du secteur aérospatial et médical : un matériau courant et rentable. Si vous avez besoin d’usiner des pièces en titane selon des tolérances précises, envoyez le plan à notre Service d'usinage CNC du titane pour obtenir un devis incluant une analyse DFM gratuite, ou découvrir l'ensemble de notre gamme Services d'usinage CNC Il se trouve à l'intérieur.
Cinq propriétés jouent en défaveur de l'outil : une faible conductivité thermique concentre la chaleur au niveau du tranchant ; un module de Young faible entraîne une déformation de la pièce et un retour élastique ; la surface se durcit pendant la coupe ; le titane chaud se lie au matériau de l'outil, provoquant un grippage et la formation d'un dépôt sur le tranchant ; enfin, les copeaux filiformes évacuent peu de chaleur tandis que la résistance reste élevée à haute température. Ensemble, ces facteurs font des alliages de titane l'un des groupes de matériaux les plus difficiles à usiner.
En toute honnêteté : le titane est l'un des métaux courants les plus difficiles à usiner, et il ne pardonne pas les habitudes prises avec l'aluminium ou l'acier. Mais ce n'est pas un matériau exotique : avec des outils bien affûtés et revêtus, des vitesses de coupe faibles, des avances fermes, des trajectoires d'usinage à engagement constant et un arrosage bien ciblé, l'usinage des alliages de titane est une tâche courante pour les ateliers bien équipés.
Les superalliages de nickel tels que l’Inconel 718, les aciers à outils trempés et les alliages à base de tungstène et de cobalt sont généralement plus difficiles à usiner que le titane ; l’Inconel est souvent considéré comme le métal le plus difficile à usiner. Le titane se situe juste en dessous, et la difficulté qu'il présente est inhabituelle : le Ti-6Al-4V recuit n'atteint qu'environ 36 HRC ; ce sont donc la chaleur et le retour élastique, et non la dureté, qui posent problème.
Ces mêmes propriétés se retrouvent dans d’autres processus, comme le constatent rapidement tous ceux qui travaillent le titane et ses alliages. Le retour élastique complique le formage ; le soudage nécessite une protection par gaz inerte, car le titane chaud absorbe l’oxygène et se fragilise ; et le grippage provoque le blocage des fixations en titane non lubrifiées. C’est tout simplement lors de l’usinage que la plupart des ateliers sont confrontés pour la première fois à ces caractéristiques.
Oui, par rapport à l’aluminium ou à l’acier : les faibles vitesses allongent la durée du cycle, les outils s’usent rapidement (une augmentation de la vitesse de 30% peut réduire la durée de vie de l’outil de 80%), la matière première est coûteuse, et les ratios « buy-to-fly » (achat/utilisation) du secteur aérospatial transforment une grande partie d’une billette onéreuse en copeaux. La planification des processus permet de réduire ces quatre facteurs, ce qui constitue l’essentiel de l’offre d’un atelier spécialisé dans le titane expérimenté.
Le TiAlN (nitrure de titane et d'aluminium) est la solution standard recommandée, car la couche d'oxyde qu'il forme résiste aux températures générées par le titane au niveau de l'arête. Le TiCN est l'alternative couramment utilisée lorsque des vitesses plus élevées sont requises. Il s'agit dans les deux cas de minces couches déposées par PVD qui préservent le tranchant exigé par le titane.






