
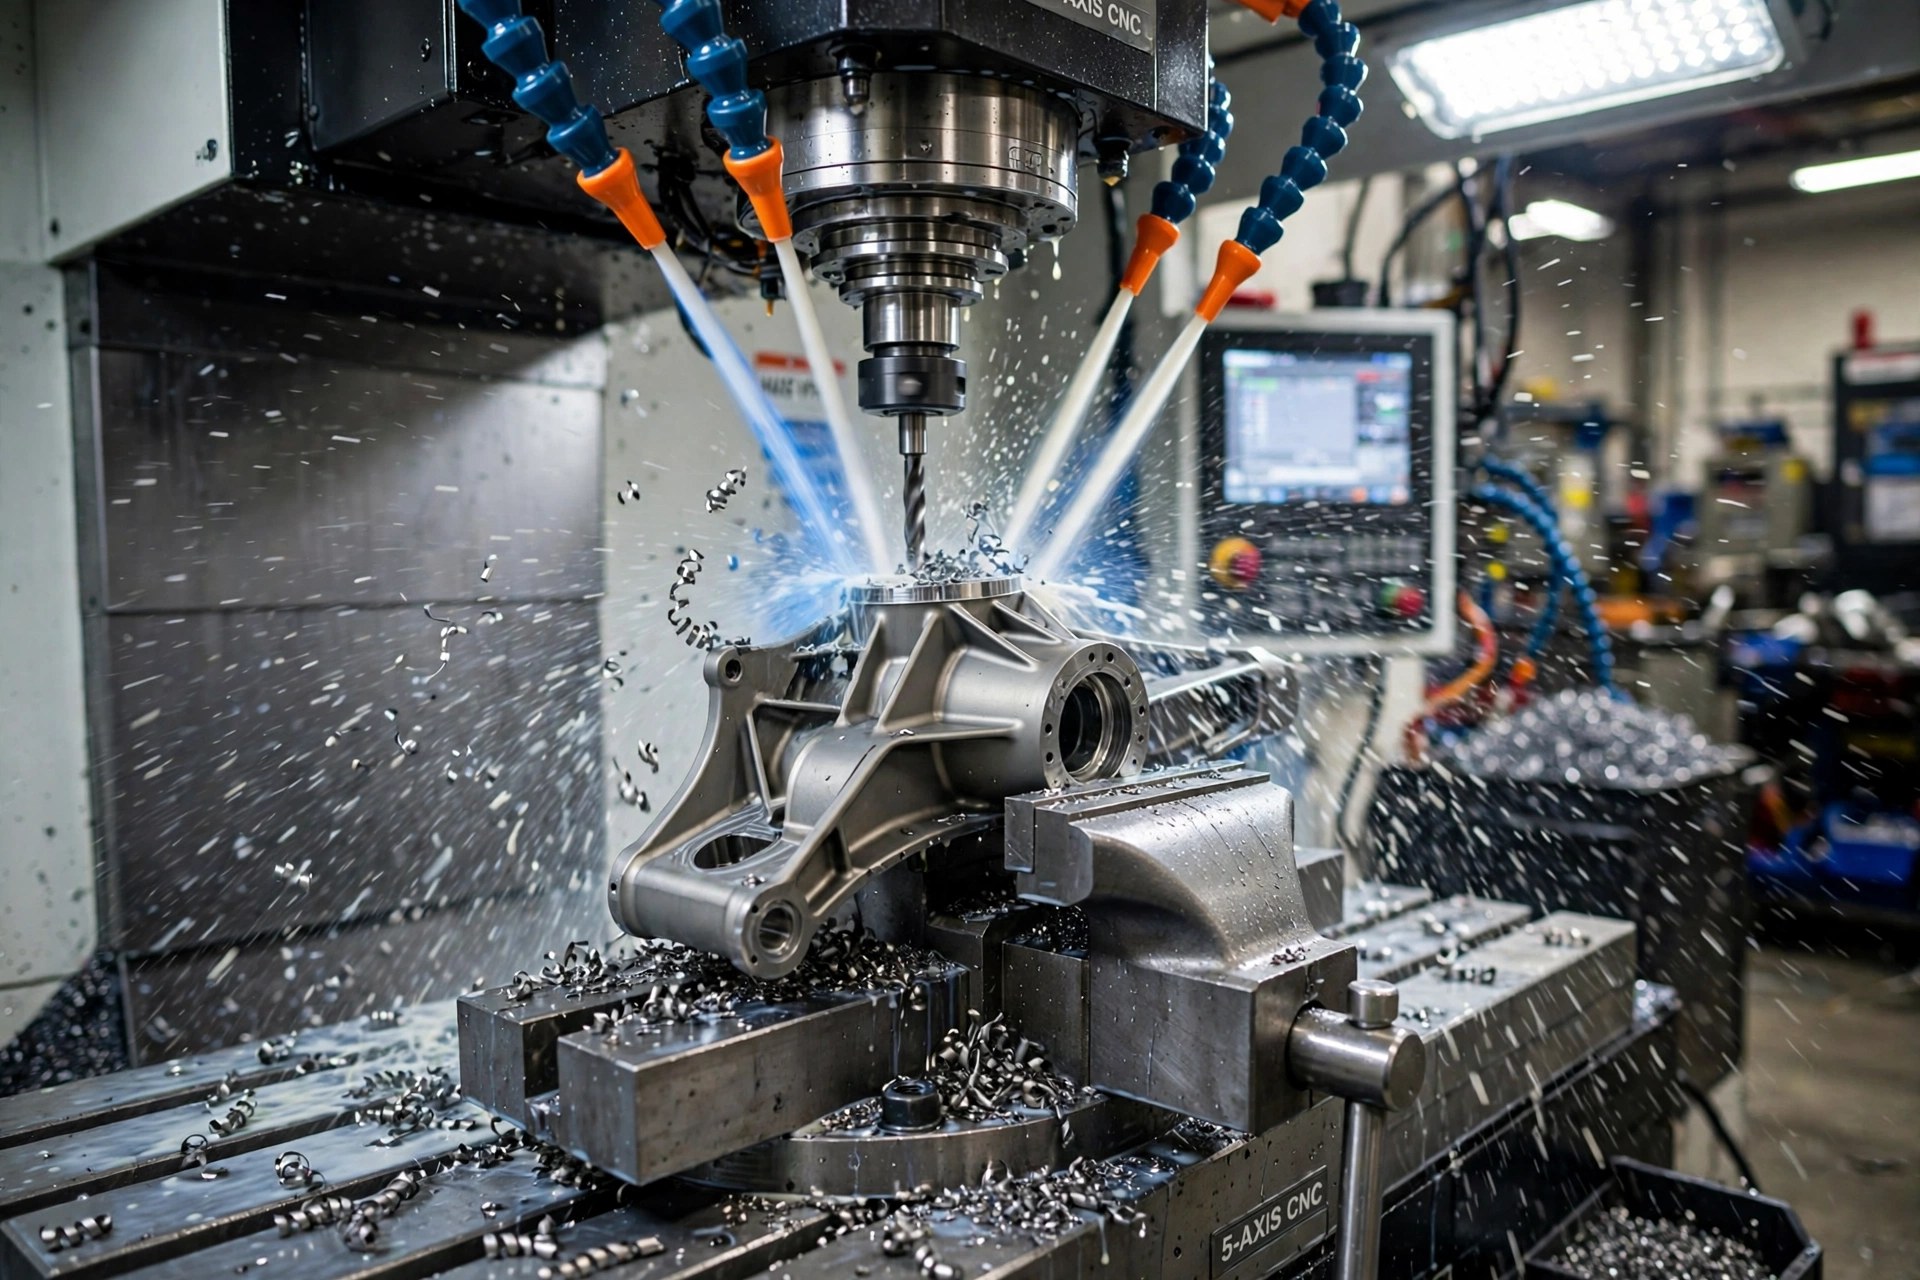
チタンは、理想的な工業用金属であるべきです。チタン合金グレード5(Ti-6Al-4V)は、重量が約60%であるにもかかわらず、鋼に匹敵する強度を発揮し、卓越した強度対重量比と、塩水にも耐える耐食性を備え、さらにアルミニウムが軟化するような高温下でもその強度を維持します。 チタン合金は、その重量対強度比と耐食性の高さから、航空機の構造材、ジェットエンジン、医療用インプラントなどに広く用いられている。しかし、現場では、チタンの加工はまったく異なる評判を持っている。切削工具を消耗させ、カッターから跳ね返り、従来の鋼材加工のやり方でチタンを加工しようとする者を苦しめるのだ。.
では、なぜチタンの機械加工は難しいのでしょうか?チタンは、ヤスリのような硬さを持っているわけではありません。焼きなまししたTi-6Al-4Vの硬度は、わずか36 HRC程度です。 その難しさは物理的な要因にあります。チタンは熱伝導率が低く、切削工具の下でたわみやすく、その合金は切削されるにつれて加工硬化を起こします。さらに、高温のチタンは切削工具と化学的に結合してしまいます。これらの要因が相まって、加工許容範囲がアルミニウムや鋼に比べてごくわずかな範囲に狭まってしまうため、チタンは加工が難しい材料と呼ばれているのです。.
このガイドでは、5つの物理的な理由を解説し、チタン加工が適切に行われる場合のCNC加工プロセスの流れを詳しく説明するとともに、経験豊富な加工業者が頼りにしている工具の選定、初期の回転数と送り速度、およびトラブルシューティングの方法をご紹介します。もし、毎週チタン加工を行っている専門の加工業者に部品を委託したい場合は、当社の チタン製CNC加工サービス 本番環境における以下のすべてを網羅しています。.
5人の機械加工技術者に、チタンが加工しにくい理由を尋ねれば、5つの不満が返ってくるでしょう。それは、工具の焼け付き、薄肉部のチャタリング、糸状の切りくず、ねじ山のかじれ、そしてクランプを解除した後に寸法がずれてしまう部品です。 チタンの加工が困難なのは、いくつかの材料特性によるものであり、これら5つの不満はすべてその特性に起因しています。ここでは、通常問題となる順にそれらを挙げていきます。.
金属を切削すると熱が発生しますが、その熱がどこへ逃げるかによって工具の寿命が決まります。鋼の場合、熱の大部分は切りくずとともに排出されます。しかし、チタンではそうはいきません。チタンは熱伝導率が低いため、熱が切りくずやチタン製の被削材に広がるのではなく、切削領域に集中してしまうのです。 Ti-6Al-4Vの熱伝導率は約6.7 W/m・Kであり、これは炭素鋼に比べておよそ7倍遅い。.
したがって、端部の温度は内部の温度から予想されるよりもはるかに高くなるため、アルミニウムに慣れている人なら誰でも驚くほどの速さで軟化・変形・摩耗が進みます。 工具サプライヤーの京セラSGSは、この落とし穴を数値化している。切削速度を30%上げると、工具寿命が最大80%も短縮される可能性がある。過度な熱は、チタン加工において他のどの要因よりもはるかに深刻な故障の原因となる。だからこそ、信頼できるガイドブックはすべて、まず切削速度を落とし、代わりに送り速度を上げるよう勧めるのだ。.
チタン合金の弾性は鋼の約半分です。グレード5の弾性率はおよそ114 GPaであるのに対し、鋼は約200 GPaです。被削材は圧力によって刃先から離れる方向にたわみ、刃先が通過すると元に戻ります。 きれいなせん断ではなく、摩擦接触が生じるため、より多くの熱が発生し、振動やチャタリングを引き起こし、表面仕上げを損なうことになる。.
スプリングバックは、チタン製部品に特に見られる特徴である「薄い肉厚」や「細長い形状」の部分で最も顕著に現れます。切削中に肉厚がたわみ、その後元に戻るため、切削時の寸法が最終的な寸法とは一致せず、寸法精度が低下してしまいます。加工現場では、この問題に対処するために、剛性の高い治具、短い工具、半径方向の噛み合わせの低減、およびスプリングパスといった対策が講じられており、これらについては以下のヒントで詳しく説明しています。.
オーステナイト系ステンレス鋼と同様に、チタン合金も加工硬化を起こしやすい。切削によって表面が変形すると、チタンは硬くなり、次のパスでの切削抵抗が増大する。代表的な破損現象はノッチ摩耗であり、これは切削深さの境界線、すなわち刃先が前のパスの硬化層に接触する位置に、工具に溝が刻まれる現象である。.
このルールは当然の帰結です。工具を絶対に停止させないでください。送りが一時停止したり、切れ味の悪い刃先が表面をこすったりすると、表面は瞬く間に硬化し、温度が急上昇します。カッターを常に動かし、切削状態を維持し、1回のパスごとに硬化層の下を切削するようにしてください。.
チタンの高い化学反応性が4つ目の問題である。 切削温度下では、チタンは工具材に溶着しやすい傾向が強い。その結果、ビルドアップエッジ、ガリング、スミアリングが発生する。すなわち、被削材が刃先に微細に溶着し、剥離する際に工具材を巻き込み、さらにスミアリングしたチタンが仕上げ面を擦りつけるのである。.
京セラSGSは、より見過ごされがちな危険性を指摘しています。それは、切削屑が表面の完全性を損なう恐れがあるという点です。切削屑が微細な亀裂を塞いでしまい、検査時にその亀裂が見えなくなってしまうからです。また、ガリング現象こそが、チタンのねじ山が固着する原因であり、チタンを加工する際にタップ加工が敬遠される理由でもあります。チタンを加工するには、鋭利な工具、効果的なコーティング、そして切削点に正確に当てられた冷却液が必要です。.
チタンは、細長く糸状の切りくずを発生させ、これが工具に絡みつき、表面に傷をつけ、熱をほとんど放散しません。また、切りくずと工具の接触面積が小さいため、ごくわずかな刃先部分に圧力と温度が集中してしまいます。 また、チタンは高温下でも高い強度を維持する金属であるため、工具が最も高温になる箇所では高い力が持続します。そのため、工具の形状、送り速度、および工具経路の戦略を工夫し、短く太く、きれいに破断された切りくずの生成を目指すべきです。.
| プロパティ | グレード2(商業用純チタン) | グレード 5 (Ti-6Al-4V) | 304ステンレス | 炭素鋼 |
|---|---|---|---|---|
| 熱伝導率(W/m・K) | 16.4 | 6.7 | ~16 | ~50 |
| 弾性率(GPa) | ~103 | ~114 | ~193 | ~200 |
| 引張強度(MPa、代表値) | ~345 | ~950 | ~515 | 約400~550 |
表を行ごとに読み進めていくと、問題がはっきりと見えてきます。最もよく使用されるチタン合金は、鋼並みの強度を持つ一方で、この表の中で最も熱伝導率が低く、剛性は鋼の半分に過ぎません。これら2つの一般的なグレードのどちらを選ぶべきでしょうか?当社の グレード2とグレード5のチタンの比較 強度、コスト、加工性について詳しく解説しています。.
チタンの機械加工では、同じ フライス加工 そして 回転 鋼などの金属に対して行われる加工工程です。異なるのは、その工程がどれほど綿密に管理されているかという点です。チタンの機械加工では、熱、切削条件、剛性について特に注意を払う必要があります。適切に管理されたチタンの加工工程は、このようなものです。.
この機械は、低速で力強く稼働する。. チタンの切削は、低回転数かつ高トルクで行われます。これは高速加工ではなく、高トルク加工です。表面速度が制約要因となるため、ほとんどのフライス加工では約3,000 RPMで処理されます。 工作機械の剛性は、機械本体と同じくらい重要です。なぜなら、もともとたわみやすい素材では、わずかなたわみもチャタリングの原因となるからです。.
このツールパスでは、切削深さが一定に保たれます。. 突然の全幅切り込みは、熱と負荷を刃先に一気に集中させます。 現代のツールパスでは、動的またはトロコイド状の戦略が採用されています。具体的には、半径方向のステップオーバーを小さくした深い軸方向の切削、低くて一定の切削角(セコ社は30度未満を推奨)、コーナーへの直角切り込みではなく弧を描いて切り込み・引き抜きを行うといったものです。切削角を一定に保つことで、温度と切りくずの厚みを一定に維持でき、これがチタン合金の加工において工具の耐久性を確保するために不可欠な条件となります。.
クーラントは切削工具であり、付属品ではありません。. 高圧の切削液を、理想的には工具を通して切削点に正確に送り込むことで、切りくずでは運びきれない熱を奪い、切りくずが再切削される前に吹き飛ばし、ガリングを抑制します。 切削液は通常、10%エマルジョンが使用され、圧力と同様に噴射位置も重要です。刃先を外れた流れでは、冷却効果はほとんど得られません。仕上げ旋削では、材料の再付着を防ぐため、工場では圧力をわずかに下げることがあります。.
部品の準備と固定が完了しました。. 鍛造および圧延されたチタンには残留応力が生じており、切削が進むにつれてその応力が再分布するため、精密加工では仕上げ加工前の応力除去が標準的な工程となっています。薄肉部には専用のワーク保持具を使用し、仕上げ加工では、たわみを吸収するためにスプリングパスを取り入れつつ、軽く均一な切削を行います。.
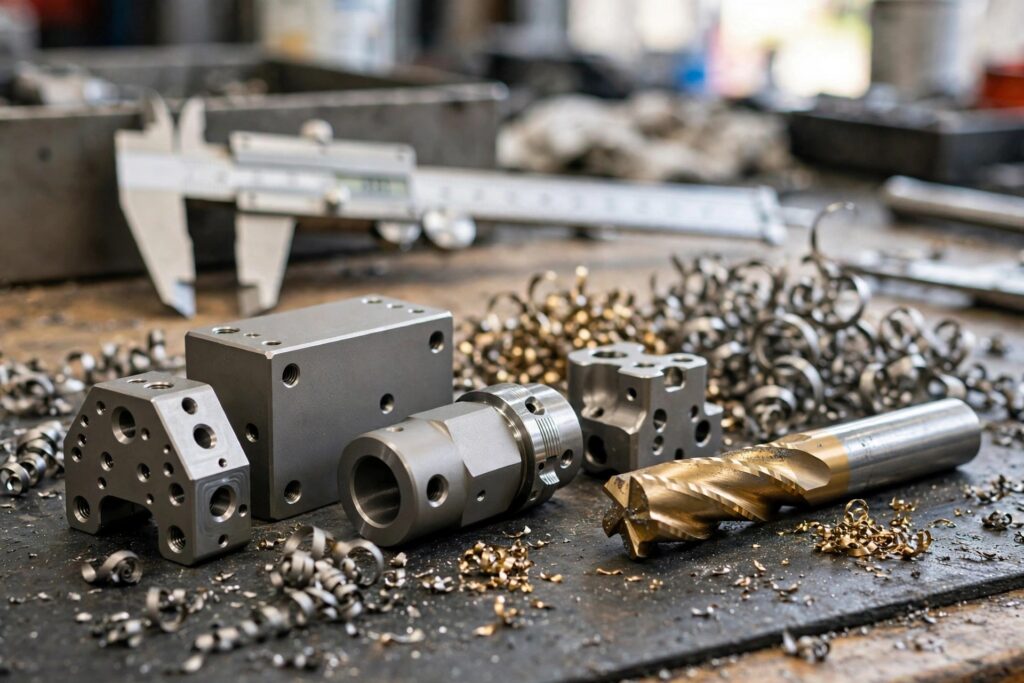
チタンを加工するのに最適な工具は、耐熱性PVDコーティングが施された鋭利な超硬合金製工具であり、工具内を通る冷却液を備えた剛性の高いホルダーに装着して使用するものです。以下に、元素ごとの内訳を示します。.
基材:超硬合金、高速度鋼ではない。. タングステンカーバイドの耐熱硬度が、チタンの切削端温度に耐えうるのです。高速度鋼は、切削速度が遅く、加工条件が緩やかな場合のみ使用可能で、すぐに切れ味が落ちます。チタンを加工する際、切れ味の悪い工具を使うことは、工具を使わないよりもさらに悪影響を及ぼします。工具がチタンに擦れ、表面を硬化させ、数秒で過熱してしまうからです。.
コーティング:まずTiAlNを施し、その後、切削速度向上のためにTiCNを施す。. TiAlN(チタン・アルミニウム窒化物)は、その酸化膜がチタンから発生する熱に耐えるため、工具メーカーの間で標準的に採用されています。Fictiv社のエンジニアが、より高速な加工に適した代替材料として挙げているのがTiCNです。どちらもPVDコーティングであり、刃先を鋭く保つのに十分な薄さです。.
形状:シャープで、ポジティブ、そしてチップとの相性が良い。. 正のすくい角を持つ鋭い刃先は、チタンを削り取るのではなくせん断するため、発熱や硬化を最小限に抑えます。研磨された開放型の溝は、糸状の切りくずの排出を助け、可変ヘリックスのエンドミルは、弾性のある部品でチャタリングを引き起こす高調波を打ち消します。長さが短く、直径が小さい工具ほど、たわみが少なくなります。.
操作別: チタン合金のフライス加工には、4~5刃の可変ヘリックスエンドミルが適しています。旋削加工には、刃先に向けてジェットが向けられた、鋭利で正前角のインサートが適しています。穴あけ加工には、切りくずが詰まる前に排出される内部冷却式ドリルが適しています。 タップ加工には、スパイラル溝のタップを使用し、ガリングに注意を払う必要があります。チタン製部品でタップが固着してしまうと、通常はスクラップとなるからです。.
公表されているパラメータは工具メーカーによって異なります。これは、材質、工具、および冷却剤の供給量がすべて結果に影響を与えるためです。 妥当な範囲を示す2つの目安があります。Seco Tools社はチタンの超硬切削速度を45~100 m/minと定めていますが、Fictiv社はフライス加工において保守的な60~100 SFM(約18~30 m/min)を提示しています。 以下の表は、これらの指針を、効果的な冷却液を使用したコーティング超硬材の初期加工範囲に換算したものです。これらは、工具サプライヤーのデータに基づいて調整を行うための出発点であり、保証値ではありません。.
| 用途(被覆超硬合金) | 2年生の開始範囲 | 5級(Ti-6Al-4V)の開始範囲 | 給餌の指針 |
|---|---|---|---|
| フライス加工 | 55~90 m/min | 40~70 m/min | 0.05~0.15 mm/歯;工具を常に切削状態に保ち、回転速度よりも送り量を優先する |
| 旋回 | 60~100 m/min | 45~75 m/min | 0.1~0.3 mm/回転;ノッチの摩耗を分散させるため、各パス間で切削深さを変える |
| 掘削 | 30~50 m/min | 25~40 m/min | 安定した送り;切りくずが堆積して固着する前に除去する |
表に記載されているどの数値よりも重要なルールが3つあります。第一に、工具寿命が期待通りに伸びない場合は、送り速度よりも回転速度を下げるべきです。回転速度を30%上げると、工具寿命が最大80%も短縮される可能性がありますが、適切な送り速度であれば工具温度はほとんど上昇しません。 第二に、純チタンやより軟らかいCPグレードの材料では、各範囲の上限値まで切削が可能ですが、Ti-6Al-4Vでは下限値にとどまります。第三に、刃先へのクーラント供給は、工具のブランドよりも切削限界を左右する要因となります。.
チタンは1回の切削で複数の摩耗メカニズムが同時に生じるため、この金属の加工における課題は、通常、まず摩耗した工具に現れます。破損パターンを診断することで、どの特性が問題の原因であるかを正確に把握できます。何かを変更する前に、この表を参考にしてください。.
| ツール上の不具合 | 考えられる原因 | 修正 |
|---|---|---|
| 切り込み深さ線におけるノッチ摩耗 | 前のパスで形成された加工硬化層が、エッジを研磨している | 各パスごとに切削深さを変える;より強靭な工具材料を選ぶ;硬化層の下まで刃先が切削できるよう、送り動作を継続する |
| 側面部の急速な摩耗 | 導電率の低さと速度の過大によるエッジ部の過熱 | まず切削面速度を下げ、切削流が実際に刃先に到達していることを確認し、TiAlNコーティングを施した工具に切り替える |
| エッジの堆積とかじれ | チタンを工具に溶接する際の反応性;刃先が鈍すぎるか、送り量が少なすぎる | 切削形状をよりシャープにし、溝を研磨する。送り量を上げて、工具が摩擦ではなくせん断で切削するようにする。冷却液の圧力を上げる。 |
| エッジの欠け | 切断の途切れ、振動、または切断途中で表面が硬化してしまうような滞留 | 常に切削を継続するツールパス、剛性の高いセットアップと短い工具、切削中の送り停止を一切行わない |
| レーキ面のクレーター状摩耗 | チップが滑る高温拡散 | コーティングを施した工具;回転速度を下げる;切りくずと工具の接触面への送り改善 |
| 部品の表面に汚れや傷がある | 素材の微細溶接および仕上げ面での引きずり | 刃先が鋭利で新しい工具を使用すること。切削深さを変えて加工すること。スミアが生じると、飛行に不可欠な部品の微細な亀裂が見えにくくなる可能性があるため、入念に点検すること。 |
決してくよくよせず、決して躊躇してはならない。. 切削中に工具が決して止まらないよう、プログラムのエントリ、エグジット、コーナーを設計してください。一旦停止するたびに、その箇所が硬化してしまいます。.
ミルを登らせ、噛み合わせを軽く、かつ一定に保つ。. 半径方向のステップオーバー幅を小さくし、軸方向の切削深さを深く設定した動的ツールパスは、熱と負荷を均一に分散させ、チタン加工に適した短くて太い切りくずを生成します。.
冷却液の噴射は、それが重要であるかのように正確に行いましょう。なぜなら、実際に重要だからです。. 高圧の噴流は、その周辺全体ではなく、端部に向けていました。工具交換のたびに噴流の方向を確認してください。チタン加工には、その程度の精度が求められます。.
あらゆる箇所で剛性を高める。. 短い工具、高品質なホルダー、堅牢なワーク保持、そして薄肉部への対応。素材を均等に削り、設計上可能な場合は両面を交互に加工し、寸法を保持する軽いスプリングパスで仕上げを行います。当社のガイドでは、 7075アルミニウムの機械加工 同じ薄肉分野を扱っており、その原理はそのまま適用できます。.
終わらせる前に、ストレスを発散しましょう。. チタン材には残留応力がかかっています。粗加工、応力除去、そして仕上げ加工の順に行います。中間工程を省略すると、クランプを解除した後に平らな部品がポテトチップスのように波打ってしまう原因となります。.
早めに道具を替えましょう。. 目に見える故障が生じるまで工具を使い続けると、通常、最後の数個の部品は刃先が摩耗した状態で切削され、知らず知らずのうちに表面仕上げを損なってしまいます。定期的な交換を行うことで、部品とスピンドルを保護することができます。.
火災の危険性を十分に認識してください。. 微細なチタン削りくずや粉塵は可燃性です。粉塵は450 °F前後で発火し、チタン塊は空気中ではおよそ2,200 °Fで発火します。機械のそばにクラスDの消火器を常備し、チタンの火災には絶対に水を使用せず、削りくず受けを清潔に保ってください。; 京セラSGSのチタン資源に関するページ 完全な危険性に関するデータを記載すること。.
ステンレス鋼は、機械加工技術者が比較対象としてよく挙げる材料です。304は熱伝導率が約16 W/m・Kであり、加工硬化が著しいため、炭素鋼と同じ要領で加工すると工具が焼けてしまいます。しかし、加工難度という点ではチタンが依然としてトップです。量産速度できれいに切削するのは、単に難しいのです。 Ti-6Al-4Vは、熱伝導率が304の半分以下であり、はるかに大きな反発を示し、高温下でも強度と硬度を維持し、さらにステンレス鋼には見られないガリング現象を引き起こします。 100%の快削鋼を基準とした被削性評価では、オーステナイト系ステンレス鋼は45%程度、一般的なチタン合金は20~25%に近い値となります。ほとんどの作業におけるグレード選定については、当社の 2年生対5年生の内訳; チタンと鋼やプラスチックなどの材料を混合する部品については、当社の 素材ライブラリ 同じフロアで運営されているものを一覧表示しています。.
チタンの加工における課題は、物理的であり、測定可能で、かつ対処可能なものです。すなわち、切削刃から逃げない熱、たわんで元に戻るワーク、切削に伴い硬化する表面、工具に溶着してしまう化学的性質、そして加工の妨げとなる切りくずなどです。 これらすべての課題は、ある一つの解決策によって克服できる。それは、鋭利でコーティングされた切削工具、確実な送り速度を伴う控えめな回転速度、切削刃との一定の接触、正確に狙いを定めた高圧クーラント、そして堅牢なセットアップである。.
チタンをそのように扱えば、航空宇宙や医療機器メーカーにとっての「ありふれた、収益性の高い素材」となるのです。チタン部品を公差通りに機械加工する必要がある場合は、図面を弊社までお送りください。 チタン製CNC加工サービス 無料のDFMレビュー付きのお見積もりをご希望の方、またはその他の製品をご覧になりたい方は、 CNC加工サービス それは中に収まっています。.
この材料には、工具にとって不利となる5つの特性があります。熱伝導率が低いため、切削刃に熱が集中します。弾性率が低いため、被削材がたわんで元に戻ります。切削中に表面が硬化します。高温のチタンが工具材に付着し、ガリングやビルドアップエッジを引き起こします。また、糸状の切りくずは熱をほとんど放散せず、高温下でも強度は高いまま維持されます。 これらの要因が相まって、チタン合金は工場において最も加工が困難な材料群の一つとなっている。.
率直に言えば、チタンは一般的な工業用金属の中でも最も加工が難しい素材の一つであり、アルミニウムや鋼の加工方法では到底対応できません。しかし、決して特殊な素材というわけではありません。切れ味のよいコーティング加工工具、低速切削、安定した送り速度、常に接触を維持する工具経路、そして的確なクーラントの噴射さえあれば、チタン合金の加工は、適切な設備を備えた工場にとっては日常的な作業です。.
インコネル718などのニッケル超合金、焼入れ工具鋼、およびタングステンやコバルトを基材とする合金は、一般的にチタンよりも加工が困難です。インコネルは、しばしば「最も加工が難しい金属」と呼ばれています。 チタンはこれらに次ぐ位置にあり、その難しさは独特である。焼鈍処理されたTi-6Al-4Vの硬度はわずか約36 HRCであるため、問題の原因となるのは硬度ではなく、熱やスプリングバックである。.
チタンやその合金を扱う人なら誰でもすぐに気づくように、こうした特性は他の工程にも引き継がれます。スプリングバックは成形を困難にし、高温のチタンは酸素を吸収して脆化するため、溶接には不活性ガスによるシールドが必要です。また、かじれにより、潤滑されていないチタン製締結部品は固着してしまいます。機械加工こそが、ほとんどの工場にとって、こうした特性に初めて直面する場面なのです。.
確かに、アルミニウムや鋼と比較すると、加工速度が遅いためサイクルタイムが長くなり、工具の摩耗も早くなります(30%の速度向上により、工具寿命が最大80%まで短縮される可能性があります)。また、原材料のコストが高く、航空宇宙業界の「購入対飛行比率」により、高価なビレットの大部分が切りくずとなってしまいます。 工程計画によってこれら4つの課題をすべて軽減することができ、これこそが経験豊富なチタン加工業者が提供するサービスの大部分を占めています。.
TiAlN(チタン・アルミニウム窒化物)は、その表面に形成される酸化膜が、エッジ部分で発生するチタンの高温に耐えるため、標準的な推奨材料となっています。より高い切削速度が求められる場合は、TiCNが一般的な代替材料として用いられます。いずれも、チタンに求められる鋭いエッジを維持できる、薄いPVD膜です。.






