専門的な機械加工ソリューションが必要ですか?私たちTuowei Protoのチームは、あなたのすべての製造のニーズを支援するためにここにいる。現在進行中または今後のプロジェクトのお見積もりについては、今すぐご連絡ください!
CNC加工と射出成形のどちらを選ぶかは、主に生産数量によって決まります。CNC加工は初期費用がほとんどかからず、1個あたりのコストは高くなります。一方、射出成形は初期の金型費用が高額ですが、1個あたりのコストは非常に安くなります。生産数量が数百個未満の場合は、通常、CNC加工の方が安くなります。数千個を超える場合は、通常、射出成形の方が大幅にコスト面で有利になります。.
以上が要約です。重要なのは、自社の部品がどの部分に該当するかを把握し、体積がまったく決定的な要素とならないケースを見極めることです。公差要件、材料特性、外観上の要件、そして設計が変更される可能性の有無といった要素は、すべてコスト計算よりも優先される可能性があります。.
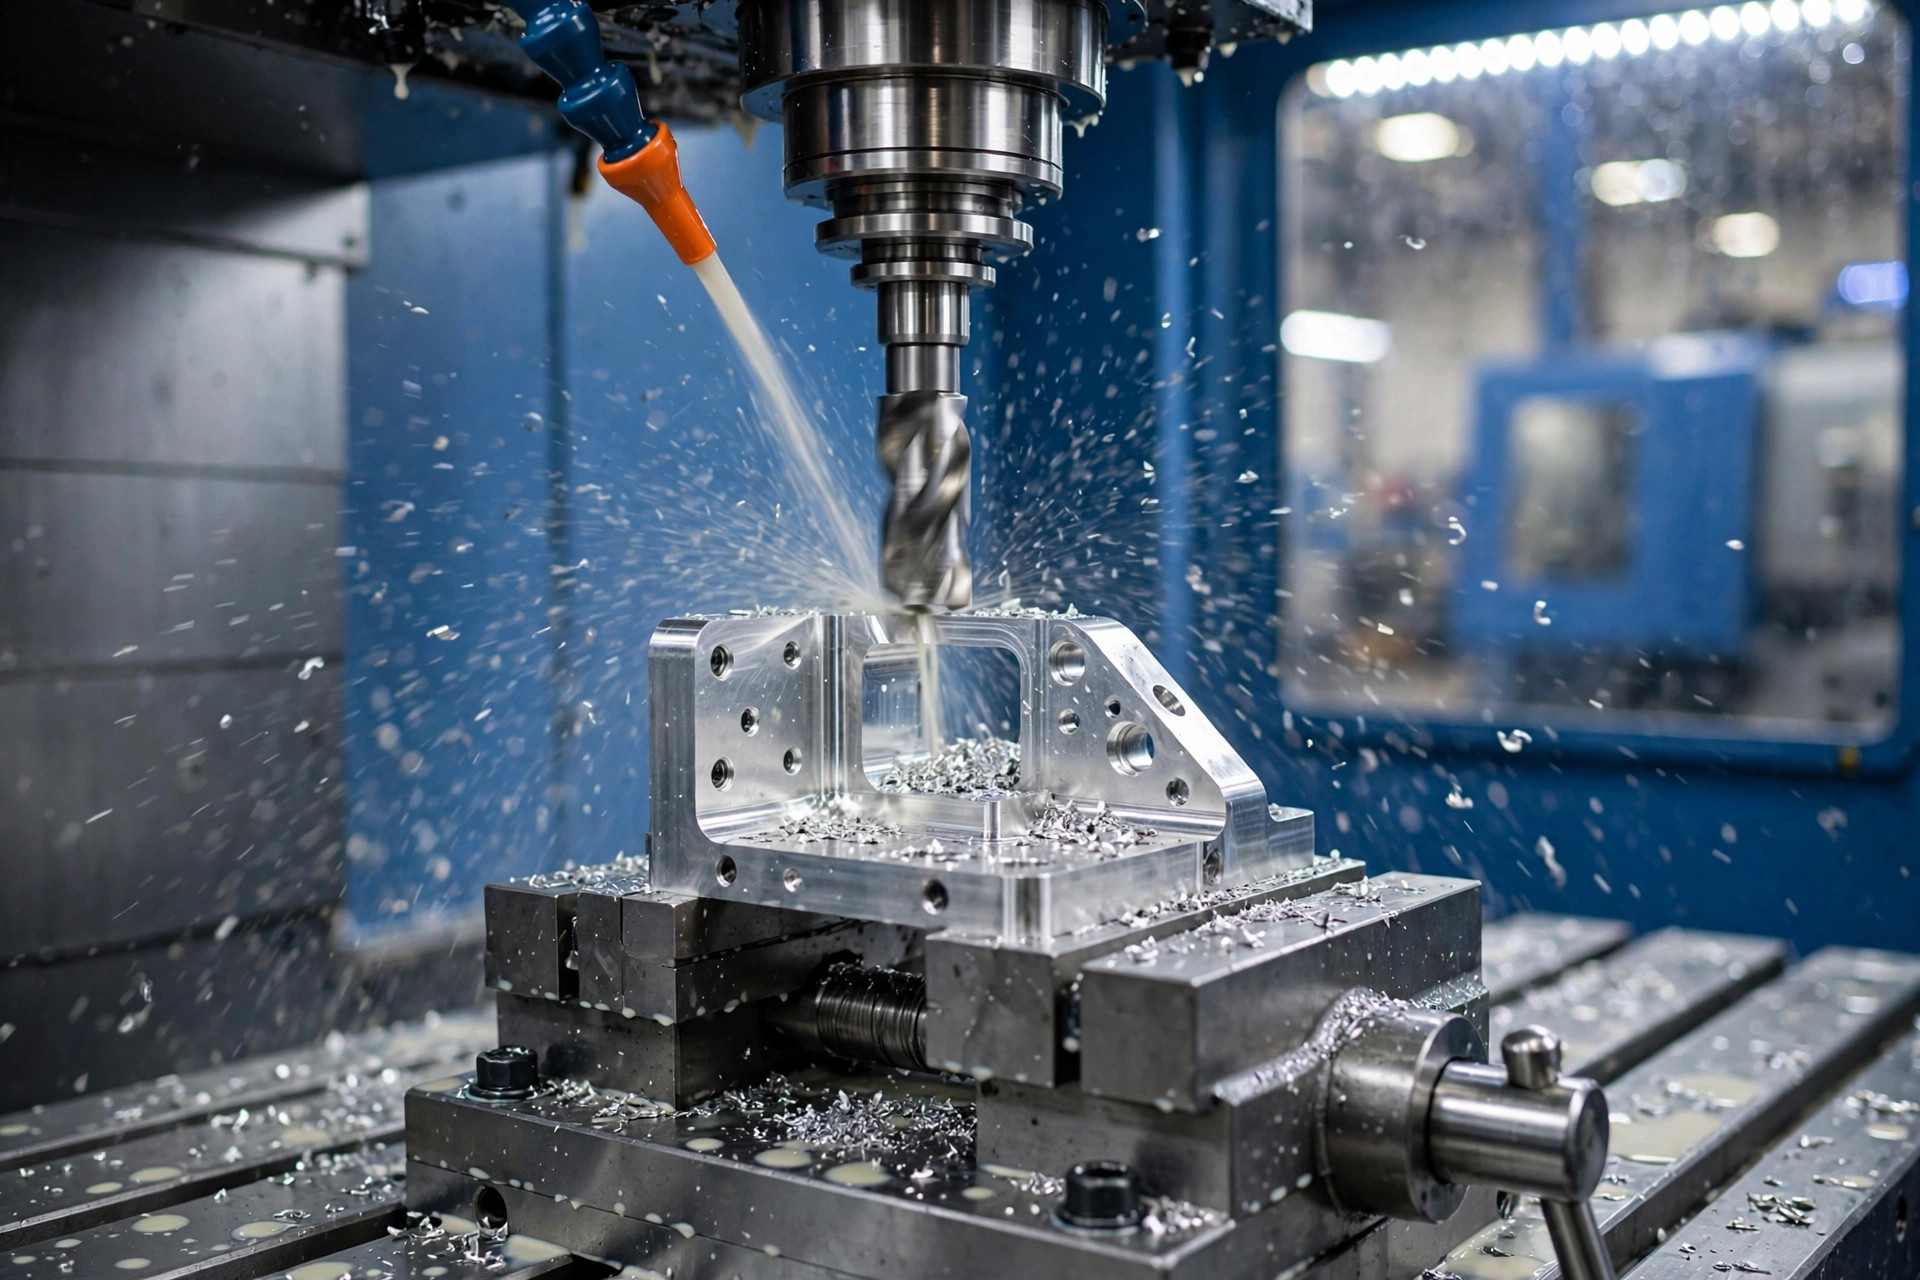
CNC加工は切削加工です。切削工具が固体のブロックから材料を削り取り、最終的に部品が残るまで加工が行われます。どの部品も加工にかかる時間はほぼ同じであるため、10個目の部品のコストは1個目とほぼ同じになります。.
射出成形は成形加工の一種です。溶融したプラスチックを圧力下で鋼やアルミニウム製の金型に注入し、冷却した後、取り出します。金型の製作にはコストがかかり、時間もかかります。しかし、一度金型が完成すれば、各部品の製造には数秒しかかからず、コストもごくわずかです。.
この比較におけるその他のすべての点は、その単一の構造上の違いから導き出されるものである。.
| ファクター | CNC加工 | 射出成形 |
| 初期金型費用 | ごくわずか、あるいは全くない | 堅牢で、複雑さに応じて拡張可能 |
| 部品単価 | 高値、数量面では概ね横ばい | 安値、出来高の増加に伴い下落 |
| 一般的な経済的生産量 | 1から数千 | 数千から数百万 |
| 初回部品までのリードタイム | 日 | 金型製作には数週間、その後は数日 |
| 設計変更コスト | 再プログラミング・再カット、低コスト | 金型の改造、高コスト |
| 達成可能な許容誤差 | 標準値:±0.025 mm、管理対象部:±0.005 mm | 通常、サイズや樹脂の種類に応じて±0.05 mm~±0.2 mmとなります。 |
| 材料 | 金属および機械加工可能なプラスチック | 熱可塑性樹脂、熱硬化性樹脂、エラストマー |
| 幾何学的極限 | ツールは、すべてのフィーチャーに物理的に到達できなければならない | 部品は充填され、均一に冷却され、排出されなければならない |
| 部品間の整合性 | 非常に高い | プロセスが安定すれば、非常に高くなる |
| 廃棄物 | チップおよび端材の処理量が非常に多い | ミニマルなため、ランナーはしばしば再研磨される |
機械加工部品の価格は、主に加工時間に左右されます。サイクルタイムは、除去しなければならない材料の量、その材料の硬さ、表面仕上げや公差の要求に応じて必要な仕上げ加工の回数、および部品を再固定しなければならない回数によって決まります。.
プログラミングとセットアップは、リビジョンごとに1回限りのコストであるため、1個から100個へと生産数量が増えるにつれて単価は急激に下がります。その後、その曲線は横ばいになります。 500個から5,000個へ増産すると、金型の経済性や工程計画の改善により単価は若干下がりますが、機械が依然としてすべての部品を個別に切削しなければならないため、劇的な低下にはなりません。.
成形部品の価格は、大きく異なる2つの要素に分かれます。金型はそれ自体が精密な工具であり、焼入れ済みまたは予備焼入れ済みの鋼材から機械加工され、冷却路、エジェクションシステム、そしてアンダーカットに対応するためのサイドアクションが備わっていることがよくあります。その製作には数週間を要し、その後どれだけの部品を生産するかにかかわらず、固定の費用がかかります。.
1個あたりのコストは、材料費、秒単位で測定されるサイクルタイム、および機械の生産速度によって決まります。これは通常、同等の機械加工品に比べてごくわずかな割合にとどまります。.
変動要因 射出成形金型 コストに最も影響を与える要因は、キャビティ数、工具鋼のグレード、予想される工具寿命、部品のサイズ、表面仕上げの要件、およびアンダーカットを解除するためにサイドアクションやリフターが必要かどうかです。サイドアクションを回避するように再設計された部品は、多くの場合、金型製作コストを大幅に削減できます。.
以下の数値はあくまで例示であり、提示価格ではありません。数値そのものではなく、その構成を参考にしてください。.
成形部品の単価が$2で、金型費が$12,000、一方、機械加工による同等品の単価が$28で、工具費がかからない場合を想定する。.
| 数量 | 加工合計 | 成形合計 |
| 100 | $2,800 | $12,200 |
| 250 | $7,000 | $12,500 |
| 500 | $14,000 | $13,000 |
| 1,000 | $28,000 | $14,000 |
| 5,000 | $140,000 | $22,000 |
この例の場合、損益分岐点は約460個です。金型費や加工単価を変更すると、この数値は大幅に変化します。安価なアルミニウム製金型を使った単純な部品であれば、数百個程度でも損益分岐点に達する可能性があります。一方、大型部品用の複雑な多キャビティ鋼製金型の場合、数千個に達するまで損益分岐点に達しないこともあります。.
決定を下す前に、実際の相場データを使ってこの計算を行ってみてください。10分程度で完了し、ほとんどの議論に決着がつきます。.
これらのプロセスが通常どのように使用されるかに基づいた大まかな指針:
この範囲に影響を与える要因は2つあります。設計がまだ変更されている段階であれば、修正には金型の変更ではなくプログラムの書き換えだけで済むため、機械加工の競争力ははるかに長く維持されます。一方、部品が大きく肉厚である場合、成形サイクル時間が長くなり、機械加工による切削量も増加するため、両者の差は縮まります。.
この点において、この2つのプロセスは、コスト表では捉えきれない形で分岐する。.
機械加工部品は所定の寸法に切断されます。機械が測定した寸法そのままの製品が得られ、管理対象の形状部においては±0.005 mmまでの公差を実現可能です。安定した素材から材料を削り出すため、収縮による寸法変化を予測する必要はありません。.
成形品は冷却に伴い収縮しますが、その程度は樹脂の種類、肉厚、充填パターン、および工程設定によって異なります。ナイロンやアセタールなどの半結晶性材料は、ABSやポリカーボネートなどの非晶質材料に比べて収縮量が大きく、その収縮傾向も予測しにくいです。 金型設計者は、キャビティを切削する際に予想される収縮分を補正しますが、この補正は予測に基づくものであり、最初の射出成形品の測定によってその妥当性が確認されます。.
実際的な影響:
図面上に±0.05 mmより厳しい公差の寸法が複数ある場合は、成形部品に対して二次加工が必要になるか、あるいは最初から部品を機械加工することを想定しておく必要があります。理解しておくべきこと CNC加工において公差がどのように確保されるのか どの機能が本当にそれを必要としているのかを明確にするのに役立ちます。.
機械加工では、既製の形状として入手可能な金属やプラスチックを加工対象とします。一方、射出成形では、金型内で流動・硬化する材料のみを扱いますが、その範囲は広く、機械加工用の既製品としては販売されていない充填材入りや強化材入りのコンパウンドなども含まれます。.
実務上重要な点をいくつか挙げておきます:
部品が金属製でなければならない場合、ほとんどの用途では成形は選択肢から外れるため、比較の対象は機械加工と鋳造、あるいは金属射出成形との対比となる。利用可能な選択肢を検討すると、 機械加工可能な金属およびプラスチック 資料がまだ確定していない場合、これは実用的な出発点となります。.
成形品は、金型から取り出された時点で最終的な表面仕上げが施されています。質感、光沢度、ロゴなどは金型に刻み込まれているため、すべての部品が同一の仕上がりとなり、後処理は不要です。これは、一般消費者向けの製品にとって、紛れもない利点です。.
機械加工された部品には工具痕が残ります。加工直後の表面粗さは通常、Ra 1.6~3.2 µmの範囲にあり、成形品のような外観の表面を得るには、ビーズブラスト、研磨、陽極酸化処理などの二次加工が必要となります。これらは部品1個あたりのコストを増大させ、生産量が増えるにつれてそのコストはさらに膨らみます。.
筐体や目に見える部品を大量に製造する場合、この要素だけで製造プロセスが決まることがよくあります。.
機械加工では、数日で最初の部品を納品できます。試作品は通常1週間以内に出荷され、少量生産の場合は1~3週間で完了します。.
射出成形を行うには、まず金型が必要です。金型の製作には、その複雑さにもよりますが、通常数週間かかります。その後、試作、寸法検証が行われ、承認されるまでに金型の調整が1回行われることもよくあります。金型が承認されれば、生産は迅速に進みます。.
発売日が確定した際、この差が最も重要になります。多くのプログラムでは ラピッドプロトタイピングおよび小ロット加工 生産設備の構築中に最初の市場向け製品を供給し、設備が完成したら生産を切り替える。この「つなぎ」の手法は、短期的には1個あたりのコストは高くなるが、スケジュールを守ることができる。スケジュールを遅らせることの方が、通常はより大きな損失につながるからだ。.
ある工程向けに設計された部品が、別の工程にそのままスムーズに適用できることはめったにありません。これはよくあることですが、予期せぬ出費を招く原因となります。.
射出成形における要件:
CNC加工の要件:
実務上の教訓:将来的に成形加工に移行する予定がある場合は、現時点で成形加工を念頭に置いて設計し、そのプロトタイプを機械加工で製作すべきです。機械加工のみを想定して設計された部品は、金型製作の前に手直しが必要となり、設計の妥当性が確認された後に手直しを行うと、その確認作業が無駄になってしまいます。.
この2つは、互いに代替関係にある場合よりも、補完し合う関係にある場合の方が多い。.
鋼材を切断する前の、機械加工済みの試作品。. 所定の樹脂を用いた機械加工部品の適合性、機能、および組立の検証にかかる費用は、金型の修正費用のほんの一部です。鋼材は変更するとコストがかかりますが、最初から正しく仕上げる方が安上がりです。.
ブリッジの製作。. 機械加工された、または 3Dプリント部品 金型の製作期間中も初期の需要に対応できるため、金型の製作スケジュールによって発売が制約されることはありません。.
成形後の機械加工。. 成形部品は、成形では確実に形成できない高精度な内径、平坦なシール面、またはねじ山などを確保するため、その後機械加工が施されます。.
カビそのものの生成。. 射出成形金型は、CNC加工と放電加工(EDM)によって製造されます。成形部品を製造するための金型は、精密に加工されたアセンブリであるため、その両方を提供するサプライヤーは CNC加工サービス また、成形加工により、ベンダーを変更することなく、プログラムを両者の間で移行させることができます。.
以下の質問に順番に答えてください:
回答に矛盾がある場合は、単価に関連する要素よりも、スケジュールや技術的リスクに関連する要素を重視してください。単価の差額は取り戻すことができますが、後に設計が変更された場合に、その変更に合わせて加工された工具は取り戻すことができません。.
率直に言えば、どちらのプロセスも優れているとは言えません。これらはそれぞれ異なる問題を解決するものであり、多くのチームが犯す過ちは、設計が確定する前の早い段階で、スプレッドシート上の部品当たりのコストが魅力的に見えたという理由だけで、ツールの導入を急いでしまうことです。.
設計が進行中の段階で加工を進め、動きが止まり、生産量がそれを正当化する段階になったら成形を行う。仮定ではなく実際の見積もりを基に損益分岐点の計算を行い、双方の二次加工も考慮に入れること。なぜなら、機械加工された部品には仕上げ加工が必要になる場合があり、成形された部品には機械加工が必要になる場合があるからだ。.
卓偉精密 両方のプロセスに対応しており、機械加工による試作品や少量生産から プラスチック射出成形 量産において、これにより、加工済み部品を用いて設計の妥当性を確認し、別のサプライヤー向けに再設計することなく、その形状をそのまま金型に反映させることが可能になります。.
Q:射出成形は、どの程度の数量からCNC加工よりも安くなるのでしょうか?
A: 一般的に500個から5,000個の間ですが、具体的な数値は金型費用と加工単価によって異なります。決定する前に、金型費用を1個あたりのコスト削減額で割って、自社の損益分岐点を算出してください。.
Q:射出成形部品は、機械加工部品と同じ公差を維持できますか?
A: 一般的に、そうではありません。成形品は冷却に伴い収縮するため、公差は通常±0.05 mmから±0.2 mmの範囲になります。より厳密な管理が必要な形状については、通常、金型で保持するのではなく、成形後に機械加工が行われます。.
Q: 試作品を機械加工した後、同じデザインで金型を作ることができますか?
A: はい、その部品が当初から均一な肉厚、抜き勾配、リブを備えて成形用に設計されている限りは可能です。機械加工のみに最適化された設計の場合、金型製作の前に大幅な手直しが必要になることが一般的です。.
Q: なぜ射出成形金型はそれほど高価なのでしょうか?
A: 金型は、冷却回路、エジェクタ機構、そして多くの場合サイドアクションを備えた精密鋼製のアセンブリであり、厳しい公差に合わせて機械加工および仕上げが施されています。コストは、部品のサイズ、キャビティ数、金型用鋼のグレード、表面仕上げ、およびアンダーカットの複雑さに応じて変動します。.
Q:プラスチック製の筐体には、どちらの加工方法が適していますか?
A: 成形については、生産量が金型のコストを正当化できる場合、外観や質感は金型から直接決まるため、成形が適しています。生産数が数百個未満の場合は、通常、機械加工やブリッジプロセスのほうが、全体としてより迅速かつ安価です。.

執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
Tuowei精密の実際のCNC加工、業界動向、生産洞察力を常に更新しますが、より良い生産の意思決定を行うことができるようにインストールされています。.