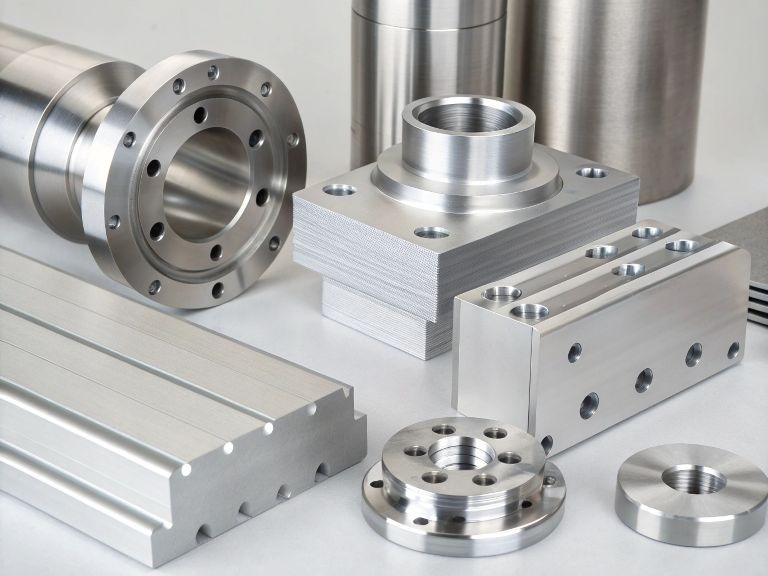
Besoin de solutions d'usinage expertes ? L'équipe de Tuowei Proto est là pour répondre à tous vos besoins en matière de fabrication. Contactez-nous dès aujourd'hui pour un devis sur vos projets en cours ou à venir !
Le choix entre l'usinage CNC et le moulage par injection dépend principalement du volume de production. L'usinage n'implique pratiquement aucun coût initial, mais son coût à l'unité est élevé. Le moulage par injection entraîne un coût d'outillage initial important, mais son coût à l'unité est très faible. En dessous de quelques centaines de pièces, l'usinage est généralement plus économique. Au-delà de quelques milliers de pièces, le moulage s'impose généralement haut la main.
Voilà en résumé. L'essentiel est de savoir à quel moment votre pièce spécifique entre en jeu et d'identifier les cas où le volume n'est absolument pas le facteur déterminant. Les exigences de tolérance, les propriétés des matériaux, les attentes esthétiques et la probabilité que votre conception évolue peuvent toutes l'emporter sur les calculs de coût.
L'usinage CNC est un procédé soustractif. Un outil de coupe enlève de la matière d'un bloc solide jusqu'à ce que la pièce soit formée. Chaque pièce nécessite à peu près le même temps d'usinage ; ainsi, la dixième pièce coûte à peu près autant que la première.
Le moulage par injection est un procédé de mise en forme. Le plastique fondu est injecté sous pression dans un moule en acier ou en aluminium, puis refroidi et éjecté. La fabrication d'un moule est coûteuse et prend du temps. Une fois le moule réalisé, la production de chaque pièce ne prend que quelques secondes et ne coûte presque rien.
Tout le reste de cette comparaison découle de cette seule différence structurelle.
| Facteur | Usinage CNC | Moulage par injection |
| Coût initial d'outillage | Minime ou inexistant | Considérable, s'adapte à la complexité |
| Coût par pièce | Élevé, relativement stable en termes de quantité | Le cours baisse alors que le volume augmente |
| Volume économique type | de 1 à quelques milliers | De quelques milliers à plusieurs millions |
| Délai de livraison de la première pièce | Jours | Quelques semaines pour la fabrication des outillages, puis quelques jours |
| Coût lié à la modification de la conception | Reprogrammation et réusinage, à moindre coût | Modification du moule, coût élevé |
| Tolérance réalisable | ±0,025 mm (valeur typique), ±0,005 mm sur les caractéristiques contrôlées | Généralement entre ±0,05 mm et ±0,2 mm, selon la taille et la résine |
| Matériaux | Métaux et plastiques usinables | Thermoplastiques, thermodurcissables, élastomères |
| Limites géométriques | L'outil doit pouvoir atteindre physiquement chaque élément | La pièce doit se remplir, refroidir uniformément, puis être éjectée |
| Cohérence entre les pièces | Très élevé | Très élevé une fois que le processus est stabilisé |
| Déchets | Volume important de copeaux et de chutes | Minime, les coureurs sont souvent relancés |
Le prix d'une pièce usinée dépend principalement du temps d'usinage. La durée du cycle dépend de la quantité de matière à enlever, de la dureté de cette matière, du nombre de passes de finition requis par les spécifications de surface et de tolérance, ainsi que du nombre de fois où la pièce doit être repositionnée.
La programmation et la mise au point représentent des coûts ponctuels par révision ; le prix unitaire baisse donc fortement entre une pièce et une centaine. Au-delà, la courbe s'aplatit. Passer de 500 à 5 000 pièces réduit légèrement le prix unitaire grâce à une meilleure rentabilité de l'outillage et à une meilleure planification, mais pas de manière spectaculaire, car la machine doit toujours usiner chaque pièce individuellement.
Le prix d’une pièce moulée se décompose en deux montants très différents. Le moule est un outil de précision à part entière, usiné à partir d’acier trempé ou pré-trempé, doté de canaux de refroidissement, de systèmes d’éjection et, souvent, de mécanismes latéraux pour les contre-dépouilles. Sa fabrication prend plusieurs semaines et coûte un montant fixe, quel que soit le nombre de pièces que vous produirez par la suite.
Le coût unitaire est alors déterminé par le coût des matières premières, le temps de cycle (mesuré en secondes) et la cadence de la machine. Il ne représente généralement qu'une petite fraction du coût d'une pièce usinée équivalente.
Les facteurs qui influencent l'outillage pour les moules d'injection Les principaux facteurs de coût sont le nombre de cavités, la nuance d'acier à outils et la durée de vie prévue de l'outil, la taille de la pièce, les exigences en matière de finition de surface, ainsi que la nécessité ou non d'utiliser des actions latérales ou des élévateurs pour dégager les contre-dépouilles. Une pièce redessinée de manière à éviter le recours à une action latérale est souvent nettement moins coûteuse à usiner.
Les chiffres ci-dessous sont donnés à titre indicatif et ne constituent pas des prix fermes. Reportez-vous à la structure, et non aux valeurs.
Supposons qu'une pièce moulée coûte $2 l'unité avec un moule à $12 000, et que l'équivalent usiné coûte $28 l'unité sans outillage.
| Quantité | Total de l'usinage | Total des moulages |
| 100 | $2,800 | $12,200 |
| 250 | $7,000 | $12,500 |
| 500 | $14,000 | $13,000 |
| 1,000 | $28,000 | $14,000 |
| 5,000 | $140,000 | $22,000 |
Dans cet exemple, le seuil de rentabilité se situe aux alentours de 460 pièces. Il suffit de modifier le coût de l'outillage ou le prix unitaire de la pièce usinée pour que ce seuil varie considérablement. Une pièce simple fabriquée à l'aide d'un moule en aluminium peu coûteux peut atteindre le seuil de rentabilité dès quelques centaines de pièces. En revanche, un outillage complexe en acier à plusieurs cavités destiné à une pièce de grande taille peut ne pas atteindre ce seuil avant plusieurs milliers de pièces.
Faites ce calcul à partir de devis réels avant de prendre votre décision. Cela ne prend que dix minutes et permet de régler la plupart des différends.
Indications approximatives basées sur la manière dont ces processus sont généralement utilisés :
Deux facteurs influent sur ces fourchettes. Si la conception est encore en cours d'évolution, l'usinage reste compétitif bien plus longtemps, car une révision nécessite une simple reprogrammation plutôt qu'une modification du moule. Si la pièce est de grande taille et à parois épaisses, les temps de cycle de moulage augmentent, tout comme le volume d'enlèvement par usinage, ce qui réduit l'écart.
C'est là que les deux processus divergent d'une manière que les barèmes de coûts ne reflètent pas.
Les pièces usinées sont découpées sur mesure. Les dimensions mesurées par la machine correspondent exactement à celles que vous obtenez, et il est possible d'atteindre des tolérances allant jusqu'à ±0,005 mm sur les caractéristiques contrôlées. Le matériau étant retiré d'un bloc stable, il n'y a pas de retrait à prendre en compte.
Les pièces moulées rétrécissent en refroidissant, et l'ampleur de ce rétrécissement dépend de la résine, de l'épaisseur de paroi, du schéma de remplissage et des paramètres de processus. Les matériaux semi-cristallins, tels que le nylon et l'acétal, rétrécissent davantage et de manière moins prévisible que les matériaux amorphes, tels que l'ABS et le polycarbonate. Les concepteurs de moules compensent le retrait prévu lors de l'usinage de la cavité, mais cette compensation repose sur une estimation et est validée par la mesure des premières pièces moulées.
Les conséquences concrètes :
Si votre dessin comporte plusieurs cotes dont la tolérance est inférieure à environ ±0,05 mm, prévoyez une opération d'usinage secondaire sur les pièces moulées ou envisagez d'usiner la pièce dès le départ. Comprendre Comment l'usinage CNC permet d'atteindre ses tolérances permet de déterminer quelles fonctionnalités en ont réellement besoin.
L'usinage s'applique aux métaux et aux plastiques disponibles sous forme de pièces brutes. Le moulage par injection ne concerne que les matériaux qui s'écoulent et durcissent dans un moule, mais la gamme de matériaux concernés est large et comprend notamment des composés chargés et renforcés qui ne sont pas commercialisés sous forme de pièces brutes usinables.
Quelques points importants dans la pratique :
Si la pièce doit être en métal, le moulage est exclu pour la plupart des applications, et la comparaison porte alors plutôt sur l'usinage par rapport au moulage ou au moulage par injection de métal. Un tour d'horizon des techniques disponibles métaux et plastiques usinables constitue un point de départ pratique lorsque le matériau n'est pas encore fixé.
Les pièces moulées sortent du moule avec leur finition définitive. Les textures, les niveaux de brillance et les logos sont gravés dans le moule, ce qui garantit que chaque pièce est identique et qu'aucun traitement ultérieur n'est nécessaire. Il s'agit là d'un véritable avantage pour les produits destinés au grand public.
Les pièces usinées présentent des traces d'outils. La rugosité de surface à la sortie d'usinage se situe généralement entre 1,6 et 3,2 µm Ra, et l'obtention d'une surface esthétique d'aspect moulé nécessite des opérations secondaires telles que le grenaillage, le polissage ou l'anodisation. Ces opérations augmentent le coût unitaire, ce qui se répercute d'autant plus à grande échelle.
Pour les boîtiers et les composants visibles produits en grande quantité, ce facteur à lui seul est souvent déterminant dans le choix du procédé.
L'usinage permet de livrer les premières pièces en quelques jours. Les prototypes sont généralement expédiés en moins d'une semaine, et les petites séries sont produites en une à trois semaines.
Le moulage par injection nécessite tout d'abord la réalisation d'un moule. La fabrication du moule prend généralement plusieurs semaines, selon sa complexité, et est suivie d'un échantillonnage, d'une validation dimensionnelle et, souvent, d'une série d'ajustements avant validation. Une fois le moule validé, la production est rapide.
Cet écart revêt une importance particulière lorsque la date de lancement est fixée. De nombreux programmes utilisent prototypage rapide et usinage en petites séries fournir les premières unités destinées au marché pendant la mise en place de l'outil de production, puis basculer vers celui-ci dès qu'il sera prêt. Cette approche transitoire revient plus cher à l'unité à court terme, mais permet de respecter le calendrier, ce qui est généralement la perte la plus coûteuse.
Une pièce conçue pour un processus donné s'adapte rarement sans problème à un autre. C'est une surprise courante et coûteuse.
Exigences relatives au moulage par injection :
Exigences en matière d'usinage CNC :
Conséquence pratique : si vous prévoyez de passer au moulage par la suite, concevez dès maintenant vos pièces en vue du moulage et usinez ces prototypes. Une pièce conçue uniquement pour l'usinage devra être retravaillée avant de pouvoir être moulée, et un retravaillage après la validation de la conception rend cette validation inutile.
Ces deux éléments sont plus souvent complémentaires qu'ils ne sont alternatifs.
Prototypes usinés avant la découpe de l'acier. La validation de l'ajustement, du fonctionnement et de l'assemblage des pièces usinées dans la résine prévue ne coûte qu'une fraction du prix d'une modification d'outil. L'acier coûte cher à modifier, mais il est peu coûteux d'obtenir le bon résultat dès le départ.
Production de ponts. Usiné ou Pièces imprimées en 3D répondre à la demande initiale pendant la fabrication des outillages, afin que le lancement ne dépende pas du calendrier de fabrication des outillages.
Usinage après moulage. Les pièces moulées sont ensuite usinées afin d'obtenir des alésages à tolérances serrées, des surfaces d'étanchéité planes ou des filetages qui n'auraient pas pu être moulés de manière fiable.
La fabrication des moules proprement dite. Les moules d'injection sont fabriqués par usinage CNC et électroérosion. L'outil qui permet de fabriquer les pièces moulées est un ensemble usiné avec précision, ce qui explique pourquoi les fournisseurs proposant à la fois Services d'usinage CNC et le moulage permet de transférer un programme d'un système à l'autre sans changer de fournisseur.
Répondez à ces questions dans l'ordre :
En cas de réponses contradictoires, privilégiez celles liées au calendrier et aux risques techniques par rapport à celles liées au prix unitaire. Les écarts de prix unitaire sont récupérables, ce qui n'est pas le cas d'un outil usiné selon un plan qui serait modifié par la suite.
En toute honnêteté, aucun des deux procédés n’est meilleur que l’autre. Ils répondent à des besoins différents, et l’erreur que commettent la plupart des équipes est de s’engager trop tôt dans le choix des outils, avant même que la conception ne soit finalisée, simplement parce que le coût unitaire semblait intéressant sur une feuille de calcul.
Usinez pendant que la pièce est en mouvement. Effectuez l'usinage lorsqu'elle s'arrête et que le volume de production le justifie. Effectuez le calcul du seuil de rentabilité à partir de devis réels plutôt que d'hypothèses, et tenez compte des opérations secondaires des deux côtés, car la pièce usinée peut nécessiter une finition et la pièce moulée peut nécessiter un usinage.
Précision Tuowei couvre l'ensemble des processus, depuis les prototypes usinés et les petites séries jusqu'à moulage par injection de plastique pour les volumes de production, ce qui permet de valider une conception sur des pièces usinées et de transposer cette même géométrie dans l'outillage sans avoir à la redessiner pour un autre fournisseur.
Q : À partir de quelle quantité le moulage par injection devient-il plus économique que l'usinage CNC ?
R : En général, ce seuil se situe entre 500 et 5 000 pièces, bien que le chiffre exact dépende du coût des outillages et du prix unitaire des pièces usinées. Divisez le coût des outillages par l'économie réalisée par pièce pour déterminer votre propre seuil de rentabilité avant de prendre une décision.
Q : Les pièces moulées par injection peuvent-elles respecter les mêmes tolérances que les pièces usinées ?
R : En règle générale, non. Les pièces moulées rétrécissent en refroidissant ; les tolérances varient donc généralement entre ±0,05 mm et ±0,2 mm. Les éléments nécessitant un contrôle plus strict sont généralement usinés après le moulage plutôt que d'être intégrés au moule.
Q : Puis-je usiner un prototype, puis mouler le même modèle ?
R : Oui, à condition que la pièce ait été conçue dès le départ pour le moulage, avec des parois, des angles de dépouille et des nervures uniformes. Une conception optimisée uniquement pour l'usinage nécessite généralement d'importantes retouches avant de pouvoir être moulée.
Q : Pourquoi les moules d'injection sont-ils si chers ?
R : Le moule est un ensemble de précision en acier doté de circuits de refroidissement, de systèmes d'éjection et, souvent, de mécanismes latéraux, usiné et fini selon des tolérances strictes. Son coût dépend de la taille de la pièce, du nombre de cavités, de la nuance d'acier à outils, de la texture de surface et de la complexité des contre-dépouilles.
Q : Quel procédé est le plus adapté aux boîtiers en plastique ?
R : Le moulage est indiqué dès lors que le volume justifie l'investissement dans un moule, car l'aspect esthétique et la texture de la pièce proviennent directement du moule. Pour des séries inférieures à quelques centaines d'unités, l'usinage ou un procédé intermédiaire s'avère généralement plus rapide et moins coûteux dans l'ensemble.

Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication pour évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions. Ses articles offrent des conseils pratiques et techniquement fondés pour aider les ingénieurs et les acheteurs à prendre de meilleures décisions en matière de fabrication, à optimiser l’efficacité de la production et à garantir une qualité constante des pièces. Découvrez les solutions d’usinage CNC et de fabrication sur mesure de TUOWEI Precision pour votre prochain projet.
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
Tenez-vous au courant de l'usinage CNC réel, des tendances de l'industrie et des perspectives de production de Tuowei Precision, qui est installé pour vous permettre de prendre de meilleures décisions en matière de production.