MIG焊与TIG焊的核心区别在于填充金属的添加方式。MIG焊通过焊枪送入消耗性焊丝,因此焊接速度快且易于掌握。TIG焊则使用非消耗性钨电极和单独的焊条,虽然焊接速度较慢,但控制性更强,焊缝更整洁,且在 较薄或可见的部分.
简答: 若追求焊接速度快、焊接材料较厚且单件成本较低,应选择MIG焊接;若需焊接薄板、不锈钢、铝材,或焊接接头必须外观整洁、完全密封,则应选择TIG焊接。只要工艺得当,这两种焊接方式都能产生与母材强度相当的焊缝;两者的区别在于焊接速度和可控性,而非内在强度。
无论您是搜索TIG焊接还是MIG焊接,抑或反之,核心问题都是一样的。因此,本指南将从金属加工商的角度出发,对比MIG和TIG两种焊接工艺:各自的优势所在、如何根据材料和厚度进行选择、影响成本的因素,以及导致返工的常见错误。
MIG焊和TIG焊都是由保护气体保护的电弧焊接工艺。MIG焊和TIG焊的区别主要在于电极。
MIG焊接,即金属惰性气体(MIG)的简称,也称为气体金属弧焊(GMAW),其工作原理是将卷轴上的实心焊丝通过焊枪送入焊缝。焊丝既是电极,也是填充金属,在扣动扳机时,它会持续熔入焊缝中。
TIG焊接, 简称钨极惰性气体焊接(TIG),正式名称为气体钨极电弧焊接(GTAW),其电弧由不会熔化的钨电极引出。焊工可手动从单独的焊条中添加填充材料,或在合适的薄板接头处不使用填充材料进行焊接,通常通过脚踏开关或指尖控制来调节电流。
这一项设计选择决定了其他所有方面:速度、所需技能、整洁度、成本,以及每个工艺流程适合哪些工序。
了解这些差异,以及两种焊接方式在设置上的异同,有助于在焊接项目中更轻松地判断应采用哪种工艺。在生产车间中,MIG焊接通常是首选,而TIG焊接则多用于焊缝外露或需要密封的零件。
| 系数 | MIG(GMAW) | TIG(GTAW) |
|---|---|---|
| 电极 | 可消耗焊丝,也称为填充材料 | 非消耗性钨 |
| 填充金属 | 自动喂食 | 手动添加(或未添加) |
| 保护气体 | 钢材焊接使用氩气/二氧化碳混合气;铝材焊接使用氩气 | 纯氩气(有时也称为氩氦混合气) |
| 速度 | 快速、高沉积率 | 慢 |
| 需要掌握的技能 | 低至中等 | 高 |
| 控制与精准度 | 中度 | 优秀 |
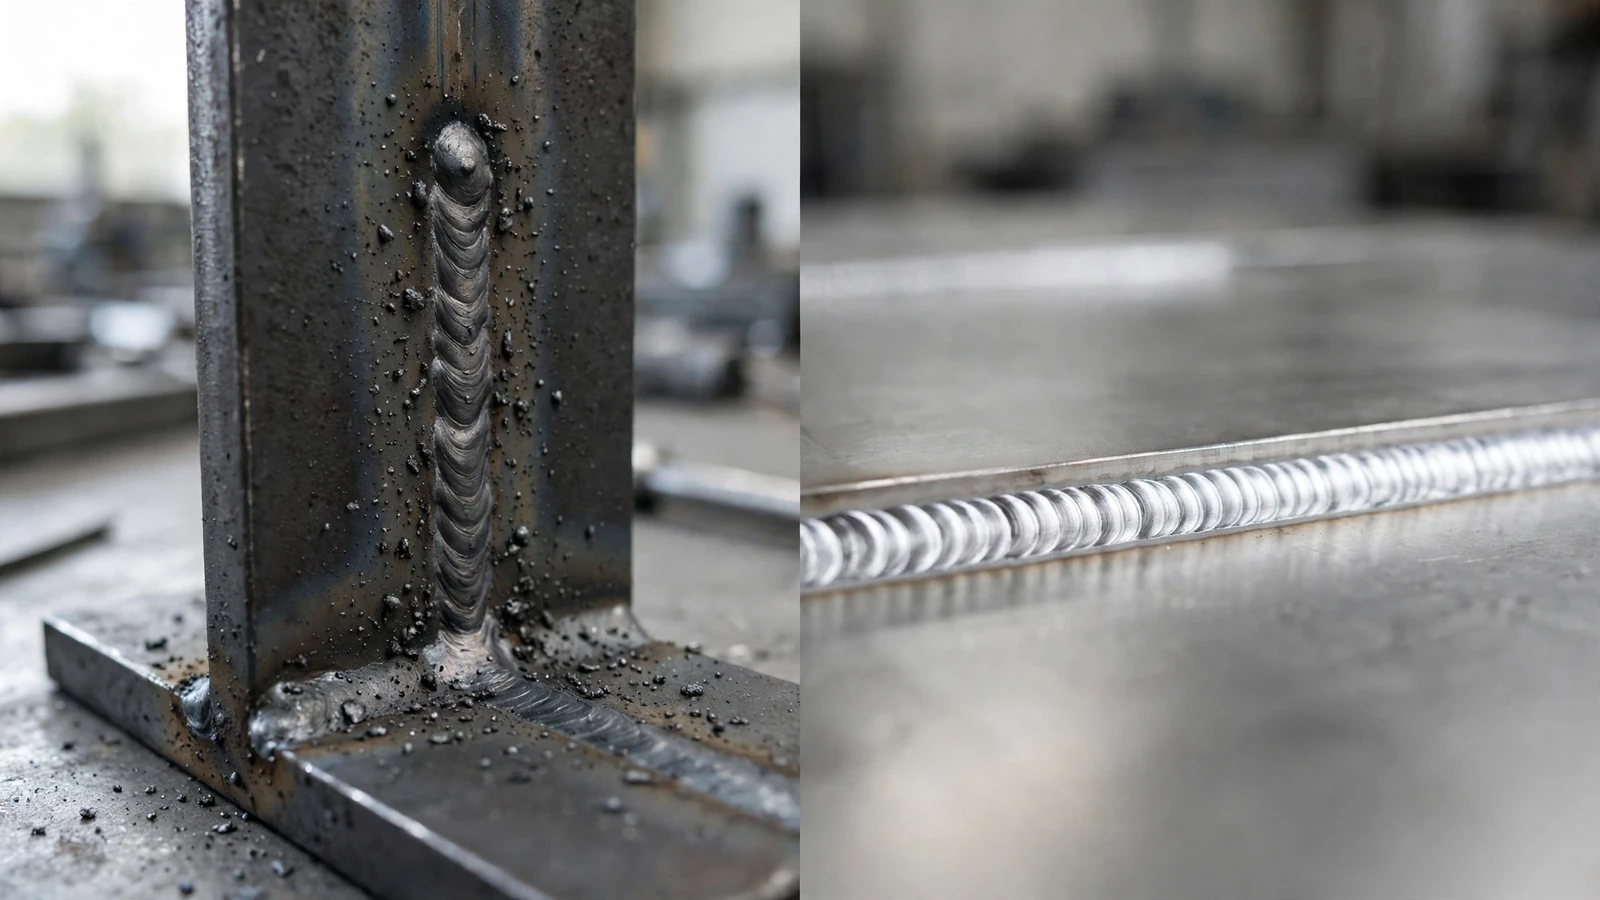
| 外观 | 不错,有些飞溅 | 非常干净,没有飞溅 |
| 最佳厚度范围 | 中等至浓稠 | 细至中等 |
| 铝质 | 可使用线轴式电弧焊枪或推拉式电弧焊枪 | 搭配空调效果极佳 |
| 户外使用 | 差(气被吹散了) | 差(气被吹散了) |
| 每米焊缝的成本 | 较低 | 更高 |
| 典型用途 | 框架、支架、结构件、生产批次 | 不锈钢外壳、铝制部件、管材、可见焊缝 |
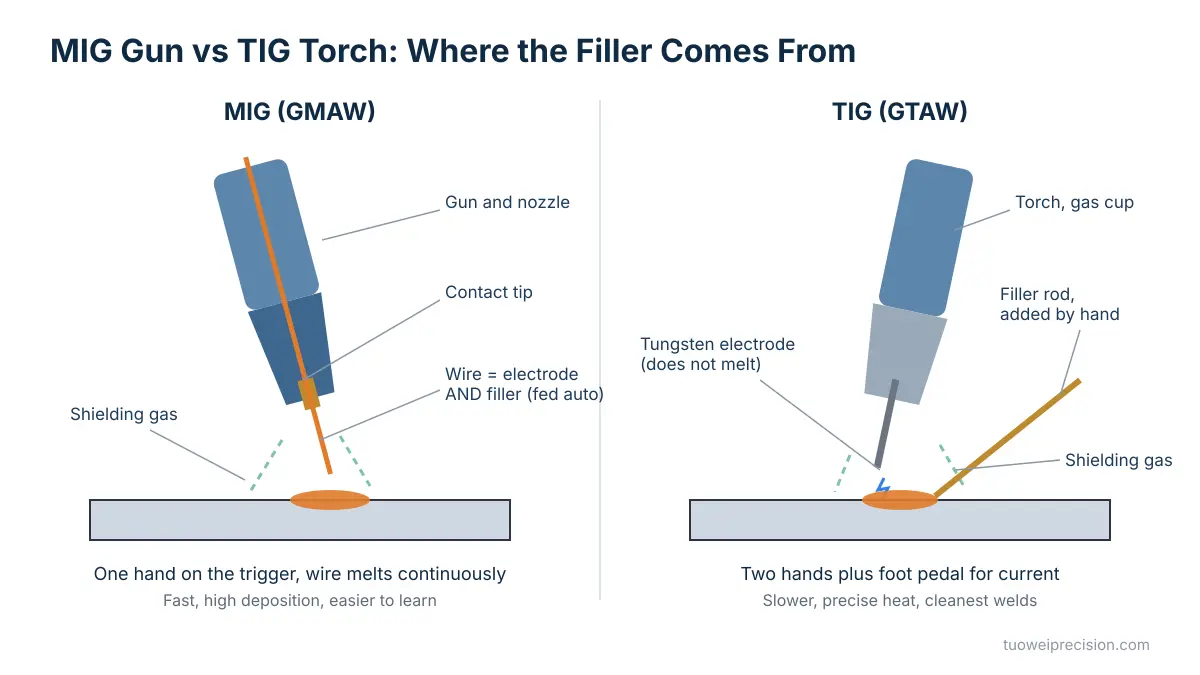
如果必须将这张表浓缩成一句话:MIG是生产型工艺,TIG是精密型工艺。选择合适焊接工艺的其他所有考虑都由此衍生而来。
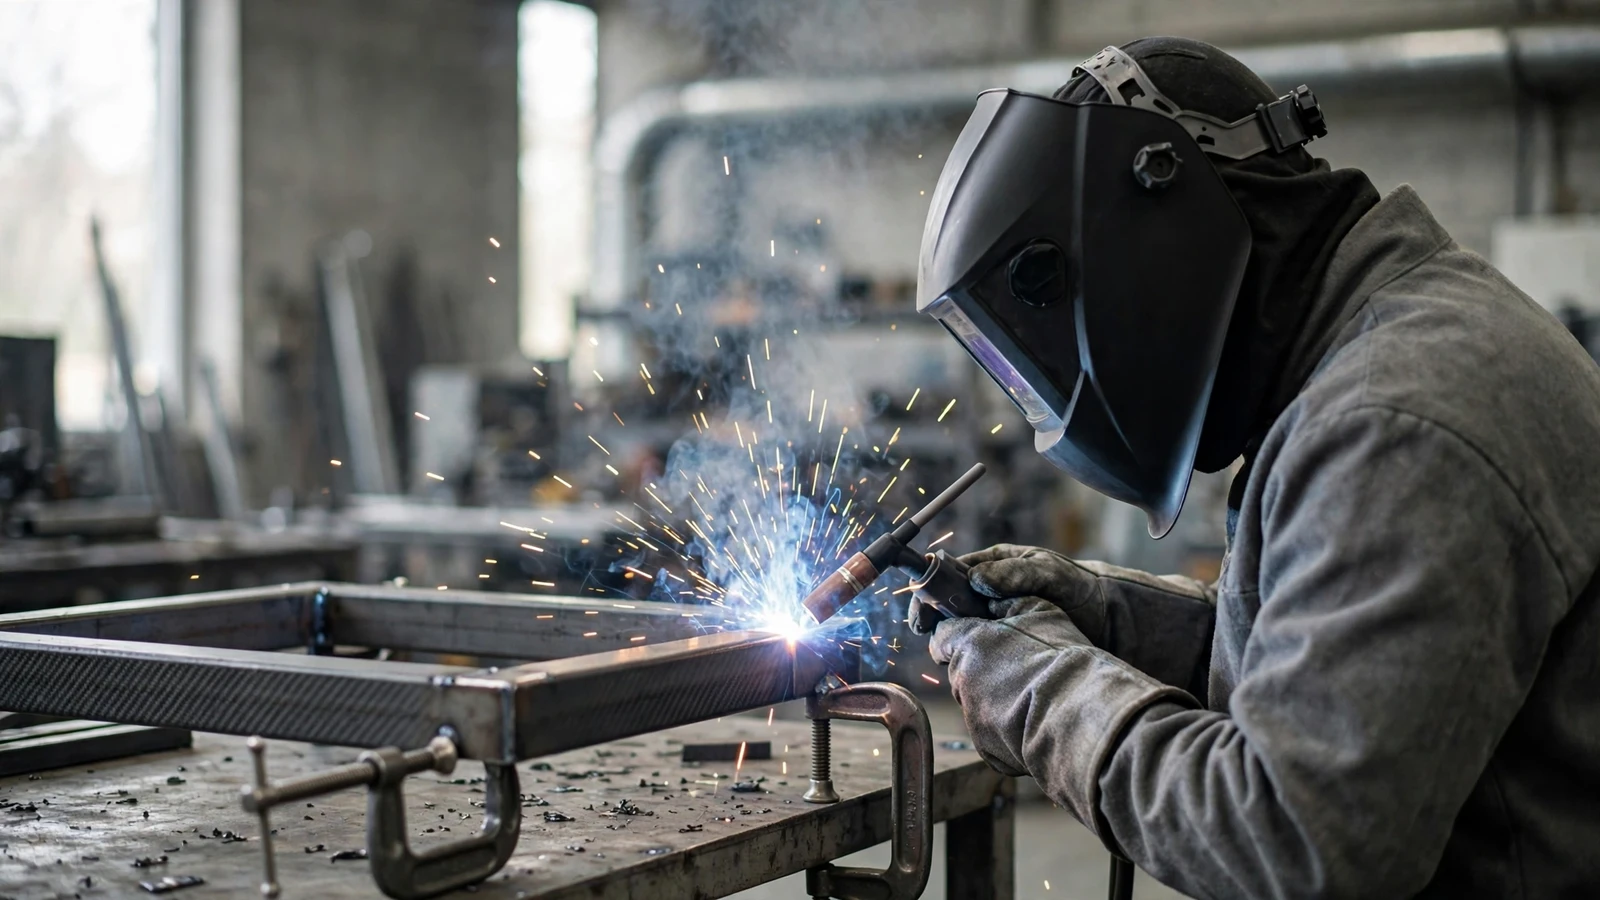
MIG焊机将焊丝通过内衬管推至接触嘴,电流在此处流入焊丝,并与工件形成电弧。保护气体围绕电弧流动,以防止氧气和氮气进入熔池。对于低碳钢,75%氩气和25%二氧化碳的混合气体是车间中最常见的选择。
MIG焊接设备结构简单:包括电源、送丝机、焊枪和气瓶。MIG焊接工艺通常容错性较强,而且由于焊接速度更快且送丝连续,因此在长焊缝上焊接速度更快。
MIG焊接的优点:
限制:
TIG焊枪在气体杯内装有一根经研磨的钨电极。焊工引弧后,会形成一个小熔池,并根据需要将焊丝浸入其中。焊接钢材和不锈钢时使用直流电;焊接铝材时则使用交流电,因为交流电能破坏铝材表面坚韧的氧化层。
TIG焊接设备配有脚踏开关,在进行较重的工作时还会配备水冷焊枪。TIG焊接需要双手稳如磐石,且TIG工艺的速度比MIG焊接慢,但在常见的电弧焊接工艺中,TIG焊接产生的焊缝最为整洁。 熟练的TIG焊工能够对热量进行精细控制,甚至可处理薄如锡箔的工件,因此TIG焊接在可控性方面具有优势,而MIG焊接则以速度见长。
TIG焊接的优势:
限制:
这两种工艺并没有哪一种天生更强,这一点让许多阅读TIG与MIG焊接对比文章的人感到惊讶。只要工艺得当,无论采用哪种工艺,所形成的焊缝强度都能达到或超过母材的强度,因为强度取决于熔合程度、填充材料的选择以及焊接工艺。
TIG焊接之所以声名远扬,在于其焊接效果的一致性。其精确的控制使得在薄板和关键接头处更容易实现完全熔合并减少缺陷,因此TIG焊缝较难掩盖缺陷。MIG焊接在正确设置参数的情况下,完全能够对较厚的钢材进行高强度的结构焊接,并且是此类工作的大部分标准工艺。
我们的观点很简单:先确定接头所需的工艺,如果强度至关重要,再确定检验要求。一套好的操作规程比机器上的标识更重要。
就学习难度而言,两者相差甚远:MIG焊接更容易掌握,特别是对初学者而言。焊接机负责送丝,焊工只需控制焊枪角度和行进速度,大多数人经过几次练习就能在低碳钢上焊出合格的焊缝。
在TIG焊接中,焊接技术的重要性远高于其他工艺,因为焊工需要同时控制电弧长度、焊枪角度、填充焊丝和电流。 许多焊工先学习MIG焊接,待掌握焊池的特性后,再转而学习TIG焊接。对于需要选择学习哪种焊接技术来从事金属加工工作的人来说,TIG焊接技能往往更受青睐,这恰恰是因为掌握TIG焊接需要更长的时间。
在制造车间,焊接方法以及TIG焊接与MIG焊接的抉择通常就在这里确定下来。下表反映了常见的操作惯例;但工艺资格认证和客户规范优先于此。
| 材质和厚度 | 通常的选择 | 为什么 |
|---|---|---|
| 普通钢、较厚的截面和框架 | MIG | 速度与沉积 |
| 普通钢板,薄板 | TIG焊,或者说需谨慎操作的MIG焊 | TIG焊接可避免烧穿;如果工件对位良好,MIG焊接速度更快 |
| 不锈钢,外露式或卫生级 | TIG | 焊缝整洁、变形小、后处理工作量少 |
| 不锈钢、结构支架 | MIG | 在注重外观较少的场合,速度更快 |
| 铝板和小零件 | TIG(交流) | 最佳操控性与外观 |
| 厚铝板,生产 | 使用线盘式焊枪或推拉式焊枪进行MIG焊接 | 更高的沉积量 |
| 铬钼钢和薄壁管材 | TIG | 薄壁结构的控制 |
| 铜合金、钛 | TIG | 精确的热量和气体覆盖 |
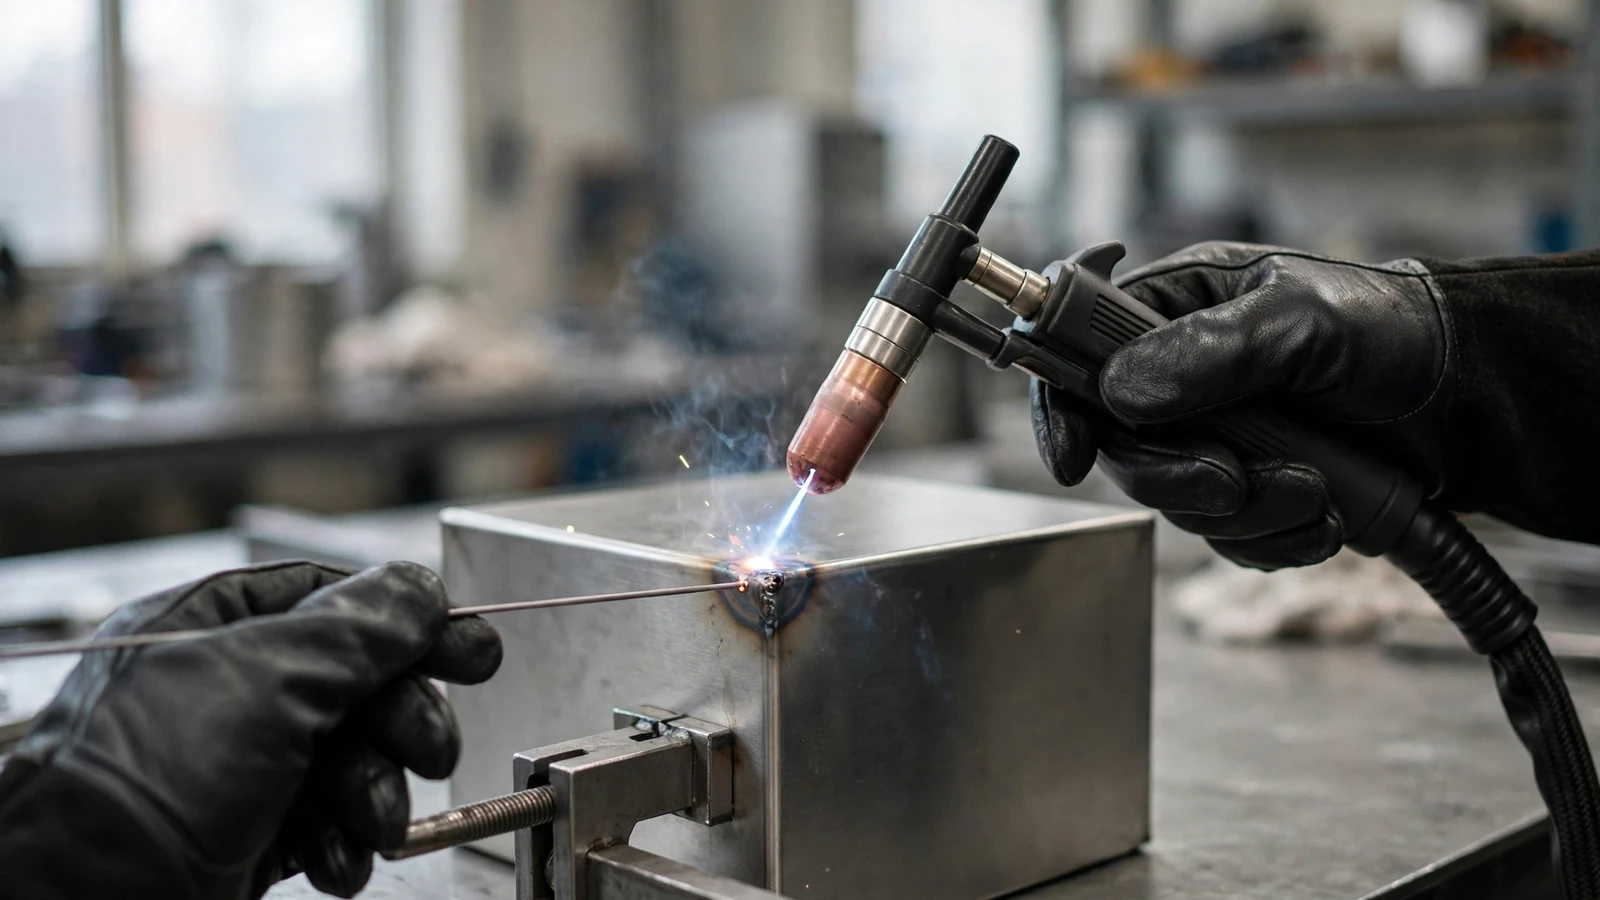
薄壁不锈钢外壳充分说明了为何在MIG和TIG工艺之间做出选择至关重要。虽然MIG工艺可以焊接这类工件,但过多的热量和飞溅往往会导致更大的变形,从而增加后续修整的工作量。TIG工艺虽然在焊枪操作上耗时更长,但通常能节省总体时间,因为工件在焊接后几乎不需要校直或打磨。
如果您只是想快速确定应采用哪种焊接工艺,请按顺序回答以下问题,并在第一个回答“是”时停止:
即使在同一个装配体上,不同接头的焊接工艺也各不相同。我们制造的许多框架在结构部分采用MIG焊接,而在可见部位或薄壁部位则采用TIG焊接。
除了MIG焊和TIG焊之外,还有两种焊接工艺经常被提及。手工电弧焊的设备购置成本最低,因此在维修领域依然很受欢迎。
| 过程 | 屏蔽 | 最适合 | 主要缺点 |
|---|---|---|---|
| MIG(GMAW) | 外部气体 | 在干净的金属上进行快速车间焊接 | 气体在户外被吹散了 |
| TIG(GTAW) | 外部气体 | 精确、细薄且可见的焊缝 | 速度慢,技术要求高 |
| 焊条(SMAW) | 焊条上的助焊剂涂层 | 户外、脏污或生锈的钢材,维修 | 除渣,清洁度较低 |
| 药芯焊丝(FCAW) | 线内助焊剂,可选气体 | 户外用厚钢板,高沉积量 | 炉渣,更多烟气 |
在MIG、TIG和手工电弧焊的比较中,手工电弧焊在户外和现场作业中更具优势;MIG焊在车间作业中生产效率更高;而TIG焊在焊接质量和外观方面更胜一筹。药芯焊丝介于MIG焊和手工电弧焊之间,既具备类似MIG焊的焊接速度,又具有更好的抗风能力。
设备价格是大多数比较中都会提及的成本,但对于量产零件而言,这很少是决定性因素。通常决定单件成本的因素是:
在报价时比较MIG焊和TIG焊,关键在于总工时,而非焊枪作业时间。一块未经表面处理直接发货的TIG焊不锈钢板,其成本可能低于需要打磨和矫直的MIG焊版本。
以下是我们最常在焊接件上看到的缺陷及其常见原因。
其中大部分是操作问题,既影响MIG焊接,也影响TIG焊接,而非工艺问题。选择TIG焊接无法解决气体覆盖不良的问题,而选择MIG焊接也无法解决接头配合不良的问题。
If the process matters to you, say so on the drawing. Under AWS A2.4, the process designation goes in the tail of the welding symbol: GMAW for MIG and GTAW for TIG. Our guide to reading welding symbols explains where it sits and what the rest of the symbol means.
If you do not specify a process, the fabricator will choose. That is often fine, but for visible stainless welds, leak-tight joints, or thin aluminum, naming GTAW avoids a surprise.
并非在所有情况下都如此;它更适合某些具体工件。TIG焊接在薄板、不锈钢和铝材上能提供更好的控制性、更整洁的焊缝以及更佳的焊接效果。MIG焊接速度更快,更易掌握,且在焊接较厚钢板时,单件成本更低。大多数钣金加工车间都会同时使用这两种工艺,并根据具体接头的情况选择合适的工艺。
并非天生如此。只要工艺、填充材料和熔合处理得当,两种方法都能形成与母材强度相当的焊缝。在薄板和关键接头焊接中,TIG焊的焊接质量更为稳定,因为其精确的控制能减少缺陷。而MIG焊在采用适当参数并进行妥善检验的情况下,完全能够对较厚材料进行高强度的结构焊接。
MIG焊。该设备可自动送丝,因此初学者只需控制焊枪角度和行进速度,就能快速在低碳钢上完成高质量的焊接。TIG焊则需要同时协调控制焊枪、焊丝和电流。许多焊工都是从MIG焊开始,在掌握了熔池行为后才学习TIG焊。
是的。铝材的MIG焊接使用纯氩气,通常采用线盘式焊枪或推拉式焊接系统,因为软铝焊丝在标准焊管中容易缠绕。在批量生产中,MIG焊接速度快,适用于较厚的铝材。对于薄铝板或对焊缝外观要求较高的情况,交流TIG焊接通常能提供更好的控制性,并获得更光洁的焊缝表面。
是的。TIG焊接始终需要惰性保护气体(通常是纯氩气)来保护钨电极和熔池。如果没有保护气体,钨电极会烧蚀,焊缝就会产生气孔。MIG焊接通常也使用气体,不过药芯焊丝可以实现无气焊接,这也是药芯焊丝在户外广受欢迎的原因。
The best answer to MIG vs TIG welding depends on the part, not the process. Use MIG for speed on thicker steel and production assemblies. Use TIG for thin sheet, stainless steel, aluminum, and any weld that must look clean or hold pressure. When you are unsure, describe the joint, material and finish you need, and let the fabricator propose the process.
At Tuowei, we use both processes inside our sheet metal fabrication service, alongside 激光切割 和 precision metal bending, so welded assemblies are planned from cutting through finishing. For background, see our overview of what sheet metal fabrication involves.
Request a quote for your welded parts 或访问 拓维精密 to explore our full capabilities.
参考文献与延伸阅读
Process recommendations reflect common fabrication practice. Qualified welding procedures and customer specifications always take priority.