يكمن الفرق الأساسي بين اللحام بتقنية MIG واللحام بتقنية TIG في طريقة إضافة معدن الحشو. ففي تقنية MIG، يتم تغذية سلك قابل للاستهلاك عبر مسدس اللحام، مما يجعلها سريعة وسهلة التعلم. أما تقنية TIG، فتستخدم قطبًا من التنجستن غير قابل للاستهلاك وقضيب حشو منفصل، لذا فهي أبطأ ولكنها توفر تحكمًا أكبر بكثير، ولحامات أنظف، ونتائج أفضل في الأجزاء الرقيقة أو الظاهرة.
إجابة سريعة: اختر طريقة اللحام MIG إذا كنت تبحث عن السرعة، أو المواد السميكة، أو تكلفة أقل لكل قطعة. واختر طريقة اللحام TIG للألواح الرقيقة، والفولاذ المقاوم للصدأ، والألومنيوم، وعمليات اللحام التي يجب أن تبدو نظيفة أو تكون مانعة للتسرب. يمكن لكلتا الطريقتين إنتاج لحامات بقوة المعدن الأساسي عند اتباع الإجراءات الصحيحة؛ والفرق يكمن في السرعة والتحكم، وليس في القوة الذاتية.
سواء كنت تبحث عن اللحام بتقنية TIG أو MIG أو العكس، فإن السؤال واحد؛ لذا يقارن هذا الدليل بين عمليتي MIG وTIG من منظور المصنِّع: ما الذي تتفوق فيه كل منهما، وكيفية الاختيار حسب نوع المادة وسماكتها، والعوامل التي تؤثر على التكلفة، والأخطاء التي تتسبب في الحاجة إلى إعادة العمل.
يُعد كل من اللحام MIG واللحام TIG من عمليات اللحام بالقوس المحمية بغاز واقٍ. ويكمن الفرق بين اللحام MIG واللحام TIG في القطب الكهربائي.
اللحام باستخدام تقنية MIG، وهو اختصار لعبارة «الغاز الخامل المعدني» (Metal Inert Gas)، ويُعرف أيضًا باسم «اللحام بالقوس المعدني بالغاز» (GMAW)، حيث يتم تغذية سلك كهربائي صلب من بكرة عبر مسدس اللحام. ويُعد السلك في آن واحد قطبًا كهربائيًّا ومعدنًا حشوًّا، ويذوب في الوصلة بشكل مستمر أثناء الضغط على الزناد.
اللحام بتقنية TIG، وهو اختصار لعبارة «غاز التنغستن الخامل» (Tungsten Inert Gas)، ويُعرف رسميًا باسم «اللحام بقوس التنغستن بالغاز» (GTAW)، حيث يتم توليد القوس الكهربائي من قطب تنغستن لا يذوب. ويقوم عامل اللحام بإضافة مادة الحشو يدويًّا من قضيب منفصل، أو يقوم باللحام دون مادة حشو في الوصلات الرقيقة المناسبة، وعادةً ما يتحكم في التيار باستخدام دواسة القدم أو زر التحكم الذي يُشغَّل بأطراف الأصابع.
هذا الخيار التصميمي الواحد هو الذي يحدد كل العوامل الأخرى: السرعة، والمهارة المطلوبة، والنظافة، والتكلفة، والمهام التي تناسبها كل عملية.
إن فهم هذه الاختلافات، إلى جانب أوجه التشابه والاختلاف في الإعدادات، يجعل من الأسهل تقييم أي من العمليتين في مشروع اللحام. غالبًا ما يكون اللحام بتقنية MIG هو الخيار الافتراضي في ورش الإنتاج، بينما يُستخدم اللحام بتقنية TIG عادةً للأجزاء التي يكون فيها اللحام مرئيًا أو التي تتطلب إحكام الإغلاق.
| العامل | MIG (GMAW) | TIG (GTAW) |
|---|---|---|
| قطب كهربائي | الأسلاك المستهلكة، والمعروفة أيضًا باسم مادة الحشو | التنغستن غير القابل للاستهلاك |
| معدن الحشو | يتم التغذية تلقائيًا | أُضيفت يدويًّا (أو لا شيء) |
| غاز الحماية | خليط الأرجون وثاني أكسيد الكربون (CO₂) للصلب؛ والأرجون للألمنيوم | الأرجون النقي (أو الأرجون/الهيليوم أحيانًا) |
| السرعة | ترسيب سريع وكثيف | بطيء |
| مهارة يجب تعلمها | منخفض إلى متوسط | عالية |
| التحكم والدقة | معتدل | ممتاز |
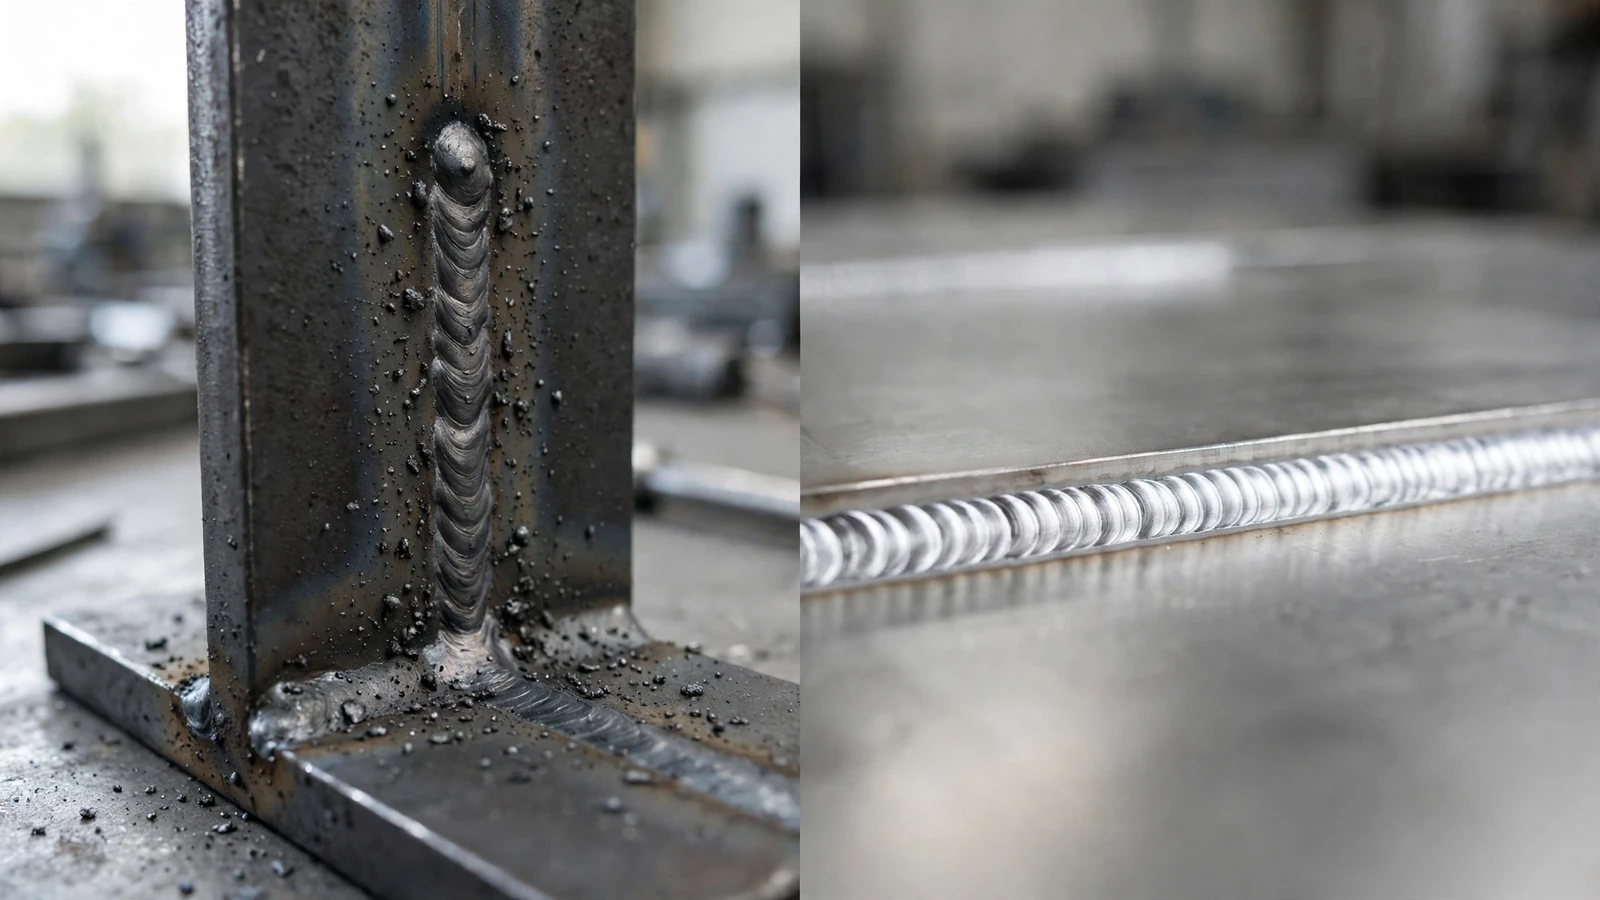
| المظهر | جيد، هناك بعض البقع | نظيف جدًّا، ولا توجد بقع |
| أفضل نطاق للسمك | متوسط إلى سميك | رقيق إلى متوسط |
| ألومنيوم | يمكن استخدام مسدس الخيوط أو نظام الدفع والسحب | ممتاز مع تكييف الهواء |
| الاستخدام في الهواء الطلق | ضعيف (الغاز يتبدد) | ضعيف (الغاز يتبدد) |
| تكلفة المتر الواحد من اللحام | أدنى | أعلى |
| الاستخدامات الشائعة | الإطارات، الدعامات، الأجزاء الهيكلية، دورات الإنتاج | أغلفة من الفولاذ المقاوم للصدأ، وأجزاء من الألومنيوم، وأنابيب، ووصلات لحام ظاهرة |
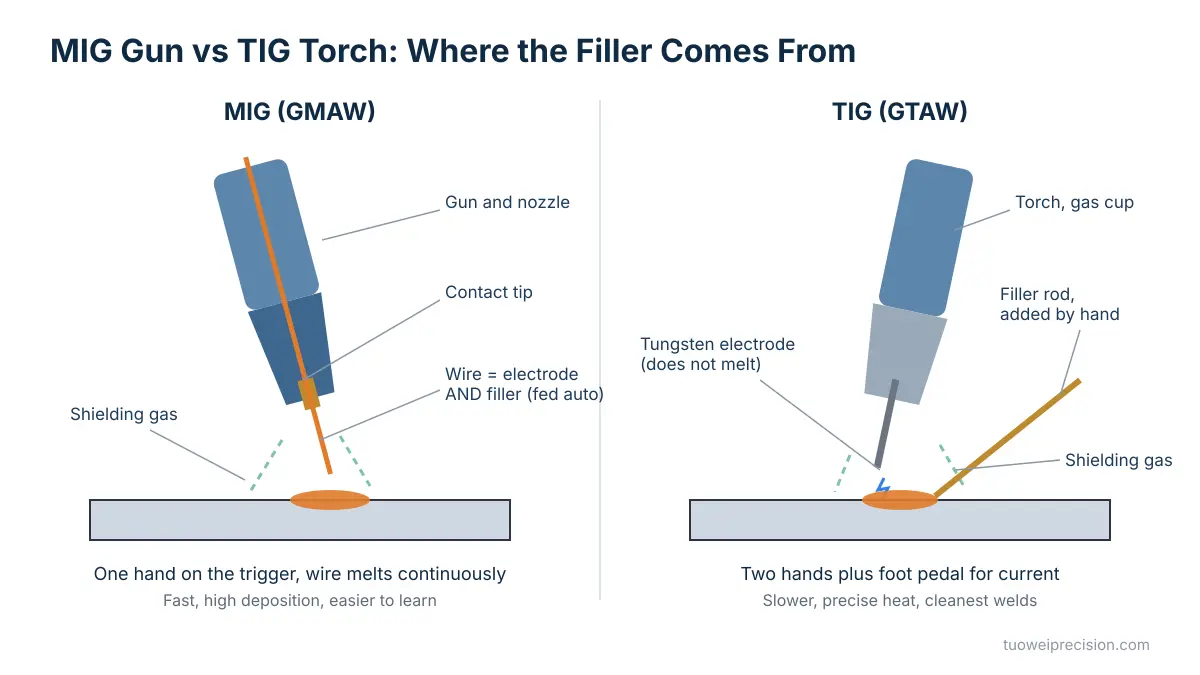
إذا كان لا بد من اختصار الجدول إلى سطر واحد: فإن عملية MIG هي عملية الإنتاج، وعملية TIG هي عملية الدقة. وكل ما يتعلق باختيار عملية اللحام المناسبة ينبثق من ذلك.
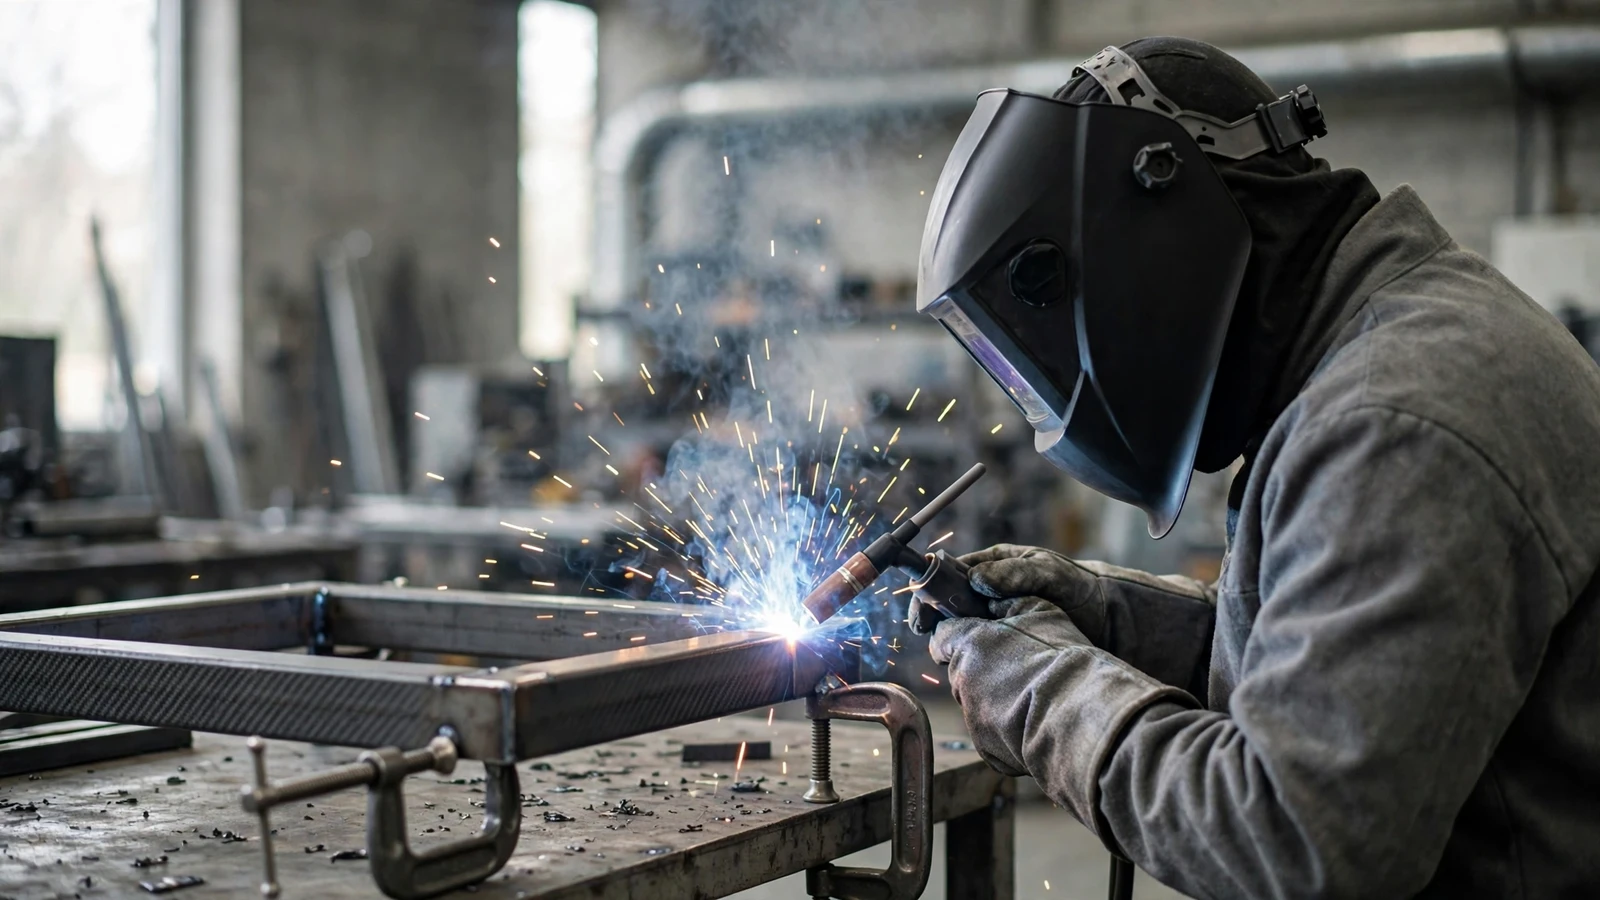
يقوم عامل اللحام باستخدام تقنية MIG بدفع السلك عبر البطانة إلى طرف التلامس، حيث ينتقل التيار إليه ويتشكل قوس كهربائي مع قطعة العمل. ويتدفق غاز الحماية حول القوس الكهربائي لمنع وصول الأكسجين والنيتروجين إلى حوض الانصهار. وبالنسبة للفولاذ الطري، يُعد المزيج المكون من 75% أرجون و25% ثاني أكسيد الكربون الخيار الأكثر شيوعًا في ورش العمل.
تتميز معدات اللحام بتقنية MIG بالبساطة: فهي تتألف من مصدر طاقة، ووحدة تغذية السلك، ومسدس اللحام، واسطوانة الغاز. وتُعد عملية اللحام بتقنية MIG سهلة الاستخدام بشكل عام، كما أن اللحام بهذه التقنية أسرع في الحواف الطويلة بفضل سرعات اللحام الأعلى والتغذية المستمرة للسلك.
مزايا اللحام بتقنية MIG:
القيود:
تحتوي شعلة اللحام TIG على قطب تنجستن حاد داخل كأس غاز. يقوم عامل اللحام بإشعال قوس كهربائي، وتشكيل بركة صغيرة من المعدن المنصهر، ثم يغمس قضيب الحشو فيها حسب الحاجة. يُستخدم التيار المستمر في لحام الفولاذ والفولاذ المقاوم للصدأ؛ بينما يُستخدم التيار المتردد في لحام الألومنيوم لأنه يكسر طبقة الأكسيد الصلبة الموجودة على السطح.
تشتمل معدات اللحام بتقنية TIG على دواسة قدم، كما تُستخدم شعلة مبردة بالماء في الأعمال الأثقل. يتطلب اللحام بتقنية TIG ثبات اليدين، وتُعد عملية TIG أبطأ من اللحام بتقنية MIG، لكن اللحام بتقنية TIG ينتج أنظف خط لحام بين عمليات اللحام بالقوس الشائعة. يمكن لللحام الماهر باستخدام تقنية TIG التحكم في الحرارة بدقة كافية للأجزاء الرقيقة جدًّا، لذا فإن اللحام بتقنية TIG يوفر التحكم بينما توفر تقنية MIG السرعة.
مزايا اللحام بتقنية TIG:
القيود:
لا تعتبر أي من الطريقتين أقوى تلقائيًا، وهو ما يفاجئ الكثيرين ممن يقرؤون مقارنات بين اللحام بتقنية TIG واللحام بتقنية MIG. فاللحام المصنوع بشكل صحيح باستخدام أي من الطريقتين يمكن أن يضاهي قوة المعدن الأساسي أو يتجاوزها، لأن القوة تعتمد على الانصهار واختيار مادة الحشو وإجراءات اللحام.
تكمن سمعة طريقة TIG في اتساقها. فالتحكم الدقيق الذي توفره يجعل من السهل تحقيق انصهار كامل وتقليل العيوب في المواد الرقيقة والوصلات الحرجة، لذا فإن اللحامات التي تُجرى بطريقة TIG أقل عرضة لإخفاء العيوب. أما طريقة MIG، عند استخدامها بالإعدادات الصحيحة، فهي قادرة تمامًا على إجراء لحامات هيكلية قوية على الفولاذ الأكثر سمكًا، وهي الطريقة القياسية المستخدمة في معظم هذه الأعمال.
وجهة نظرنا بسيطة: حدد العملية التي يحتاجها الوصلة، ثم حدد الفحص إذا كانت القوة عاملاً حاسماً. فالإجراء السليم أهم من العلامات المكتوبة على الآلة.
من حيث صعوبة التعلم، لا يوجد تشابه بين الطريقتين: فاللحام بالغاز (MIG) أسهل في التعلم، خاصة للمبتدئين. حيث تقوم الآلة بتغذية السلك، بينما يتحكم اللحام في زاوية المسدس وسرعة الحركة، ويتمكن معظم الأشخاص من الحصول على لحامات مقبولة على الفولاذ الطري بعد بضع جلسات تدريبية.
تكتسب تقنية اللحام أهمية أكبر بكثير في طريقة TIG، لأن عامل اللحام يتحكم في طول القوس وزاوية الشعلة وقضيب الحشو وشدة التيار في آن واحد. يتعلم العديد من عمال اللحام تقنية MIG أولاً، ثم ينتقلون إلى تقنية TIG بمجرد فهمهم لكيفية تصرف حوض اللحام. وبالنسبة للأشخاص الذين يختارون ما يتعلمونه من أجل أعمال التصنيع، غالبًا ما تكون مهارات تقنية TIG مطلوبة بشكل أكبر، وذلك تحديدًا لأنها تستغرق وقتًا أطول لإتقانها.
وهذا هو المكان الذي تُحسم فيه عادةً مسألة طريقة اللحام، وبشكل عام مسألة الاختيار بين اللحام بتقنية TIG واللحام بتقنية MIG، في ورشة التصنيع. ويعكس الجدول الممارسات الشائعة؛ إلا أن اعتماد الإجراءات ومواصفات العميل لها الأسبقية على ما ورد فيه.
| المادة والسماكة | الخيار المعتاد | لماذا |
|---|---|---|
| الفولاذ العادي، والمقاطع والإطارات ذات السماكة الأكبر | MIG | السرعة والترسيب |
| صفائح فولاذية عادية، رقيقة السماكة | TIG، أو MIG مع توخي الحذر | تتجنب تقنية TIG حدوث اختراق؛ أما تقنية MIG فهي أسرع إذا كان التثبيت جيدًا |
| الفولاذ المقاوم للصدأ، الظاهر أو الصحي | TIG | لحامات نظيفة، تشوه قليل، احتياج أقل للتشطيب |
| الفولاذ المقاوم للصدأ، الدعامات الهيكلية | MIG | أسرع عندما لا يكون المظهر عاملاً مهماً |
| صفائح الألومنيوم والأجزاء الصغيرة | TIG (تيار متردد) | أفضل أداء ومظهر |
| الألمنيوم السميك، الإنتاج | MIG مع مسدس لولبي أو نظام الدفع والسحب | ارتفاع معدل الترسيب |
| أنابيب الكرومولي والأنابيب ذات الجدران الرقيقة | TIG | التحكم في الجدران الرقيقة |
| Copper alloys, titanium | TIG | Precise heat and gas coverage |
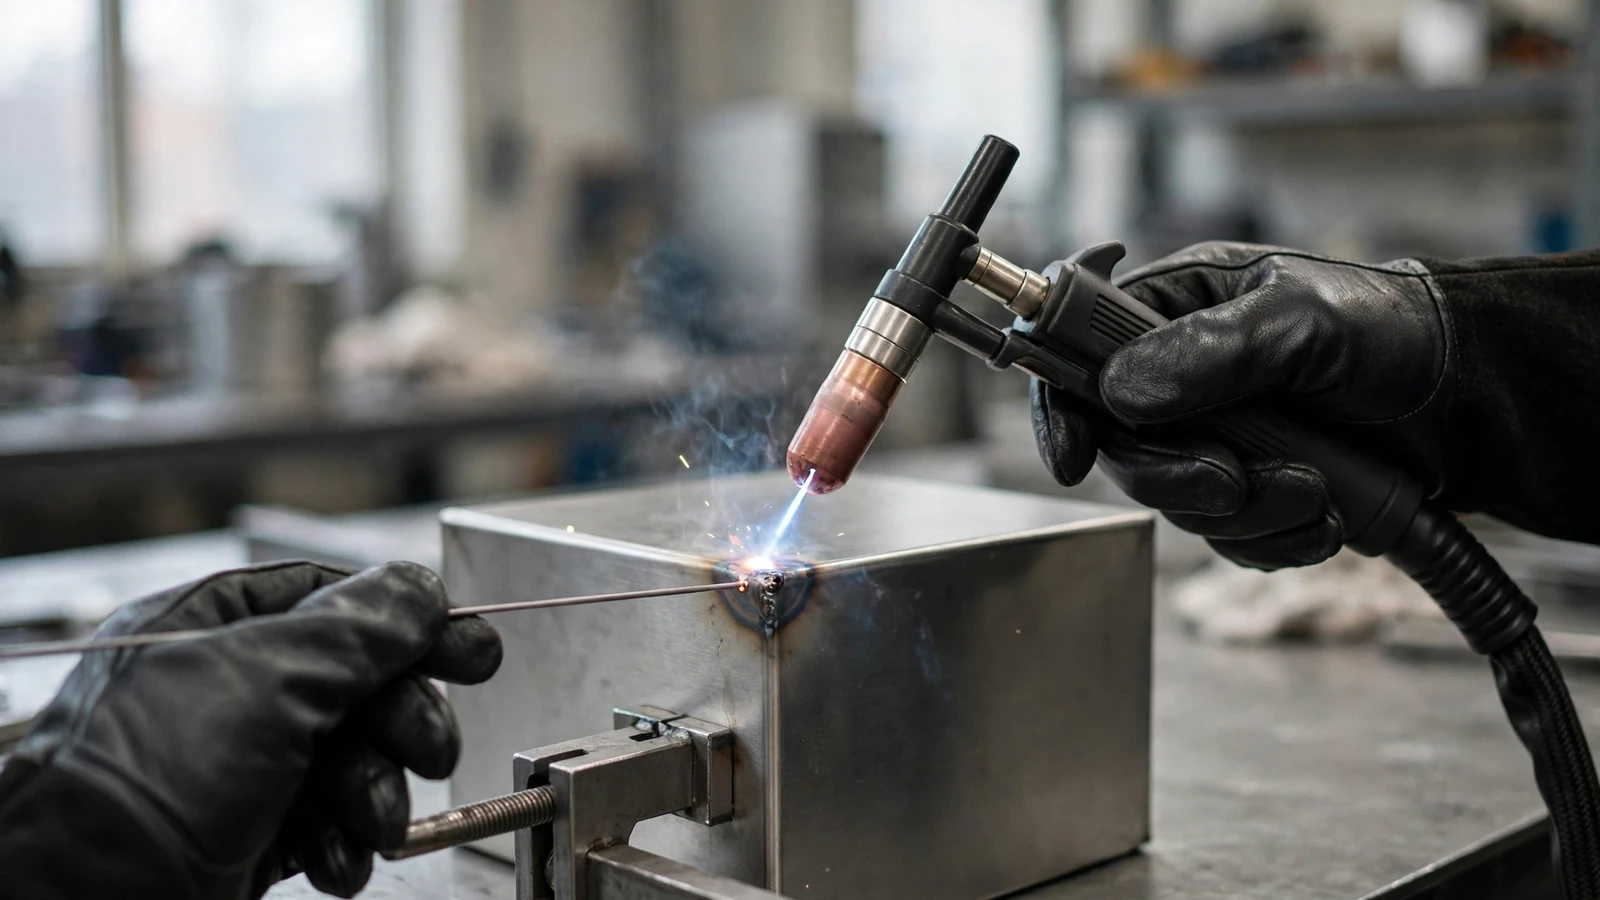
Thin stainless enclosures show why the choice between MIG and TIG processes matters. MIG can weld them, but the extra heat and spatter often mean more distortion and finishing. TIG takes longer at the torch but frequently saves time overall because the part needs little straightening or grinding afterward.
If you only need a fast answer about which type of welding process to use, run through these questions in order and stop at the first “yes”:
The right type of welding changes from one joint to the next, even on the same assembly. Many of the frames we build use MIG on the structure and TIG on visible or thin features.
Two other processes often come up alongside MIG and TIG welding. Stick welding is also the cheapest setup to buy, which keeps it popular for repairs.
| العملية | Shielding | الأفضل لـ | Main drawback |
|---|---|---|---|
| MIG (GMAW) | External gas | Fast shop welding on clean metal | Gas blows away outdoors |
| TIG (GTAW) | External gas | Precision, thin and visible welds | Slow, high skill |
| Stick (SMAW) | Flux coating on the rod | Outdoor, dirty or rusty steel, repairs | Slag removal, less clean |
| Flux core (FCAW) | Flux inside the wire, optional gas | Outdoor and thick steel, high deposition | Slag, more fumes |
In the mig vs tig vs stick debate, stick wins outdoors and on site, MIG wins on productivity in the shop, and TIG wins on quality and appearance. Flux core sits between MIG and stick, offering MIG-like speed with better tolerance for wind.
Equipment price is the cost most comparisons mention, but for production parts it is rarely the deciding factor. What usually decides cost per part:
When we compare MIG and TIG welding on a quote, the question is total time, not torch time. A TIG-welded stainless panel that ships without finishing can cost less than a MIG version that needs grinding and straightening.
These are the defects we see most often on welded parts, and their usual causes.
Most of these are procedure problems that affect MIG and TIG welding alike, not process problems. Choosing TIG will not fix poor gas coverage, and choosing MIG will not fix poor fit-up.
If the process matters to you, say so on the drawing. Under AWS A2.4, the process designation goes in the tail of the welding symbol: GMAW for MIG and GTAW for TIG. Our guide to reading welding symbols explains where it sits and what the rest of the symbol means.
If you do not specify a process, the fabricator will choose. That is often fine, but for visible stainless welds, leak-tight joints, or thin aluminum, naming GTAW avoids a surprise.
ليس بشكل عام؛ بل إنها الأفضل لبعض الأعمال. توفر تقنية TIG تحكماً أكبر، ولحامات أنظف، ونتائج أفضل على المواد الرقيقة والفولاذ المقاوم للصدأ والألومنيوم. أما تقنية MIG فهي أسرع وأسهل في التعلم وأرخص من حيث التكلفة لكل قطعة عند استخدامها على الفولاذ السميك. وتستخدم معظم ورش التصنيع كلا التقنيتين وتختار الطريقة الأنسب لكل وصلة.
ليس بالضرورة. فكلتا الطريقتين يمكنهما إنتاج لحامات بقوة المعدن الأساسي عندما تكون الإجراءات والمواد المضافة وعملية الانصهار صحيحة. وتتميز طريقة TIG بمزيد من الاتساق في الوصلات الرقيقة والحساسة، لأن التحكم الدقيق فيها يقلل من العيوب. أما طريقة MIG فهي قادرة تمامًا على إنتاج لحامات هيكلية قوية على المواد الأكثر سمكًا، شريطة استخدام الإعدادات المناسبة وإجراء الفحص اللازم.
MIG. تقوم الآلة بتغذية السلك تلقائيًّا، لذا لا يتعين على المبتدئ سوى التحكم في زاوية المسدس وسرعة الحركة، ويمكنه إجراء عمليات لحام جيدة على الفولاذ الطري بسرعة. أما طريقة TIG فتتطلب التنسيق بين الشعلة وقضيب الحشو والتحكم في شدة التيار في آن واحد. يبدأ العديد من عمال اللحام بتقنية MIG، ثم يتعلمون تقنية TIG بمجرد فهمهم لسلوك حوض اللحام.
نعم. يستخدم اللحام بالـ MIG للألمنيوم غاز الأرجون النقي، وعادةً ما يتم ذلك باستخدام مسدس لولبي أو نظام الدفع والسحب، لأن سلك الألمنيوم اللين يتشابك في البطانة القياسية. ويُعد اللحام بالـ MIG سريعًا وعمليًّا للألمنيوم السميك في عمليات الإنتاج. أما بالنسبة لألواح الألمنيوم الرقيقة أو عمليات اللحام التي يُعد المظهر فيها عاملاً مهمًّا، فإن اللحام بالـ TIG بالتيار المتردد يوفر عادةً تحكمًا أفضل ونهاية أنظف.
نعم. تتطلب تقنية TIG دائمًا غازًا خاملًا للحماية، وعادةً ما يكون الأرجون النقي، لحماية قطب التنغستن وحوض اللحام. وبدون هذا الغاز، يحترق التنغستن ويصبح اللحام مساميًّا. كما تستخدم تقنية MIG عادةً الغاز أيضًا، على الرغم من أن الأسلاك ذات اللب المذيب تتيح اللحام بدون غاز، ولهذا السبب تحظى هذه الأسلاك بشعبية كبيرة في الأماكن المفتوحة.
The best answer to MIG vs TIG welding depends on the part, not the process. Use MIG for speed on thicker steel and production assemblies. Use TIG for thin sheet, stainless steel, aluminum, and any weld that must look clean or hold pressure. When you are unsure, describe the joint, material and finish you need, and let the fabricator propose the process.
At Tuowei, we use both processes inside our sheet metal fabrication service, alongside القطع بالليزر و precision metal bending, so welded assemblies are planned from cutting through finishing. For background, see our overview of ما الذي يشمله تصنيع الصفائح المعدنية؟.
Request a quote for your welded parts أو قم بزيارة دقة تووي to explore our full capabilities.
المصادر ومزيد من القراءة
Process recommendations reflect common fabrication practice. Qualified welding procedures and customer specifications always take priority.