
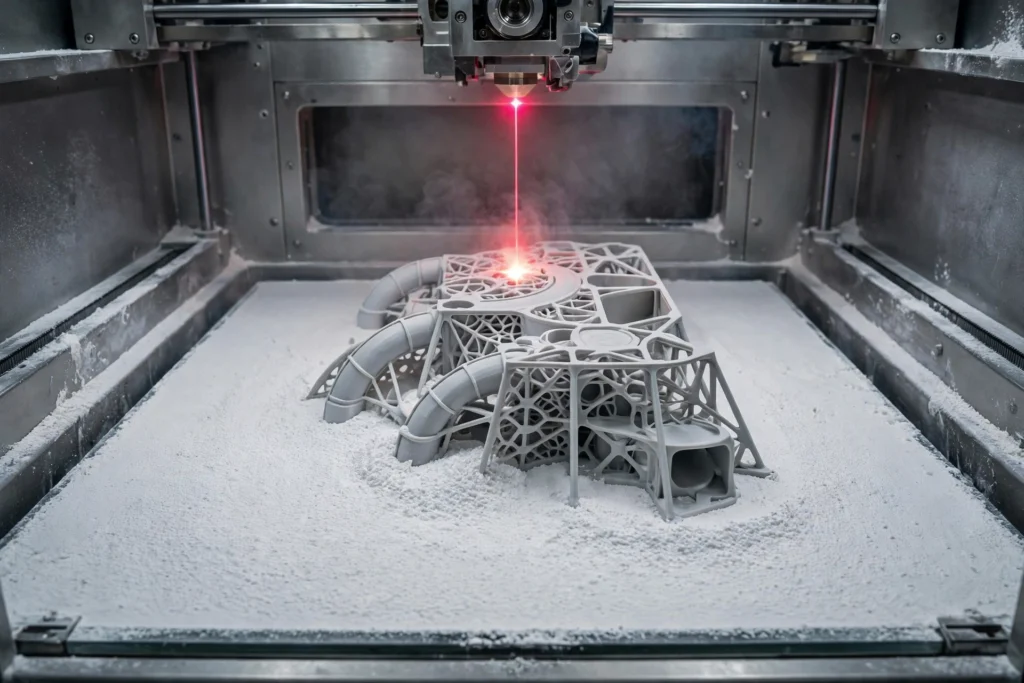
L'impression 3D SLS permet de fabriquer des pièces en plastique solides et fonctionnelles directement à partir d'un modèle numérique, sans moules, sans outillage ni structures de support. C'est l'une des principales méthodes à l'origine de prototypage rapide, car une équipe peut imprimer des pièces complexes en nylon en quelques jours et les tester sous des charges réelles.
Ce guide explique ce qu'est le frittage sélectif par laser, comment fonctionne ce procédé, quels matériaux il permet d'utiliser, quel niveau de précision on peut en attendre, et comment il se compare aux procédés SLA, MJF et FDM. Il propose également des conseils pratiques de conception, afin que vous puissiez déterminer si le SLS convient à votre pièce avant de vous lancer dans une fabrication.
Qu'est-ce que l'impression 3D SLS ? #
SLS signifie « frittage sélectif par laser ». Il s'agit d'un procédé de fabrication additive : un laser de forte puissance, généralement un laser à CO₂, balaye un lit de poudre de polymère fine et fusionne les particules pour former une couche solide. La plate-forme de fabrication s'abaisse, un dispositif de réépandage étale une nouvelle couche de poudre, puis le laser fusionne la section transversale suivante jusqu'à ce que la pièce soit terminée.
Conformément à la norme ISO/ASTM 52900, le frittage sélectif par laser relève de la catégorie des procédés de fusion sur lit de poudre. La principale différence par rapport à MJF, sa technologie la plus proche, constitue la source de chaleur : le SLS trace chaque couche au laser, point par point, tandis que le MJF fusionne une couche entière en une seule fois à l'aide d'agents de fusion et d'une lampe infrarouge.
Comment fonctionne le SLS, étape par étape #
Le frittage sélectif par laser a été l'une des premières techniques de fabrication additive, mise au point au milieu des années 1980 par Carl Deckard et Joe Beaman à l'université du Texas à Austin (Formlabs). Chaque impression SLS suit la même séquence, et la poudre non fusionnée remplit le rôle que jouent les structures de soutien dans d’autres procédés.
- Modèle : La pièce est conçue en CAO puis exportée sous forme de fichier de maillage, généralement au format STL ou 3MF.
- Tranche : Le logiciel de découpage divise le modèle en fines couches horizontales, d'environ 0,1 mm d'épaisseur, et planifie le trajet du laser pour chacune d'entre elles.
- Préchauffage : La chambre d'impression est chauffée à une température légèrement inférieure au point de fusion de la poudre ; ainsi, il suffit d'un léger apport d'énergie supplémentaire au laser pour faire fondre chaque couche.
- Imprimer : Le laser suit le tracé de la section transversale de la pièce, fusionnant la poudre pour former une couche solide. La plate-forme s'abaisse, le dispositif de réépandage répand de la poudre fraîche, puis le cycle se répète.
- Cool : Les pièces finies refroidissent lentement à l'intérieur du lit de poudre, ce qui limite leur déformation avant leur retrait.
- Récupérer : Les pièces sont retirées de la poudre et brossées pour être nettoyées. La poudre non utilisée est mélangée à de la poudre neuve et réutilisée, puis les pièces sont soumises à un sablage pour éliminer complètement toute trace de poudre résiduelle.
Matériaux SLS courants #
La technologie SLS utilise de la poudre de polymère, et le nylon en est le matériau de prédilection. Les quatre matériaux ci-dessous couvrent la plupart des applications SLS, le Nylon 12 étant le choix par défaut pour les pièces fonctionnelles. Tous les chiffres indiqués dans le tableau correspondent aux valeurs publiées par Formlabs pour ses poudres de la série Fuse.
| Matériau | Résistance à la traction | Allongement à la rupture | Température de déformation thermique à 0,45 MPa |
|---|---|---|---|
| Nylon 12 | 50 MPa | 11% | 171 °C |
| Nylon 11 | 49 MPa | 40% | 182 °C |
| Nylon 12 GF | 38 MPa | 4% | 170 °C |
| TPU | Cela varie selon le niveau scolaire | Cela varie selon le niveau scolaire | — |
Sources du tableau : les données relatives à la résistance à la traction, à l'allongement et à la déformation thermique proviennent de la fiche technique de la poudre Nylon 12 de Formlabs, de sa comparaison avec le Nylon 11 et de la page consacrée au matériau Nylon 12 GF. Ces chiffres correspondent à des valeurs typiques publiées et varient en fonction de l’imprimante, de la qualité du matériau et de l’orientation de l’impression. Les chiffres relatifs au TPU ne sont pas indiqués, car aucune série de données comparables n’a été publiée ; veuillez consulter la fiche technique du fabricant de la poudre pour obtenir les valeurs exactes.
Nylon 12 #
Le nylon 12 est le matériau par défaut utilisé pour l'impression SLS et celui avec lequel la plupart des pièces sont imprimées. Formlabs présente une résistance à la traction maximale de 50 MPa, un module de traction de 1 850 MPa et un allongement à la rupture de 11 %, avec une température de déflexion thermique de 171 °C à 0,45 MPa. Il absorbe très peu d’humidité, résiste à la lumière, à la chaleur et aux produits chimiques, et est biocompatible, ce qui le rend adapté aux orthèses, aux prothèses et à d’autres pièces en contact avec la peau.
Nylon 11 #
Le nylon 11 est le plus ductile des deux, avec un allongement à la rupture de 40 % contre 11 % pour le nylon 12, tout en présentant une résistance à la traction pratiquement identique de 49 MPa (Formlabs). Sa température de déformation sous charge atteint 182 °C à 0,45 MPa, et il offre une meilleure résistance aux chocs, ce qui le rend adapté aux clips, aux charnières souples et aux pièces qui doivent fléchir sans se casser.
Nylon 12 GF #
Le Nylon 12 GF est un Nylon 12 renforcé de fibres de verre, ce qui lui confère une rigidité et une stabilité thermique accrues sous contrainte. Son module de traction de 2 800 MPa est bien supérieur à celui du Nylon 12 standard, mais sa résistance à la traction chute à 38 MPa et son allongement à 4 %, ce qui le rend plus adapté aux supports et boîtiers rigides qu'aux pièces devant se plier (Formlabs).
TPU #
Le TPU est une poudre de polyuréthane thermoplastique souple destinée aux pièces devant se plier, s'étirer ou absorber les chocs, telles que les joints d'étanchéité, les garnitures et les capots de protection. Son impression est plus lente que celle des nylons rigides, et ses propriétés varient considérablement en fonction du degré de dureté Shore ; il n'existe donc pas de valeur unique pour la résistance à la traction ou la résistance à la chaleur.
Points forts et limites #
Points forts #
Le procédé SLS ne nécessite aucune structure de soutien, car la poudre non fusionnée soutient la pièce au fur et à mesure de sa fabrication. Cela permet de réaliser des géométries complexes, des canaux internes, des contre-dépouilles et des pièces emboîtées en une seule impression, et des volumes d’impression entiers peuvent être remplis de dizaines de pièces à la fois. Les pièces SLS sont également solides et fonctionnelles dès leur sortie de l'imprimante, avec une résistance quasi isotrope que le FDM ne peut égaler.
Limites #
Les pièces imprimées par SLS présentent une surface granuleuse et sableuse qui nécessite un sablage ou une finition supplémentaire pour obtenir un aspect lisse. Les pièces plates de grande taille peuvent se déformer en refroidissant, et le procédé entraîne un retrait de 3 à 3,5 % (Xometry), il faut donc prévoir les dimensions en tenant compte du retrait. La manipulation de la poudre entraîne également des coûts supplémentaires et nécessite un nettoyage, et la gamme de matériaux est plus restreinte que celle du FDM, le nylon étant le matériau dominant.
Isotropie : pourquoi les pièces imprimées en SLS sont résistantes dans toutes les directions #
Les pièces imprimées par SLS sont bien plus isotropes que celles imprimées par FDM, car chaque couche se fond dans le lit de poudre au lieu d'être déposée sous forme de filaments. Xometry Il convient de noter que le SLS atteint un degré d'isotropie d'environ 85 à 90 %, contre 97 à 98 % pour le MJF. Le SLS constitue donc un choix plus sûr que le FDM pour les pièces soumises à des contraintes dans plusieurs directions, même si le métal usiné reste plus performant que n'importe quel plastique imprimé en cas de charges critiques.
Tolérances et état de surface #
Xometry indique des tolérances SLS d'environ ±0,3 % avec une limite inférieure de ±0,3 mm pour une pièce de 100 mm, une épaisseur de couche typique proche de 0,1 mm et une taille minimale des détails de 0,5 mm (0,75 mm recommandé). Pour des tolérances plus strictes, Xometry recommande le PA 12 chargé de verre. Il s’agit de valeurs indicatives et non de garanties : le matériau, la taille de la pièce et la géométrie influencent tous les résultats réels, et les grandes surfaces planes sont les plus sujettes au gauchissement.
La finition de surface est l'autre contrainte à prendre en compte. Les pièces SLS telles qu'elles sortent de l'imprimante présentent une texture granuleuse, semblable à du sable, et Formlabs recommande le sablage pour éliminer complètement la poussière libre. Le polissage, la teinture et les revêtements permettent de lisser et de colorer la surface, mais chacune de ces opérations prend du temps et peut entraîner de légères variations dimensionnelles ; il convient donc de vérifier les ajustements critiques après la finition, et non avant.
SLS, SLA, MJF et FDM : comparaison #
SLS, SLA, MJF, et FDM Toutes ces technologies fabriquent les pièces couche par couche, mais elles utilisent des matériaux différents et sont adaptées à des applications différentes. La technologie SLS fusionne de la poudre de nylon à l'aide d'un laser, la technologie SLA durcit de la résine liquide sous l'effet de la lumière UV, la technologie MJF fusionne de la poudre à l'aide d'agents de fusion et d'une lampe infrarouge, et la technologie FDM fait fondre un filament. Le tableau ci-dessous résume les différences pratiques entre ces technologies.
| Méthode | Comment ça marche ? | Tolérance type* | Idéal pour |
|---|---|---|---|
| SLS | Le laser CO₂ fait fondre la poudre de nylon | ±0,3 % (±0,3 mm) | Pièces solides, aucun support nécessaire |
| SLA | Résine liquide durcissant aux UV | ±0,5 % (±0,2 mm) | Détails fins, surfaces lisses |
| MJF | Agent de fusion + lampe infrarouge | ±0,3 % (±0,3 mm) | Production en lots rapides, pièces en nylon aux finitions lisses |
| FDM | Filament fondu, couche par couche | ±0,5 % (±0,5 mm) – modèle de bureau | Pièces robustes, de grande taille et à faible coût |
| DMLS / SLM | Le laser fait fondre la poudre métallique | ±0,1 % (±0,1 mm) | Pièces métalliques destinées à une utilisation finale |
*Les tolérances indiquées sont des valeurs indicatives fournies par Xometry et varient en fonction du matériau, des dimensions et de la géométrie. La technologie MJF est la plus proche : toutes deux impriment à partir de poudre de nylon sans supports, mais la MJF fusionne des couches entières en une seule fois, ce qui lui permet d'être plus rapide pour les productions en série, tandis que la technologie SLS offre un plus grand choix de machines et de poudres. Si votre pièce nécessite des tolérances serrées, des surfaces lisses ou des matériaux de production, Services d'usinage CNC C'est peut-être la meilleure solution, car les pièces usinées respectent des tolérances bien plus strictes que celles imprimées.
Conseils de conception pour les pièces SLS #
Une bonne conception SLS s'adapte au procédé de fabrication par poudre au lieu de s'y opposer. De petits choix effectués dès la phase de conception déterminent si une pièce s'imprimera correctement et conservera son ajustement.
- Veillez à ce que la hauteur des murs soit supérieure au minimum requis : Formlabs recommande des parois verticales d'au moins 0,6 mm et des parois horizontales d'au moins 0,3 mm pour les imprimantes de la série Fuse.
- Caractéristiques dimensionnelles supérieures à 0,5 mm : Les détails les plus fins risquent de ne pas être reproduits ; Xometry recommande une taille minimale de 0,75 mm pour les éléments les plus fins.
- Ajouter des trous d'évacuation : La poudre piégée doit pouvoir s'échapper des profilés creux et des canaux internes, sinon elle reste à l'intérieur de la pièce.
- Veillez à ce que les murs soient bien droits : Une épaisseur de paroi uniforme permet un refroidissement homogène et réduit le risque de déformation par rapport aux sections présentant des variations d'épaisseur.
- Tenez compte du rétrécissement : La technologie SLS entraîne un rétrécissement de 3 à 3,5 %, il est donc recommandé de prévoir un jeu supplémentaire au niveau des éléments d'assemblage et de vérifier les ajustements critiques après l'impression.
- Pièces du nid utilisées dans la construction : Regroupez plusieurs pièces dans une même impression afin de réduire le coût unitaire, car aucun support n'est nécessaire et le lit de poudre les contient toutes.
Questions fréquemment posées #
Qu'est-ce que le SLS dans l'impression 3D ? #
Le SLS est un procédé d'impression 3D qui utilise un laser à haute puissance pour fusionner, couche par couche, de petites particules de poudre de polymère, généralement du nylon, afin de former une pièce solide. La poudre non fusionnée sert de support à la pièce pendant l'impression ; il n'est donc pas nécessaire de recourir à des structures de soutien spécifiques, et les géométries complexes peuvent être imprimées en une seule opération.
Que signifie l'acronyme SLS dans le domaine de l'impression 3D ? #
SLS signifie « frittage sélectif par laser ». « Sélectif » signifie que le laser ne fait fondre que la poudre située à l'intérieur de la section transversale de la pièce ; le laser est la source de chaleur, et le frittage consiste à fusionner les particules de poudre pour former un solide sans les faire fondre complètement.
Comment fonctionne l'impression 3D SLS ? #
Un dispositif d'enduction étale une fine couche de poudre de nylon sur la plate-forme d'impression, puis un laser au CO₂ trace la section transversale de la pièce, fusionnant ainsi la poudre pour former une couche solide. La plate-forme s'abaisse, une nouvelle couche est étalée, et le processus se répète jusqu'à ce que la pièce soit terminée. La pièce refroidit ensuite dans la poudre, est extraite, puis nettoyée par sablage.
Qu'est-ce qui est le mieux, le SLA ou le SLS ? #
Cela dépend de la pièce. La technologie SLA permet d'obtenir des détails plus fins et des surfaces plus lisses ; elle convient donc aux petites pièces, aux pièces esthétiques ou à celles présentant un niveau de détail élevé. La technologie SLS permet quant à elle d'obtenir des pièces en nylon plus résistantes et fonctionnelles, sans supports ; elle convient donc aux pièces qui doivent supporter des charges ou présenter des formes complexes. Pour les prototypes fonctionnels et les pièces destinées à un usage final, la technologie SLS est généralement le meilleur choix.
Quelle technologie est la plus rapide : la SLS ou la FDM ? #
Cela dépend du projet. La technologie FDM fabrique une pièce à la fois et s'avère souvent plus rapide pour une seule pièce simple. La technologie SLS permet de fabriquer plusieurs pièces à la fois, imbriquées dans un même lit de poudre, ce qui réduit considérablement le temps de fabrication par pièce lorsque l'on travaille par lots. Pour un petit prototype, la technologie FDM est généralement plus rapide ; pour des dizaines de pièces, c'est généralement la technologie SLS qui l'emporte.


