
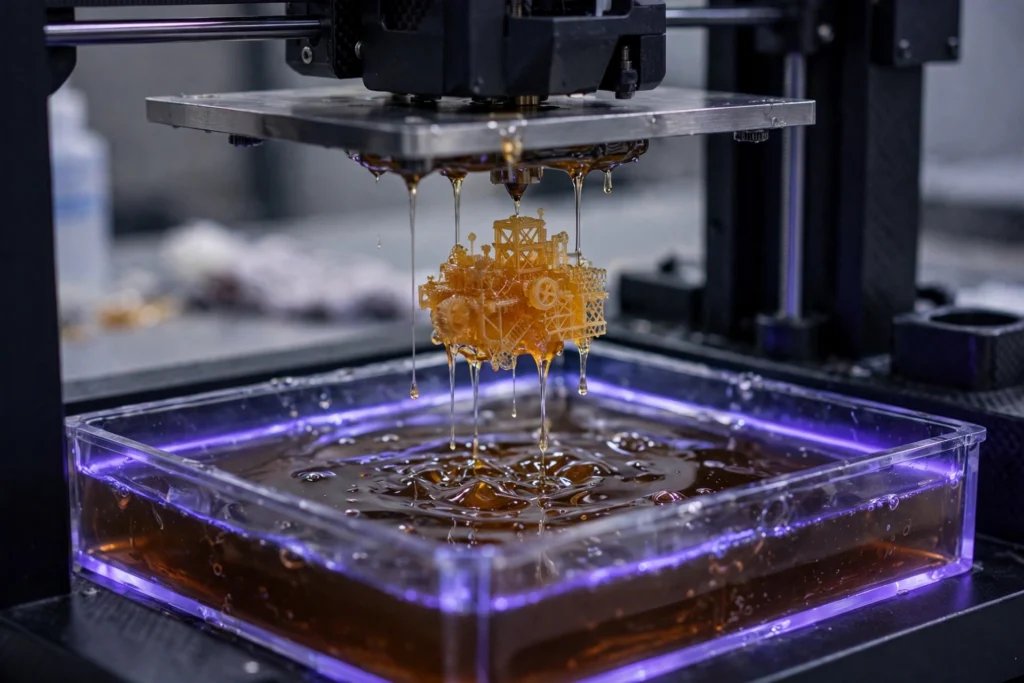
L'impression 3D SLA est une technique à base de résine qui permet de transformer un modèle numérique en une pièce en plastique lisse et très détaillée, sans avoir recours à des moules ni à des outils de fabrication. C'est l'une des méthodes phares à l'origine de prototypage rapide, car une équipe peut passer d'un fichier CAO à une pièce qu'elle peut tenir en main, monter et tester en quelques heures, avec un état de surface proche de celui obtenu par moulage par injection.
Ce guide explique ce qu'est la technologie SLA, comment elle fonctionne, quelles résines elle utilise, quel niveau de précision on peut en attendre, et comment elle se compare aux technologies FDM, DLP et SLS. Il propose également des conseils de conception pour vous aider à déterminer si la technologie SLA est adaptée à votre pièce.
Qu'est-ce que l'impression 3D SLA ? #
SLA est l'acronyme de « stéréolithographie ». Il s'agit d'un procédé de fabrication additive dans lequel une source lumineuse durcit, couche par couche, une résine photopolymère liquide pour la transformer en plastique durci. La résine est contenue dans une cuve, et chaque couche est tracée ou projetée sur sa surface.
Conformément à la norme ISO/ASTM 52900, la technologie SLA relève de la catégorie de la photopolymérisation en cuve ; on l'appelle également « impression 3D à la résine ». L'idée remonte au début des années 1980 : le chercheur japonais Hideo Kodama a décrit une approche par couches utilisant la lumière ultraviolette, et Charles Hull a breveté la méthode en 1986 avant de fonder la société 3D Systems (Formlabs).
Comment fonctionne l'impression SLA, étape par étape #
Chaque impression SLA suit le même processus, du modèle numérique à la pièce finie. Le logiciel de l'imprimante prépare le modèle, la machine le durcit couche par couche dans le bac à résine, puis la pièce est lavée, durcie et nettoyée avant d'être utilisée.
- Modèle : Concevez la pièce en CAO et exportez-la sous forme de fichier de maillage, généralement au format STL ou OBJ.
- Tranche : Le logiciel découpe le modèle en fines couches horizontales et planifie l'orientation et les supports.
- Imprimer : Un laser trace chaque couche, ou un projecteur durcit une couche entière en une seule fois, tandis que la plate-forme d'impression se soulève entre chaque couche.
- Lavage : Rincez la pièce à l'alcool isopropylique afin d'éliminer la résine non durcie présente à sa surface.
- Traitement : Procéder à un post-durcissement de la pièce sous rayonnement UV, parfois accompagné de chaleur, afin d'atteindre sa résistance maximale.
- Fin : Retirez les supports, poncez les marques, puis la pièce peut être peinte, revêtue ou plaquée.
Résines SLA courantes #
La technologie SLA utilise une résine photopolymère liquide, et le choix de la résine détermine la résistance mécanique, la résistance à la chaleur, la transparence et le coût. Les six gammes ci-dessous couvrent la plupart des applications courantes de la technologie SLA, avec de nouvelles formulations destinées aux secteurs dentaire, médical et de l'ingénierie (Formlabs).
| Famille de résines | À quoi ça ressemble ? | Idéal pour |
|---|---|---|
| Standard (usage général) | Rigide, gris mat ou coloré ; le modèle polyvalent | Modèles de validation de conception, contrôles d'ajustement, prototypes généraux |
| Effacer | Très transparent, pouvant être poli jusqu’à atteindre une clarté quasi optique | Modèles transparents, lentilles, pièces pour l'écoulement des fluides, moules |
| Dur à cuire | De type ABS ; se déforme et absorbe les chocs | Prototypes fonctionnels, boîtiers, assemblages par encliquetage |
| Coulable | Se consume complètement en ne laissant que peu de cendres | Modèles de bijoux et de prothèses dentaires destinés à la fonderie de précision |
| Haute température | Conserve sa forme et sa rigidité à des températures élevées | Moules, outillage, pièces situées à proximité de sources de chaleur |
| Flexible | Souple, semblable à du caoutchouc ; se plie et s'étire | Joints, garnitures, poignées, pièces d'usure |
Les propriétés des résines varient considérablement selon la marque et la formulation ; le tableau ci-dessus est donc donné à titre indicatif et ne constitue pas une fiche technique. Les résines standard, transparentes et résistantes imitent les plastiques courants, mais ce ne sont pas les mêmes matériaux, et les valeurs exactes figurent dans la fiche technique du fabricant de résine (Formlabs).
Standard (usage général) #
Les résines standard constituent le choix par défaut pour la plupart des impressions SLA. Rigides, elles permettent de restituer les détails les plus fins et offrent une impression fiable, ce qui en fait des incontournables pour les maquettes de validation de conception, les pièces de concept et les contrôles d'ajustement. Formlabs les décrit comme étant formulées pour allier rapidité et régularité.
Effacer #
La résine transparente permet de créer des pièces hautement transparentes et incolores qui peuvent être polies jusqu’à atteindre une transparence quasi optique (Formlabs). Cette clarté convient particulièrement aux lentilles, aux conduits de lumière, aux modèles de circulation de fluides et aux moules en deux parties, pour lesquels il est utile de pouvoir voir à l’intérieur de la pièce. Comme toutes les résines, les pièces transparentes jaunissent lentement lorsqu’elles sont exposées aux UV pendant une longue période.
Dur à cuire #
Les résines résistantes imitent les plastiques de type ABS : elles se déforment avant de se casser et absorbent les chocs qui provoqueraient la fissuration d'une résine standard. Elles constituent donc le choix idéal pour les prototypes fonctionnels, les boîtiers, les assemblages par encliquetage et les pièces qui doivent résister aux manipulations et aux essais.
Coulable #
Les résines moulables sont conçues pour la fonderie à la cire perdue : elles se consumment proprement en ne produisant que peu de cendres, laissant ainsi une cavité de moule propre. Les bijoutiers et les laboratoires dentaires impriment des modèles en résine moulable, puis les coulent dans du métal, comme ils le feraient avec un modèle en cire.
Haute température #
Les résines résistantes aux hautes températures conservent leur forme et leur rigidité là où les résines standard se ramolliraient, ce qui les rend adaptées aux moules, aux inserts d'outillage et aux pièces situées à proximité de sources de chaleur. Elles sont plus cassantes que les résines résistantes aux chocs ; elles conviennent donc mieux aux pièces statiques exposées à la chaleur qu'aux pièces soumises à des chocs.
Flexible #
Les résines souples se comportent comme du caoutchouc : elles se plient, s'étirent et reprennent leur forme initiale, ce qui les rend idéales pour les joints, les garnitures, les poignées et les pièces d'usure. Elles s'impriment plus lentement que les résines rigides, et les éléments fins peuvent se déchirer lors du retrait des supports ; il convient donc de les manipuler avec précaution après le lavage.
Points forts et limites #
Points forts #
La technologie SLA est à la pointe des méthodes d'impression 3D en plastique en termes de précision des détails et de finition. Formlabs la présente comme le procédé offrant, parmi toutes les technologies d'impression 3D, la vitesse la plus élevée, la résolution et la précision les plus élevées, les détails les plus nets et les finitions de surface les plus lisses. Les petits éléments et les surfaces courbes sont reproduits avec netteté, et les pièces présentent un aspect proche de celui des produits moulés par injection, avec très peu de retouches nécessaires.
Limites #
Les résines SLA sont des thermodurcissables, et non des thermoplastiques ; les pièces durcies sont donc plus fragiles que celles issues des procédés FDM ou SLS et se ramollissent à la chaleur. La résine est salissante à manipuler, nécessite un lavage et un durcissement, et la résine non durcie est irritante pour la peau ; il est donc important de porter des gants et d'assurer une bonne ventilation. Les volumes d'impression sont plus réduits qu'avec les procédés FDM ou SLS, et le coût de la résine par pièce est plus élevé que celui du filament ou de la poudre.
Isotropie et étanchéité #
Contrairement au procédé FDM, les pièces SLA sont hautement isotropes : pendant l'impression, la résine reste dans un état de réaction partielle, ce qui permet aux couches de se lier entre elles ; la pièce finie présente ainsi des propriétés quasi identiques dans toutes les directions (Formlabs). Les pièces SLA sont également continues et étanches, ce qui convient particulièrement aux pièces impliquant un écoulement de fluide, aux boîtiers et aux moules.
Tolérances et état de surface #
Xometry indique des tolérances SLA d'environ ±0,5 %, avec une limite inférieure de ±0,2 mm, une épaisseur de couche proche de 0,02 mm et une taille minimale des détails de 0,1 mm. Les détails présentant des angles inférieurs à 45 degrés nécessitent des supports, et les portées non soutenues peuvent se déformer. Il s’agit là de valeurs indicatives, et non de garanties : le matériau, la taille de la pièce et la géométrie influencent tous les résultats réels.
C'est au niveau de la finition de surface que la technologie SLA tire sa réputation. Formlabs considère les pièces SLA comme la référence absolue en matière de finitions lisses : les lignes de couche sont à peine visibles, même sur les courbes, et les pièces peuvent ressembler à des produits moulés par injection avec très peu de post-traitement. À titre de comparaison, les pièces FDM présentent des lignes de couche visibles et celles issues du SLS ont une texture granuleuse et légèrement rugueuse. Formlabs indique que ses impressions réalisées avec la résine Precision Model Resin présentent plus de 99 % de la surface avec une précision inférieure à 100 microns par rapport au modèle numérique.
Applications de l'impression 3D SLA #
La SLA est utilisée partout où la finesse des détails et la finesse des surfaces sont essentielles. Les équipes de conception impriment des maquettes de concept et des prototypes de vérification d'ajustement, les dentistes impriment des couronnes et des guides chirurgicaux, les bijoutiers impriment des modèles de coulée, et les audiologistes impriment des embouts auriculaires sur mesure (Formlabs).
La SLA est également directement utilisée dans le secteur industriel. Les pièces en résine, lisses et précises, servent de moules pour le moulage en petites séries, de gabarits et de dispositifs de fixation en atelier, ainsi que de pièces destinées à l'utilisation finale lorsque les séries sont trop petites pour justifier la fabrication d'outils de moulage par injection. Les pièces en résine étanches peuvent même servir de prototypes pour l'écoulement des fluides et de boîtiers (Formlabs).
SLA, FDM, DLP et SLS : comparaison #
Les technologies SLA, FDM, DLP et SLS permettent toutes de fabriquer des pièces couche par couche, mais elles utilisent des matériaux différents et conviennent à des applications différentes. La technologie SLA durcit une résine liquide à l'aide de rayons UV, la technologie FDM fait fondre un filament, les technologies DLP et MSLA projettent de la lumière sur une couche entière en une seule fois, et la technologie SLS fusionne de la poudre de nylon à l'aide d'un laser. Le tableau ci-dessous résume ces différences.
| Méthode | Comment ça marche ? | Tolérance type* | Idéal pour |
|---|---|---|---|
| SLA | Résine liquide durcissant aux UV | ±0,5 % (±0,2 mm) | Détails fins, surfaces lisses |
| FDM | Filament fondu, couche par couche | ±0,5 % (±0,5 mm) – modèle de bureau | Pièces robustes, de grande taille et à faible coût |
| DLP / MSLA | La lumière projetée durcit toute une couche | À peu près comme le SLA | Fabrication rapide de petites pièces complexes |
| SLS | Poudre de nylon fusionnée au laser | ±0,3 % (±0,3 mm) | Pièces solides, aucun support nécessaire |
*Les valeurs de tolérance sont des valeurs indicatives publiées par Xometry ; elles varient en fonction du matériau, des dimensions et de la géométrie. Pour plus de détails sur les autres méthodes, consultez nos guides consacrés à Impression 3D FDM et Impression 3D SLS. Si votre pièce nécessite des tolérances serrées, des surfaces lisses ou des matériaux de production, Services d'usinage CNC C'est peut-être la meilleure solution, car les pièces usinées respectent des tolérances bien plus strictes que celles imprimées.
DLP et MSLA : même famille, lumière différente #
Les technologies DLP et MSLA appartiennent à la même famille de résines que la SLA, mais elles permettent de durcir une couche entière en une seule exposition, au lieu de la tracer au laser. Cela les rend plus rapides par couche, en particulier pour les impressions comportant de nombreuses petites pièces sur une seule plate-forme (Formlabs). Pour une comparaison détaillée côte à côte, consultez notre SLA vs DLP guide qui aborde les thèmes de la vitesse, de la résolution, du coût et de la taille de la construction.
Conseils de conception pour les pièces SLA #
Une bonne conception SLA s'adapte au procédé d'impression à la résine au lieu de s'y opposer. De petits choix effectués dès la phase de conception déterminent si une pièce s'imprimera proprement, conservera son ajustement et résistera au lavage et au durcissement.
- Orientation des supports : Biseautez les faces planes afin que les supports reposent sur des surfaces cachées, car chacun d'entre eux laisse une marque lors du ponçage.
- Grandes pièces creuses : Creusez les sections épaisses et percez des trous de drainage afin que la résine non durcie puisse s'écouler et que la pièce durcisse de manière homogène.
- Attention aux cloisons fines : Les éléments proches de la taille minimale de 0,1 mm risquent de ne pas s'afficher correctement ; veillez donc à ce que les parois structurelles et le texte soient bien supérieurs à cette taille.
- Prévoir un jeu de montage : Prévoyez un jeu supplémentaire au niveau des éléments d'assemblage, car la résine rétrécit légèrement pendant le durcissement et la finition modifie ses dimensions.
- Égouttez et séchez soigneusement : Laissez les pièces s'égoutter et sécher complètement avant le post-durcissement, sinon la résine retenue durcira aux mauvais endroits.
Questions fréquemment posées #
Qu'est-ce que l'impression 3D SLA ? #
L'impression 3D SLA est un procédé de fabrication additive dans lequel une source lumineuse durcit une résine photopolymère liquide pour obtenir du plastique durci, couche par couche. Également appelée stéréolithographie ou impression 3D à la résine, cette technique est réputée pour la finesse de ses détails et la finition lisse de ses surfaces.
Que signifie l'acronyme SLA dans le domaine de l'impression 3D ? #
SLA est l'acronyme de « stéréolithographie ». Ce nom décrit bien le procédé : « stéréo » signifie « solide » ou « tridimensionnel », et « lithographie » signifie « écriture par la lumière », car la source lumineuse forme chaque couche dans la résine liquide.
Comment fonctionne l'impression 3D SLA ? #
Un modèle CAO est découpé en fines couches, puis une source lumineuse durcit la résine liquide couche par couche dans une cuve. La pièce est ensuite lavée à l'alcool pour éliminer la résine non durcie, puis soumise à un post-durcissement sous rayonnement UV afin d'atteindre sa résistance maximale ; enfin, les supports sont retirés et la pièce est poncée.
Combien de temps dure l'impression SLA ? #
Selon Formlabs, la plupart des petites impressions SLA sont réalisées en moins de deux heures sur une imprimante de bureau moderne, tandis que les impressions plus volumineuses peuvent prendre la majeure partie d'une journée. La durée d'impression dépend de la hauteur de la pièce, de l'épaisseur de la couche et de la résine, et non du remplissage de la plate-forme.
Qu'est-ce qui est le mieux, la technologie SLA ou la technologie FDM ? #
Cela dépend de la pièce. La technologie SLA permet d'obtenir des détails plus fins et des surfaces plus lisses ; elle est donc adaptée aux petites pièces, aux pièces esthétiques ou à celles présentant un niveau de détail élevé. La technologie FDM permet quant à elle de fabriquer des pièces plus résistantes, plus grandes et généralement moins chères à partir de thermoplastiques techniques. Pour les prototypes fonctionnels et les pièces devant supporter des charges, la technologie FDM est généralement le meilleur choix.


