
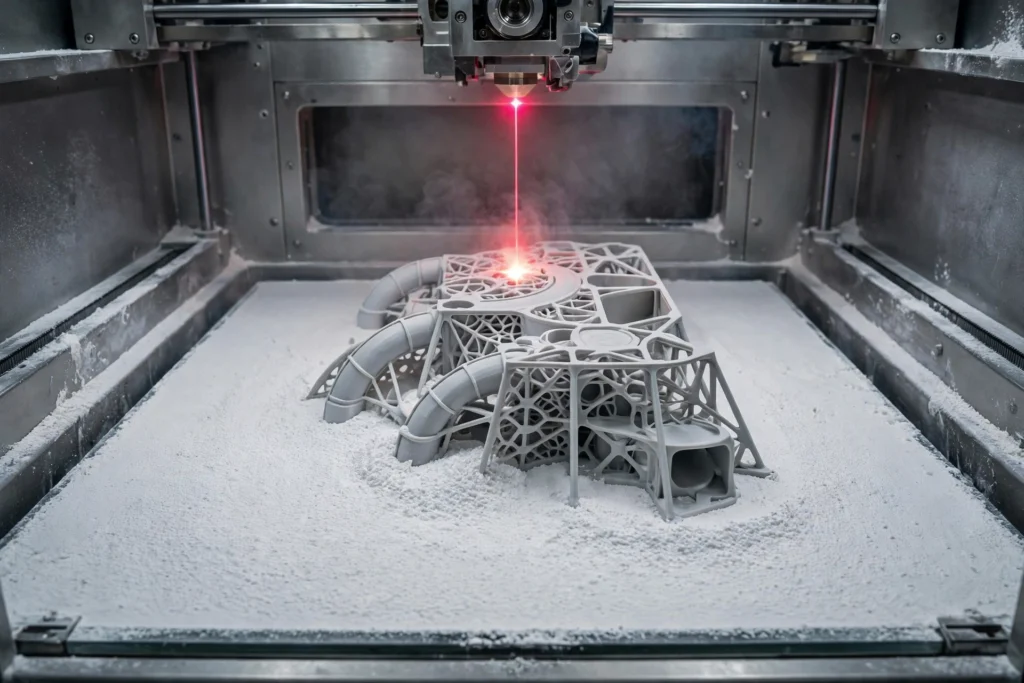
SLS 3Dプリントは、金型や治具、サポート構造を一切使用せずに、デジタルモデルから直接、強度が高く機能的なプラスチック部品を製造します。これは、以下の基盤となる主要な手法の一つであり、 ラピッドプロトタイピング、というのも、チームは複雑なナイロン製部品を数日で造形し、実際の負荷条件下で試験することができるからです。
このガイドでは、選択的レーザー焼結(SLS)とは何か、そのプロセスの仕組み、対応する材料、期待できる精度、およびSLA、MJF、FDMとの比較について解説します。また、実用的な設計のヒントも紹介しているため、実際に製作に着手する前に、SLSがご自身の部品に適しているかどうかを判断することができます。
SLS 3Dプリンティングとは? #
SLSとは、選択的レーザー焼結(Selective Laser Sintering)の略称です。これは積層造形(アディティブ・マニュファクチャリング)の一種であり、高出力のレーザー(通常はCO₂レーザー)が微細なポリマー粉末の層を走査し、粒子を融合させて固体の層を形成します。 造形プラットフォームが下降し、リコーターが新しい粉末の層を敷き詰め、レーザーが次の断面を溶着していくという工程を、部品が完成するまで繰り返します。
ISO/ASTM 52900規格によれば、選択的レーザー焼結は粉末床溶融法に分類される。これとの主な違いは、 MJF、その最も近い親戚にあたるMJFが熱源となっています。SLSはレーザーを用いて各層を一点ずつ描画するのに対し、MJFは融合剤と赤外線ランプを用いて層全体を一度に融合させます。
SLSの仕組み:ステップバイステップ #
選択的レーザー焼結は、1980年代半ばにテキサス大学オースティン校のカール・デッカードとジョー・ビーマンによって開発された、初期の積層造形技術の一つである(Formlabs). すべてのSLS造形は同じ手順で進められ、未溶融の粉末が、他のプロセスにおけるサポート構造の役割を果たします。
- モデル: その部品はCADで設計され、メッシュファイル(通常はSTLまたは3MF)としてエクスポートされます。
- スライス: スライシングソフトウェアは、モデルを厚さ約0.1 mmの薄い水平断面に切り分け、それぞれの断面に対するレーザーの走行経路を計画します。
- 予熱: 造形チャンバーは粉末の融点よりわずかに低い温度に加熱されるため、各層を溶着させるには、レーザーにほんの少しの追加エネルギーを加えるだけで済みます。
- 印刷: レーザーが部品の断面に沿って照射され、粉末を溶融させて固体の層を形成します。プラットフォームが下がると、リコーターが新しい粉末を敷き詰め、このサイクルが繰り返されます。
- かっこいい: 完成した部品はパウダーベッド内でゆっくりと冷却されるため、取り出すまでの間に生じる反りを抑えることができます。
- 復元: 部品を粉末から取り出し、ブラシで汚れを落とします。未使用の粉末は新しい粉末と混ぜ合わせて再利用し、部品にはメディアブラスト処理を施して、付着した粉末を完全に除去します。
一般的なSLS用材料 #
SLSはポリマー粉末を原料としており、ナイロンが主力材料となっています。以下の4種類の材料でSLSによる加工の大部分をカバーしており、機能部品には通常、ナイロン12が選ばれます。表中の数値はすべて、Formlabs社が公表している「Fuseシリーズ」粉末の仕様値です。
| 素材 | 引張強度 | 破断伸度 | 0.45 MPaにおける熱変形温度 |
|---|---|---|---|
| ナイロン12 | 50 MPa | 11% | 171°C |
| ナイロン11 | 49 MPa | 40% | 182°C |
| ナイロン12 GF | 38 MPa | 4% | 170°C |
| TPU | 学年によって異なります | 学年によって異なります | — |
表の出典:引張強度、伸び、熱変形温度の数値は、Formlabs社の「Nylon 12 Powder」技術データシート、同社の「Nylon 11」との比較資料、および「Nylon 12 GF」の素材ページに基づいています。 数値は公表されている代表的な値であり、プリンター、グレード、造形方向によって異なります。TPUの数値については、比較可能な統一されたデータが公表されていないため省略しています。正確な値については、粉末メーカーのデータシートをご確認ください。
ナイロン12 #
ナイロン12は、SLSの標準素材であり、ほとんどの部品がこの素材で造形されています。 Formlabs 引張強度は50 MPa、引張弾性率は1,850 MPa、破断伸びは11%とされており、0.45 MPaにおける熱変形温度は171°Cです。 吸湿性が極めて低く、光、熱、化学物質に対する耐性があり、生体適合性にも優れているため、装具、義肢、その他の皮膚接触部品に適しています。
ナイロン11 #
ナイロン11は、ナイロン12の11%に対して破断伸びが40%と、より延性が高く、引張強度は49 MPaとほぼ同等です(Formlabs)。 その熱変形温度は0.45 MPaで182°Cに達し、衝撃吸収性にも優れているため、クリップやリビングヒンジ、折れずに曲がる必要がある部品に適しています。
ナイロン12 GF #
ナイロン12 GFは、ナイロン12にガラスフィラーを添加したもので、荷重下での剛性と熱安定性を高めています。 その引張弾性率は2,800 MPaと標準的なナイロン12をはるかに上回りますが、引張強度は38 MPaに低下し、伸び率も4%となるため、曲げが必要な部品というよりは、剛性の高いブラケットやハウジングに適しています(Formlabs).
TPU #
TPUは、シール、ガスケット、保護カバーなど、曲げや伸縮、衝撃吸収が求められる部品向けの柔軟な熱可塑性ポリウレタン粉末です。硬質ナイロンに比べてプリント速度は遅く、ショア硬度グレードによって特性が大きく異なるため、引張強度や耐熱性については一概に言える数値はありません。
長所と限界 #
強み #
SLSでは、造形中に未溶融の粉末が部品を支えるため、サポート構造が不要です。これにより、複雑な形状、内部流路、アンダーカット、入れ子状の部品を1回の造形で実現でき、造形領域全体に一度に数十個の部品を詰め込むことが可能です。 また、SLSで製造された部品は、プリンターから取り出した直後から強度と機能性を備えており、FDMでは実現できないほぼ等方性の強度を有しています。
制限 #
SLSで製造された部品は、表面がざらざらとした砂のような質感になっているため、滑らかな仕上がりを実現するには、メディアブラスト処理やさらなる仕上げ加工が必要となります。大きくて平らな部品は、冷却中に反ることがあり、またこのプロセスにより3~3.5パーセント収縮します(Xometry)、そのため、収縮を考慮して寸法を計画する必要があります。また、粉末の取り扱いはコストや後片付けの手間を増やす上、使用可能な材料の種類もFDMに比べて限られており、ナイロンが主流となっています。
等方性:SLS部品があらゆる方向で高い強度を持つ理由 #
SLS部品はFDM部品よりもはるかに等方性が高い。これは、各層がストランドとして積層されるのではなく、粉末ベッドに溶融して一体化するためである。 Xometry SLSの等方性はおよそ85~90%であるのに対し、MJFでは97~98%に達するとされている。そのため、複数の方向から荷重がかかる部品については、FDMよりもSLSの方が安全な選択肢となるが、重要な荷重がかかる部品に関しては、依然として機械加工された金属が、どのような3Dプリントプラスチックよりも優れている。
公差および表面仕上げ #
Xometry SLSの公差は、100 mmの部品の場合、下限が±0.3 mm、約±0.3%とされており、標準的な層厚は0.1 mm近く、最小細部寸法は0.5 mm(0.75 mmが推奨)です。 より厳しい公差が必要な場合は、Xometryはガラス繊維強化PA 12を推奨しています。これらはあくまで目安であり、保証されるものではありません。材料、部品のサイズ、形状によって実際の結果は変動し、特に大きな平坦面は反りが生じやすい傾向があります。
表面仕上げも、計画段階で考慮すべきもう一つの制約です。SLSで印刷されたばかりの部品は、粒子が粗く、砂のような質感を持っており、 Formlabs メディアブラスト処理を行い、付着した粉塵を完全に除去することを推奨します。研磨、染色、コーティングは表面を滑らかにしたり着色したりできますが、いずれも工程に時間を要し、寸法にわずかな変化が生じる可能性があるため、精密な嵌合が必要な場合は、仕上げ前ではなく仕上げ後に確認を行う必要があります。
SLS 対 SLA 対 MJF 対 FDM #
SLS、 SLA, MJF, そして FDM いずれも層を重ねて部品を造形しますが、使用する材料が異なり、適した用途もそれぞれ異なります。SLSはレーザーでナイロン粉末を溶融させ、SLAは紫外線で液体樹脂を硬化させ、MJFは溶融剤と赤外線ランプを用いて粉末を溶融させ、FDMはフィラメントを溶融させます。以下の表に、実用上の違いをまとめました。
| 方法 | 仕組み | 代表的な許容差* | こんな方に最適 |
|---|---|---|---|
| SLS | CO₂レーザーはナイロン粉末を溶融させる | ±0.3% (±0.3 mm) | 頑丈なパーツで、支えは不要です |
| SLA | UV硬化型液体樹脂 | ±0.5%(±0.2 mm) | きめ細かなディテール、滑らかな表面 |
| MJF | 溶着剤+赤外線ランプ | ±0.3% (±0.3 mm) | 高速バッチ処理、滑らかなナイロン部品 |
| FDM | 溶けたフィラメント、層ごとに | ±0.5% (±0.5 mm) デスクトップ型 | 頑丈で大型、かつ低コストな部品 |
| DMLS / SLM | レーザーが金属粉末を溶融させる | ±0.1%(±0.1 mm) | 金属製最終用途部品 |
*公差値はXometryの目安であり、材料、サイズ、形状によって異なります。MJFが最も類似した技術です。どちらもサポートなしでナイロン粉末を積層しますが、MJFは層全体を一度に溶融させるため、バッチ処理では処理速度が速い一方、SLSは機械や粉末の選択肢が豊富です。 部品に厳しい公差、滑らかな表面、または量産用材料が必要な場合は、 CNC加工サービス 機械加工された部品は、3Dプリントされた部品よりもはるかに厳しい公差を満たしているため、そちらの方が良い方法かもしれません。
SLS部品の設計のヒント #
優れたSLS設計とは、粉末プロセスに逆らうのではなく、それを活かしたものです。設計段階での些細な選択が、部品がきれいに造形され、嵌合精度を維持できるかどうかを左右します。
- 壁の高さを最低基準以上にする: Formlabsでは、Fuseシリーズプリンターにおいて、垂直の壁は0.6 mm以上、水平の壁は0.3 mm以上とすることを推奨しています。
- 0.5 mmを超えるサイズの特徴: 細かい部分は再現されない場合があります。Xometryでは、安全な最小細部サイズとして0.75 mmを推奨しています。
- エスケープホールを追加する: 閉じ込められた粉末は、中空部や内部の通路から排出される経路がなければ、部品の内部に残ったままになります。
- 壁を平らに保つ: 壁の厚さが均一であれば、厚い部分と薄い部分が交互に現れる部分に比べて、均一に冷却され、反りも少なくなります。
- 縮みを考慮してください: SLSでは3~3.5%の収縮が生じるため、接合部には余裕を持たせ、印刷後は重要な嵌合部を確認してください。
- ビルドに含まれるネストのパーツ: 複数の部品を1つのビルドにまとめて、部品あたりのコストを削減します。これは、サポート材が不要であり、パウダーベッドがすべての部品を保持してくれるためです。
よくある質問 #
3DプリンティングにおけるSLSとは何ですか? #
SLSは、高出力レーザーを用いて、通常ナイロンなどのポリマー粉末の微粒子を層ごとに溶融させ、固体部品を形成する3Dプリント手法です。未溶融の粉末がプリント中の部品を支えるため、専用のサポート構造は不要であり、複雑な形状の部品も1回のビルドでプリント可能です。
3Dプリンティングにおいて、SLSとは何の略ですか? #
SLSとは、選択的レーザー焼結(Selective Laser Sintering)の略称です。「選択的」とは、レーザーが部品の断面内の粉末のみを溶融させることを意味し、「レーザー」は熱源であり、「焼結」とは、粉末粒子を完全に溶融させることなく固体へと結合させることを指します。
SLS 3Dプリントはどのように機能するのでしょうか? #
リコーターが造形プラットフォーム全体にナイロン粉末を薄く敷き詰め、CO₂レーザーが部品の断面をトレースして、粉末を溶融させ、固体の層を形成します。プラットフォームが下がり、新たな層が敷き詰められ、部品が完成するまでこの工程が繰り返されます。 その後、部品は粉末の中で冷却され、取り出されてから、メディアブラスト処理によって洗浄されます。
SLAとSLS、どちらが優れているのでしょうか? #
部品によって異なります。SLAは細部まで精細に再現でき、表面も滑らかなため、小型の部品や外観重視の部品、あるいは非常に細部まで精細な部品に適しています。一方、SLSはサポート材を必要とせず、強度が高く機能的なナイロン製部品を製造できるため、荷重がかかる部品や複雑な形状の部品に適しています。機能性プロトタイプや実用部品の場合、通常はSLSの方が適しています。
SLSとFDM、どちらが速いのでしょうか? #
仕事の内容によります。FDMは1つずつ部品を造形するため、単純な部品1つだけの場合、多くの場合、SLSよりも速く仕上がります。一方、SLSは1つの粉末ベッドに複数の部品を配置して一度に造形するため、ロット生産では部品1つあたりの造形時間が大幅に短縮されます。小さな試作品1つであれば、通常はFDMの方が速いですが、数十個の部品を造形する場合は、通常SLSの方が有利です。


