
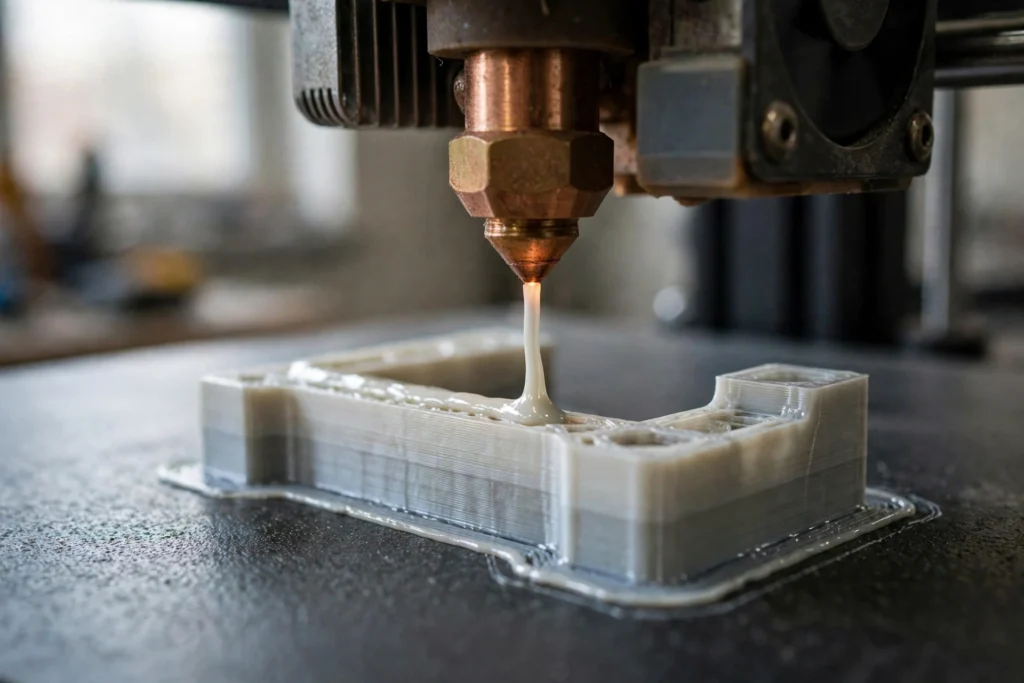
L'impression 3D par FDM est la méthode la plus couramment utilisée pour transformer un modèle numérique en une pièce physique en plastique, sans recourir à des moules ni à des outils de fabrication. C'est l'une des méthodes fondamentales qui sous-tendent prototypage rapide, car une équipe peut passer d'un fichier CAO à une pièce qu'elle peut tenir en main, monter et tester en quelques heures ou quelques jours.
Ce guide explique ce qu'est le FDM, comment il fonctionne, quels matériaux il prend en charge, quel niveau de précision on peut en attendre, et comment il se compare aux technologies SLA et SLS. Il propose également des conseils pratiques de conception, afin que vous puissiez déterminer si le FDM convient à votre pièce avant de vous lancer dans une impression.
Qu'est-ce que l'impression 3D FDM ? #
FDM est l'acronyme de « Fused Deposition Modeling » (modélisation par dépôt fondu). Il s'agit d'un procédé de fabrication additive : une imprimante fait fondre un filament thermoplastique et le fait passer à travers une buse chauffée, le déposant couche par couche sur une plate-forme d'impression. Chaque couche refroidit et se lie à celle du dessous jusqu'à ce que la pièce soit terminée.
Conformément à la norme ISO/ASTM 52900, le procédé FDM relève de la catégorie de l'extrusion de matière. Il s'oppose à l'usinage, qui consiste à retirer de la matière d'un bloc solide. Comme le procédé FDM n'ajoute de la matière qu'aux endroits où la conception l'exige, il permet de réaliser des formes complexes et des cavités internes qui seraient difficiles ou coûteuses à usiner.
Comment fonctionne la technologie FDM, étape par étape #
Chaque impression FDM suit le même processus, du modèle numérique à la pièce finie. Le logiciel de l'imprimante prépare le modèle, la machine le fabrique couche par couche, puis la pièce est nettoyée et contrôlée avant d'être utilisée.
- Modèle : La pièce est conçue en CAO puis exportée sous forme de fichier de maillage, généralement au format STL ou 3MF.
- Tranche : Le logiciel de découpage divise le modèle en fines couches horizontales et définit le tracé de la buse, la hauteur des couches, le remplissage et les supports.
- Imprimer : La buse chauffe le filament jusqu'à ce qu'il dépasse son point de fusion, puis le dépose le long du tracé prévu, couche par couche.
- Assistance : Les surplombs et les ponts sont imprimés sur des structures de support, qui sont ensuite retirées ou dissoutes une fois l'impression terminée.
- Fin : La pièce est nettoyée, les supports sont retirés, puis elle peut être poncée, lissée ou peinte avant d'être inspectée.
Matériaux couramment utilisés en FDM #
La technologie FDM utilise un filament thermoplastique, et le choix du matériau détermine la résistance mécanique, la résistance à la chaleur et le coût. Les cinq matériaux présentés ci-dessous couvrent la plupart des applications courantes de l'impression FDM, tandis que les grades techniques élargissent encore davantage la gamme.
| Matériau | Résistance à la traction | Déformation thermique | Température de la buse |
|---|---|---|---|
| PLA | 50 à 60 MPa | environ 55 °C | 180–220 °C |
| ABS | 34 à 36 MPa | environ 98 °C | 235–265 °C |
| PETG | 40 à 50 MPa | environ 70 °C | 245–260 °C |
| Nylon | 50 à 80 MPa | — | 240–300 °C |
| TPU | Cela varie selon le niveau scolaire | — | Cela varie selon le niveau scolaire |
Sources du tableau : les valeurs de résistance à la traction et de déformation thermique proviennent de la comparaison de résistance entre le PLA, l’ABS et le PETG réalisée par UltiMaker ; les plages de température d’impression des buses proviennent des plages de température d’impression génériques fournies par Polymaker. Ces chiffres correspondent à des plages typiques publiées et varient selon la marque et la qualité du matériau. Les données relatives à la déformation thermique du nylon et du TPU ont été omises, car les sources consultées pour cet article ne publient aucune donnée comparable — veuillez consulter la fiche technique du fabricant du filament pour obtenir les valeurs exactes.
PLA #
Le PLA est le matériau FDM le plus facile à imprimer, avec une plage de température de la buse comprise entre 180 et 220 °C (Polymaker). Sa résistance à la traction, comprise entre 50 et 60 MPa, est la plus élevée de tous ces filaments (UltiMaker), il restitue bien les détails et se rétracte de 0,3 à 0,5 % en refroidissant, ce qui limite le gauchissement. Son point faible est la chaleur : avec une température de déformation thermique avoisinant les 55 °C, il convient davantage aux maquettes visuelles, aux vérifications d'ajustement et aux pièces destinées à un usage intérieur qu'aux pièces exposées à la chaleur ou à des contraintes.
ABS #
L'ABS est un plastique polyvalent plus résistant et plus résistant à la chaleur, largement utilisé pour les prototypes fonctionnels et les boîtiers. Sa résistance à la traction, comprise entre 34 et 36 MPa, est inférieure à celle du PLA, mais il absorbe bien mieux les chocs, et sa température de déformation thermique, proche de 98 °C, est la plus élevée des trois filaments courants (UltiMaker). Il s'imprime à une température comprise entre 235 et 265 °C avec un plateau chauffant à environ 100 °C (Polymaker), et se déforme davantage en refroidissant ; il est donc préférable de l'imprimer dans une imprimante fermée.
PETG #
Le PETG se situe entre le PLA et l’ABS. Sa résistance à la traction, comprise entre 40 et 50 MPa, est inférieure à celle du PLA, mais il surpasse ce dernier en termes de résistance aux chocs, de souplesse, de résistance chimique et d’adhérence entre les couches ; de plus, sa température de déflexion thermique, proche de 70 °C, est supérieure à celle du PLA (UltiMaker). Il s'imprime à une température comprise entre 245 et 260 °C (Polymaker), et cet équilibre en fait un bon choix par défaut pour les pièces destinées à une utilisation en extérieur ou dans des conditions humides, telles que les supports, les fixations et les boîtiers.
Nylon #
Le nylon est solide, résistant à l'usure et suffisamment souple pour absorber les chocs sans se fissurer, ce qui en fait un matériau idéal pour les engrenages, les charnières et les clips. Sa résistance à la traction, comprise entre 50 et 80 MPa (UltiMaker), est la plus élevée parmi les filaments présentés ici, et il s'imprime à une température comprise entre 240 et 300 °C (Polymaker). Comme il absorbe l'humidité de l'air, le filament doit être conservé au sec ; de plus, le nylon 12 peut rétrécir jusqu'à 2 % (Xometry), ce qui augmente le risque de déformation par rapport au PLA.
TPU #
Le TPU est un polyuréthane thermoplastique souple utilisé pour les pièces qui doivent se plier, s'étirer ou assurer une bonne adhérence, telles que les joints d'étanchéité, les garnitures et les capots de protection. Son impression est plus lente que celle des filaments rigides, car ce filament souple peut se déformer dans le chemin d'alimentation s'il est poussé trop rapidement.
Options de qualité technique #
Au-delà des matériaux courants, la technologie FDM permet de traiter des nylons renforcés de fibre de carbone et des polymères haute performance. Stratasys répertorie des matériaux tels que le Nylon 12CF, enrichi en fibres de carbone coupées pour plus de rigidité, l'ABS CF10, l'ASA pour sa résistance aux UV, et l'ULTEM 9085, un polymère PEI destiné aux applications exigeantes. Le polycarbonate, avec une résistance à la traction de 60 à 70 MPa (UltiMaker), constitue une autre option technique pour la fabrication de pièces résistantes.
Points forts et limites #
Points forts #
L'impression 3D par dépôt de matière (FDM) est abordable, rapide à mettre en place et propose une large gamme de matériaux, ce qui en fait généralement le premier choix pour les prototypes, les gabarits, les montages et les pièces produites en petites séries. Les grands volumes d'impression permettent de réaliser des pièces de plus grande taille, et ce procédé est propre et adapté à une utilisation en bureau par rapport aux méthodes à base de résine ou de poudre.
Limites #
Les pièces imprimées en FDM présentent des lignes de couche visibles, et la finesse des détails est limitée par la largeur de la buse ; ce procédé n'est donc pas adapté aux éléments de très petite taille ni aux surfaces esthétiques lisses dès la sortie de l'imprimante. De plus, les pièces sont moins résistantes dans le sens transversal des couches que dans le sens longitudinal ; l'orientation de l'impression est donc un facteur important dès lors qu'une pièce est soumise à une charge.
Anisotropie : pourquoi l'orientation est-elle importante ? #
Les pièces imprimées par FDM sont anisotropes : la résistance à la traction dans le plan XY est généralement 4 à 5 fois supérieure à celle dans la direction Z ; par conséquent, une traction dans la direction Z augmente le risque de délamination et de rupture (Pôles). C'est pourquoi les éléments porteurs doivent s'étendre dans le sens des couches, et non en travers de celles-ci, et pourquoi les goupilles ou les boulons s'impriment mieux à l'horizontale, où le cisaillement doit couper à travers des brins solides plutôt que d'écarter les couches les unes des autres.
Tolérances et état de surface #
Xometry indique que les tolérances de l'impression FDM de bureau sont d'environ ±0,5 %, avec une limite inférieure de ±0,5 mm, et celles de l'impression FDM industrielle d'environ ±0,15 %, avec une limite inférieure de ±0,2 mm. L'épaisseur de couche pour le FDM est généralement comprise entre 0,05 et 0,3 mm, et la taille minimale des détails est d'environ 0,2 mm. Il s'agit de valeurs indicatives, et non de garanties : le matériau, la taille de la pièce et la géométrie influencent tous les résultats réels.
La finition de surface constitue l’autre contrainte à prendre en compte. Les pièces FDM telles qu’elles sortent de l’imprimante présentent des marches entre les couches, en particulier sur les courbes. Le ponçage, le lissage à la vapeur et la peinture peuvent améliorer l’aspect et le toucher, mais chacune de ces étapes prend du temps et peut modifier légèrement les dimensions ; il convient donc de vérifier les ajustements critiques après la finition, et non avant. Xometry souligne que le retrait des supports peut entraîner une perte de matière et modifier les dimensions, tandis que les revêtements et la peinture ajoutent un peu d’épaisseur.
FDM, SLA et SLS : comparaison #
Les procédés FDM, SLA et SLS permettent tous de fabriquer des pièces couche par couche, mais ils utilisent des matériaux différents et conviennent à des applications différentes. Le FDM fait fondre un filament, le SLA durcit une résine liquide à l'aide de rayons UV et le SLS fusionne de la poudre de nylon à l'aide d'un laser. Le tableau ci-dessous résume les différences concrètes entre ces procédés.
| Méthode | Comment ça marche ? | Tolérance type* | Idéal pour |
|---|---|---|---|
| FDM | Filament fondu, couche par couche | ±0,5 % (±0,5 mm) – modèle de bureau | Pièces robustes, de grande taille et à faible coût |
| SLA | Résine liquide durcissant aux UV | ±0,5 % (±0,2 mm) | Détails fins, surfaces lisses |
| SLS | Poudre de nylon fusionnée au laser | ±0,3 % (±0,3 mm) | Pièces solides, aucun support nécessaire |
*Les tolérances indiquées sont des valeurs indicatives publiées par Xometry et varient en fonction du matériau, des dimensions et de la géométrie. Si votre pièce nécessite des tolérances serrées, des surfaces lisses ou des matériaux de production, Services d'usinage CNC C'est peut-être la meilleure solution, car les pièces usinées respectent des tolérances bien plus strictes que celles imprimées.
Conseils de conception pour les pièces FDM #
Une bonne conception FDM s'adapte au processus d'impression couche par couche, au lieu de s'y opposer. De petits choix effectués dès la phase de conception déterminent si une pièce s'imprimera correctement, conservera son ajustement et résistera à l'usage.
- Se tourner vers l'Orient pour trouver la force : Placez les éléments porteurs dans le sens de la longueur des couches, et non en travers, car les liaisons entre les couches sont moins résistantes.
- Veillez à ce que les murs soient bien droits : Une épaisseur de paroi uniforme permet un refroidissement homogène et réduit le risque de déformation par rapport aux sections présentant des variations d'épaisseur.
- Prévoir un jeu de montage : Prévoyez un jeu supplémentaire au niveau des éléments d'assemblage, car les cotes imprimées varient et l'usinage de finition les modifie.
- Appuis en porte-à-faux : Prévoyez des supports pour les surplombs et les ponts, et placez-les à des endroits où les marques n'auront pas d'importance.
- Évitez les détails trop petits : Les détails inférieurs à environ 0,2 mm risquent de ne pas être reproduits ; veillez donc à ce que le texte, les rainures et les parois minces dépassent cette limite.
Questions fréquemment posées #
Quelle est la différence entre le FDM et l'impression 3D ? #
Le FDM est un type d'impression 3D, et non un synonyme de celle-ci. L'impression 3D est le terme général désignant la fabrication de pièces couche par couche à partir d'un modèle numérique, tandis que le FDM est une méthode spécifique qui consiste à faire fondre un filament thermoplastique et à le déposer à l'aide d'une buse chauffée. Parmi les autres méthodes, on peut citer le SLA, le SLS et le MJF.
Quels sont les inconvénients de l'impression FDM ? #
Les principaux inconvénients sont les lignes de couche visibles, un niveau de détail inférieur à celui des procédés à base de résine ou de poudre, ainsi qu’une résistance plus faible dans le sens transversal des couches que dans le sens longitudinal. Les surplombs nécessitent des structures de soutien, et certains matériaux se déforment en refroidissant. Les tolérances serrées et les surfaces lisses d’aspect esthétique nécessitent généralement une finition supplémentaire ou un procédé différent.
Le FDM, c'est la même chose que le PLA ? #
Non. Le FDM est un procédé d'impression, et le PLA n'est qu'un des matériaux utilisés dans ce cadre. Le PLA est un thermoplastique populaire et facile à imprimer, mais les imprimantes FDM prennent également en charge l'ABS, le PETG, le nylon, le TPU et les plastiques techniques. Le choix du matériau est tout aussi important que celui du procédé, car chacun se comporte différemment à l'usage.
Quelles sont les tolérances habituelles pour l'impression FDM ? #
Xometry indique une précision d'environ ±0,5 % pour l'impression FDM de bureau, avec une limite inférieure de ±0,5 mm, et d'environ ±0,15 % pour l'impression FDM industrielle, avec une limite inférieure de ±0,2 mm. Les résultats réels varient en fonction du matériau, de la taille de la pièce et de sa géométrie ; il convient donc de considérer ces valeurs comme indicatives et de vérifier les ajustements critiques à l'aide d'une pièce d'essai.
Qu'est-ce qui est le mieux, la technologie SLA ou la technologie FDM ? #
Cela dépend de la pièce. La technologie SLA permet d'obtenir des détails plus fins et des surfaces plus lisses ; elle est donc adaptée aux petites pièces, aux pièces esthétiques ou à celles présentant un niveau de détail élevé. La technologie FDM permet quant à elle de fabriquer des pièces plus résistantes, plus grandes et généralement moins chères à partir de thermoplastiques techniques. Pour les prototypes fonctionnels et les pièces devant supporter des charges, la technologie FDM est généralement le meilleur choix.


