
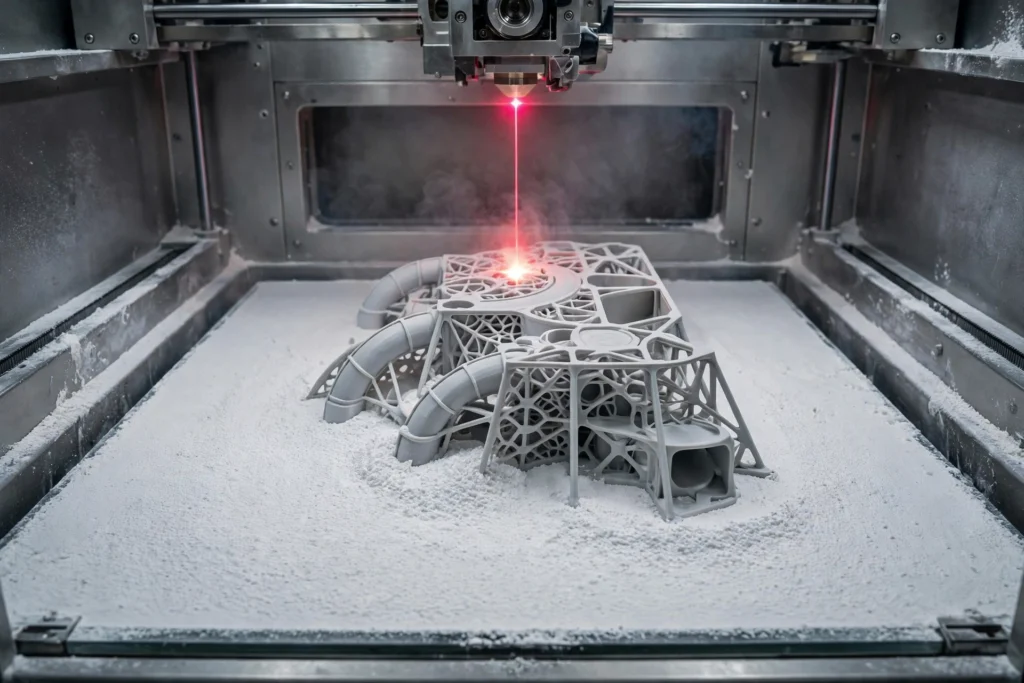
La impresión 3D SLS permite fabricar piezas de plástico resistentes y funcionales directamente a partir de un modelo digital, sin necesidad de moldes, utillaje ni estructuras de soporte. Es uno de los métodos fundamentales en los que se basa prototipado rápido, ya que un equipo puede imprimir piezas complejas de nailon en cuestión de días y someterlas a pruebas con cargas reales.
Esta guía explica qué es el sinterizado selectivo por láser, cómo funciona el proceso, qué materiales se pueden utilizar, qué precisión se puede esperar y cómo se compara con los procesos SLA, MJF y FDM. Además, incluye consejos prácticos de diseño para que puedas valorar si el SLS es adecuado para tu pieza antes de lanzarte a fabricarla.
¿Qué es la impresión 3D con SLS? #
SLS son las siglas de «sinterización selectiva por láser». Se trata de un proceso de fabricación aditiva: un láser de alta potencia, normalmente un láser de CO₂, recorre un lecho de polvo fino de polímero y fusiona las partículas para formar una capa sólida. La plataforma de construcción desciende, un dispositivo de recubrimiento extiende una nueva capa de polvo y el láser fusiona la siguiente sección transversal hasta que la pieza queda terminada.
Según la norma ISO/ASTM 52900, el sinterizado selectivo por láser pertenece a la categoría de fusión en lecho de polvo. La diferencia fundamental con respecto a MJF, su pariente más cercano, es la fuente de calor: la tecnología SLS traza cada capa con un láser, punto por punto, mientras que la tecnología MJF fusiona toda una capa de una sola vez mediante agentes de fusión y una lámpara de infrarrojos.
Cómo funciona el SLS, paso a paso #
El sinterizado selectivo por láser fue una de las primeras técnicas de fabricación aditiva, desarrollada a mediados de la década de 1980 por Carl Deckard y Joe Beaman en la Universidad de Texas en Austin (Formlabs). Cada impresión con SLS sigue la misma secuencia, y el polvo no fusionado desempeña la misma función que las estructuras de soporte en otros procesos.
- Modelo: La pieza se diseña en CAD y se exporta como un archivo de malla, normalmente en formato STL o 3MF.
- Rebanada: El software de corte divide el modelo en finas capas horizontales, de unos 0,1 mm de grosor, y planifica la trayectoria del láser para cada una de ellas.
- Precalentar: La cámara de impresión se calienta hasta una temperatura ligeramente inferior al punto de fusión del polvo, por lo que el láser solo necesita un pequeño impulso adicional para fusionar cada capa.
- Imprimir: El láser traza la sección transversal de la pieza, fusionando el polvo para formar una capa sólida. La plataforma desciende, el dispositivo de recubrimiento esparce polvo nuevo y el ciclo se repite.
- Genial: Las piezas terminadas se enfrían lentamente dentro del lecho de polvo, lo que limita la deformación antes de retirarlas.
- Recuperar: Las piezas se extraen del polvo y se limpian con un cepillo. El polvo no utilizado se mezcla con polvo nuevo y se reutiliza, y las piezas se someten a un chorro de arena para eliminar por completo el polvo suelto.
Materiales habituales para la impresión 3D con SLS #
La tecnología SLS funciona con polvo de polímero, y el nailon es el material más utilizado. Los cuatro materiales que se indican a continuación abarcan la mayor parte de los trabajos con SLS, siendo el Nailon 12 la opción predeterminada para piezas funcionales. Todas las cifras de la tabla son valores publicados por Formlabs para sus polvos de la serie Fuse.
| Material | Resistencia a la tracción | Alargamiento a la rotura | Deformación térmica a 0,45 MPa |
|---|---|---|---|
| Nailon 12 | 50 MPa | 11% | 171 °C |
| Nailon 11 | 49 MPa | 40% | 182 °C |
| Nailon 12 GF | 38 MPa | 4% | 170 °C |
| TPU | Varía según el curso | Varía según el curso | - |
Fuentes de la tabla: los datos sobre resistencia a la tracción, alargamiento y deformación térmica proceden de la ficha técnica del polvo Nylon 12 de Formlabs, de su comparación con el Nylon 11 y de la página del material Nylon 12 GF. Las cifras son valores típicos publicados y varían en función de la impresora, el grado y la orientación de impresión. Se omiten las cifras del TPU porque no se ha publicado ningún conjunto comparable; consulta la ficha técnica del fabricante del polvo para conocer los valores exactos.
Nailon 12 #
El nailon 12 es el material predeterminado para la tecnología SLS y el que se utiliza para imprimir la mayoría de las piezas. Formlabs Presenta una resistencia máxima a la tracción de 50 MPa, un módulo de elasticidad de 1.850 MPa y un alargamiento a la rotura del 11 %, con una temperatura de deflexión térmica de 171 °C a 0,45 MPa. Absorbe muy poca humedad, es resistente a la luz, al calor y a los productos químicos, y es biocompatible, lo que lo hace adecuado para ortesis, prótesis y otras piezas que entran en contacto con la piel.
Nailon 11 #
El nailon 11 es el nailon más dúctil, con un alargamiento a la rotura del 40 % frente al 11 % del nailon 12, y con una resistencia a la tracción prácticamente idéntica de 49 MPa (Formlabs). Su temperatura de deflexión térmica alcanza los 182 °C a 0,45 MPa, y absorbe mejor los impactos, lo que lo hace adecuado para clips, bisagras flexibles y piezas que deben flexionarse sin romperse.
Nailon 12 GF #
El Nylon 12 GF incorpora fibra de vidrio al Nylon 12 para proporcionar rigidez y estabilidad térmica bajo carga. Su módulo de elasticidad, de 2.800 MPa, es muy superior al del nailon 12 estándar, pero la resistencia a la tracción desciende a 38 MPa y el alargamiento al 4 por ciento, por lo que resulta adecuado para soportes y carcasas rígidas, más que para piezas que deban doblarse (Formlabs).
TPU #
El TPU es un polvo de poliuretano termoplástico flexible destinado a piezas que deben doblarse, estirarse o absorber impactos, como juntas, sellos y cubiertas protectoras. Se imprime más lentamente que los nailon rígidos, y sus propiedades varían considerablemente según el grado de dureza Shore, por lo que no existe un valor único de resistencia a la tracción ni de resistencia al calor que sea válido para todos los casos.
Puntos fuertes y limitaciones #
Puntos fuertes #
La tecnología SLS no necesita estructuras de soporte, ya que el polvo no fusionado sostiene la pieza a medida que se va construyendo. Esto permite crear geometrías complejas, canales internos, muescas y piezas anidadas en una sola impresión, y se pueden llenar volúmenes de impresión completos con docenas de piezas a la vez. Las piezas fabricadas con SLS también son resistentes y funcionales nada más salir de la impresora, con una resistencia casi isotrópica que el FDM no puede igualar.
Límites #
Las piezas fabricadas mediante SLS presentan una superficie granulada y arenosa que requiere un chorro de arena o un acabado adicional para conseguir un aspecto liso. Las piezas grandes y planas pueden deformarse al enfriarse, y el proceso provoca una contracción del 3 al 3,5 por ciento (Xometry), por lo que las dimensiones deben planificarse teniendo en cuenta la contracción. La manipulación del polvo también supone un coste adicional y requiere limpieza, y la gama de materiales es más limitada que en el FDM, donde predomina el nailon.
Isotropía: por qué las piezas fabricadas con SLS son resistentes en todas las direcciones #
Las piezas fabricadas mediante SLS son mucho más isotrópicas que las fabricadas mediante FDM, ya que cada capa se fusiona con el lecho de polvo en lugar de depositarse en forma de hilos. Xometry Se señala que el SLS alcanza una isotropía de entre el 85 % y el 90 % aproximadamente, frente al 97 % y el 98 % del MJF. Esto convierte al SLS en una opción más segura que el FDM para piezas sometidas a cargas en más de una dirección, aunque el metal mecanizado sigue superando a cualquier plástico impreso en lo que respecta a cargas críticas.
Tolerancias y acabado superficial #
Xometry Indica que las tolerancias del SLS son de aproximadamente ±0,3 %, con un límite inferior de ±0,3 mm para una pieza de 100 mm, con un espesor de capa típico cercano a 0,1 mm y un tamaño mínimo de detalle de 0,5 mm (se recomienda 0,75 mm). Para tolerancias más estrictas, Xometry recomienda el PA 12 reforzado con fibra de vidrio. Se trata de valores orientativos, no de garantías: el material, el tamaño de la pieza y la geometría influyen en los resultados reales, y las superficies planas de gran tamaño son las más propensas a deformarse.
El acabado superficial es el otro factor limitante que hay que tener en cuenta. Las piezas impresas mediante SLS presentan una textura granulada y arenosa, y Formlabs Recomienda el chorro de arena para eliminar por completo el polvo suelto. El pulido, el teñido y los recubrimientos pueden alisar y dar color a la superficie, pero cada uno de estos procesos requiere más tiempo y puede alterar ligeramente las dimensiones; por lo tanto, los ajustes críticos deben comprobarse tras el acabado, y no antes.
SLS frente a SLA frente a MJF frente a FDM #
SLS, SLA, MJFy FDM Todas ellas fabrican piezas capa a capa, pero utilizan materiales diferentes y se adaptan a distintos trabajos. La tecnología SLS fusiona polvo de nailon con un láser; la SLA polimeriza resina líquida con luz ultravioleta; la MJF fusiona polvo con agentes de fusión y una lámpara de infrarrojos; y la FDM funde filamento. La tabla siguiente resume las diferencias prácticas.
| Método | Cómo funciona | Tolerancia típica* | Ideal para |
|---|---|---|---|
| SLS | El láser de CO₂ funde el polvo de nailon | ±0,3 % (±0,3 mm) | Piezas resistentes, no se necesitan soportes |
| SLA | Resina líquida curada por rayos UV | ±0,5 % (±0,2 mm) | Detalles precisos, superficies lisas |
| MJF | Agente de fusión + lámpara de infrarrojos | ±0,3 % (±0,3 mm) | Lotes rápidos, piezas de nailon de acabado suave |
| FDM | Filamento fundido, capa a capa | ±0,5 % (±0,5 mm) de sobremesa | Piezas resistentes, de gran tamaño y de bajo coste |
| DMLS / SLM | El láser funde el polvo metálico | ±0,1 % (±0,1 mm) | Piezas metálicas para uso final |
*Las cifras de tolerancia son valores orientativos de Xometry y varían en función del material, el tamaño y la geometría. La tecnología MJF es la más parecida: ambas imprimen con polvo de nailon sin soportes, pero la MJF fusiona capas completas de una sola vez, por lo que es más rápida en la impresión por lotes, mientras que la SLS ofrece más opciones de máquinas y polvos. Si tu pieza requiere tolerancias estrictas, superficies lisas o materiales de producción, Servicios de mecanizado CNC puede que sea la mejor opción, ya que las piezas mecanizadas presentan tolerancias mucho más ajustadas que las impresas.
Consejos de diseño para piezas fabricadas mediante SLS #
Un buen diseño para SLS se adapta al proceso de impresión con polvo, en lugar de ir en contra de él. Pequeñas decisiones tomadas en la fase de diseño determinan si una pieza se imprime correctamente y mantiene su ajuste.
- Mantén las paredes por encima del mínimo: Formlabs recomienda un grosor mínimo de 0,6 mm para las paredes verticales y de 0,3 mm para las paredes horizontales en las impresoras de la serie Fuse.
- Características dimensionales superiores a 0,5 mm: Es posible que los detalles más pequeños no se reproduzcan correctamente; Xometry recomienda 0,75 mm como tamaño mínimo seguro de los detalles.
- Añadir orificios de ventilación: El polvo atrapado debe poder salir de los perfiles huecos y los canales internos; de lo contrario, permanecerá en el interior de la pieza.
- Mantén las paredes niveladas: Un espesor uniforme de la pared se enfría de manera homogénea y se deforma menos que las secciones en las que el espesor varía de grueso a fino.
- Ten en cuenta la contracción: El SLS se contrae entre un 3 % y un 3,5 %, por lo que conviene dejar un margen adicional en los elementos de acoplamiento y comprobar los ajustes críticos tras la impresión.
- Piezas de Nest utilizadas en el montaje: Agrupa varias piezas en una sola impresión para reducir el coste por pieza, ya que no se necesitan soportes y el lecho de polvo las sostiene todas.
Preguntas frecuentes #
¿Qué es el SLS en la impresión 3D? #
El SLS es un método de impresión 3D que utiliza un láser de alta potencia para fusionar pequeñas partículas de polvo de polímero, normalmente nailon, hasta formar una pieza sólida, capa a capa. El polvo no fusionado sirve de soporte a la pieza durante la impresión, por lo que no se necesitan estructuras de soporte específicas, y las geometrías complejas se imprimen en una sola operación.
¿Qué significa SLS en la impresión 3D? #
SLS son las siglas de «sinterización selectiva por láser». «Selectiva» significa que el láser solo funde el polvo que se encuentra dentro de la sección transversal de la pieza; «láser» es la fuente de calor; y «sinterización» es el proceso de fusión de las partículas de polvo para formar un sólido sin llegar a fundirlas por completo.
¿Cómo funciona la impresión 3D con SLS? #
Una máquina de recubrimiento extiende una fina capa de polvo de nailon sobre la plataforma de impresión, y un láser de CO₂ traza la sección transversal de la pieza, fusionando el polvo hasta formar una capa sólida. La plataforma desciende, se extiende una nueva capa y el proceso se repite hasta que la pieza queda terminada. A continuación, la pieza se enfría dentro del polvo, se extrae y se limpia mediante chorro de arena.
¿Qué es mejor, SLA o SLS? #
Depende de la pieza. La tecnología SLA ofrece un mayor nivel de detalle y superficies más lisas, por lo que es adecuada para piezas pequeñas, decorativas o muy detalladas. La tecnología SLS permite obtener piezas de nailon más resistentes y funcionales, sin necesidad de soportes, por lo que es adecuada para piezas que deben soportar cargas o que tienen formas complejas. Para prototipos funcionales y piezas de uso final, la tecnología SLS suele ser la mejor opción.
¿Qué es más rápido, el SLS o el FDM? #
Depende del trabajo. La tecnología FDM fabrica una pieza cada vez y suele ser más rápida para una sola pieza sencilla. La tecnología SLS fabrica muchas piezas a la vez, dispuestas en un lecho de polvo, por lo que el tiempo por pieza se reduce considerablemente cuando se trabajan por lotes. Para un prototipo pequeño, la tecnología FDM suele ser más rápida; para docenas de piezas, la tecnología SLS suele ser la mejor opción.


