
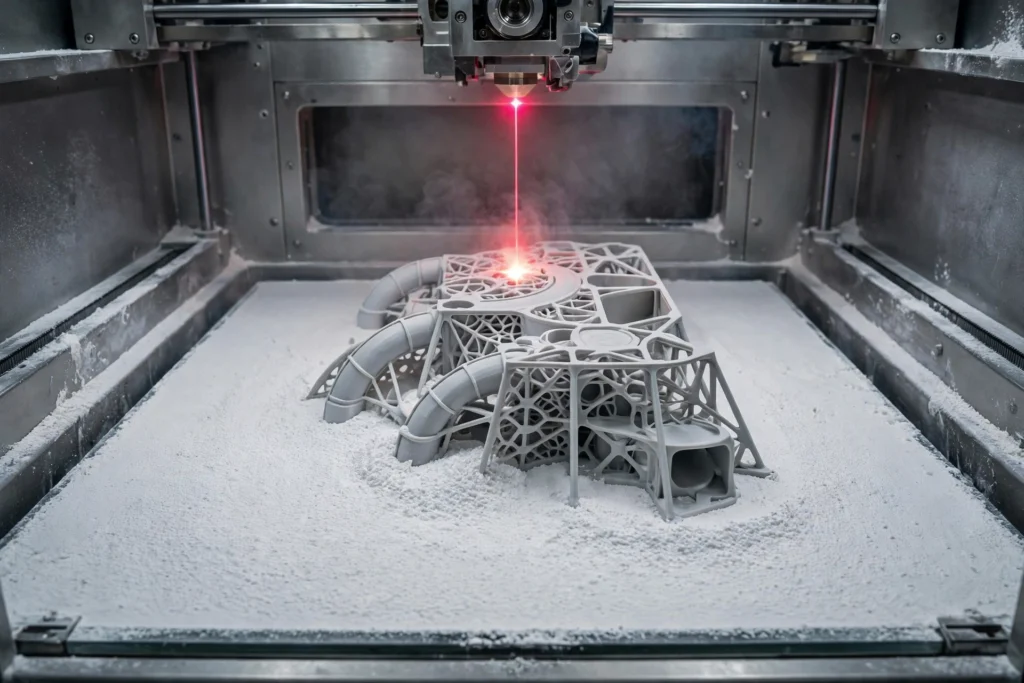
SLS 3D打印技术能够直接根据数字模型制造出坚固且功能完备的塑料零件,无需模具、工装或支撑结构。这是支撑该技术背后的核心方法之一 快速成型,因为一个团队可以在几天内打印出复杂的尼龙零件,并在实际负载条件下对其进行测试。
本指南将介绍选择性激光烧结(SLS)是什么、其工作原理、可加工的材料、预期精度,以及它与SLA、MJF和FDM技术的对比。此外,本指南还提供了实用的设计建议,以便您在决定进行制造之前,能够判断SLS是否适合您的零件。
什么是SLS 3D打印? #
SLS 是选择性激光烧结(Selective Laser Sintering)的缩写。这是一种增材制造工艺:高功率激光(通常为 CO₂ 激光)在细粒聚合物粉末床表面进行扫描,将颗粒熔合形成一层实心层。 构建平台下沉,覆粉装置铺设新的一层粉末,激光器将下一层熔合,直至零件制作完成。
根据 ISO/ASTM 52900 标准,选择性激光烧结属于粉末床熔融类。其与 MJF, 其最接近的同类技术,是热源:SLS技术利用激光逐点描绘每一层,而MJF技术则借助熔合剂和红外灯一次性熔合整层材料。
SLS的工作原理,分步详解 #
选择性激光烧结是最早的增材制造技术之一,由卡尔·德卡德(Carl Deckard)和乔·比曼(Joe Beaman)于20世纪80年代中期在德克萨斯大学奥斯汀分校开发(Formlabs). 每次 SLS 打印都遵循相同的流程,而未熔合的粉末则承担了其他工艺中支撑结构所起的作用。
- 型号: 该零件在CAD中设计完成,并导出为网格文件,通常为STL或3MF格式。
- 切片: 切片软件将模型分割成厚度约为0.1毫米的薄水平层,并为每一层规划激光路径。
- 预热: 成型腔被加热至略低于粉末熔点的温度,因此激光只需稍加助力即可熔合每一层。
- 打印: 激光沿工件的横截面移动,将粉末熔合形成一层实心层。平台下降,覆粉装置铺展新粉末,然后循环重复。
- 酷: 成品在粉末床内缓慢冷却,这有助于在取出前限制其翘曲。
- 恢复: 将零件从粉末中取出并用刷子刷净。未使用的粉末与新粉末混合后重新使用,并对零件进行喷砂处理,以彻底清除松散的粉末。
常见的SLS材料 #
SLS 技术以聚合物粉末为原料,其中尼龙是主力材料。下文列出的四种材料可满足大多数 SLS 打印需求,其中尼龙 12 是功能性零件的默认选择。表格中的所有数据均为 Formlabs 针对其 Fuse 系列粉末公布的数值。
| 材料 | 抗拉强度 | 断裂伸长率 | 0.45 MPa 下的热变形温度 |
|---|---|---|---|
| 尼龙12 | 50 MPa | 11% | 171°C |
| 尼龙11 | 49 MPa | 40% | 182°C |
| 尼龙12 GF | 38 MPa | 4% | 170°C |
| 热塑性聚氨酯 | 因年级而异 | 因年级而异 | - |
表格数据来源:拉伸强度、伸长率及热变形温度数据分别来自 Formlabs 的’尼龙 12 粉末”技术数据表、其“尼龙 11”对比资料以及“尼龙 12 GF”材料页面。 这些数值为典型的公布值,会因打印机型号、材料等级及构建方向的不同而有所差异。TPU的相关数值未列出,因为目前尚未公布任何可比的数据集——具体数值请查阅粉末制造商的数据表。
尼龙12 #
尼龙12是SLS技术的默认材料,也是大多数零件所使用的打印材料。 Formlabs 其极限抗拉强度为50 MPa,抗拉模量为1,850 MPa,断裂伸长率为11%,在0.45 MPa下的热变形温度为171°C。 该材料吸湿性极低,耐光、耐热且耐化学腐蚀,同时具有生物相容性,因此适用于矫形器、假体及其他与皮肤接触的部件。
尼龙11 #
尼龙11是一种延展性更强的尼龙,其断裂伸长率为40%,而尼龙12仅为11%,且两者的抗拉强度几乎相同,均为49 MPa(Formlabs)。 其热变形温度在0.45 MPa压力下可达182°C,且抗冲击性能更佳,因此适用于卡扣、活铰链以及必须能够弯曲而不会断裂的零件。
尼龙12 GF #
尼龙12 GF是在尼龙12中添加玻璃纤维填料,以提高其在受载时的刚度和热稳定性。 其拉伸模量为2,800 MPa,远高于标准尼龙12,但拉伸强度降至38 MPa,伸长率降至4%,因此更适合用于刚性支架和外壳,而不适用于必须弯曲的零件(Formlabs).
热塑性聚氨酯 #
TPU 是一种柔性热塑性聚氨酯粉末,适用于必须弯曲、拉伸或吸收冲击的部件,例如密封件、垫片和保护罩。其打印速度比刚性尼龙慢,且其性能因肖氏硬度等级的不同而差异较大,因此无法给出统一的拉伸强度或耐热性数值。
优势与局限 #
优势 #
SLS 技术无需支撑结构,因为在打印过程中,未熔合的粉末会托住工件。这使得在单次打印中即可实现复杂几何形状、内部通道、底切结构以及嵌套部件的制作,且整个打印空间可同时容纳数十个部件。 SLS 零件在打印完成后即具备高强度和实用性,其近等向性强度是 FDM 技术无法比拟的。
极限 #
SLS打印件表面呈颗粒状、沙质,需要进行喷砂处理或进一步精加工才能呈现光滑外观。大型平板件在冷却过程中可能会发生翘曲,且该工艺会导致3%至3.5%的收缩(Xometry),因此必须在设计尺寸时考虑到收缩因素。粉末处理还会增加成本和清理工作,且可选材料范围比FDM更窄,主要以尼龙为主。
各向同性:为何SLS零件在各个方向上都十分坚固 #
SLS 零件的各向同性远高于 FDM 零件,因为每一层都是与粉末床融合,而不是以丝状形式堆叠而成。 Xometry 值得注意的是,SLS工艺的各向同性度约为85%至90%,而MJF工艺则为97%至98%。这使得SLS对于承受多方向载荷的零件而言,比FDM工艺更安全,尽管在承受关键载荷方面,机加工金属仍优于任何3D打印塑料。
公差与表面粗糙度 #
Xometry 列出了SLS工艺的公差约为±0.3%,对于100毫米的零件,下限为±0.3毫米,典型层厚接近0.1毫米,最小特征尺寸为0.5毫米(建议为0.75毫米)。 若需更严格的公差,Xometry 建议使用玻璃纤维增强 PA 12 材料。这些均为规划值,并非保证值:材料、零件尺寸和几何形状都会影响实际结果,且大面积平坦表面最易发生翘曲。
表面处理是设计时需要考虑的另一个限制因素。刚打印出来的SLS零件表面呈颗粒状、沙质质感,而且 Formlabs 建议采用喷砂处理,以彻底清除松散的粉末。抛光、着色和涂层处理可以使表面光滑并赋予其颜色,但每道工序都会增加加工时间,并可能导致尺寸发生轻微变化,因此关键配合公差应在表面处理完成后进行检查,而非之前。
SLS 与 SLA 与 MJF 与 FDM #
SLS, SLA, MJF, 和 FDM 这些技术虽然都是逐层构建部件,但所用材料各不相同,适用于不同的任务。SLS技术利用激光熔融尼龙粉末,SLA技术利用紫外线固化液态树脂,MJF技术利用熔合剂和红外灯熔融粉末,而FDM技术则熔化线材。下表总结了这些技术的实际差异。
| 方法 | 工作原理 | 典型公差* | 最适合 |
|---|---|---|---|
| SLS | 二氧化碳激光器熔融尼龙粉末 | ±0.3%(±0.3 毫米) | 零件坚固,无需支撑 |
| SLA | 紫外线固化液态树脂 | ±0.5%(±0.2 毫米) | 精细的细节,光滑的表面 |
| MJF | 熔合剂 + 红外线灯 | ±0.3%(±0.3 毫米) | 快速批量生产,表面光滑的尼龙零件 |
| FDM | 熔融的丝材,一层又一层 | ±0.5%(±0.5 毫米)台式 | 坚固、大尺寸、低成本的零部件 |
| DMLS / SLM | 激光熔合金属粉末 | ±0.1%(±0.1 毫米) | 金属终端用途零部件 |
*公差数值为 Xometry 的参考值,会因材料、尺寸和几何形状而异。MJF 技术与之最为接近:两者均可无需支撑结构直接打印尼龙粉末,但 MJF 技术能一次性熔融整层材料,因此在批量生产时速度更快;而 SLS 技术则提供更多设备和粉末选择。 如果您的零件需要严格的公差、光滑的表面或生产级材料, 数控加工服务 这可能是更好的选择,因为机加工零件的公差远比3D打印件更严格。
SLS 零件的设计技巧 #
优秀的SLS设计应顺应粉末工艺,而非与其相悖。设计阶段的细微抉择,将决定零件能否打印得干净利落并保持良好的装配精度。
- 确保墙体高度超过最低要求: Formlabs 建议 Fuse 系列打印机的垂直壁厚至少为 0.6 毫米,水平壁厚至少为 0.3 毫米。
- 尺寸特征大于 0.5 毫米: 较小的细节可能无法清晰呈现;Xometry 建议将 0.75 毫米作为安全的最小特征尺寸。
- 添加排气孔: 滞留的粉末必须能从空心截面和内部通道中排出,否则就会残留在零件内部。
- 保持墙面平整: 壁厚均匀的部件冷却均匀,其翘曲程度也小于壁厚忽厚忽薄的部件。
- 请预留收缩余量: SLS 打印会收缩 3% 至 3.5%,因此请在配合特征上预留额外的间隙,并在打印后检查关键配合。
- 构建中的 Nest 组件: 将多个零件整合到一个打印任务中,以降低单个零件的成本,因为这样既不需要支撑结构,粉末床又能容纳所有零件。
常见问题 #
3D打印中的SLS是什么? #
SLS 是一种 3D 打印技术,它利用高功率激光将聚合物粉末(通常为尼龙)的微小颗粒逐层熔合,最终形成实心零件。未熔合的粉末在打印过程中起到支撑作用,因此无需专门的支撑结构,且复杂几何形状的零件可一次性打印完成。
在3D打印中,SLS代表什么? #
SLS 是选择性激光烧结(Selective Laser Sintering)的缩写。“选择性”是指激光仅熔融零件横截面内的粉末;“激光”是热源;而“烧结”是指在不完全熔化粉末颗粒的情况下,将其熔合为固体的过程。
SLS 3D打印的工作原理是什么? #
涂层机在构建平台上铺设一层薄薄的尼龙粉末,随后CO₂激光沿零件的横截面进行扫描,将粉末熔合为一层实心层。平台下降,铺设新的一层粉末,该过程循环进行,直至零件制作完成。 随后,零件在粉末中冷却,被挖出,并经过喷砂处理以清除表面杂质。
SLA 和 SLS 哪个更好? #
这取决于零件的类型。SLA技术能呈现更精细的细节和更光滑的表面,因此适合制造小型、装饰性或细节丰富的零件。SLS技术则能制造出更坚固、无需支撑结构的尼龙功能性零件,因此适合需要承受载荷或具有复杂形状的零件。对于功能性原型和最终使用零件,SLS通常是更好的选择。
SLS 和 FDM 哪一种速度更快? #
这取决于具体任务。FDM技术每次只打印一个零件,对于单个简单零件来说通常速度更快。SLS技术则能同时打印多个零件,将它们嵌套在一个粉末床中,因此批量生产时单个零件的打印时间会大幅缩短。对于一个小型原型,FDM通常更快;而对于数十个零件,SLS通常更具优势。


