
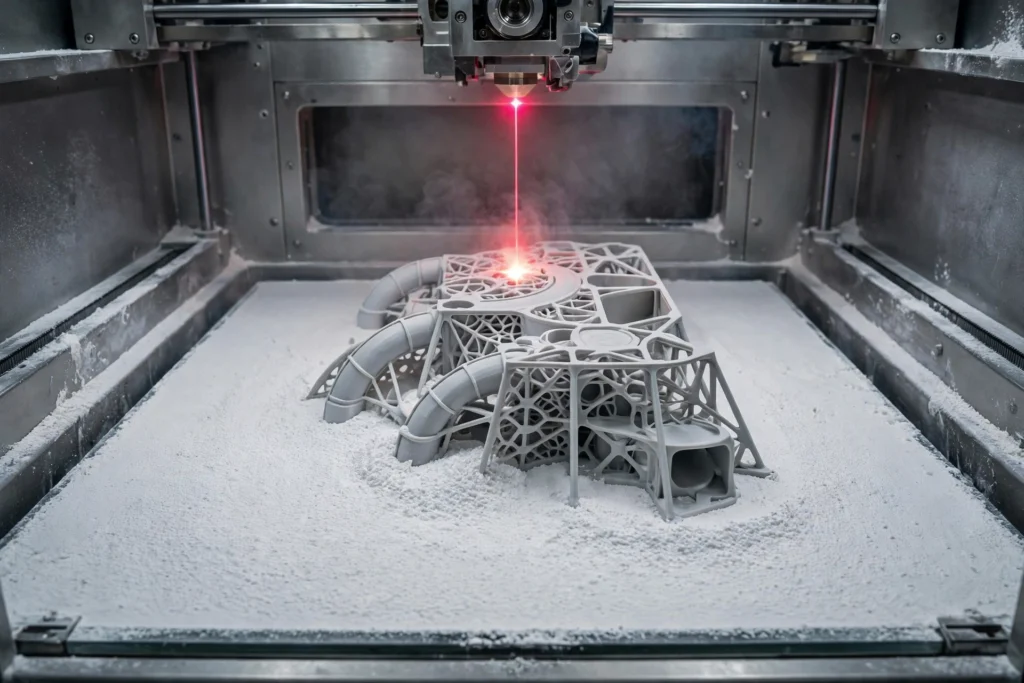
تُنتج تقنية الطباعة ثلاثية الأبعاد SLS أجزاء بلاستيكية متينة وعملية مباشرةً من نموذج رقمي، دون الحاجة إلى قوالب أو أدوات أو هياكل داعمة. وهي إحدى الطرق الأساسية التي تعتمد عليها النماذج الأولية السريعة، لأن الفريق يمكنه طباعة أجزاء معقدة من النايلون في غضون أيام واختبارها تحت أحمال حقيقية.
يشرح هذا الدليل ماهية تقنية التلبيد الانتقائي بالليزر، وكيفية عمل هذه العملية، والمواد التي يمكن استخدامها فيها، ومستوى الدقة المتوقع، ومقارنتها بتقنيات SLA وMJF وFDM. كما يتضمن الدليل نصائح عملية حول التصميم، حتى تتمكن من تقييم مدى ملاءمة تقنية SLS لقطعتك قبل الشروع في عملية التصنيع.
ما هي الطباعة ثلاثية الأبعاد بتقنية SLS؟ #
يُشار إلى SLS باختصار لـ«التلبيد الانتقائي بالليزر». وهي عملية تصنيع إضافي: حيث يقوم ليزر عالي الطاقة، وعادةً ما يكون ليزر ثاني أكسيد الكربون، بمسح طبقة من مسحوق البوليمر الناعم ودمج الجسيمات لتشكيل طبقة صلبة. تنخفض منصة البناء، ثم تقوم آلة إعادة الطلاء بنثر طبقة جديدة من المسحوق، ويقوم الليزر بدمج المقطع العرضي التالي حتى يكتمل الجزء.
بموجب المعيار ISO/ASTM 52900، يُصنف التلبيد الانتقائي بالليزر ضمن فئة انصهار طبقة المسحوق. والفرق الرئيسي عن MJF، وهو أقرب تقنية لها، يمثل مصدر الحرارة: حيث تقوم تقنية SLS برسم كل طبقة بالليزر، نقطةً نقطةً، بينما تقوم تقنية MJF بصهر طبقة كاملة دفعة واحدة باستخدام عوامل الصهر ومصباح الأشعة تحت الحمراء.
كيف يعمل نظام SLS، خطوة بخطوة #
كان التلبيد الانتقائي بالليزر إحدى أولى تقنيات التصنيع الإضافي، وقد طورها كارل ديكارد وجو بيمان في منتصف الثمانينيات في جامعة تكساس في أوستن (Formlabs). تتبع كل عملية تصنيع باستخدام تقنية SLS التسلسل نفسه، ويؤدي المسحوق غير المدمج الدور الذي تؤديه الهياكل الداعمة في العمليات الأخرى.
- الطراز: يتم تصميم القطعة باستخدام برنامج CAD ثم تصديرها كملف شبكي، وعادةً ما يكون بتنسيق STL أو 3MF.
- شريحة: يقوم برنامج التقطيع بتقسيم النموذج إلى طبقات أفقية رفيعة، يبلغ سمك كل منها حوالي 0.1 ملم، ويخطط مسار الليزر لكل طبقة.
- التسخين المسبق: يتم تسخين حجرة البناء إلى درجة حرارة تقل قليلاً عن نقطة انصهار المسحوق، لذا لا يحتاج الليزر سوى إلى دفعة إضافية بسيطة لإذابة كل طبقة.
- طباعة: يقوم الليزر بتتبع المقطع العرضي للقطعة، مما يؤدي إلى انصهار المسحوق لتشكيل طبقة صلبة. ثم تنخفض المنصة، وتقوم آلة إعادة الطلاء بنثر مسحوق جديد، وتكرر الدورة نفسها.
- رائع: تبرد القطع النهائية ببطء داخل طبقة المسحوق، مما يحد من حدوث التواء قبل إزالتها.
- الاسترداد: يتم استخراج القطع من المسحوق وتنظيفها بالفرشاة. ويُخلط المسحوق غير المستخدم مع مسحوق جديد لإعادة استخدامه، ثم تُخضع القطع لعملية السفع بالوسائط لإزالة المسحوق المتناثر تمامًا.
المواد الشائعة المستخدمة في تقنية SLS #
تعمل تقنية SLS باستخدام مسحوق البوليمر، ويُعد النايلون المكون الأساسي فيها. تغطي المواد الأربع المذكورة أدناه معظم أعمال SLS، حيث يُعد النايلون 12 الخيار الافتراضي للأجزاء الوظيفية. جميع الأرقام الواردة في الجدول هي القيم التي نشرتها شركة Formlabs لمساحيق سلسلة Fuse الخاصة بها.
| المواد | قوة الشد | الاستطالة عند الاستراحة | انحراف الحرارة عند 0.45 ميجا باسكال |
|---|---|---|---|
| النايلون 12 | 50 ميجا باسكال | 11% | 171 درجة مئوية |
| النايلون 11 | 49 ميجا باسكال | 40% | 182 درجة مئوية |
| النايلون 12 GF | 38 ميجا باسكال | 4% | 170 درجة مئوية |
| TPU | يختلف حسب الصف الدراسي | يختلف حسب الصف الدراسي | - |
مصادر الجدول: أرقام مقاومة الشد، والاستطالة، والانحراف الحراري مأخوذة من ورقة البيانات الفنية لمسحوق ’نايلون 12» من Formlabs، ومقارنتها مع «نايلون 11»، وصفحة مادة «نايلون 12 GF». الأرقام هي قيم نموذجية منشورة وتختلف باختلاف الطابعة والدرجة واتجاه البناء. تم حذف أرقام مادة TPU نظرًا لعدم نشر أي مجموعة قابلة للمقارنة — يرجى مراجعة ورقة البيانات الخاصة بالشركة المصنعة للمسحوق للحصول على القيم الدقيقة.
النايلون 12 #
النايلون 12 هو المادة الافتراضية المستخدمة في تقنية SLS، وهي المادة التي تُطبع بها معظم الأجزاء. Formlabs تشير المواصفات إلى أن قوة الشد القصوى تبلغ 50 ميجا باسكال، ومعامل الشد 1,850 ميجا باسكال، والاستطالة عند الانكسار 11 في المائة، مع درجة حرارة الانحراف الحراري تبلغ 171 درجة مئوية عند ضغط 0.45 ميجا باسكال. وهي تمتص كمية ضئيلة جدًّا من الرطوبة، وتقاوم الضوء والحرارة والمواد الكيميائية، كما أنها متوافقة حيوياً، مما يجعلها مناسبة للأجهزة التقويمية والأطراف الاصطناعية والأجزاء الأخرى التي تتلامس مع الجلد.
النايلون 11 #
النايلون 11 هو النوع الأكثر ليونة من النايلون، حيث يبلغ استطالة عند الكسر 40 في المائة مقارنة بـ 11 في المائة للنايلون 12، مع قوة شد متقاربة تبلغ 49 ميجا باسكال (Formlabs). تصل درجة حرارة انحرافه الحراري إلى 182 درجة مئوية عند ضغط 0.45 ميجا باسكال، كما أنه يمتص الصدمات بشكل أفضل، مما يجعله مناسبًا للمشابك والمفصلات المرنة والأجزاء التي يجب أن تنثني دون أن تنكسر.
النايلون 12 GF #
يُضاف في مادة «نايلون 12 GF» حشو زجاجي إلى مادة «نايلون 12» لتعزيز الصلابة والاستقرار الحراري تحت الحمل. ويبلغ معامل الشد فيه 2,800 ميجا باسكال، وهو أعلى بكثير من النايلون 12 القياسي، لكن قوة الشد تنخفض إلى 38 ميجا باسكال والاستطالة إلى 4 في المائة، لذا فهو مناسب للأقواس والأغلفة الصلبة بدلاً من الأجزاء التي يجب أن تنثني (Formlabs).
TPU #
TPU هو مسحوق بولي يوريثان حراري مرن يُستخدم في صناعة الأجزاء التي يجب أن تنثني أو تتمدد أو تمتص الصدمات، مثل الأختام والحشيات والأغطية الواقية. وتتم طباعته بوتيرة أبطأ مقارنةً بأنواع النايلون الصلبة، كما أن خصائصه تختلف اختلافًا كبيرًا حسب درجة صلابة شور، لذا لا يمكن تحديد قيمة واحدة لشد أو مقاومة الحرارة.
نقاط القوة والقيود #
نقاط القوة #
لا تحتاج تقنية SLS إلى هياكل داعمة، لأن المسحوق غير المدمج يحمي القطعة أثناء عملية البناء. وهذا يتيح إنتاج أشكال هندسية معقدة وقنوات داخلية وتفاصيل منحوتة وأجزاء متداخلة في عملية بناء واحدة، كما يمكن ملء أحجام البناء بالكامل بعشرات القطع في آن واحد. كما تتميز الأجزاء المصنعة بتقنية SLS بالقوة والوظيفية فور خروجها من الطابعة، مع قوة شبه متناحية لا يمكن لتقنية FDM أن تضاهيها.
الحدود #
تتميز قطع SLS بسطح خشن يشبه الرمل، مما يستلزم استخدام تقنية السفع بالرمل أو مزيدًا من عمليات التشطيب للحصول على مظهر أملس. وقد تتشوه القطع الكبيرة والمسطحة أثناء تبريدها، كما أن العملية تؤدي إلى انكماش بنسبة تتراوح بين 3 و3.5 في المائة (Xometry)، لذا يجب تخطيط الأبعاد مع مراعاة الانكماش. كما أن معالجة المسحوق تزيد من التكلفة وتستلزم عمليات تنظيف إضافية، كما أن نطاق المواد المستخدمة أضيق مقارنةً بتقنية FDM، حيث يهيمن النايلون على هذه التقنية.
التناظر: لماذا تتمتع قطع SLS بالقوة في جميع الاتجاهات #
تتميز قطع SLS بكونها أكثر تجانسًا بكثير من قطع FDM، لأن كل طبقة تندمج في طبقة المسحوق بدلاً من أن تُوضع على شكل خيوط. Xometry تشير الملاحظات إلى أن تقنية SLS تصل إلى درجة من التناظر تبلغ ما بين 85 و90 في المائة تقريبًا، مقابل 97 إلى 98 في المائة لتقنية MJF. وهذا يجعل تقنية SLS خيارًا أكثر أمانًا من تقنية FDM بالنسبة للأجزاء التي تتحمل أحمالًا في أكثر من اتجاه واحد، على الرغم من أن المعدن المُشكَّل آليًّا لا يزال يتفوق على أي بلاستيك مُطبوع في تحمل الأحمال الحرجة.
التفاوتات المسموح بها وتشطيب الأسطح #
Xometry تشير القوائم إلى أن التفاوتات المسموح بها في تقنية SLS تبلغ حوالي ±0.3 في المائة، مع حد أدنى يبلغ ±0.3 مم لقطعة مقاس 100 مم، مع سماكة طبقة نموذجية تقارب 0.1 مم وحجم أدنى للمعالم يبلغ 0.5 مم (يُوصى بـ 0.75 مم). للحصول على تفاوتات أكثر دقة، توصي Xometry باستخدام مادة PA 12 المملوءة بالزجاج. هذه قيم تقديرية وليست ضمانات: فالمواد وحجم القطعة وهندستها تؤثر جميعها على النتائج الفعلية، كما أن الأسطح المسطحة الكبيرة هي الأكثر عرضة للالتواء.
يُعد تشطيب السطح العامل المحدد الآخر الذي يجب أخذه في الاعتبار. تتميز الأجزاء المطبوعة بتقنية SLS بملمس حبيبي ورملية، و Formlabs توصي باستخدام السفع بالرمل لإزالة المسحوق المتناثر تمامًا. يمكن أن تؤدي عمليات التلميع والصباغة والطلاء إلى تنعيم السطح وتلوينه، لكن كل عملية من هذه العمليات تستغرق وقتًا إضافيًا وقد تؤدي إلى تغيير طفيف في الأبعاد؛ لذا يجب فحص المقاسات الدقيقة بعد الانتهاء من التشطيب، وليس قبله.
SLS مقابل SLA مقابل MJF مقابل FDM #
SLS، SLA, MJF, و FDM تقوم جميع هذه التقنيات ببناء الأجزاء طبقةً تلو الأخرى، لكنها تستخدم مواد مختلفة وتناسب مهام مختلفة. تعمل تقنية SLS على صهر مسحوق النايلون باستخدام الليزر، بينما تعمل تقنية SLA على معالجة الراتنج السائل بالأشعة فوق البنفسجية، وتقوم تقنية MJF بصهر المسحوق باستخدام عوامل الصهر ومصباح الأشعة تحت الحمراء، أما تقنية FDM فتعمل على صهر الخيوط. يلخص الجدول أدناه الاختلافات العملية بين هذه التقنيات.
| الطريقة | كيف يعمل | التفاوت المعتاد* | الأفضل لـ |
|---|---|---|---|
| SLS | ليزر ثاني أكسيد الكربون يذيب مسحوق النايلون | ±0.3% (±0.3 مم) | أجزاء متينة، لا تحتاج إلى دعامات |
| SLA | راتنج سائل يُعالج بالأشعة فوق البنفسجية | ±0.5% (±0.2 مم) | تفاصيل دقيقة، أسطح ناعمة |
| MJF | عامل الصهر + مصباح الأشعة تحت الحمراء | ±0.3% (±0.3 مم) | دفعات سريعة، قطع نايلون ناعمة |
| FDM | خيوط مذابة، طبقة تلو الأخرى | ±0.5% (±0.5 مم) جهاز مكتبي | قطع غيار متينة وكبيرة ومنخفضة التكلفة |
| DMLS / SLM | الليزر يقوم بصهر مسحوق المعدن | ±0.1% (±0.1 مم) | الأجزاء المعدنية المخصصة للاستخدام النهائي |
*أرقام التفاوتات هي قيم إرشادية من Xometry وتختلف باختلاف المادة والحجم والشكل الهندسي. وتُعد تقنية MJF هي الأقرب نسبيًا: فكلاهما يطبع مسحوق النايلون دون دعامات، لكن تقنية MJF تدمج طبقات كاملة دفعة واحدة، لذا فهي أسرع في الطباعة بالدفعات، بينما توفر تقنية SLS خيارات أكثر من حيث الآلات وأنواع المساحيق. إذا كانت قطعتك تتطلب تفاوتات ضيقة أو أسطحًا ناعمة أو مواد إنتاجية، خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي قد يكون هذا هو الخيار الأفضل، نظرًا لأن الأجزاء المصنعة آليًّا تتمتع بتفاوتات أضيق بكثير مقارنةً بالأجزاء المطبوعة.
نصائح لتصميم قطع غيار SLS #
التصميم الجيد بتقنية الطباعة بالطبقة الرقيقة (SLS) يتوافق مع عملية الطباعة بالمسحوق بدلاً من أن يتعارض معها. فالخيارات البسيطة التي تُتخذ في مرحلة التصميم هي التي تحدد ما إذا كان القطعة ستُطبع بشكل نظيف وتحافظ على دقة ملاءمتها أم لا.
- احرص على أن تكون الجدران أعلى من الحد الأدنى: توصي شركة Formlabs باستخدام جدران رأسية بسمك لا يقل عن 0.6 مم وجدران أفقية بسمك لا يقل عن 0.3 مم في طابعات سلسلة Fuse.
- خصائص الحجم التي تزيد عن 0.5 مم: قد لا يتم تصنيع التفاصيل الأصغر حجمًا؛ وتوصي Xometry باستخدام 0.75 مم كحد أدنى آمن لحجم الملامح.
- إضافة فتحات للهروب: يجب أن يكون للمسحوق المحبوس مخرج من المقاطع المجوفة والقنوات الداخلية، وإلا فإنه سيبقى داخل القطعة.
- احرص على أن تكون الجدران مستوية: حتى الجدران ذات السماكة المتساوية تبرد بشكل متساوٍ وتتعرض للتشوه بدرجة أقل مقارنةً بالأجزاء التي تتباين سماكتها بين السميك والرقيق.
- ضع في اعتبارك الانكماش: تتقلص تقنية الطباعة بالطبقة النانوية (SLS) بنسبة تتراوح بين 3 و3.5 في المائة، لذا يجب ترك مسافة إضافية بين الأجزاء المتلاصقة والتحقق من دقة التوافق بعد الطباعة.
- أجزاء Nest المستخدمة في عملية البناء: قم بتجميع عدة أجزاء في عملية تصنيع واحدة لتقليل التكلفة لكل جزء، حيث لا توجد حاجة إلى دعامات، كما أن طبقة المسحوق تستوعبها جميعًا.
الأسئلة الشائعة #
ما المقصود بـ SLS في الطباعة ثلاثية الأبعاد؟ #
تُعد تقنية SLS طريقة للطباعة ثلاثية الأبعاد تستخدم ليزرًا عالي الطاقة لدمج جزيئات صغيرة من مسحوق البوليمر — وعادةً ما يكون النايلون — لتشكيل قطعة صلبة، طبقةً تلو الأخرى. ويقوم المسحوق غير المدمج بدعم القطعة أثناء الطباعة، لذا لا توجد حاجة إلى هياكل دعم مخصصة، كما يمكن طباعة الأشكال الهندسية المعقدة في عملية بناء واحدة.
ما هو معنى اختصار SLS في مجال الطباعة ثلاثية الأبعاد؟ #
يُقصد بـ «SLS» التلبيد الانتقائي بالليزر. وتعني كلمة «انتقائي» أن الليزر يعمل على صهر المسحوق الموجود داخل المقطع العرضي للقطعة فقط، والليزر هو مصدر الحرارة، أما «التلبيد» فهو عملية صهر جزيئات المسحوق لتتحول إلى مادة صلبة دون إذابتها بالكامل.
كيف تعمل الطباعة ثلاثية الأبعاد بتقنية SLS؟ #
تقوم آلة إعادة الطلاء بنشر طبقة رقيقة من مسحوق النايلون على منصة البناء، ثم يقوم ليزر ثاني أكسيد الكربون (CO2) بتتبع المقطع العرضي للقطعة، مما يؤدي إلى انصهار المسحوق لتشكيل طبقة صلبة. تنخفض المنصة، وتُنشر طبقة جديدة، وتكرر العملية حتى تكتمل القطعة. ثم يبرد الجزء داخل المسحوق، ويُستخرج، ويُنظف بالسفع بالرمل.
أيهما أفضل، تقنية SLA أم تقنية SLS؟ #
يعتمد ذلك على نوع القطعة. توفر تقنية SLA تفاصيل أدق وأسطحًا أكثر نعومة، لذا فهي مناسبة للقطع الصغيرة أو التجميلية أو ذات التفاصيل الدقيقة للغاية. أما تقنية SLS فتوفر قطعًا من النايلون أقوى ووظيفية دون الحاجة إلى دعامات، لذا فهي مناسبة للقطع التي يجب أن تتحمل الأحمال أو ذات الأشكال المعقدة. وبالنسبة للنماذج الأولية الوظيفية والقطع المخصصة للاستخدام النهائي، عادةً ما تكون تقنية SLS هي الخيار الأفضل.
أيهما أسرع: تقنية SLS أم تقنية FDM؟ #
يعتمد ذلك على طبيعة العمل. تعمل تقنية FDM على تصنيع قطعة واحدة في كل مرة، وغالبًا ما تكون أسرع في حالة القطعة الواحدة البسيطة. أما تقنية SLS فتقوم بتصنيع العديد من القطع في آن واحد، حيث يتم ترتيبها بشكل متداخل في طبقة واحدة من المسحوق، لذا ينخفض الوقت المستغرق لكل قطعة انخفاضًا حادًّا عند تصنيع الدُفعات. بالنسبة لنموذج أولي صغير واحد، تكون تقنية FDM أسرع عادةً؛ أما بالنسبة لعشرات القطع، فتكون تقنية SLS هي الأفضل عادةً.


