
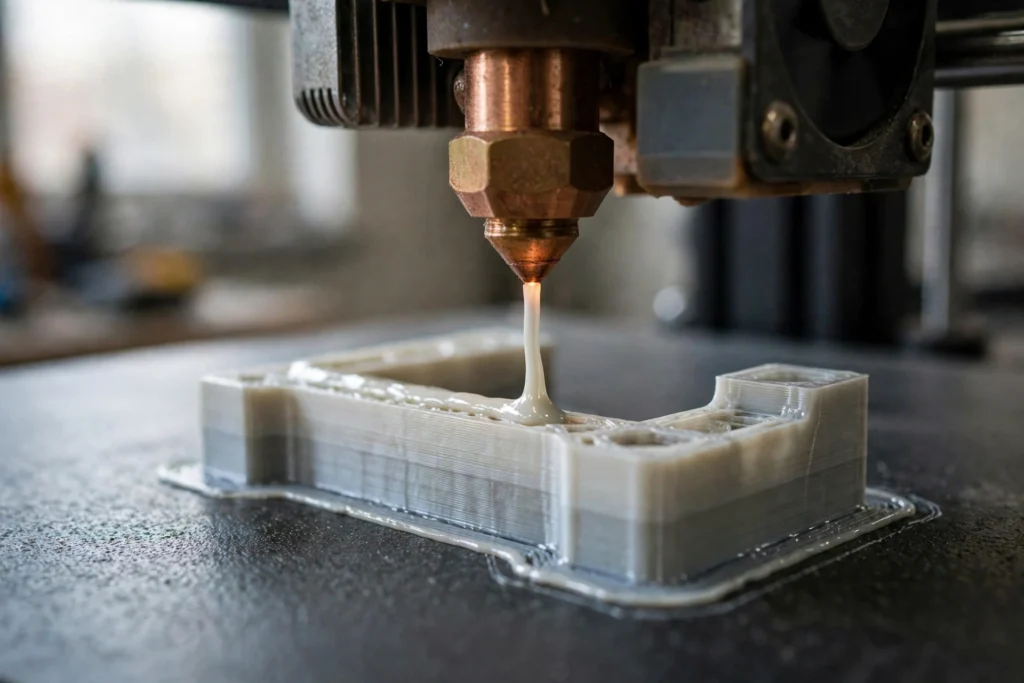
La impresión 3D por FDM es la técnica más utilizada para convertir un diseño digital en una pieza física de plástico sin necesidad de moldes ni utillaje. Es uno de los métodos fundamentales en los que se basa prototipado rápido, ya que un equipo puede pasar de un archivo CAD a una pieza que pueda sujetar, montar y probar en cuestión de horas o días.
Esta guía explica qué es el FDM, cómo funciona, qué materiales admite, qué precisión se puede esperar y cómo se compara con los métodos SLA y SLS. Además, incluye consejos prácticos de diseño para que puedas valorar si el FDM es adecuado para tu pieza antes de lanzarte a imprimirla.
¿Qué es la impresión 3D FDM? #
FDM son las siglas de «modelado por deposición fundida». Se trata de un proceso de fabricación aditiva: la impresora funde un filamento termoplástico y lo expulsa a través de una boquilla calentada, depositándolo capa a capa sobre una plataforma de construcción. Cada capa se enfría y se une a la inferior hasta que la pieza queda terminada.
Según la norma ISO/ASTM 52900, la tecnología FDM pertenece a la categoría de extrusión de materiales. Es lo contrario al mecanizado, que consiste en eliminar material de una pieza sólida. Dado que la tecnología FDM solo añade material donde lo requiere el diseño, permite crear formas complejas y cavidades internas que resultarían difíciles o costosas de mecanizar.
Cómo funciona la tecnología FDM, paso a paso #
Cada impresión mediante FDM sigue la misma secuencia, desde el modelo digital hasta la pieza acabada. El software de la impresora prepara el modelo, la máquina lo construye capa a capa y, a continuación, la pieza se limpia y se revisa antes de su uso.
- Modelo: La pieza se diseña en CAD y se exporta como un archivo de malla, normalmente en formato STL o 3MF.
- Rebanada: El software de corte divide el modelo en finas capas horizontales y planifica la trayectoria de la boquilla, la altura de la capa, el relleno y los soportes.
- Imprimir: La boquilla calienta el filamento hasta superar su punto de fusión y lo deposita a lo largo de la trayectoria prevista, capa a capa.
- Asistencia: Los salientes y los puentes se imprimen sobre estructuras de soporte, que se retiran o se disuelven tras la impresión.
- Final: La pieza se limpia, se retiran los soportes y, antes de la inspección, puede lijarse, alisarse o pintarse.
Materiales habituales para la impresión FDM #
La tecnología FDM funciona con filamento termoplástico, y la elección del material determina la resistencia mecánica, la resistencia al calor y el coste. Los cinco materiales que se indican a continuación cubren la mayor parte de los trabajos cotidianos con FDM, mientras que los grados de ingeniería amplían aún más la gama.
| Material | Resistencia a la tracción | Deformación térmica | Temperatura de la boquilla |
|---|---|---|---|
| PLA | 50-60 MPa | ~55 °C | 180–220 °C |
| ABS | 34-36 MPa | ~98 °C | 235–265 °C |
| PETG | 40-50 MPa | ~70 °C | 245–260 °C |
| Nylon | 50-80 MPa | - | 240–300 °C |
| TPU | Varía según el curso | - | Varía según el curso |
Fuentes de la tabla: los datos sobre resistencia a la tracción y deformación térmica proceden de la comparación de resistencia entre PLA, ABS y PETG realizada por UltiMaker; los rangos de temperatura de impresión de la boquilla proceden de los rangos genéricos de Polymaker. Las cifras corresponden a rangos típicos publicados y varían según la marca y el tipo de material. Se han omitido las cifras de deformación térmica del nailon y del TPU, ya que las fuentes consultadas para este artículo no publican ninguna cifra comparable; consulta la ficha técnica del fabricante del filamento para conocer los valores exactos.
PLA #
El PLA es el material FDM más fácil de imprimir, con un rango de temperatura de la boquilla de 180 a 220 °C (Polymaker). Su resistencia a la tracción, de entre 50 y 60 MPa, es la más alta de estos filamentos (UltiMaker), conserva bien los detalles y se contrae entre un 0,3 % y un 0,5 % al enfriarse, lo que reduce al mínimo la deformación. Su punto débil es el calor: con una temperatura de deflexión térmica cercana a los 55 °C, es más adecuado para maquetas, pruebas de ajuste y piezas de uso en interiores que para piezas expuestas al calor o a cargas.
ABS #
El ABS es un plástico de uso general más resistente y con mayor resistencia al calor, muy utilizado para prototipos funcionales y carcasas. Su resistencia a la tracción, de 34-36 MPa, es inferior a la del PLA, pero absorbe mucho mejor los impactos, y su temperatura de deflexión térmica, cercana a los 98 °C, es la más alta de los tres filamentos de uso cotidiano (UltiMaker). Se imprime a una temperatura de entre 235 y 265 °C con una cama calefactada a unos 100 °C (Polymaker), y se deforma más al enfriarse, por lo que se imprime mejor dentro de una máquina cerrada.
PETG #
El PETG se sitúa entre el PLA y el ABS. Su resistencia a la tracción, de 40-50 MPa, es inferior a la del PLA, pero supera a este último en resistencia al impacto, flexibilidad, resistencia química y adhesión entre capas, y su temperatura de deflexión térmica, cercana a los 70 °C, es superior a la del PLA (UltiMaker). Se imprime a una temperatura de entre 245 y 260 °C (Polymaker), y ese equilibrio lo convierte en una buena opción predeterminada para piezas que se utilizan al aire libre o en condiciones de humedad, como soportes, fijaciones y carcasas.
Nylon #
El nailon es resistente, resistente al desgaste y lo suficientemente flexible como para absorber los impactos sin agrietarse, lo que lo hace ideal para engranajes, bisagras y clips. Su resistencia a la tracción, de entre 50 y 80 MPa (UltiMaker), es la más alta de todos los filamentos que se tratan aquí, y se imprime a una temperatura de entre 240 y 300 °C (Polymaker). Absorbe la humedad del aire, por lo que el filamento debe mantenerse seco, y el nailon 12 puede encogerse hasta un 2 % (Xometry), lo que hace que el riesgo de deformación sea mayor que con el PLA.
TPU #
El TPU es un poliuretano termoplástico flexible que se utiliza para piezas que deben doblarse, estirarse o proporcionar agarre, como juntas, sellos y cubiertas protectoras. Se imprime más lentamente que los filamentos rígidos, ya que el filamento blando puede deformarse en la trayectoria de alimentación si se empuja demasiado rápido.
Opciones de calidad técnica #
Además de los materiales habituales, la tecnología FDM permite trabajar con nailon reforzado con fibra de carbono y polímeros de alto rendimiento. Stratasys Enumera materiales como el Nylon 12CF, al que se le añade fibra de carbono triturada para aumentar la rigidez; el ABS CF10; el ASA, que ofrece resistencia a los rayos UV; y el ULTEM 9085, un polímero de PEI para aplicaciones exigentes. El policarbonato, con una resistencia a la tracción de 60-70 MPa (UltiMaker), es otra opción de ingeniería para piezas resistentes.
Puntos fuertes y limitaciones #
Puntos fuertes #
La impresión 3D por modelado por deposición de material (FDM) es asequible, rápida de poner en marcha y está disponible en una amplia gama de materiales, lo que la convierte en la primera opción habitual para prototipos, plantillas, accesorios y piezas de bajo volumen. Los grandes volúmenes de impresión permiten fabricar piezas de mayor tamaño, y el proceso es limpio y apto para entornos de oficina en comparación con los métodos de resina o polvo.
Límites #
Las piezas fabricadas mediante FDM presentan líneas de capa visibles, y los detalles finos están limitados por el ancho de la boquilla, por lo que no es una buena opción para elementos muy pequeños o superficies estéticas lisas tal y como salen de la impresora. Además, las piezas son más frágiles en sentido transversal que a lo largo de las capas, por lo que la orientación de la impresión es importante siempre que una pieza tenga que soportar carga.
Anisotropía: por qué es importante la orientación #
Las piezas fabricadas mediante FDM son anisotrópicas: la resistencia a la tracción en el plano XY suele ser entre 4 y 5 veces mayor que en la dirección Z, por lo que la tensión en la dirección Z aumenta el riesgo de delaminación y fractura (Centros). Por eso, los elementos que soportan carga deben discurrir a lo largo de las capas, y no transversalmente a ellas, y por eso los pasadores o pernos se imprimen mejor en horizontal, donde el esfuerzo de cizallamiento debe cortar a través de hilos sólidos en lugar de separar las capas entre sí.
Tolerancias y acabado superficial #
Xometry Indica que las tolerancias del FDM de sobremesa se sitúan en torno al ±0,5 %, con un límite inferior de ±0,5 mm, y las del FDM industrial, en torno al ±0,15 %, con un límite inferior de ±0,2 mm. El grosor de capa en FDM suele oscilar entre 0,05 y 0,3 mm, y el tamaño mínimo de los detalles es de aproximadamente 0,2 mm. Se trata de valores orientativos, no de garantías: el material, el tamaño de la pieza y la geometría influyen en los resultados reales.
El acabado superficial es la otra limitación que hay que tener en cuenta. Las piezas impresas mediante FDM presentan escalones entre capas, especialmente en las curvas. El lijado, el alisado al vapor y el pintado pueden mejorar el aspecto y el tacto, pero cada uno de estos procesos añade tiempo y puede alterar ligeramente las dimensiones, por lo que los ajustes críticos deben comprobarse tras el acabado, no antes. Xometry señala que la retirada de los soportes puede llevarse consigo parte del material y alterar las dimensiones, mientras que los recubrimientos y la pintura añaden un poco de grosor.
FDM frente a SLA frente a SLS #
Los procesos FDM, SLA y SLS fabrican piezas capa a capa, pero utilizan materiales diferentes y se adaptan a distintos trabajos. El FDM funde filamento, el SLA polimeriza resina líquida con luz ultravioleta y el SLS fusiona polvo de nailon con un láser. La tabla siguiente resume las diferencias prácticas.
| Método | Cómo funciona | Tolerancia típica* | Ideal para |
|---|---|---|---|
| FDM | Filamento fundido, capa a capa | ±0,5 % (±0,5 mm) de sobremesa | Piezas resistentes, de gran tamaño y de bajo coste |
| SLA | Resina líquida curada por rayos UV | ±0,5 % (±0,2 mm) | Detalles precisos, superficies lisas |
| SLS | Polvo de nailon fundido por láser | ±0,3 % (±0,3 mm) | Piezas resistentes, no se necesitan soportes |
*Las cifras de tolerancia son valores orientativos publicados por Xometry y varían en función del material, el tamaño y la geometría. Si su pieza requiere tolerancias estrictas, superficies lisas o materiales de producción, Servicios de mecanizado CNC puede que sea la mejor opción, ya que las piezas mecanizadas presentan tolerancias mucho más ajustadas que las impresas.
Consejos de diseño para piezas FDM #
Un buen diseño para FDM se adapta al proceso de impresión por capas, en lugar de ir en contra de él. Pequeñas decisiones tomadas en la fase de diseño determinan si una pieza se imprime correctamente, mantiene su ajuste y resiste el uso.
- Orientarse hacia el este para obtener fuerza: Coloca los elementos que soportan carga a lo largo de las capas, no transversalmente, ya que las uniones entre capas son más débiles.
- Mantén las paredes niveladas: Un espesor uniforme de la pared se enfría de manera homogénea y se deforma menos que las secciones en las que el espesor varía de grueso a fino.
- Dejar un margen de ajuste: Deja un margen adicional en los elementos de acoplamiento, ya que las dimensiones impresas varían y el acabado las modifica.
- Soportes para voladizos: Planifica los soportes para los voladizos y los puentes, y colócalos en lugares donde las marcas no tengan importancia.
- Evita los detalles minúsculos: Es posible que los detalles inferiores a 0,2 mm no se visualicen correctamente, por lo que se recomienda que el texto, las ranuras y las paredes delgadas tengan un tamaño superior a ese límite.
Preguntas frecuentes #
¿Cuál es la diferencia entre el FDM y la impresión 3D? #
El FDM es un tipo de impresión 3D, no un sinónimo de esta. La impresión 3D es el término general que se utiliza para referirse a la creación de piezas capa a capa a partir de un modelo digital, mientras que el FDM es un método específico que consiste en fundir filamento termoplástico y depositarlo a través de una boquilla calentada. Otros métodos son el SLA, el SLS y el MJF.
¿Cuáles son los inconvenientes de la impresión FDM? #
Las principales desventajas son las líneas visibles entre capas, un menor nivel de detalle que en los métodos de resina o polvo, y una resistencia menor en el sentido transversal de las capas que en el longitudinal. Los salientes requieren estructuras de soporte, y algunos materiales se deforman al enfriarse. Las tolerancias estrictas y las superficies estéticas lisas suelen requerir un acabado adicional o un proceso diferente.
¿El FDM es lo mismo que el PLA? #
No. El FDM es el proceso de impresión, y el PLA es solo uno de los materiales que se utilizan en él. El PLA es un termoplástico muy popular y fácil de imprimir, pero las impresoras FDM también admiten ABS, PETG, nailon, TPU y plásticos técnicos. La elección del material es tan importante como la del proceso, ya que cada uno se comporta de forma diferente durante su uso.
¿Cuáles son las tolerancias habituales en la impresión FDM? #
Xometry indica que la precisión de la impresión FDM de sobremesa es de aproximadamente ±0,5 %, con un límite inferior de ±0,5 mm, y la de la impresión FDM industrial, de aproximadamente ±0,15 %, con un límite inferior de ±0,2 mm. Los resultados reales varían en función del material, el tamaño de la pieza y su geometría, por lo que conviene considerar estos valores como orientativos y confirmar los ajustes críticos con una pieza de prueba.
¿Qué es mejor, SLA o FDM? #
Depende de la pieza. La tecnología SLA ofrece un mayor nivel de detalle y superficies más lisas, por lo que resulta adecuada para piezas pequeñas, decorativas o muy detalladas. La tecnología FDM permite obtener piezas más resistentes, de mayor tamaño y, por lo general, más económicas, fabricadas con termoplásticos de ingeniería. Para prototipos funcionales y piezas que deben soportar cargas, la tecnología FDM suele ser la mejor opción.


