
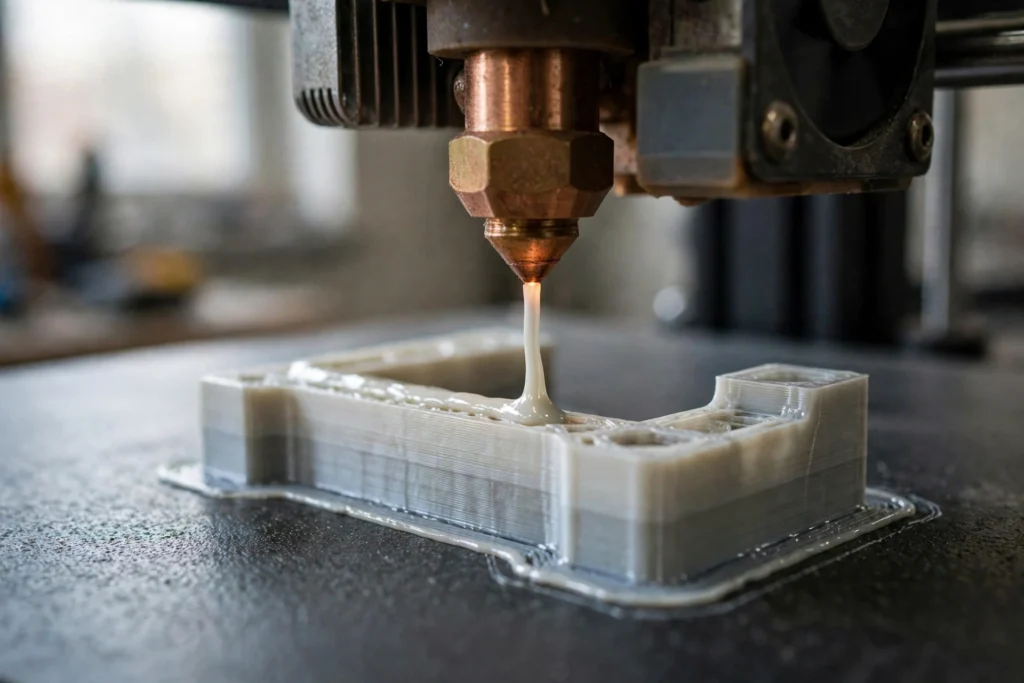
FDM 3Dプリントは、金型や治具を使わずにデジタル設計を実物のプラスチック部品に変えるために最も広く利用されている手法です。これは、その背後にある中核的な手法の一つであり、 ラピッドプロトタイピング、というのも、チームはCADファイルから、実際に手に取って、組み合わせて、テストできる部品を、数時間から数日で作り上げることができるからです。
このガイドでは、FDMとは何か、その仕組み、対応素材、期待できる精度、そしてSLAやSLSとの比較について解説します。また、実用的な設計のヒントも紹介しているため、実際に製作に取り掛かる前に、FDMがご自身の部品に適しているかどうかを判断することができます。
FDM 3Dプリントとは? #
FDMとは、Fused Deposition Modeling(溶融積層造形)の略称です。これは積層造形の一種であり、プリンターが熱可塑性フィラメントを溶かし、加熱されたノズルから押し出し、造形プラットフォーム上に層ごとに堆積させていきます。各層は冷却され、下層と結合し、部品が完成するまでこの工程が繰り返されます。
ISO/ASTM 52900規格では、FDMは材料押出成形のカテゴリーに分類されます。これは、固体素材から材料を削り取る機械加工とは対照的です。FDMは設計上必要な箇所にのみ材料を付加するため、機械加工では困難またはコストがかかるような複雑な形状や内部の空洞にも対応可能です。
FDMの仕組み:ステップバイステップ #
FDMによる造形は、デジタルモデルから完成品に至るまで、すべて同じ手順で行われます。プリンターのソフトウェアでモデルを準備し、装置が層ごとに造形を行い、その後、部品を洗浄・点検してから使用します。
- モデル: その部品はCADで設計され、メッシュファイル(通常はSTLまたは3MF)としてエクスポートされます。
- スライス: スライシングソフトウェアは、モデルを薄い水平方向の層に分割し、ノズルの経路、層の高さ、充填率、およびサポートを計画します。
- 印刷: ノズルはフィラメントを融点以上に加熱し、計画された経路に沿って、1層ずつ積層していきます。
- サポート: 張り出し部分や橋梁は、サポート構造体にプリントされますが、これらは造形後に取り除かれるか、溶解されます。
- 仕上げ: 部品は洗浄され、サポートが取り除かれ、検査の前に研磨、仕上げ、または塗装が行われる場合があります。
一般的なFDM用材料 #
FDMは熱可塑性フィラメントを使用して動作し、材料の選択によって強度、耐熱性、コストが決まります。以下の5つの材料は、日常的なFDM作業のほとんどをカバーしていますが、エンジニアリンググレードの材料を使用することで、その適用範囲をさらに広げることができます。
| 素材 | 引張強度 | 熱変形 | ノズル温度 |
|---|---|---|---|
| PLA | 50~60 MPa | 約55°C | 180~220°C |
| ABS | 34~36 MPa | 約98°C | 235~265°C |
| PETG | 40~50 MPa | 約70°C | 245~260°C |
| ナイロン | 50~80 MPa | — | 240~300°C |
| TPU | 学年によって異なります | — | 学年によって異なります |
表の出典:引張強度および熱変形温度の数値は、UltiMaker社の「PLA vs ABS vs PETG 強度比較」より。ノズル温度の範囲は、Polymaker社の一般的なプリント温度範囲より。 数値は一般的に公表されている範囲であり、ブランドやグレードによって異なります。ナイロンの熱変形温度およびTPUの数値については、本記事で参照した情報源には比較可能な数値が一切掲載されていないため省略しています。正確な値については、フィラメントメーカーのデータシートをご確認ください。
PLA #
PLAは、FDM方式で最も印刷しやすい素材であり、ノズル温度の範囲は180~220°Cです(Polymaker). その引張強度は50~60 MPaであり、これらのフィラメントの中で最も高い(UltiMaker)、細部までしっかりと再現でき、冷却時に0.3~0.5%収縮するため、反りが抑えられます。弱点は熱への耐性です。熱変形温度が55°C前後であるため、熱や荷重がかかる部品というよりは、視覚的なモデルやフィットチェック、屋内用の部品に適しています。
ABS #
ABSは、より強靭で耐熱性に優れた汎用プラスチックであり、機能性プロトタイプや筐体に広く使用されています。 引張強度は34~36 MPaとPLAより低いものの、耐衝撃性ははるかに優れており、熱変形温度は約98°Cで、3つの一般的なフィラメントの中で最も高い(UltiMaker)。 印刷温度は235~265°C、ヒートベッド温度は100°C前後(Polymaker)で、冷却時に反りが生じやすいため、密閉型のプリンターでの印刷が最適です。
PETG #
PETGはPLAとABSの中間に位置します。引張強度は40~50 MPaでPLAには及ばないものの、耐衝撃性、柔軟性、耐薬品性、層間密着性ではPLAを上回り、熱変形温度も70°C近くとPLA(UltiMaker)よりも高くなっています。 印刷温度は245~260°C(Polymaker)であり、こうしたバランスの良さから、ブラケット、マウント、筐体など、屋外や湿気の多い環境で使用される部品のデフォルト素材として適しています。
ナイロン #
ナイロンは強靭で耐摩耗性に優れ、ひび割れすることなく衝撃を吸収できるほどの柔軟性があるため、歯車、ヒンジ、クリップなどに適しています。 その引張強度(50~80 MPa、UltiMaker)は、ここで取り上げるフィラメントの中で最も高い範囲にあり、印刷温度は240~300°C(Polymaker)です。 空気中の湿気を吸収するため、フィラメントは乾燥した状態で保管する必要があります。また、ナイロン12は最大2%(Xometry)収縮する可能性があるため、PLAに比べて反りのリスクが高くなります。
TPU #
TPUは、シール、ガスケット、保護カバーなど、曲げや伸縮、あるいは把持が必要な部品に使用される柔軟な熱可塑性ポリウレタンです。この柔らかいフィラメントは、送り速度が速すぎると送り経路でたわんでしまうため、硬質フィラメントに比べて印刷速度が遅くなります。
エンジニアリンググレードのオプション #
FDMは、一般的な材料に加え、炭素繊維を配合したナイロンや高性能ポリマーも処理可能です。 ストラタシス ナイロン12CF(剛性を高めるためにチョップドカーボンファイバーを添加したもの)、ABS CF10、耐紫外線性に優れたASA、そして過酷な用途向けのPEIポリマーであるULTEM 9085などの材料が挙げられています。 引張強度が60~70 MPa(UltiMaker)のポリカーボネートも、高強度部品向けのもう一つのエンジニアリング材料の選択肢です。
長所と限界 #
強み #
FDMは手頃な価格で、セットアップが迅速であり、使用可能な材料の種類も多いため、試作品、治具、固定具、および少量生産の部品において、通常は第一の選択肢となります。造形領域が広いため大型部品の造形に適しており、樹脂や粉末を用いた方法に比べ、プロセスがクリーンでオフィス環境にも適しています。
制限 #
FDM方式で製造された部品には層の継ぎ目が目立ち、細部の表現はノズルの幅によって制限されるため、微細な形状や、プリンターから取り出したばかりの状態で滑らかな外観が求められる部品には適していません。また、部品は層の横方向よりも縦方向の方が強度が低いため、部品に荷重がかかる場合は、印刷の向きが重要になります。
異方性:なぜ配向が重要なのか #
FDM部品は異方性を示します。XY面における引張強度は、通常、Z方向の4~5倍高いため、Z方向への引張力が加わると、層間剥離や破損のリスクが高まります(ハブ)。そのため、荷重を支える構造は層に沿って配置すべきであり、層を横切るように配置すべきではありません。また、ピンやボルトは、せん断力が層を滑らせて引き離すのではなく、実体のストランドを横切って切断する必要があるため、水平方向にプリントするのが最適です。
公差および表面仕上げ #
Xometry デスクトップ用FDMの公差は±0.5%程度(下限は±0.5 mm)、産業用FDMは±0.15%程度(下限は±0.2 mm)と記載されています。 FDMの積層厚は通常0.05~0.3 mmで、最小造形サイズは約0.2 mmです。これらはあくまで目安であり、保証されるものではありません。材料、部品のサイズ、形状によって、実際の結果は異なります。
表面仕上げも、計画段階で考慮すべきもう一つの制約です。FDMで印刷されたばかりの部品には、特に曲面部分に層の段差が見られます。研磨、蒸気平滑化、塗装を行うことで外観や手触りを改善できますが、それぞれに時間がかかり、寸法がわずかに変化する可能性もあるため、精度が重要な組み付けについては、仕上げ前ではなく仕上げ後に確認する必要があります。 Xometry社は、サポートの除去によって材料が削り取られ、寸法がずれる可能性がある一方、コーティングや塗装によって厚みがわずかに増すことを指摘しています。
FDM 対 SLA 対 SLS #
FDM、SLA、SLSはいずれも部品を層ごとに積み上げて成形しますが、使用する材料が異なり、適した用途もそれぞれ異なります。FDMはフィラメントを溶かし、SLAは紫外線を用いて液体樹脂を硬化させ、SLSはレーザーでナイロン粉末を融合させます。以下の表に、実用上の違いをまとめました。
| 方法 | 仕組み | 代表的な許容差* | こんな方に最適 |
|---|---|---|---|
| FDM | 溶けたフィラメント、層ごとに | ±0.5% (±0.5 mm) デスクトップ型 | 頑丈で大型、かつ低コストな部品 |
| SLA | UV硬化型液体樹脂 | ±0.5%(±0.2 mm) | きめ細かなディテール、滑らかな表面 |
| SLS | レーザー溶融ナイロン粉末 | ±0.3% (±0.3 mm) | 頑丈なパーツで、支えは不要です |
*公差値はXometryが公表している目安の値であり、材料、サイズ、形状によって異なります。部品に厳しい公差、滑らかな表面、または量産用材料が必要な場合は、 CNC加工サービス 機械加工された部品は、3Dプリントされた部品よりもはるかに厳しい公差を満たしているため、そちらの方が良い方法かもしれません。
FDM部品の設計のコツ #
優れたFDM設計とは、積層プロセスに逆らうのではなく、それを活かしたものです。設計段階での些細な選択が、部品がきれいにプリントされるか、嵌合精度を維持できるか、そして使用に耐えられるかを左右します。
- 強さを求めてオリエントへ: 層間の結合は弱いため、荷重を支える構造は層に沿って配置し、層を横切るように配置してはいけません。
- 壁を平らに保つ: 壁の厚さが均一であれば、厚い部分と薄い部分が交互に現れる部分に比べて、均一に冷却され、反りも少なくなります。
- 取り付け用クリアランスを確保してください: 組み付け部のクリアランスは余裕を持って確保してください。印刷された寸法にはばらつきがあり、仕上げ加工によって寸法が変化するためです。
- オーバーハングの支持: 張り出しや橋の支柱を計画し、目印が気にならない場所に設置してください。
- 些細な機能は避ける: 0.2 mm未満の細部は鮮明に再現されない可能性があるため、文字、溝、および薄い壁は、この限界値より大きくしてください。
よくある質問 #
FDMと3Dプリンティングの違いは何ですか? #
FDMは3Dプリンティングの一種であり、3Dプリンティングそのものの同義語ではありません。3Dプリンティングとは、デジタルモデルに基づいて部品を層ごとに積み上げていく技術の総称であるのに対し、FDMは熱可塑性フィラメントを溶かし、加熱されたノズルから押し出して成形する特定の方式です。その他の方式としては、SLA、SLS、MJFなどがあります。
FDM印刷のデメリットにはどのようなものがありますか? #
主な欠点としては、層の境目が目立ちやすいこと、レジンやパウダー法に比べて精細度が低いこと、そして層間方向の強度が層に沿った方向よりも弱いことが挙げられます。オーバーハングにはサポート構造が必要であり、一部の材料は冷却時に反りが生じることがあります。厳しい公差や滑らかな外観を実現するには、通常、追加の仕上げ加工や別のプロセスが必要となります。
FDMはPLAと同じものですか? #
いいえ。FDMは印刷プロセスであり、PLAはその中で使用される素材の一つにすぎません。PLAは人気があり、印刷しやすい熱可塑性樹脂ですが、FDMプリンターではABS、PETG、ナイロン、TPU、エンジニアリングプラスチックなども使用できます。素材ごとに使用時の挙動が異なるため、素材選びはプロセスの選択と同じくらい重要です。
FDM印刷における一般的な公差はどの程度ですか? #
Xometryでは、デスクトップ用FDMの精度を約±0.5%、下限値を±0.5 mm、産業用FDMの精度を約±0.15%、下限値を±0.2 mmと記載しています。実際の結果は材料、部品のサイズ、形状によって異なるため、これらはあくまで計画上の目安として扱い、重要な嵌合についてはテスト部品を用いて確認してください。
SLAとFDM、どちらが優れているのでしょうか? #
部品によって異なります。SLAは細部まで精細に再現でき、表面も滑らかなため、小型の部品や外観重視の部品、あるいは非常に精細な部品に適しています。一方、FDMはエンジニアリング熱可塑性樹脂を用いた、強度が高く、大型で、通常はコストの安い部品を製造できます。機能性プロトタイプや荷重に耐える必要がある部品の場合、通常はFDMの方が適しています。


