
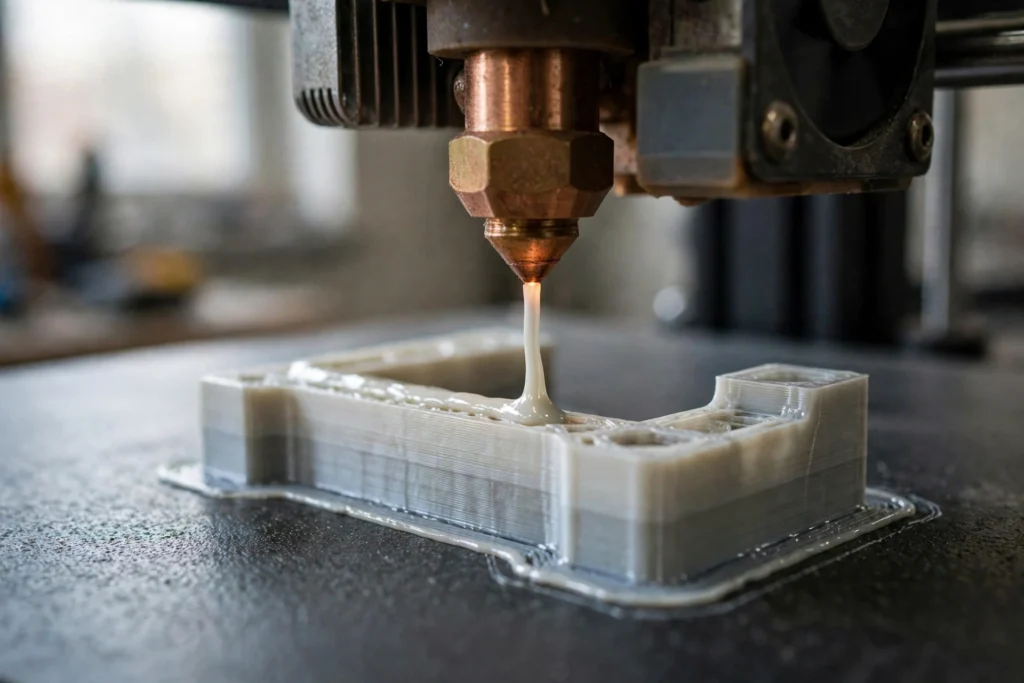
تعد الطباعة ثلاثية الأبعاد بتقنية FDM الطريقة الأكثر استخدامًا لتحويل التصميم الرقمي إلى قطعة بلاستيكية ملموسة دون الحاجة إلى قوالب أو أدوات تصنيع. وهي إحدى الطرق الأساسية التي تعتمد عليها النماذج الأولية السريعة، لأن الفريق يمكنه الانتقال من ملف CAD إلى قطعة يمكنه حملها وتركيبها واختبارها في غضون ساعات أو أيام.
يشرح هذا الدليل ماهية تقنية FDM، وكيفية عملها، والمواد التي تستخدمها، ومستوى الدقة المتوقع، ومقارنتها بتقنيتي SLA وSLS. كما يتضمن نصائح عملية حول التصميم، حتى تتمكن من تقييم مدى ملاءمة تقنية FDM لقطعتك قبل الشروع في عملية الطباعة.
ما هي الطباعة ثلاثية الأبعاد بتقنية FDM؟ #
FDM هي اختصار لعبارة «النمذجة بالترسيب المنصهر» (Fused Deposition Modeling). وهي عملية تصنيع تراكمي: حيث تقوم الطابعة بإذابة خيوط من البلاستيك الحراري ودفعها عبر فوهة مُسخَّنة، لترسيبها طبقةً تلو الأخرى على منصة البناء. ثم تبرد كل طبقة وتلتصق بالطبقة التي تحتها حتى يكتمل الجزء.
بموجب المعيار ISO/ASTM 52900، تندرج تقنية FDM ضمن فئة بثق المواد. وهي عكس عملية التصنيع الآلي، التي تعتمد على قطع المواد من قطعة صلبة. ونظرًا لأن تقنية FDM تضيف المواد فقط في الأماكن التي يتطلبها التصميم، فإنها تسمح بتصنيع الأشكال المعقدة والتجاويف الداخلية التي يصعب تصنيعها آليًّا أو تكون تكلفتها باهظة.
كيفية عمل تقنية FDM، خطوة بخطوة #
تتبع كل عملية تصنيع بتقنية FDM نفس التسلسل، بدءًا من النموذج الرقمي وصولاً إلى القطعة النهائية. يقوم برنامج الطابعة بإعداد النموذج، ثم تقوم الآلة بتصنيعه طبقةً تلو الأخرى، وبعد ذلك يتم تنظيف القطعة وفحصها قبل استخدامها.
- الطراز: يتم تصميم القطعة باستخدام برنامج CAD ثم تصديرها كملف شبكي، وعادةً ما يكون بتنسيق STL أو 3MF.
- شريحة: يقوم برنامج التقطيع بتقسيم النموذج إلى طبقات أفقية رفيعة، ويخطط مسار الفوهة وارتفاع الطبقة والحشو والدعامات.
- طباعة: تقوم الفوهة بتسخين الخيط إلى درجة تتجاوز نقطة انصهاره، ثم تقوم بوضعه على طول المسار المخطط له، طبقة تلو الأخرى.
- الدعم: تُطبع الأجزاء البارزة والجسور على هياكل داعمة، والتي يتم إزالتها أو إذابتها بعد الانتهاء من عملية البناء.
- النهاية: يتم تنظيف القطعة وإزالة الدعامات، وقد يتم صقلها أو تنعيمها أو طلاؤها قبل الفحص.
المواد الشائعة المستخدمة في تقنية FDM #
تعمل تقنية FDM باستخدام خيوط من البلاستيك الحراري، ويؤثر اختيار المادة على القوة ومقاومة الحرارة والتكلفة. تغطي المواد الخمس المذكورة أدناه معظم الاستخدامات اليومية لتقنية FDM، في حين توسع الأنواع الهندسية نطاق الاستخدامات بشكل أكبر.
| المواد | قوة الشد | انحراف الحرارة | درجة حرارة الفوهة |
|---|---|---|---|
| PLA | 50–60 ميجا باسكال | ~55 درجة مئوية | 180–220 درجة مئوية |
| ABS | 34–36 ميجا باسكال | ~98 درجة مئوية | 235–265 درجة مئوية |
| PETG | 40–50 ميجا باسكال | ~70 درجة مئوية | 245–260 درجة مئوية |
| نايلون | 50–80 ميجا باسكال | - | 240–300 درجة مئوية |
| TPU | يختلف حسب الصف الدراسي | - | يختلف حسب الصف الدراسي |
مصادر الجدول: أرقام مقاومة الشد والانحراف الحراري مأخوذة من مقارنة قوة PLA مقابل ABS مقابل PETG التي أجرتها شركة UltiMaker؛ أما نطاقات درجة حرارة الفوهة فهي مأخوذة من نطاقات درجات حرارة الطباعة العامة التي حددتها شركة Polymaker. الأرقام هي نطاقات نموذجية منشورة وتختلف حسب العلامة التجارية والدرجة. تم حذف أرقام الانحراف الحراري للنايلون وTPU لأن المصادر التي تم الرجوع إليها في هذا المقال لا تنشر أي رقم قابل للمقارنة — يرجى مراجعة ورقة بيانات الشركة المصنعة للخيوط للحصول على القيم الدقيقة.
PLA #
تُعد مادة PLA أسهل المواد المستخدمة في تقنية FDM للطباعة، حيث يتراوح نطاق درجة حرارة الفوهة بين 180 و220 درجة مئوية (بوليميكر). وتبلغ قوة الشد لهذه الألياف 50–60 ميجا باسكال، وهي الأعلى بين هذه الألياف (UltiMaker)، وهو يحافظ على التفاصيل جيدًا، ويتقلص بنسبة 0.3–0.5% أثناء التبريد، مما يقلل من حدوث الالتواء. وتكمن نقطة ضعفه في الحرارة: فمع درجة حرارة انحراف حراري تقترب من 55 درجة مئوية، فإنه يناسب النماذج المرئية، واختبارات الملاءمة، والأجزاء المخصصة للاستخدام الداخلي، بدلاً من الأجزاء المعرضة للحرارة أو الأحمال.
ABS #
يُعد ABS مادة بلاستيكية متعددة الاستخدامات تتميز بمتانة أكبر ومقاومة أعلى للحرارة، وتُستخدم على نطاق واسع في صناعة النماذج الأولية الوظيفية والأغلفة. تبلغ قوة الشد فيه 34–36 ميجا باسكال، وهي أقل من قوة الشد في PLA، لكنه يمتص الصدمات بشكل أفضل بكثير، كما أن درجة حرارة انحرافه الحراري التي تقترب من 98 درجة مئوية هي الأعلى بين الخيوط الثلاثة الشائعة الاستخدام (UltiMaker). يتم طباعته عند درجة حرارة تتراوح بين 235 و265 درجة مئوية مع قاعدة تسخين تبلغ حوالي 100 درجة مئوية (Polymaker)، ويتعرض للالتواء بشكل أكبر أثناء التبريد، لذا يُفضل طباعته داخل آلة مغلقة.
PETG #
يقع مادة PETG بين PLA وABS. وتقل قوة الشد الخاصة بها، التي تتراوح بين 40 و50 ميجا باسكال، عن تلك الخاصة بـ PLA، لكنها تتفوق على PLA في مقاومة الصدمات، والمرونة، والمقاومة الكيميائية، والتصاق الطبقات، كما أن درجة حرارة انحرافها الحراري التي تقترب من 70 درجة مئوية أعلى من تلك الخاصة بـ PLA (UltiMaker). يتم طباعته عند درجة حرارة تتراوح بين 245 و260 درجة مئوية (Polymaker)، وهذا التوازن يجعله خيارًا افتراضيًا جيدًا للأجزاء المستخدمة في الهواء الطلق أو في الظروف الرطبة، مثل الدعامات وحوامل التثبيت والعلب.
نايلون #
النايلون مادة متينة ومقاومة للتآكل ومرنة بما يكفي لامتصاص الصدمات دون أن تتشقق، مما يجعلها مناسبة للتروس والمفصلات والمشابك. تبلغ قوة الشد 50–80 ميجا باسكال (UltiMaker)، وهي أعلى نطاق بين الخيوط التي نتناولها هنا، ويتم طباعته عند درجة حرارة تتراوح بين 240 و300 درجة مئوية (Polymaker). وهو يمتص الرطوبة من الهواء، لذا يجب الحفاظ على الخيوط جافة، كما أن النايلون 12 يمكن أن يتقلص بنسبة تصل إلى 2% (Xometry)، مما يجعل خطر الالتواء أكبر مقارنةً بـ PLA.
TPU #
TPU هو مادة البولي يوريثان الحراري المرنة التي تُستخدم في صناعة الأجزاء التي يجب أن تنثني أو تتمدد أو تثبت، مثل الأختام والحشيات والأغطية الواقية. وتتم طباعتها ببطء أكبر مقارنة بالخيوط الصلبة، لأن الخيط المرن قد ينثني في مسار التغذية إذا تم دفعه بسرعة زائدة.
خيارات من الدرجة الهندسية #
بالإضافة إلى المواد المستخدمة في الحياة اليومية، تُستخدم تقنية FDM في تصنيع أنواع من النايلون المُعزز بألياف الكربون والبوليمرات عالية الأداء. ستراتاسيس وتتضمن قائمة المواد مواد مثل النايلون 12CF، الذي يُضاف إليه ألياف كربونية مقطعة لزيادة الصلابة، وABS CF10، وASA لمقاومة الأشعة فوق البنفسجية، وULTEM 9085، وهو بوليمر PEI مخصص للتطبيقات الصعبة. ويُعد البولي كربونات، الذي تبلغ قوة الشد فيه 60–70 ميجا باسكال (UltiMaker)، خيارًا هندسيًا آخر لتصنيع الأجزاء القوية.
نقاط القوة والقيود #
نقاط القوة #
تتميز تقنية الطباعة ثلاثية الأبعاد (FDM) بأسعارها المعقولة وسرعة إعدادها وتوافرها بمجموعة واسعة من المواد، مما يجعلها الخيار الأول المعتاد للنماذج الأولية والأدوات والتركيبات والأجزاء ذات الكميات المحدودة. وتناسب أحجام البناء الكبيرة الأجزاء الأكبر حجمًا، كما أن هذه العملية نظيفة ومناسبة للاستخدام في المكاتب مقارنةً بطرق الطباعة بالراتنج أو المسحوق.
الحدود #
تظهر الأجزاء المصنوعة بتقنية FDM خطوطًا واضحة بين الطبقات، كما أن التفاصيل الدقيقة محدودة بسبب عرض الفوهة، لذا فهي خيار غير مناسب للسمات الدقيقة أو الأسطح التجميلية الناعمة فور خروجها من الطابعة. كما أن الأجزاء تكون أضعف عبر الطبقات مقارنةً بطولها، لذا فإن اتجاه الطباعة مهم كلما كان الجزء يتحمل حملاً.
تباين الخواص: لماذا يُعد الاتجاه عاملاً مهمًا #
تتميز الأجزاء المصنعة بتقنية FDM بخصائص متباينة: فعادةً ما تكون قوة الشد في المستوى XY أعلى بـ 4 إلى 5 أضعاف منها في الاتجاه Z، لذا فإن الشد في الاتجاه Z يزيد من خطر انفصال الطبقات والكسور (المحاور). ولهذا السبب يجب أن تمتد العناصر الحاملة على طول الطبقات، وليس عبرها، ولهذا السبب تُطبع المسامير أو البراغي بشكل أفضل أفقياً، حيث يجب أن يقطع القص الخيوط الصلبة بدلاً من أن يفصل الطبقات عن بعضها.
التفاوتات المسموح بها وتشطيب الأسطح #
Xometry تشير القوائم إلى أن التفاوتات المسموح بها في تقنية FDM المكتبية تبلغ حوالي ±0.5 في المائة مع حد أدنى يبلغ ±0.5 مم، بينما تبلغ في تقنية FDM الصناعية حوالي ±0.15 في المائة مع حد أدنى يبلغ ±0.2 مم. تتراوح سماكة الطبقة في تقنية FDM عادةً بين 0.05 و0.3 مم، ويبلغ الحد الأدنى لحجم الملامح حوالي 0.2 مم. هذه قيم تخطيطية وليست ضمانات: فالمواد وحجم القطعة والهندسة كلها عوامل تؤثر على النتائج الفعلية.
يُعد تشطيب السطح العامل المحدد الآخر الذي يجب أخذه في الاعتبار. تظهر الأجزاء المطبوعة بتقنية FDM درجات الطبقات، خاصةً على المنحنيات. يمكن أن يؤدي الصنفرة والتنعيم بالبخار والطلاء إلى تحسين المظهر والملمس، لكن كل عملية من هذه العمليات تستغرق وقتًا إضافيًا وقد تؤدي إلى تغيير طفيف في الأبعاد؛ لذا يجب فحص التوافقات الحرجة بعد التشطيب، وليس قبله. تشير Xometry إلى أن إزالة الدعامات قد تؤدي إلى فقدان جزء من المادة وتغيير الأبعاد، في حين أن الطلاءات والطلاء تضيف سماكة طفيفة.
تقنية FDM مقابل تقنية SLA مقابل تقنية SLS #
تقوم تقنيات FDM وSLA وSLS جميعها بتصنيع الأجزاء طبقةً تلو الأخرى، لكنها تستخدم مواد مختلفة وتناسب مهام مختلفة. تعمل تقنية FDM على صهر الخيوط، بينما تعمل تقنية SLA على معالجة الراتنج السائل باستخدام الأشعة فوق البنفسجية، أما تقنية SLS فتعمل على دمج مسحوق النايلون باستخدام الليزر. يلخص الجدول أدناه الاختلافات العملية بين هذه التقنيات.
| الطريقة | كيف يعمل | التفاوت المعتاد* | الأفضل لـ |
|---|---|---|---|
| FDM | خيوط مذابة، طبقة تلو الأخرى | ±0.5% (±0.5 مم) جهاز مكتبي | قطع غيار متينة وكبيرة ومنخفضة التكلفة |
| SLA | راتنج سائل يُعالج بالأشعة فوق البنفسجية | ±0.5% (±0.2 مم) | تفاصيل دقيقة، أسطح ناعمة |
| SLS | مسحوق النايلون المدمج بالليزر | ±0.3% (±0.3 مم) | أجزاء متينة، لا تحتاج إلى دعامات |
*أرقام التفاوتات هي قيم إرشادية نشرتها شركة Xometry، وتختلف باختلاف المادة والحجم والشكل الهندسي. إذا كانت قطعتك تتطلب تفاوتات ضيقة أو أسطحًا ناعمة أو مواد إنتاجية، خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي قد يكون هذا هو الخيار الأفضل، نظرًا لأن الأجزاء المصنعة آليًّا تتمتع بتفاوتات أضيق بكثير مقارنةً بالأجزاء المطبوعة.
نصائح لتصميم قطع FDM #
التصميم الجيد بتقنية FDM يتوافق مع عملية الطباعة الطبقية بدلاً من أن يتعارض معها. فالخيارات الصغيرة التي تُتخذ في مرحلة التصميم هي التي تحدد ما إذا كان القطعة ستُطبع بشكل نظيف، وتحافظ على ملاءمتها، وتصمد أثناء الاستخدام.
- التوجه نحو الشرق من أجل القوة: ضع العناصر الحاملة على طول الطبقات، وليس عبرها، لأن الروابط بين الطبقات تكون أضعف.
- احرص على أن تكون الجدران مستوية: حتى الجدران ذات السماكة المتساوية تبرد بشكل متساوٍ وتتعرض للتشوه بدرجة أقل مقارنةً بالأجزاء التي تتباين سماكتها بين السميك والرقيق.
- اترك مسافة مناسبة: اترك مسافة إضافية بين العناصر المتلاصقة، لأن الأبعاد المطبوعة تتفاوت، كما أن عمليات التشطيب تؤدي إلى تغييرها.
- دعامات الحواف البارزة: خطط دعامات للنتوءات والجسور، وضعها في أماكن لا تؤثر فيها العلامات.
- تجنب الميزات الصغيرة: قد لا تظهر التفاصيل التي يقل حجمها عن 0.2 مم بوضوح، لذا يجب أن يكون حجم النص والأخاديد والجدران الرقيقة أكبر من هذا الحد.
الأسئلة الشائعة #
ما الفرق بين تقنية FDM والطباعة ثلاثية الأبعاد؟ #
تعد تقنية FDM أحد أنواع الطباعة ثلاثية الأبعاد، وليست مرادفًا لها. فالطباعة ثلاثية الأبعاد هي المصطلح العام الذي يشير إلى بناء الأجزاء طبقةً تلو الأخرى انطلاقًا من نموذج رقمي، في حين أن تقنية FDM هي طريقة محددة تعتمد على صهر خيوط البلاستيك الحراري وترسيبها عبر فوهة مُسخَّنة. ومن بين الطرق الأخرى: SLA وSLS وMJF.
ما هي عيوب الطباعة بتقنية FDM؟ #
وتتمثل العيوب الرئيسية في ظهور خطوط الطبقات، وتفاصيل أقل مقارنة بطرق التصنيع بالراتنج أو المسحوق، وقوة أقل عبر الطبقات مقارنةً بالطول. كما تتطلب الأجزاء البارزة هياكل داعمة، وتتعرض بعض المواد للالتواء أثناء التبريد. وعادةً ما تتطلب التفاوتات الدقيقة والأسطح الخارجية الناعمة عمليات تشطيب إضافية أو عملية تصنيع مختلفة.
هل تقنية FDM هي نفسها مادة PLA؟ #
لا. فطريقة FDM هي عملية الطباعة، أما PLA فهي مجرد مادة واحدة من المواد المستخدمة فيها. ويُعد PLA مادة بلاستيكية حرارية شائعة وسهلة الطباعة، لكن طابعات FDM تعمل أيضًا مع مواد مثل ABS وPETG والنايلون وTPU والبلاستيك الهندسي. ويُعد اختيار المادة أمرًا لا يقل أهمية عن اختيار العملية، لأن كل مادة تتصرف بشكل مختلف عند الاستخدام.
ما هي التفاوتات المعتادة في الطباعة بتقنية FDM؟ #
تُدرج Xometry دقة طباعة FDM المكتبية عند حوالي ±0.5 في المائة بحد أدنى يبلغ ±0.5 مم، ودقة طباعة FDM الصناعية عند حوالي ±0.15 في المائة بحد أدنى يبلغ ±0.2 مم. تختلف النتائج الفعلية باختلاف المادة وحجم القطعة وهندستها، لذا يجب التعامل مع هذه القيم على أنها قيم تخطيطية والتأكد من الملاءمة الدقيقة باستخدام قطعة اختبارية.
أيهما أفضل، تقنية SLA أم تقنية FDM؟ #
يعتمد ذلك على نوع القطعة. توفر تقنية SLA تفاصيل أدق وأسطحًا أكثر نعومة، لذا فهي مناسبة للقطع الصغيرة أو التجميلية أو ذات التفاصيل الدقيقة للغاية. أما تقنية FDM فتنتج قطعًا أقوى وأكبر حجمًا، وعادةً ما تكون أرخص ثمناً، مصنوعة من اللدائن الحرارية الهندسية. وبالنسبة للنماذج الأولية الوظيفية والقطع التي يجب أن تتحمل الأحمال، عادةً ما تكون تقنية FDM هي الخيار الأفضل.


