
FDM 3D打印是将数字设计转化为实体塑料零件最广泛采用的方式,且无需模具或工装。它是支撑该技术背后的核心方法之一 快速成型,因为一个团队只需几小时或几天,就能将CAD文件转化为一个可以拿在手里、进行装配和测试的零件。
本指南将介绍什么是FDM技术、其工作原理、可加工的材料、预期精度,以及与SLA和SLS技术的对比。此外,指南还提供了实用的设计建议,以便您在决定进行打印之前,能够判断FDM技术是否适合您的零件。
什么是FDM 3D打印? #
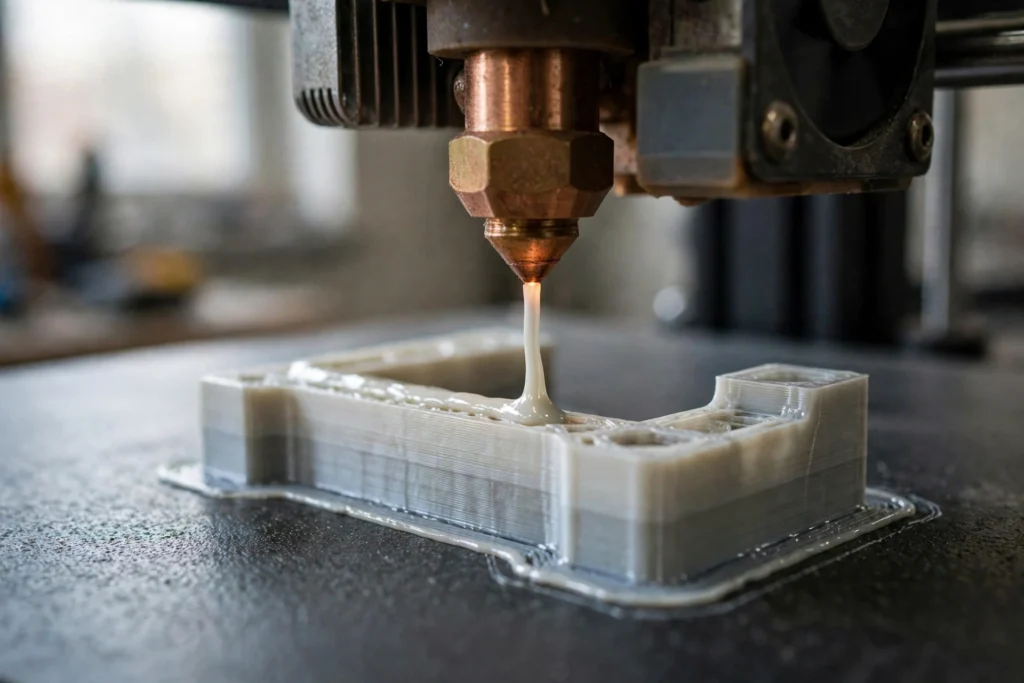
FDM 是“熔融沉积建模”的缩写。这是一种增材制造工艺:打印机将热塑性线材熔化,并通过加热喷嘴将其挤出,一层一层地沉积在构建平台上。每层冷却后与下层结合,直至零件制作完成。
根据 ISO/ASTM 52900 标准,FDM 属于材料挤出类。它与通过切削从实心坯料上去除材料的加工工艺相对。由于 FDM 仅在设计所需的部位添加材料,因此能够处理那些通过传统加工工艺难以实现或成本高昂的复杂形状和内部空腔。
FDM的工作原理,一步一步来 #
每次FDM打印都遵循相同的流程,从数字模型到成品零件。打印机软件负责处理模型,设备逐层进行打印,随后对零件进行清理和检查,最后才能投入使用。
- 型号: 该零件在CAD中设计完成,并导出为网格文件,通常为STL或3MF格式。
- 切片: 切片软件将模型切分成薄薄的水平层,并规划喷嘴路径、层高、填充率和支撑结构。
- 打印: 喷嘴将线材加热至其熔点以上,并沿预定路径逐层沉积。
- 支持: 悬垂部分和桥接部分会打印在支撑结构上,这些支撑结构在打印完成后会被去除或溶解。
- 完成: 对零件进行清洁,去除支撑结构,并在检验前可能进行打磨、修整或喷漆。
常见的FDM材料 #
FDM 技术使用热塑性线材,材料的选择直接影响其强度、耐热性和成本。以下五种材料可满足大多数日常 FDM 打印需求,而工程级材料则进一步拓展了应用范围。
| 材料 | 抗拉强度 | 热变形 | 喷嘴温度 |
|---|---|---|---|
| PLA | 50–60 MPa | ~55°C | 180–220°C |
| ABS | 34–36 MPa | ~98°C | 235–265°C |
| PETG | 40–50 MPa | ~70°C | 245–260°C |
| 尼龙 | 50–80 MPa | - | 240–300°C |
| 热塑性聚氨酯 | 因年级而异 | - | 因年级而异 |
表格数据来源:拉伸强度和热变形温度数据来自UltiMaker的PLA、ABS与PETG强度对比;喷嘴温度范围来自Polymaker的通用打印温度范围。 这些数值为典型的已公布范围,会因品牌和等级的不同而有所差异。尼龙的热变形温度和TPU的相关数据未予列出,因为本文参考的来源中未公布任何可比数据——具体数值请查阅线材制造商的技术数据表。
PLA #
PLA 是 FDM 打印中最易打印的材料,其喷嘴温度范围为 180–220°C(Polymaker). 其抗拉强度为50–60 MPa,在这些纤维中最高(UltiMaker),它能很好地保留细节,冷却时收缩率为0.3%–0.5%,因此翘曲程度较低。其缺点是耐热性较差:由于热变形温度仅为55°C左右,它更适合用于视觉模型、装配检查和室内部件,而不适合用于会接触高温或承受载荷的部件。
ABS #
ABS 是一种韧性更强、耐热性更高的通用塑料,广泛用于功能性原型和外壳的制造。 其抗拉强度为 34–36 MPa,虽低于 PLA,但抗冲击性能远优于后者,且其热变形温度接近 98°C,在三种常用线材中最高(UltiMaker)。 其打印温度为 235–265°C,加热床温度约为 100°C(Polymaker),且在冷却过程中翘曲现象较明显,因此最好在封闭式打印机内进行打印。
PETG #
PETG的性能介于PLA和ABS之间。其抗拉强度为40–50 MPa,虽低于PLA,但在抗冲击性、柔韧性、耐化学性和层间附着力方面均优于PLA,且其热变形温度接近70°C,高于PLA(UltiMaker)。 其打印温度为 245–260°C(Polymaker),这种综合性能使其成为户外或潮湿环境下使用部件(如支架、安装座和外壳)的理想默认材料。
尼龙 #
尼龙坚韧、耐磨,且柔韧性足够好,能够吸收冲击而不开裂,因此适合用于制造齿轮、铰链和卡扣。 其抗拉强度为50–80 MPa(UltiMaker),是本文所涵盖线材中最高的,打印温度为240–300°C(Polymaker)。 由于尼龙会从空气中吸收水分,因此必须将线材保持干燥;此外,尼龙12的收缩率最高可达2%(Xometry),这使得其翘曲风险比PLA更高。
热塑性聚氨酯 #
TPU 是一种柔性热塑性聚氨酯,用于制造必须能够弯曲、拉伸或抓握的部件,例如密封件、垫片和保护罩。其打印速度比刚性线材慢,因为如果推送速度过快,这种柔软的线材会在进料路径中发生扭曲。
工程级选项 #
除了日常使用的材料外,FDM技术还能加工碳纤维增强尼龙和高性能聚合物。 Stratasys 列出了诸如尼龙12CF(添加短切碳纤维以提高刚性)、ABS CF10、具有抗紫外线性能的ASA,以及适用于严苛应用场景的PEI聚合物ULTEM 9085等材料。 聚碳酸酯(UltiMaker 产品)的抗拉强度为 60–70 MPa,是制造高强度零件的另一种工程材料选择。
优势与局限 #
优势 #
FDM 技术成本低廉、设置快捷,且可选材料种类丰富,因此通常是制作原型、夹具、工装和少量零件的首选。其较大的构建体积适合制作较大尺寸的零件,而且与树脂或粉末成型工艺相比,该工艺更清洁,更适合在办公环境中使用。
极限 #
FDM打印件上可见明显的层纹,且精细细节受喷嘴宽度的限制,因此对于微小特征或需要光滑外观表面的部件而言,这种工艺直接从打印机输出时并非理想选择。此外,零件在层间方向的强度低于沿层方向,因此当零件需要承受载荷时,打印方向就显得尤为重要。
各向异性:为什么取向很重要 #
FDM 零件具有各向异性:XY 平面内的抗拉强度通常比 Z 方向高 4 到 5 倍,因此 Z 方向的拉伸会增加分层和断裂的风险(集线器). 正因如此,承重构件应沿层方向布置,而非横跨层,这也是为什么销钉或螺栓最好水平打印——因为剪切力必须横切实心丝材,而非将各层滑开。
公差与表面粗糙度 #
Xometry 其中,台式FDM的公差约为±0.5%,下限为±0.5毫米;工业级FDM的公差约为±0.15%,下限为±0.2毫米。 FDM技术的层厚通常为0.05至0.3毫米,最小特征尺寸约为0.2毫米。这些仅为参考值,并非保证值:材料、零件尺寸和几何形状都会影响实际结果。
表面处理是另一个需要考虑的限制因素。刚打印出来的FDM零件表面会有层阶痕迹,尤其是在曲面上。打磨、蒸汽平滑和喷漆可以改善外观和手感,但每种处理都会增加时间,并可能导致尺寸发生轻微变化,因此关键配合应在表面处理完成后进行检查,而不是之前。 Xometry指出,去除支撑结构时可能会带走部分材料并导致尺寸发生偏移,而涂层和喷漆则会增加一点厚度。
FDM 与 SLA 与 SLS 的对比 #
FDM、SLA 和 SLS 虽然都是通过逐层堆叠的方式制造零件,但它们使用的材料不同,也适用于不同的应用场景。FDM 通过熔化线材进行打印,SLA 利用紫外线固化液态树脂,而 SLS 则通过激光熔融尼龙粉末。下表总结了这些工艺在实际应用中的差异。
| 方法 | 工作原理 | 典型公差* | 最适合 |
|---|---|---|---|
| FDM | 熔融的丝材,一层又一层 | ±0.5%(±0.5 毫米)台式 | 坚固、大尺寸、低成本的零部件 |
| SLA | 紫外线固化液态树脂 | ±0.5%(±0.2 毫米) | 精细的细节,光滑的表面 |
| SLS | 激光熔融尼龙粉末 | ±0.3%(±0.3 毫米) | 零件坚固,无需支撑 |
*公差数值为 Xometry 公布的参考值,会因材料、尺寸和几何形状的不同而有所差异。如果您的零件需要严格的公差、光滑的表面或生产级材料, 数控加工服务 这可能是更好的选择,因为机加工零件的公差远比3D打印件更严格。
FDM 零件的设计技巧 #
优秀的FDM设计应顺应分层打印过程,而非与其相悖。设计阶段的细微抉择,将决定零件能否打印得干净利落、保持良好的装配精度,并在实际使用中经久耐用。
- 面向东方,汲取力量: 将承重构件布置在各层沿纵向方向,而非横向方向,因为层间连接的强度较弱。
- 保持墙面平整: 壁厚均匀的部件冷却均匀,其翘曲程度也小于壁厚忽厚忽薄的部件。
- 预留装配间隙: 在配合特征上应预留额外的间隙,因为打印尺寸会有所差异,且后处理会改变这些尺寸。
- 支撑悬挑: 规划好悬挑结构和桥梁的支撑,并将它们放置在标记不会造成影响的位置。
- 避免使用微小的设计元素: 小于 0.2 毫米的特征可能无法清晰显示,因此请将文字、凹槽和薄壁的尺寸设置在该限值以上。
常见问题 #
FDM与3D打印有什么区别? #
FDM 是 3D 打印的一种类型,并非其同义词。3D 打印是指根据数字模型逐层构建零件的统称,而 FDM 则是一种具体的方法,即熔化热塑性线材,并通过加热喷嘴将其挤出。其他方法还包括 SLA、SLS 和 MJF。
FDM打印有哪些缺点? #
其主要缺点包括:层间接缝明显、细节表现不如树脂或粉末成型工艺,且层间强度低于层内强度。悬垂部分需要支撑结构,部分材料在冷却时会发生翘曲。若要实现严格的公差和光滑的外观表面,通常需要进行额外的表面处理或采用其他工艺。
FDM 和 PLA 是一样的吗? #
不。FDM是一种打印工艺,而PLA只是其中的一种材料。PLA是一种广受欢迎且易于打印的热塑性塑料,但FDM打印机同样支持ABS、PETG、尼龙、TPU以及工程塑料。选择材料与选择工艺同样重要,因为每种材料在使用中的表现各不相同。
FDM打印的典型公差是多少? #
Xometry 列出的台式 FDM 打印精度约为 ±0.5%,下限为 ±0.5 毫米;工业级 FDM 打印精度约为 ±0.15%,下限为 ±0.2 毫米。实际结果会因材料、零件尺寸和几何形状而异,因此请将这些数值视为规划参考值,并通过试件验证关键配合公差。
SLA 和 FDM 哪个更好? #
这取决于零件的类型。SLA技术能呈现更精细的细节和更光滑的表面,因此更适合制造小型、外观装饰性或细节极其丰富的零件。FDM技术则能制造出强度更高、尺寸更大且通常成本更低的工程热塑性塑料零件。对于功能性原型以及必须承受载荷的零件,FDM通常是更好的选择。


