
Tuowei Precision est une moulage sous pression fournisseur de boîtiers, couvercles, supports et enceintes destinés à une production en série. Nous fabriquons le moule, coulons les pièces en alliages non ferreux, puis usinons les alésages et les faces critiques afin que chaque pièce moulée sous pression soit livrée prête à être assemblée, le moulage et l'usinage étant pris en charge par une seule et même équipe.
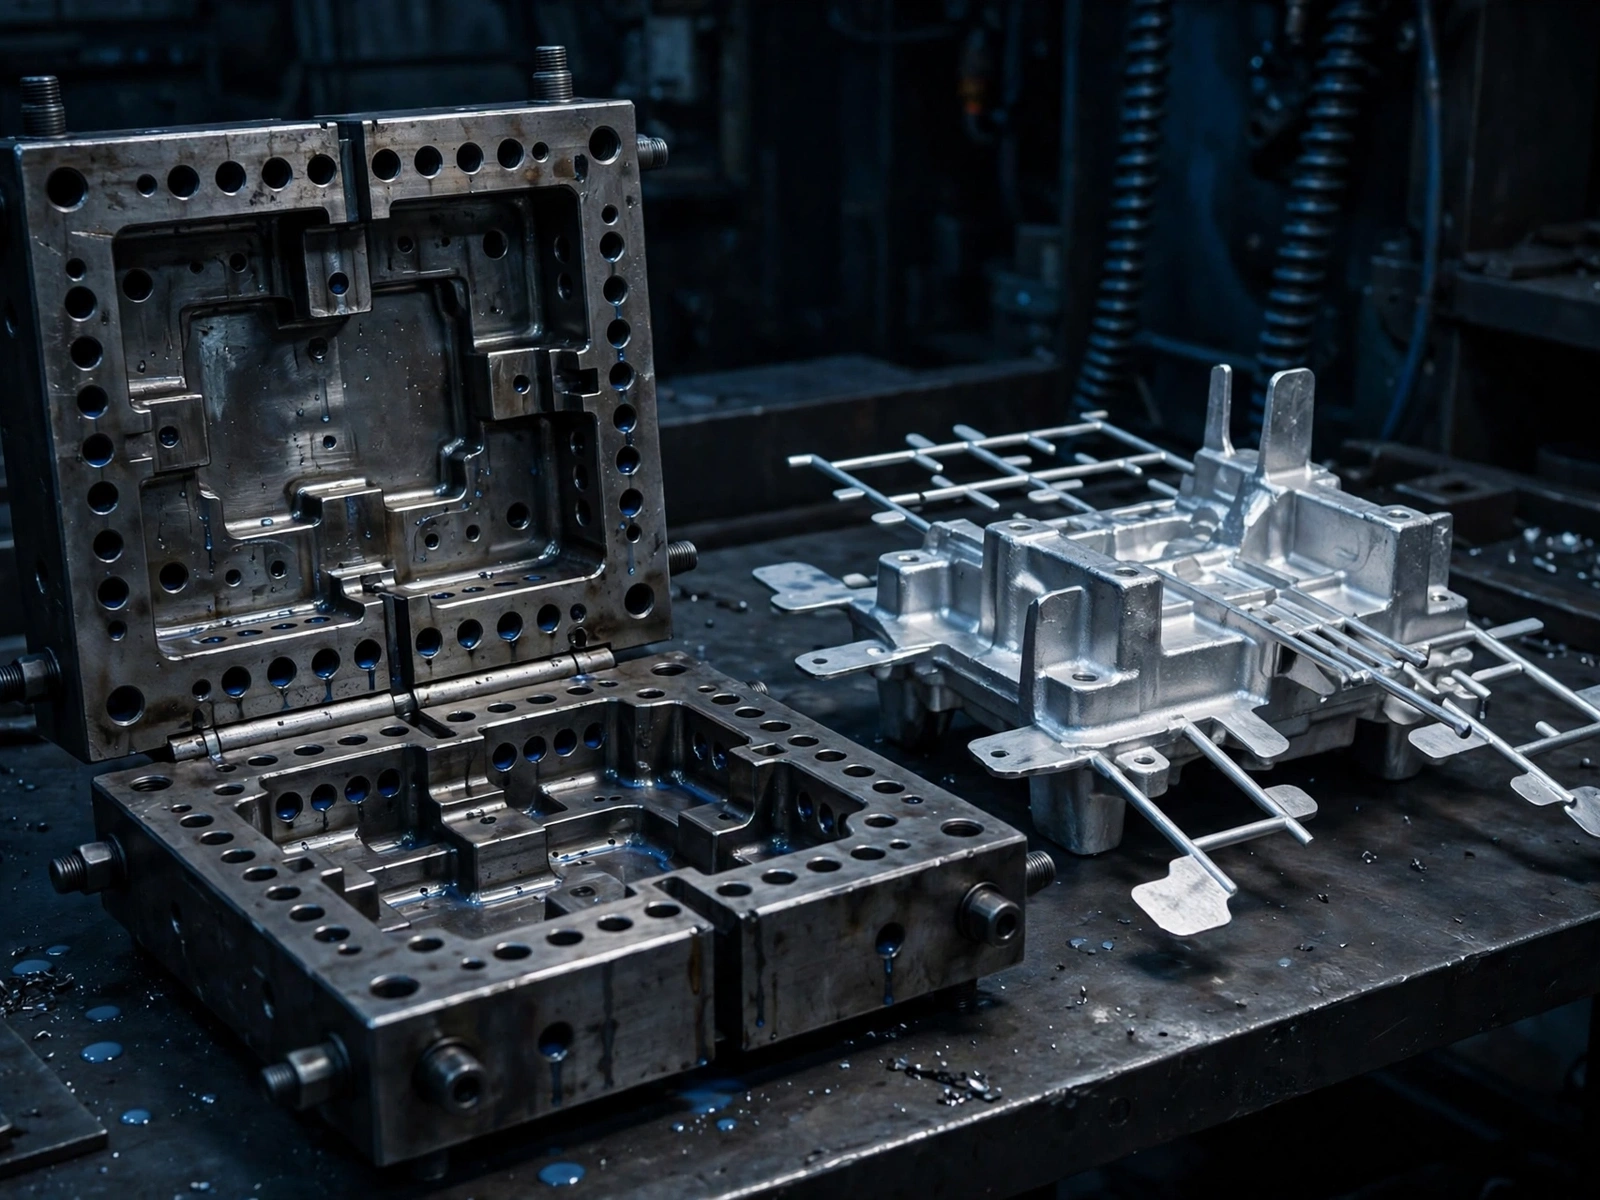
Le moulage sous pression consiste à injecter du métal en fusion dans un moule en acier trempé, de sorte que chaque coulée reproduit exactement la même géométrie. Pour les pièces produites par centaines ou par milliers, cette répétabilité permet de réduire les coûts bien en dessous de ceux de l’usinage à partir d’un bloc plein. Les parois minces, les nervures, les bossages et les éléments de fixation sortent du moule d’un seul tenant, ce qui réduit les étapes d’assemblage et le poids. Cette capacité à produire des formes complexes en grande série fait du moulage sous haute pression un pilier incontournable pour les équipements de cabine et les boîtiers électroniques ; de plus, le moulage sous haute pression permet des conceptions plus fines et plus légères que les assemblages en tôle.
Le compromis réside dans la porosité. Le gaz piégé et le retrait lors de la solidification peuvent laisser de petites cavités à l'intérieur d'une pièce moulée ; c'est pourquoi le moulage sous pression convient bien mieux aux boîtiers, couvercles et supports qu'aux structures devant être étanches à la pression ou soumises à des contraintes de fatigue. Nous analysons les points de contrainte de votre pièce, plaçons les points d'injection et les canaux de décharge de manière à éloigner les vides des zones critiques, et nous vous indiquons quand l'usinage à partir d'une plaque constitue le meilleur choix.
| Alliage | Utilisation courante | Notes |
|---|---|---|
| Aluminium A380 / ADC12 | Boîtiers, capots et supports pour l'avionique | Bon rapport résistance/poids et bonne fluidité ; le choix le plus courant |
| Alliages de magnésium | Boîtiers et mallettes pour lesquels le poids est un critère essentiel | Le métal de construction le plus léger ; nécessite une finition protectrice |
| Zinc Zamak 3 / Zamak 5 | Petites pièces détaillées, connecteurs, boutons | Finition et détails exceptionnels ; plus lourd que l'aluminium |
Aluminium C'est le matériau de référence pour les pièces moulées destinées à l'aérospatiale, car il offre un bon équilibre entre poids, résistance à la traction et coût. Le magnésium permet de réduire davantage le poids, mais nécessite revêtement contre la chaleur et la corrosion. Le zamak convient aux petites pièces aux formes complexes, pour lesquelles le poids est moins déterminant. En cas de doute, envoyez-nous vos exigences en matière de charge et d'environnement, et nous sélectionnerons l'alliage le plus adapté.
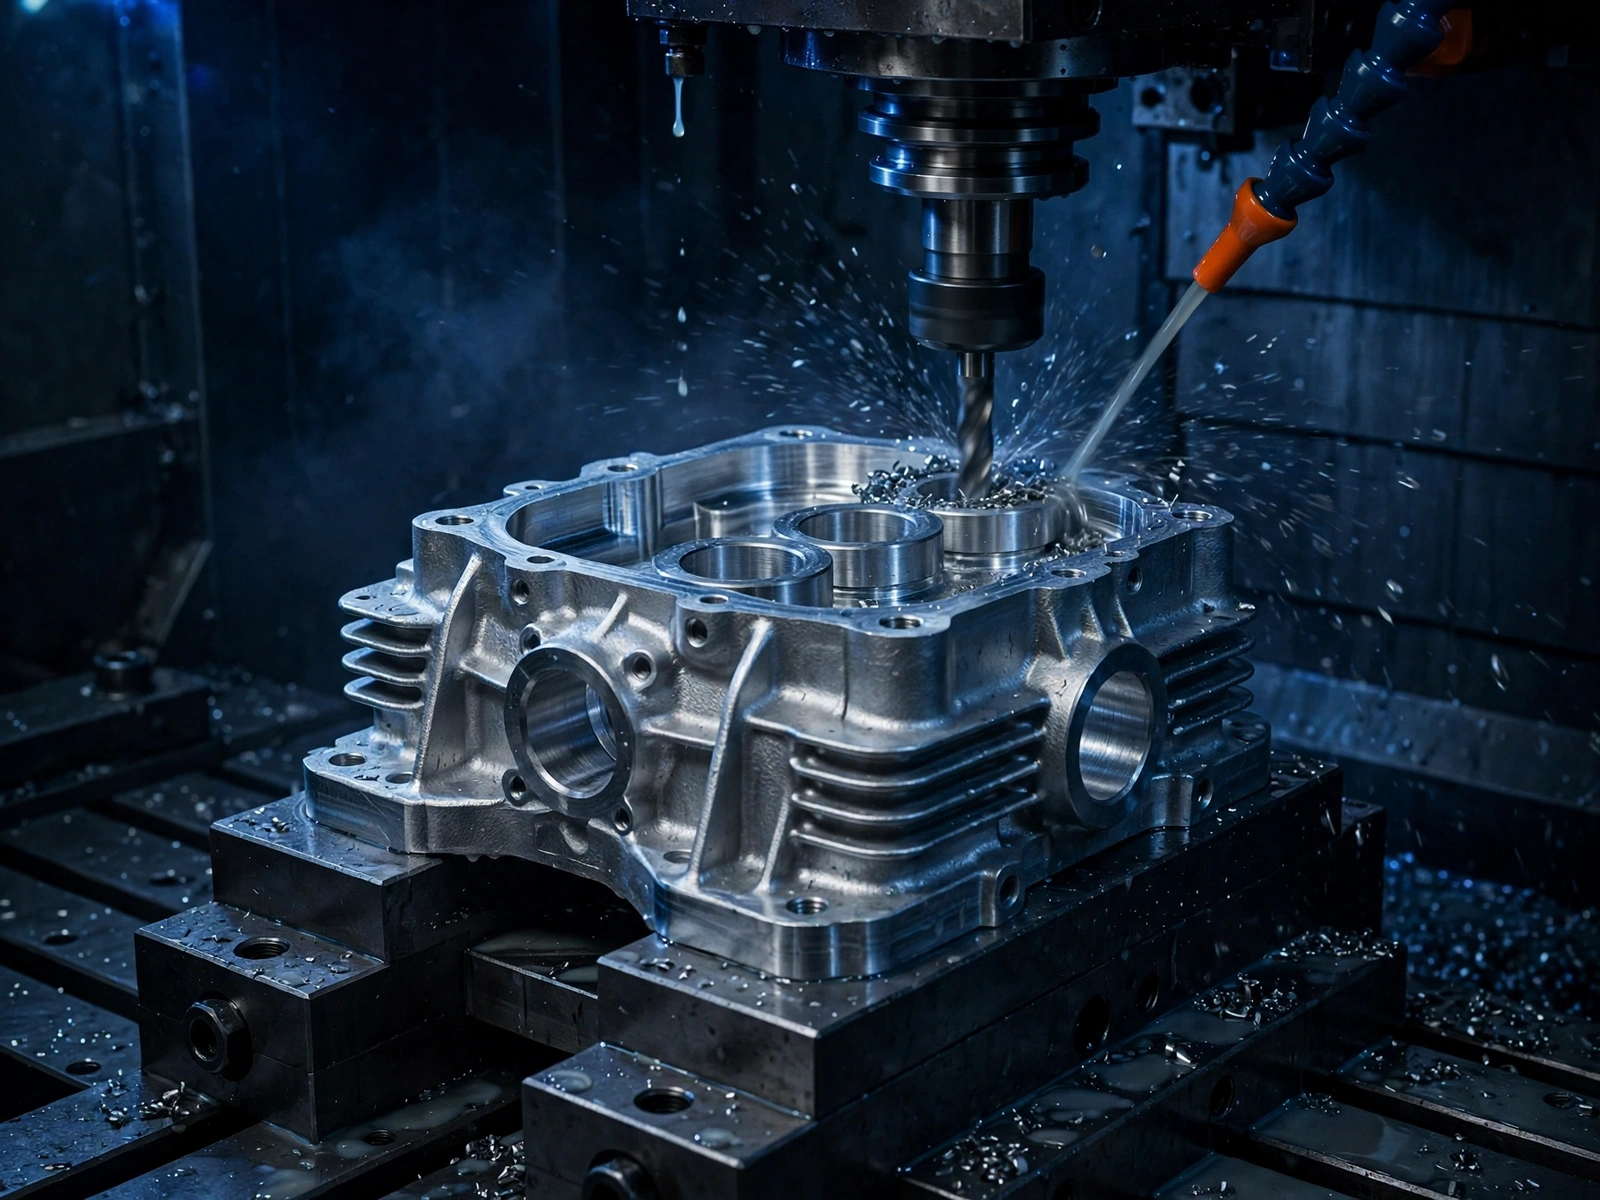
Les cotes à l'état brut de coulée sont reproductibles, mais les alésages de roulements, les faces d'étanchéité et les trous filetés nécessitent généralement Usinage CNC afin de respecter les tolérances imposées par les équipements aéronautiques. Nous concevons chaque boîtier en prévoyant une marge d'usinage sur ces éléments et le fixons sur des repères de moulage, de sorte que les éléments usinés s'alignent avec le reste de la pièce. L'anodisation, le revêtement de conversion au chromate, le revêtement par poudre et le placage protègent la surface après l'usinage.
Les ingénieurs qui comparent les méthodes de moulage examinent généralement trois options :
| Méthode | Idéal pour | Compromis |
|---|---|---|
| Moulage sous pression | Boîtiers, couvercles, supports en grande série | Coût de l'outillage ; les vides internes limitent les applications critiques |
| Moulage à la cire perdue | Aubes de turbine, superalliages et pièces complexes | Plus lent et plus coûteux à l'unité |
| Usinage à partir d'un bloc | Prototypes et pièces soumises à des contraintes de fatigue | Coût unitaire plus élevé en cas de production en grande série |
Les fonderies utilisant le procédé de la cire perdue traitent les superalliages de nickel et les aciers destinés aux pièces de moteur, ce que le moulage sous pression ne permet pas. Nous ne proposons pas ce procédé et vous orienterons vers une fonderie spécialisée. Lorsque les volumes sont faibles ou que la pièce est critique, notre pièces usinées pour l'aérospatiale Le service est souvent la meilleure solution.
Lorsque vous avez besoin de 20 à 200 pièces en plastique avant de vous engager dans la fabrication d'un moule, le moulage sous vide consiste à couler de la résine de polyuréthane dans un moule en silicone sous vide afin d'éliminer les bulles d'air. Les pièces imitent l'ABS, le PP ou les élastomères, avec une tolérance de ±0,15 mm, et les pièces simples peuvent être expédiées en moins de 5 jours. Il s'agit d'une solution intermédiaire couramment utilisée pour les garnitures intérieures, les caches et les boîtiers d'essai. Consultez notre service de moulage sous vide pour les matériaux.
Notre système qualité respecte des normes telles que l'AS9100 et l'ISO 9001 et couvre l'ensemble du processus, de l'alliage à la pièce finie. Nous fournissons, sur demande, des certificats de matériaux, des contrôles de premier article, des rapports dimensionnels sur les caractéristiques usinées et la traçabilité des lots. Des contrôles par coupe ou par rayons X, réalisés par un laboratoire agréé, peuvent être organisés lorsque votre plan exige une preuve d'intégrité structurelle. C'est grâce à ces normes de qualité que nous garantissons précision et fiabilité pour les applications critiques.