
شركة «تووي بريسيشن» هي صب القوالب مورد للأغلفة والأغطية والحوامل والعلب المطلوبة بكميات متكررة. نقوم بتصنيع القوالب، وصب الأجزاء من سبائك غير حديدية، ثم نقوم بتشكيل الثقوب والأسطح الحرجة آليًّا بحيث يصل كل جزء مصبوب جاهزًا للتجميع، مع تولي فريق واحد عمليات الصب والتشكيل الآلي.
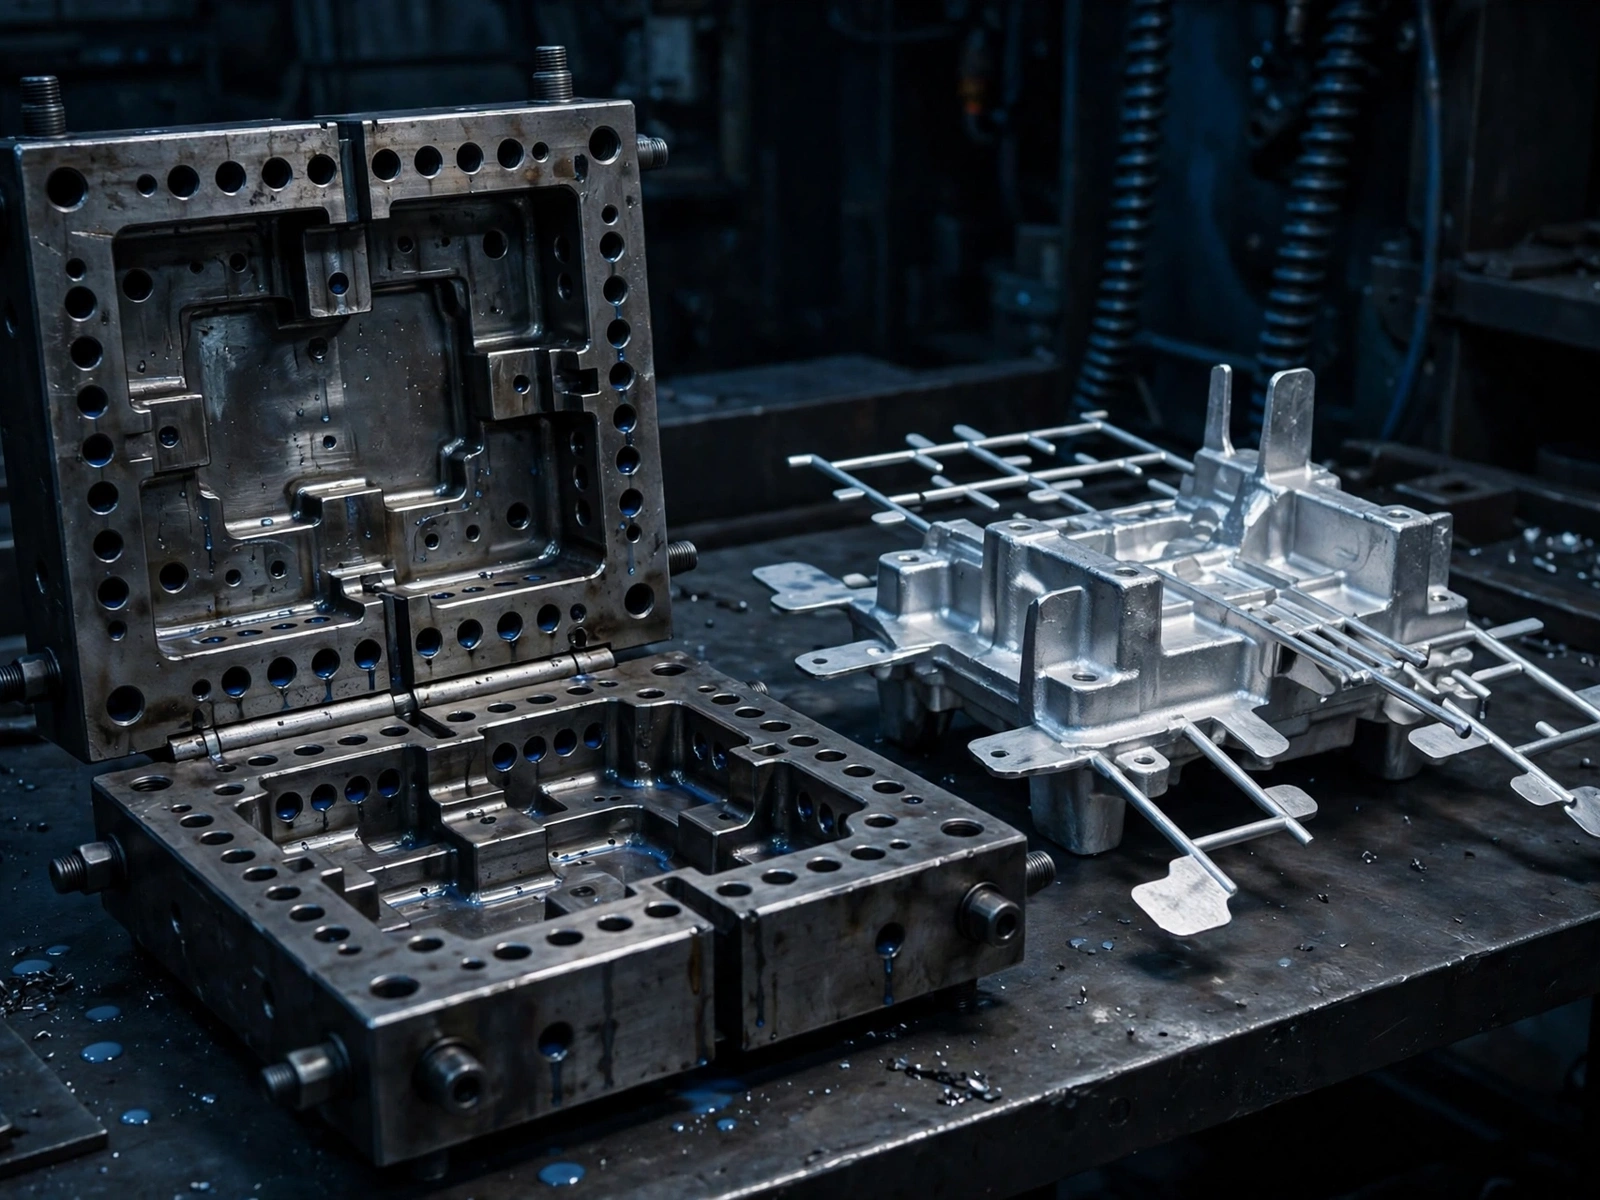
تقوم عملية الصب بالقالب بدفع المعدن المنصهر إلى قالب فولاذي مقوى، بحيث تكرر كل عملية صب نفس الشكل الهندسي. وبالنسبة للأجزاء المطلوبة بمئات أو آلاف القطع، فإن هذه القابلية للتكرار تخفض التكلفة إلى ما دون تكلفة التصنيع من مادة صلبة. تخرج الجدران الرقيقة والأضلاع والنتوءات وملامح التثبيت من القالب قطعة واحدة، مما يقلل من خطوات التجميع والوزن. هذه القدرة على إنتاج أشكال معقدة بكميات كبيرة تجعل الصب بالقالب تحت الضغط العالي حجر الزاوية في تصنيع أجزاء المقصورة وصناديق الإلكترونيات، كما يتيح الصب بالقالب تصميمات أرق وأخف وزنًا مقارنةً بتركيبات الصفائح المعدنية.
لكن المقابل هو المسامية. فقد يؤدي الغاز المحبوس والانكماش أثناء التصلب إلى ظهور فراغات صغيرة داخل قطعة الصب، لذا فإن الصب بالقالب يناسب العلب والأغطية والدعامات بشكل أفضل بكثير من الهياكل التي تتطلب مقاومة الضغط أو التي تتأثر بشدة بالإجهاد. نقوم بمراجعة الأماكن التي تتحمل فيها القطعة الحمل، ونحدد مواقع فتحات الصب ومنافذ التصريف لإبعاد الفراغات عن المناطق الحرجة، وننصحك باللجوء إلى التصنيع من الألواح المعدنية عندما يكون ذلك الخيار الأفضل.
| سبيكة | الاستخدام النموذجي | الملاحظات |
|---|---|---|
| الألومنيوم A380 / ADC12 | علب وأغطية وحوامل أجهزة إلكترونيات الطيران | تتميز بنسبة قوة إلى وزن جيدة وسلاسة في الحركة؛ وهي الخيار الأكثر شيوعًا |
| سبائك المغنيسيوم | العلب والحاويات التي يُعد وزنها عاملاً حاسماً | أخف معدن هيكلي؛ يحتاج إلى طبقة واقية |
| الزنك زاماك 3 / زاماك 5 | الأجزاء الصغيرة الدقيقة، والموصلات، والمقابض | تفاصيل وملمس ممتازان؛ أثقل من الألومنيوم |
ألومنيوم وهو الخيار الافتراضي لقطع الصب المستخدمة في صناعة الطيران لأنه يحقق التوازن بين الوزن وقوة الشد والتكلفة. ويسمح المغنيسيوم بتخفيف الوزن بشكل أكبر، لكنه يتطلب الطلاء لمقاومة الحرارة والتآكل. يُعد الزاماك خيارًا مناسبًا للأجزاء الصغيرة والمفصلة التي لا يُعد الوزن فيها عاملاً مهمًا. إذا كنت غير متأكد، فأرسل إلينا متطلبات الحمل والبيئة، وسنقوم باختيار السبيكة الأنسب.
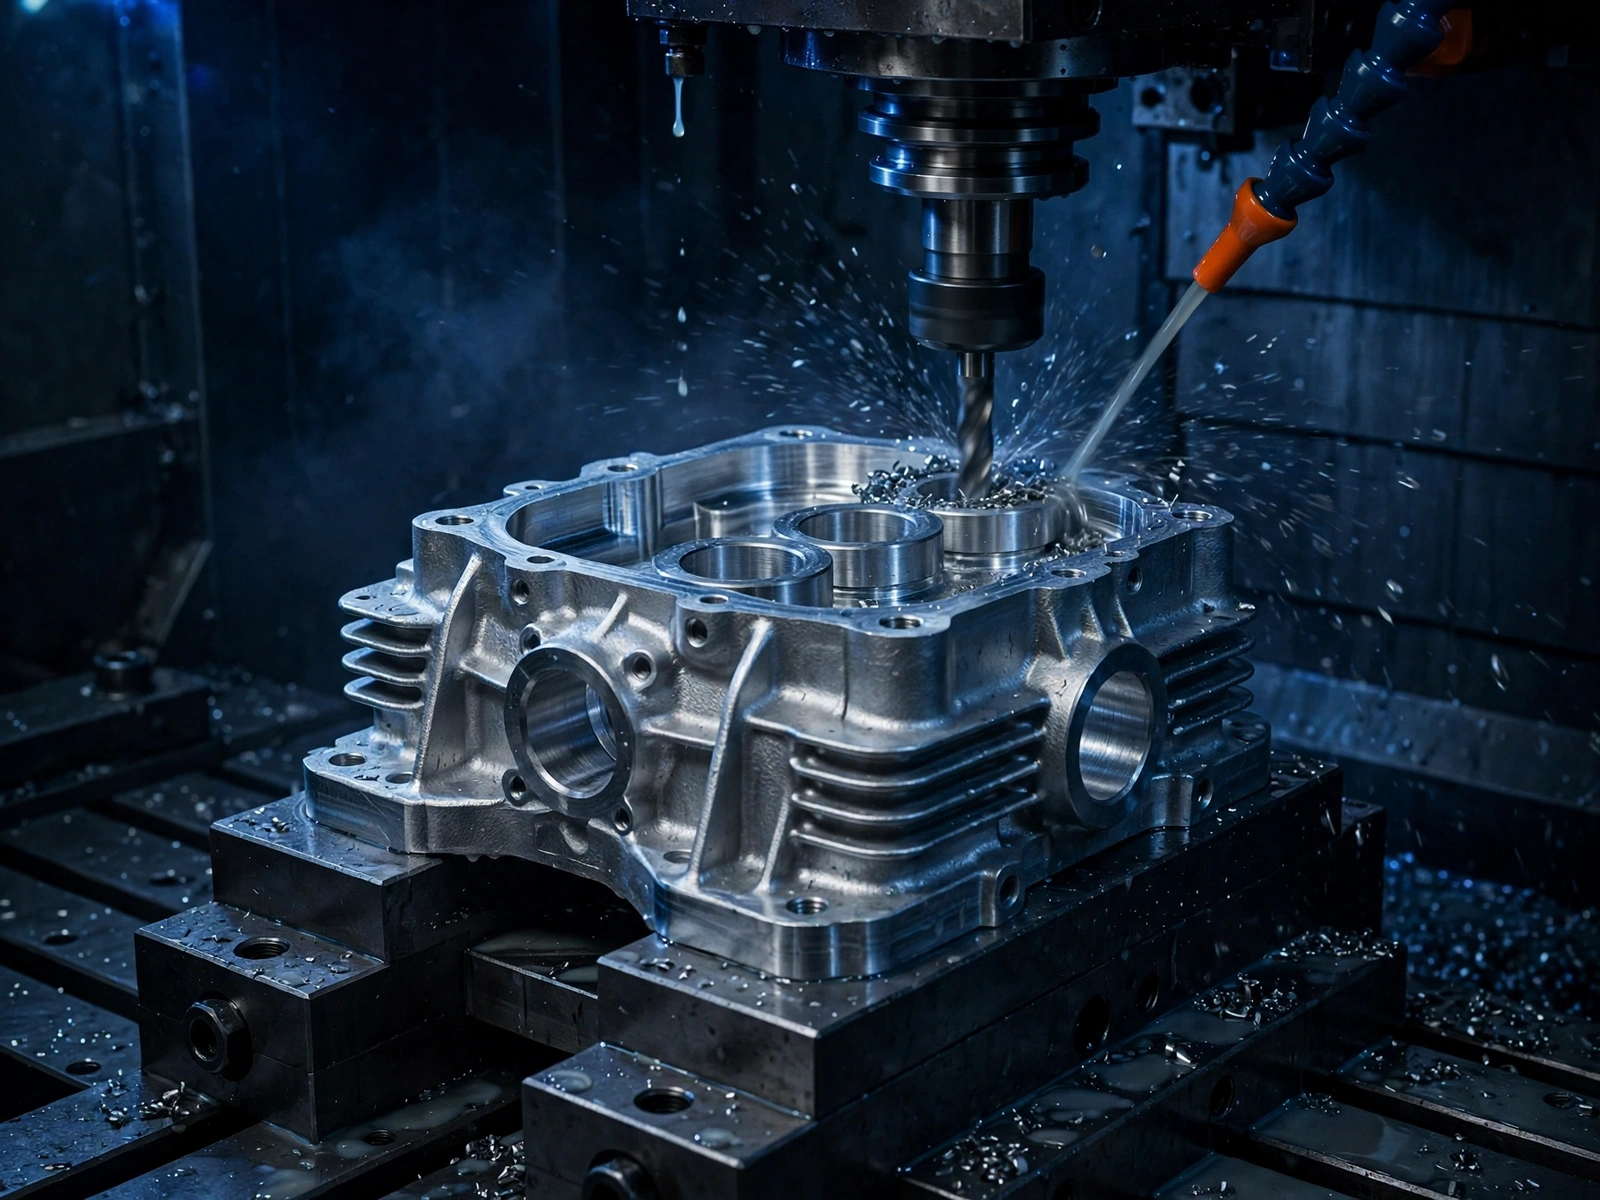
الأبعاد عند الصب قابلة للتكرار، لكن فتحات المحامل وأسطح الإحكام والثقوب الملولبة تحتاج عادةً إلى التصنيع الآلي باستخدام الحاسب الآلي لتحقيق التفاوتات المسموح بها التي تتطلبها أجهزة الطيران. نقوم بتصميم كل غلاف مع ترك مساحة للتشغيل الآلي في تلك الملامح، ونثبته على نقاط مرجعية في القالب، بحيث تتوافق الملامح المُشغَّلة آليًّا مع بقية الجزء. ويحمي السطح بعد التشغيل الآلي كل من الطلاء الأنودي، والطلاء التحويلي بالكرومات، والطلاء بالمسحوق، والطلاء المعدني.
عادةً ما يضع المهندسون الذين يقارنون بين طرق الصب ثلاثة خيارات في الاعتبار:
| الطريقة | الأفضل لـ | المفاضلة |
|---|---|---|
| الصب بالقالب | العلب، والأغطية، والحوامل بالجملة | تكلفة الأدوات؛ الفراغات الداخلية تحد من الاستخدامات الحيوية |
| الصب بالشمع المفقود | شفرات التوربينات، والسبائك الفائقة، والأجزاء المعقدة | أبطأ وأكثر تكلفة لكل قطعة |
| التصنيع من قطعة صلبة | النماذج الأولية والأجزاء الحساسة من حيث مقاومة الإجهاد | ارتفاع تكلفة الوحدة عند إنتاج كميات كبيرة |
تتعامل مصانع الصب بطريقة الشمع المفقود مع السبائك الفائقة من النيكل والفولاذ المستخدمة في صناعة أجزاء المحركات، وهو ما لا تستطيع تقنية الصب بالقالب تحقيقه. نحن لا نقدم هذه العملية وسنوجهك إلى مصنع صب متخصص. وفي الحالات التي تكون فيها الكميات قليلة أو يكون الجزء حاسماً، فإننا الأجزاء المُشكَّلة آليًّا في مجال الفضاء الجوي غالبًا ما تكون الخدمة هي الخيار الأفضل.
عندما تحتاج إلى ما بين 20 و200 قطعة بلاستيكية قبل الالتزام بصنع قالب، فإن عملية الصب بالفراغ تعتمد على صب راتنج البولي يوريثان في قالب سيليكون تحت ضغط تفريغ لإزالة فقاعات الهواء. تحاكي هذه القطع مادة ABS أو PP أو اللدائن المرنة، وتتميز بدقة تبلغ ±0.15 مم تقريبًا، ويمكن شحن القطع البسيطة في غضون أقل من 5 أيام. وتُعد هذه التقنية حلًا شائعًا لتصنيع الزخارف الداخلية والأغطية وعلب الاختبار. اطلع على خدمة الصب بالفراغ للمواد.
يتوافق نظام الجودة لدينا مع معايير مثل AS9100 و ISO 9001، ويشمل جميع مراحل العملية بدءًا من السبائك وصولاً إلى القطعة النهائية. نقدم شهادات المواد، وفحص العينة الأولى، وتقارير الأبعاد الخاصة بالخصائص المُشكَّلة آليًّا، وإمكانية تتبع الدُفعات عند الطلب. ويمكن ترتيب إجراء فحوصات التقطيع أو الفحص بالأشعة السينية من قِبل مختبر معتمد عندما تتطلب رسوماتكم إثباتًا لسلامة الهيكل. وتُعد معايير الجودة هذه هي السبيل الذي نضمن من خلاله الدقة والموثوقية في التطبيقات الحرجة.