El coeficiente de Poisson (ν) es la relación entre la reducción de la anchura de un material cuando se estira y su alargamiento. En forma de fórmula, ν = −ε_transversal / ε_axial. La mayoría de los metales se sitúan entre 0,25 y 0,35, lo que significa que una barra estirada un 1 % se vuelve aproximadamente un 0,3 % más delgada. El caucho se aproxima a 0,5, el corcho está cerca de 0 y algunos materiales “auxéticos” de ingeniería llegan incluso a valores negativos.
Este valor es importante siempre que una pieza esté sometida a cargas en más de una dirección. En los ensamblajes reales, esto ocurre la mayor parte del tiempo.
El concepto tiene su origen en la resistencia de los materiales, la rama de la mecánica que estudia la deformación de los cuerpos sólidos sometidos a carga. En ingeniería mecánica, esta relación es un dato básico para el análisis de tensiones, y su valor determina el comportamiento de los materiales cuando las fuerzas actúan en más de una dirección a la vez.
Si estiras una goma elástica, esta se vuelve más fina a medida que se alarga. Lo mismo ocurre con los metales. Simplemente no se puede ver, porque en una barra de acero el cambio de diámetro se mide en milésimas de milímetro, incluso cuando la barra se somete a una carga cercana a su límite elástico. Esta respuesta lateral se denomina «efecto de Poisson», en honor al matemático francés Siméon Denis Poisson.
Hay dos cepas implicadas:
Bajo tensión, la deformación axial es positiva y la deformación transversal es negativa. El signo menos de la fórmula hace que la relación sea un número positivo para los materiales comunes.
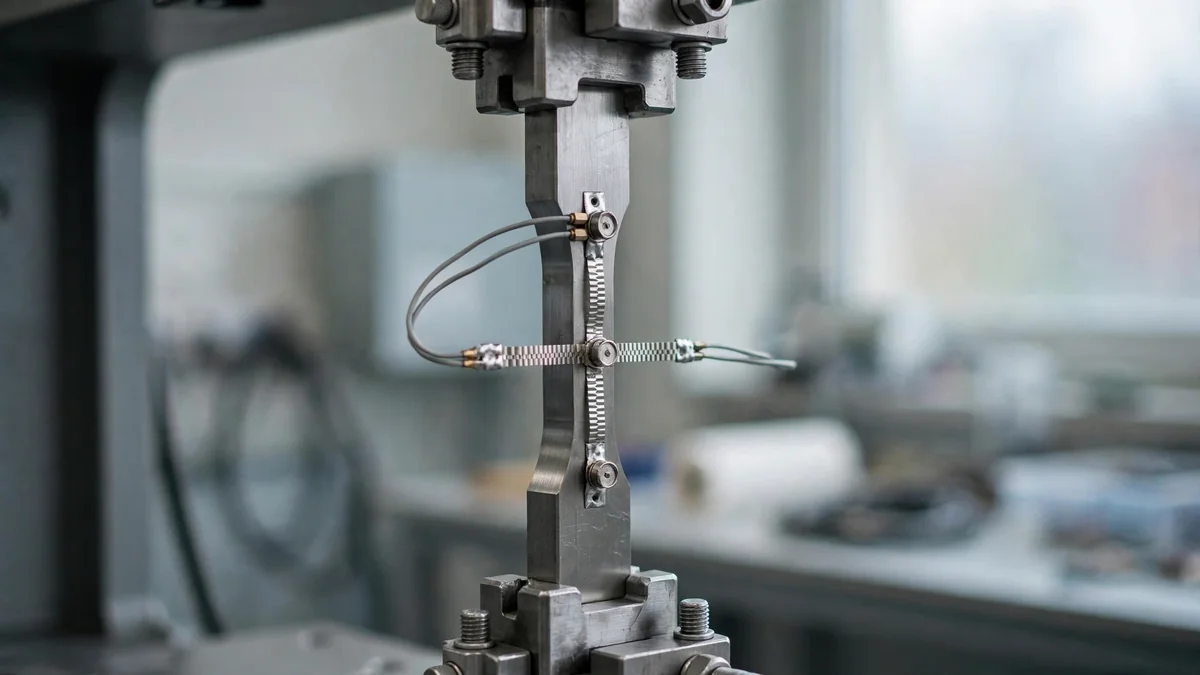
Los ingenieros calculan esta relación a partir de un sencillo ensayo uniaxial, en el que se somete a tracción una probeta a lo largo de un eje y se mide cuánto se estrecha lateralmente. El resultado se define como la relación entre la deformación transversal y la deformación axial, con un signo menos para que el valor sea positivo. Un extensómetro lateral situado en el flanco de la probeta registra la variación lateral, que suele ser mucho menor que la variación de longitud.
ν = −ε_transversal / ε_axial
Ejemplo resuelto. Una barra de ensayo de acero tiene un diámetro de 10 000 mm y una longitud de medida de 50 mm. Bajo carga, la longitud de medida aumenta en 0,050 mm y el diámetro se reduce en 0,0029 mm.
Un resultado de 0,29 es habitual en el acero al carbono. Fíjate en lo pequeño que es el cambio de diámetro: menos de tres micras. Medirlo con precisión es lo más complicado de cualquier ensayo, algo que la norma ASTM destaca expresamente en sus notas sobre el error de deformación transversal.
Esta cifra indica cómo se comporta un material en cuanto al volumen bajo carga:
En el caso de los materiales isotrópicos, la teoría limita esta relación a un valor comprendido entre −1 y 0,5.
La ingeniería civil aplica este mismo concepto al hormigón y al suelo, donde este valor influye en el asentamiento de los cimientos y en la resistencia de un muro de contención. En términos físicos, este número relaciona el cambio de volumen con el cambio de forma, y un material que mantiene su volumen (ν = 0,5) se estrecha en cada dirección lateral la mitad de lo que se alarga.
A continuación se indican los valores típicos a temperatura ambiente. Se trata de cifras orientativas para el diseño y el análisis, no de datos certificados. Consulte la ficha técnica del proveedor para cualquier cálculo crítico para la seguridad.
| Material | ν típico |
|---|---|
| Acero al carbono | De 0,27 a 0,30 |
| Acero inoxidable 304 / 316 | De 0,27 a 0,30 |
| Aleaciones de aluminio (6061, 7075) | 0.33 |
| Titanio Ti-6Al-4V | De 0,31 a 0,34 |
| Cobre | De 0,33 a 0,34 |
| Latón | De 0,33 a 0,35 |
| Hierro fundido gris | De 0,21 a 0,26 |
| Plomo | aproximadamente 0,43 |
| Vidrio | De 0,20 a 0,25 |
| Hormigón | De 0,10 a 0,20 |
| ABS | aproximadamente 0,35 |
| Policarbonato | aproximadamente 0,37 |
| PEEK | entre 0,38 y 0,40 aproximadamente |
| Caucho natural | De 0,49 a 0,50 |
| Corcho | cerca de 0 |
Los metales se contraen mucho. Por eso, en muchos cálculos manuales se utiliza simplemente un valor de 0,3 para el acero y de 0,33 para el aluminio sin que ello suponga una pérdida significativa de precisión, mientras que los plásticos presentan valores más elevados y varían más en función de la temperatura, la humedad y el contenido en fibra, por lo que conviene revisar sus valores antes de dar el visto bueno a cualquier cálculo de ajuste o sellado.
En el caso de un material isotrópico, hay tres constantes elásticas que están relacionadas entre sí:
E = 2G(1 + ν)
E es Módulo de Young y G es el módulo de cizallamiento. Si se conocen dos de ellos, el tercero se deduce. El informe del NIST sobre Datos sobre los módulos de elasticidad (NISTIR 6853) utiliza la misma relación, expresada como ν = E / 2G − 1.
Ejemplo: el aluminio, con E = 68,9 GPa y ν = 0,33, da como resultado G ≈ 25,9 GPa. Para obtener un análisis detallado del comportamiento al cizallamiento, consulta nuestra guía sobre módulo de cizallamiento y rigidez del material.
Un concepto relacionado es el módulo de compresibilidad, K = E / [3(1 − 2ν)]. A medida que ν se aproxima a 0,5, el módulo de compresibilidad tiende a infinito. Esa es la forma matemática de decir que el caucho es muy difícil de comprimir en todas las direcciones, aunque sea fácil de estirar.
El módulo de elasticidad relaciona estas tres constantes entre sí, por lo que un diseñador que conozca dos de ellas puede calcular la tercera. En el caso de las piezas críticas para la seguridad, el factor más importante no es únicamente la relación, sino el comportamiento de toda la estructura bajo cargas reales, incluyendo la temperatura y la humedad.
El método habitual para los materiales estructurales es ASTM E132, Método de ensayo estándar para determinar el coeficiente de Poisson a temperatura ambiente. Se somete a tracción una probeta plana, mientras que dos extensómetros o galgas de deformación registran simultáneamente la deformación axial y la transversal.
De ese método se derivan tres reglas prácticas:
Los ensayos por ultrasonidos son más rápidos. Calculan las constantes elásticas a partir de la velocidad a la que se propagan las ondas sonoras longitudinales y de cizallamiento a través del material, lo que los hace útiles para piezas acabadas que no pueden cortarse para convertirlas en probetas.
Ignorar el efecto de Poisson provoca problemas reales, sobre todo en los acoplamientos y las juntas:
Una advertencia práctica desde el taller: los plásticos como el PEEK y el acetal presentan relaciones de compresión más elevadas y una rigidez menor que los metales. Un manguito de plástico fino que se sujeta con demasiada fuerza durante el torneado se abomba, se mecaniza hasta adquirir una forma redonda y, al soltarlo, recupera su forma ovalada. Una sujeción ligera, unas mordazas blandas y pasadas de acabado evitan en gran medida este problema. Nuestro mecanizado de precisión El equipo planifica la disposición de las piezas teniendo en cuenta estos efectos en las piezas de tolerancia ajustada.
Una salvedad importante: los valores que figuran en la tabla se basan en la hipótesis de que el material es isotrópico. Las chapas laminadas, los perfiles extruidos, los materiales compuestos y las piezas impresas en 3D pueden presentar relaciones diferentes según la dirección. En estos casos, los datos de ensayo obtenidos en la orientación correcta son más fiables que cualquier valor de manual.
El efecto también modifica la longitud: una barra sometida a tracción longitudinal se alarga, y el estrechamiento lateral supone una disminución del diámetro que debe tenerse en cuenta en los ajustes apretados. Cuando se diseña una junta o un ajuste a presión basándose en estas cifras, el resultado se mantiene en condiciones de servicio sin que se produzcan fugas ni se afloje.
Un coeficiente de 0,3 significa que el material se contrae lateralmente en un 30 % de la deformación que sufre a lo largo de la carga. Si se estira una barra un 1 %, su anchura se reduce un 0,3 %. Ese valor es típico del acero y de muchos otros metales, y es el valor por defecto que se utiliza en la mayoría de los cálculos manuales.
Un coeficiente de 0,5 significa que el material mantiene un volumen constante al deformarse, por lo que cualquier estiramiento se compensa totalmente con un estrechamiento. El caucho y otros elastómeros se acercan mucho a este valor. Estos materiales son prácticamente incompresibles, por lo que las ranuras de las juntas deben dejar espacio para que puedan moverse lateralmente.
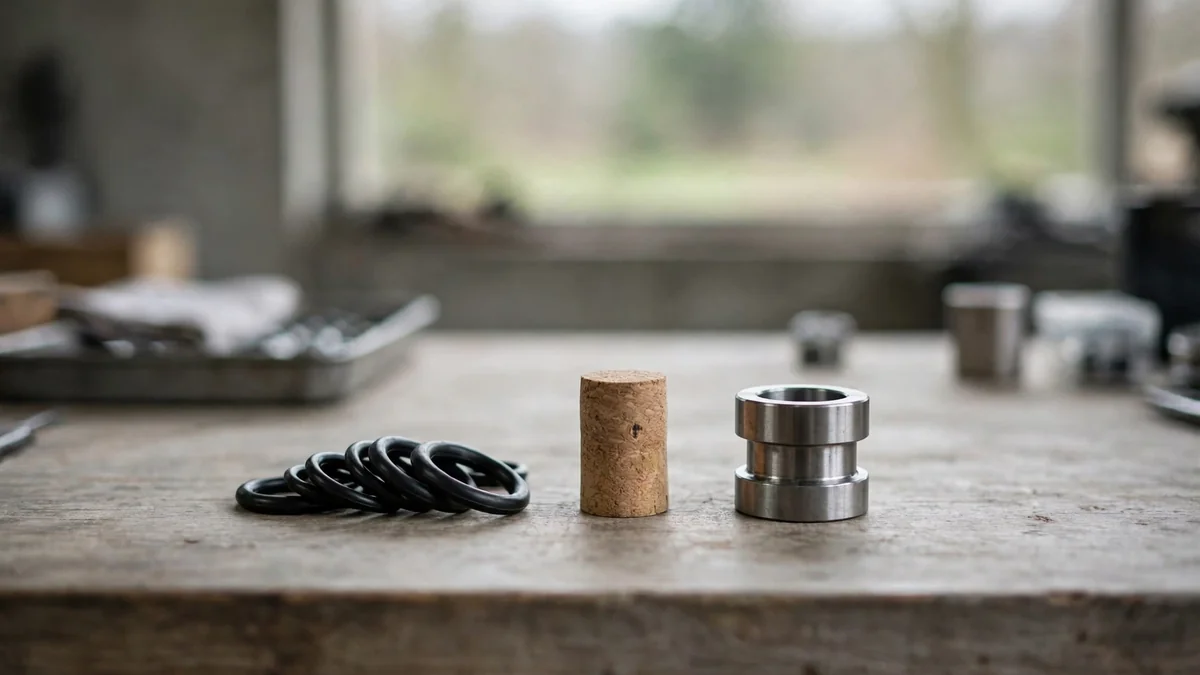
El corcho es el material más conocido con una relación cercana a cero. Cuando se comprime a lo largo de un eje, apenas se expande lateralmente. Este comportamiento hace que sea fácil introducirlo en el cuello de una botella sin que se abombe. Algunas espumas de ingeniería y estructuras reticulares también están diseñadas para tener valores cercanos a cero.
Sí. Los materiales con un coeficiente negativo se denominan «auxéticos». Se ensanchan al estirarlos y se estrechan al comprimirlos. La mayoría son espumas de ingeniería, tejidos o celosías impresas en 3D con celdas de forma reentrante. Según la teoría, los materiales isotrópicos pueden tener valores comprendidos entre −1 y 0,5, pero los metales y plásticos comunes siempre tienen valores positivos.
Mide la deformación en dos direcciones durante un ensayo de tracción. Divide la variación de la anchura entre la anchura original para obtener la deformación transversal, y divide la variación de la longitud entre la longitud original para obtener la deformación axial. La relación es el negativo de la deformación transversal dividido entre la deformación axial.
Indica en qué medida un material se estrecha lateralmente cuando se estira a lo largo de un eje. Un valor cercano a 0,3 es habitual en los metales; un valor cercano a 0,5 significa que el material mantiene su volumen, como el caucho; y un valor cercano a 0 indica que apenas se estrecha, como el corcho. Los ingenieros lo utilizan para predecir los cambios de forma en las piezas sometidas a carga.
El hierro fundido gris tiene un valor de entre 0,21 y 0,26, inferior al del acero, que se sitúa entre 0,27 y 0,30. Este valor más bajo se debe a las escamas de grafito presentes en el hierro, que reducen el movimiento lateral bajo carga. Utilice el valor indicado en la ficha técnica para conocer el grado exacto, ya que la relación varía en función de la composición y el tratamiento térmico.
Esta relación describe el cambio de forma: cuánto se estrecha un material lateralmente cuando se estira. El módulo de Young describe la rigidez: cuánto se estira bajo carga. Ambos están relacionados mediante la fórmula E = 2G(1 + ν), por lo que, si se conocen la relación y el módulo de cizallamiento, se obtiene el módulo de Young, y las tres constantes siempre coinciden.
Esta relación explica cómo cambia la forma lateral de una pieza cuando se somete a una carga a lo largo de un eje. Utiliza los valores típicos indicados anteriormente para los cálculos iniciales; relacionalos con el módulo de Young y el módulo de cizallamiento cuando necesites una tercera constante, y basate en datos de ensayo para piezas anisotrópicas o críticas para la seguridad. Presta especial atención a los ajustes a presión, las juntas y los componentes de paredes delgadas.
¿Necesitas piezas en las que el ajuste y la flexión sean importantes? Echa un vistazo a nuestra materiales, explorar Servicios de mecanizado CNC, o subir un dibujo para un presupuesto gratuito e inmediato de Precisión Tuowei.