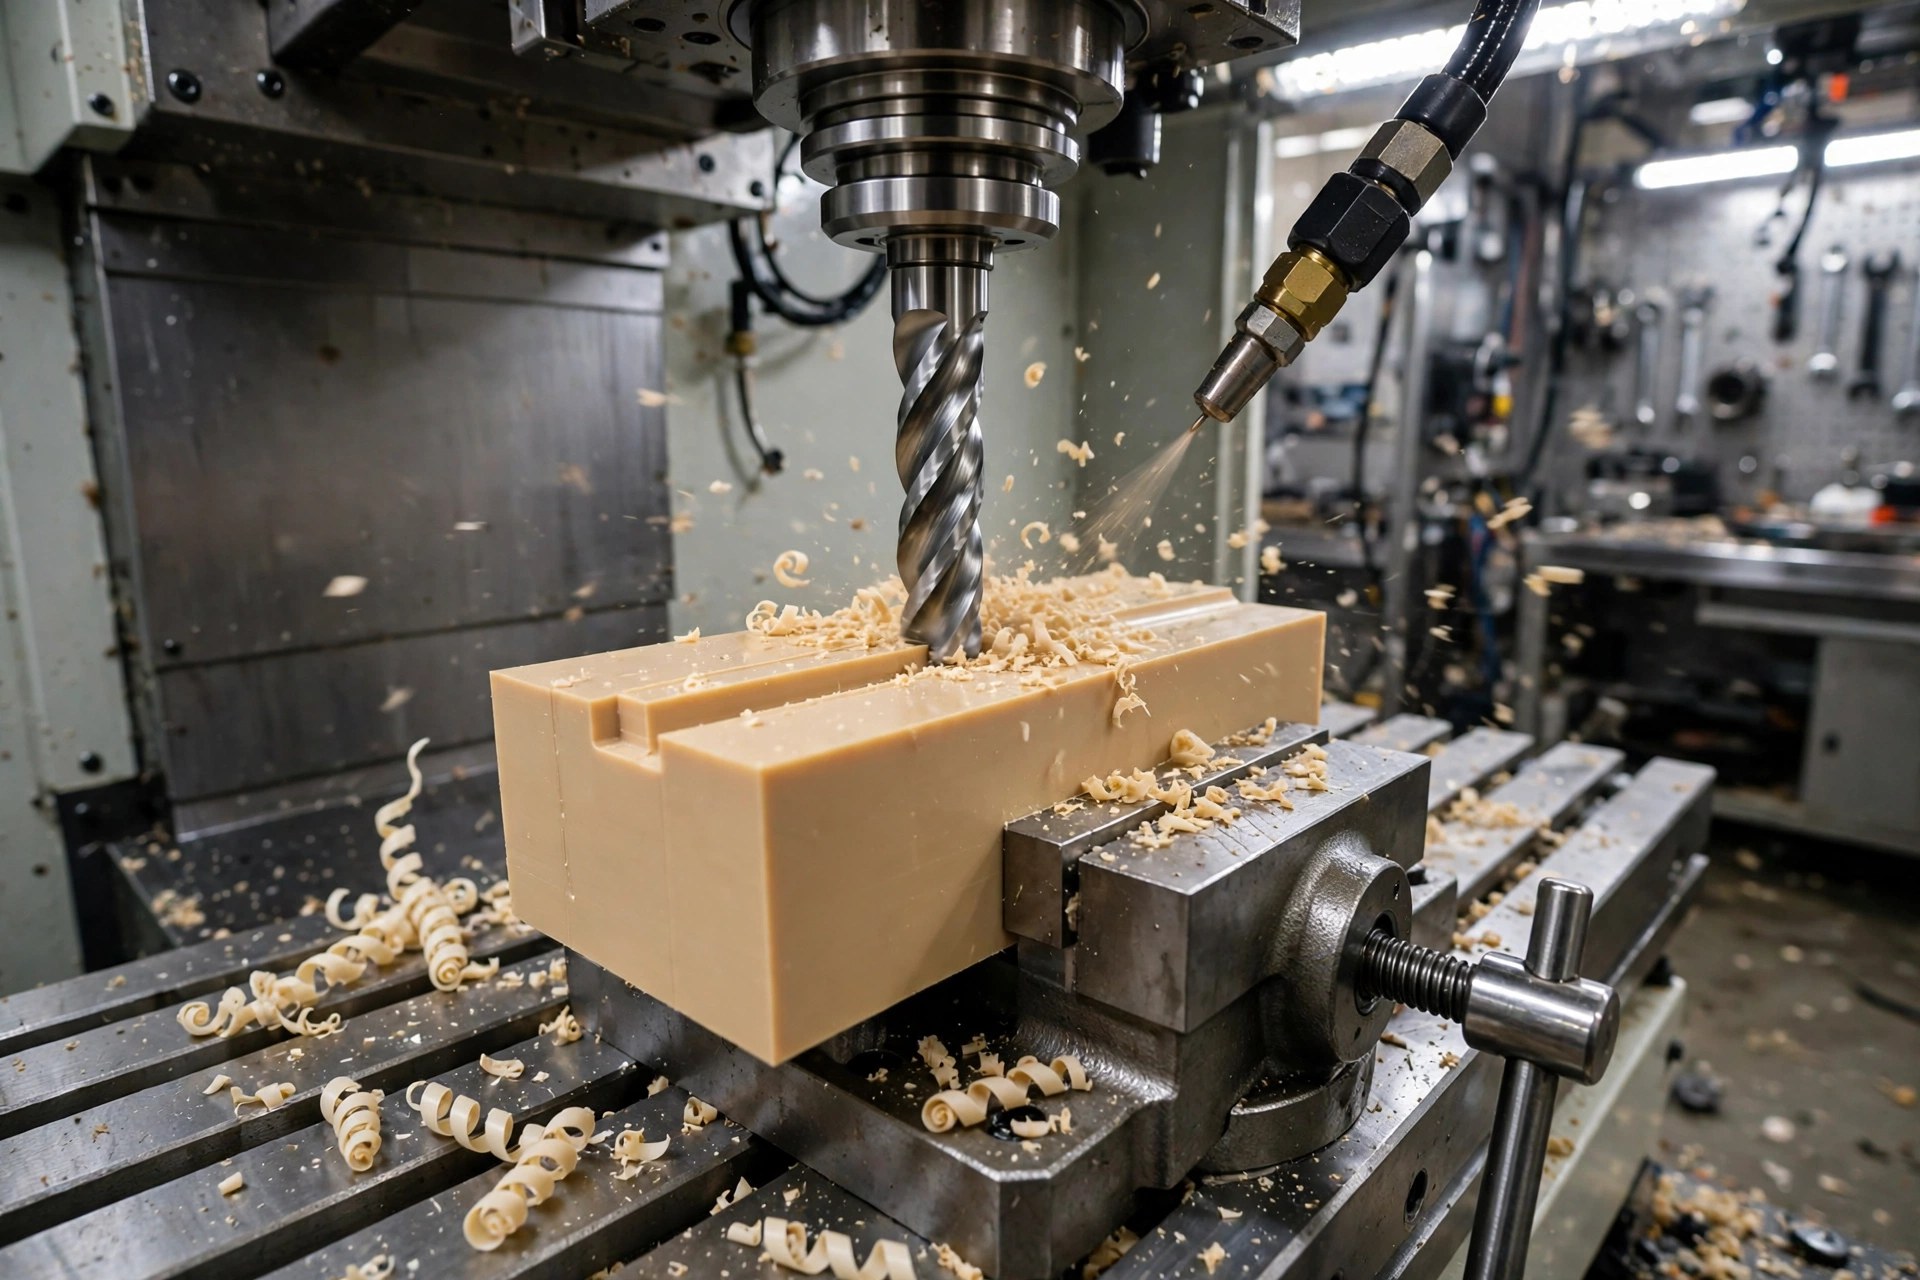
PEEK 是最值得加工的工程塑料之一,但也是对参数估算容错率最低的材料之一。它是一种高性能热塑性塑料,连续使用温度为 260 °C,抗拉强度约为 100 MPa,且具有优异的耐化学性,因此适用于航空航天、半导体和医疗器械部件。 如果加工温度过高,表面会产生釉化现象并出现污迹,因为 PEEK 在约 143 °C(289 °F)的玻璃化转变温度下就会软化,这远低于其 343 °C(649 °F)的熔点。 若加工温度过低,刀具会发生摩擦而非切削,从而产生您原本试图避免的热量。 而且与金属不同,PEEK 的低导热性会将热量滞留在切削处而非导出,且它对钝刃毫不宽容:它会对切削工具产生磨蚀作用,在玻璃和碳填充的牌号中,这种磨蚀作用尤为显著。.
问题在于,机床操作员所需的参数分散在供应商的PDF文件和论坛帖子中。 本指南将PEEK的加工速度和进给量汇总于此:针对未填充PEEK的铣削、车削和钻孔的起始参数,这些参数综合了Drake Plastics提供的PEEK加工参数以及Invibio的加工数据,并根据填充级材料的要求进行了相应调整。 若需全面了解材料性能、刀具选择及应用信息,请从我们的 完整的PEEK数控加工指南; 本文是该文章的参数说明。.
以下是使用硬质合金刀具加工未填充(天然)PEEK时的起始加工参数范围。不同供应商的参数范围存在差异,因为刀具几何形状、机床刚度以及切削液供应都会影响安全加工范围;建议从保守的参数范围开始,并根据切屑情况进行调整。.
| 操作 | 切削速度 | 源 | 说明 |
|---|---|---|---|
| 端面铣削 | 500–800 SFM(150–245 米/分钟) | 0.006–0.035 英寸/齿 | 轻度精加工的切削深度约为 0.035 英寸 |
| 端面铣削 | 270–450 SFM(80–140 米/分钟) | 0.002–0.008 英寸/齿,具体取决于刀具尺寸(见下表) | 在德雷克的数据中,切削深度最大可达 0.25 英寸 |
| 转动 | 300–800 SFM(90–245 米/分钟) | 0.004–0.025 英寸/转(0.1–0.6 毫米/转) | Invibio的数据表明,在理想条件下,天然PEEK的运行速度可达250–500米/分钟 |
| 钻探 | 165–650 SFM(50–200 米/分钟) | 0.007–0.020 英寸/转,具体取决于孔径(见下表) | 啄削深度超过直径的2倍 |
有两个习惯比确切的起始数值更为重要。首先,PEEK需要真正的切屑:在这些范围的下限处进给,且切削刃磨损时,会产生摩擦、摩擦热以及表面发亮。 其次,每次只改变一个变量,并观察切屑:干净且卷曲的切屑表明切削属于剪切状态;而带有粉尘、丝状熔体或表面光亮且有污迹的切屑,则表明热量占据上风。.
德雷克塑料公司的’ 端面铣削 以下是针对PEEK材料、切深为0.25英寸的加工参数,这是目前已发表的最完整的参数集:
| 立铣刀直径 | 切削速度 | 每齿进料量 |
|---|---|---|
| 1/4 英寸 | 270–450 SFM | 0.002 英寸 |
| 1/2 英寸 | 270–450 SFM | 0.003 英寸 |
| 3/4英寸 | 270–450 SFM | 0.005 英寸 |
| 1 英寸 | 270–450 SFM | 0.008 英寸 |
对于端面铣削,Drake 规定切削速度为 500 至 800 SFM,进给量为 0.006 至 0.035 in/tooth,切深为较浅的 0.035 in。 Invibio针对天然PEEK的铣削参数范围为50至200米/分钟(约合165至650 SFM),这一范围涵盖了Drake给出的参数区间,并印证了整体规模:PEEK的铣削速度远快于钛或钢,更接近于铝材的加工实践,但对热管理的要求更为严格。.
根据同一供应商提供的数据,建议采用爬升铣削而非传统铣削,因为爬升铣削能更有效地排出切屑、减少刀具磨损,并获得更好的表面光洁度。 在几何条件允许的情况下,应使用正前角的四刃立铣刀;为获得最佳表面光洁度,应将步进量限制在刀具直径的25%以内,切深限制在刀具直径的50%以内,并在进给范围的较轻端进行精加工。 采用高主轴转速配合快速进给是经过深思熟虑的:这能最大限度地减少摩擦热积聚,并避免边缘和孔口处的材料拉出。由于PEEK的硬度远低于金属,夹具的固定至关重要;如果工件在虎钳中发生位移或产生抖动,无论加工参数多么合理,都无法保证公差。.
对于 转动, 德雷克(Drake)的加工参数范围为:精加工切深约0.025英寸,切削速度300至800 SFM,进给量0.004至0.025英寸/转。 Invibio针对天然PEEK的车削参数更为激进,切削速度为250至500米/分钟,进给量为0.1至0.5毫米/转,这些参数最好被视为在刚性夹具、锋利刀具和良好冷却液条件下加工的上限,而非起始参数。.
刀具和夹具决定了这些数据能否成立。德雷克建议使用正前角且外围经过磨削处理的刀片,材质为细晶粒C-2硬质合金或PCD,因为锋利的切削刃能干净利落地剪切PEEK材料,而不是将其犁开。 PEEK的软性在卡盘加工中是一把双刃剑:应采用360度卡盘压力,配合经加工的软卡爪或派形卡爪,特别是在加工薄壁管状零件时;同时需使用内部支撑芯来支撑薄壁,以防止工件受压变形,从而确保尺寸精度。 先对毛坯的夹持区域进行粗车加工,可提高精密直径的圆度。.
钻孔是PEEK零件容易开裂的环节,因此进给控制与转速同样重要。Drake根据孔径给出的进给率如下:
| 孔径 | 源 |
|---|---|
| 1/16 英寸 (0.0625) | 0.007 英寸/转 |
| 1/8 英寸 (0.125) | 0.010 英寸/转 |
| 1/4 英寸 (0.250) | 0.012 英寸/转 |
| 1/2 英寸 (0.500) | 0.015 英寸/转 |
| 3/4英寸及以上 | 0.020 英寸/转 |
将这些进给量与Invibio数据中50至200米/分钟范围内的切削速度相结合。 热管理是决定一切的关键:孔深超过孔径两倍时需格外谨慎,低螺旋角钻头配合充液冷却效果最佳,而点钻法可在切屑堆积并过热前将其清除。带冷却液供应的钻头是深孔加工的理想选择,而在不允许充液冷却的情况下,可通过主轴输送压缩空气作为备选方案。 无论采用哪种方式,排屑都是首要目标:堆积的切屑就是热量的储存。其根本原因在于PEEK与其他塑料相比伸长率较低:如果在截面较大的深孔中钻孔时冷却液不足,可能会导致工件直接开裂。.
对于较大直径的孔,应分两步加工:先钻一个最大直径为1/2英寸的导向孔,然后镗至最终直径。1/2英寸及以下的孔可使用标准硬质合金钻头;直径不超过2英寸的孔可使用刀片式钻头进行加工。 为避免背面崩边,应从两侧进行铣削,或保留0.005至0.010英寸的材料,再用小型立铣刀将其切除。 攻丝也遵循类似的原则:在车床上使用单刃刀片并配合淋注式冷却液;对于攻丝孔,则使用双刃无涂层螺旋硬质合金丝锥并配合切削液;PEEK材料上的高精度螺纹可能需要比加工铝或钢时大一号的丝锥。.
这些表格给出的是一面速度;而您的机床需要转速和进给速度。有两个公式可以进行换算。.
主轴转速: 转速(RPM)=(SFM × 3.82)÷ 刀具直径(英寸)。公制单位:转速(RPM)=(切削速度(m/min)× 318)÷ 刀具直径(mm)。.
进给速度: IPM = RPM × 刀槽数 × 切屑负荷(每齿进给量)。.
示例计算,使用端铣刀表:1/2英寸、四刃端铣刀在350 SFM条件下,转速(RPM)= (350 × 3.82) / 0.5,约为2,675 RPM。 根据表中给出的0.003英寸切屑量,进给量 = 2,675 × 4 × 0.003,约为32 IPM。 相同的计算公式也适用于车削(使用工件直径)和钻孔(进给量以IPM为单位 = RPM × 每转进给量)。如果计算出的转速超过主轴极限或导致切削时发出尖叫声,应首先降低表面速度并保持切削量:将进给量降至表格规定的最低值以下,会以干净的切削效果为代价,换来摩擦和发热。.
以上内容均适用于未增强的PEEK。增强型牌号——玻璃增强PEEK GF30和碳纤维增强PEEK CF30——在加工时的表现类似于具有PEEK基体特性的磨蚀性复合材料:基体与基础聚合物一样易于切削,但纤维会磨损切削刃。 德雷克(Drake)的建议直截了当:所有PEEK等级对刀具的磨损性都比较软的塑料更强,增强型材料尤其如此。硬质合金刀具适用于短批量加工;而对于长批量加工以及任何增强型材料,都应优先考虑使用聚晶金刚石(PCD)刀具。 AIP的车间实践也与此一致:加工碳纤维增强PEEK时使用金刚石刀具。.
Invibio的碳纤维PEEK参数展示了窗口如何发生变化:
| 操作 | 未填充PEEK | 碳纤维PEEK |
|---|---|---|
| 转速 | 250–500 米/分钟 | 150–200 米/分钟 |
| 钻进速度 | 50–200 米/分钟 | 80–100 米/分钟 |
| 铣削速度 | 50–200 米/分钟 | 200–300 米/分钟(使用金刚石刀具时) |
| 订阅源 | 0.1–0.5 毫米/转 车削;0.1–0.3 毫米/转 钻孔 | 相同的饲喂范围 |
对于玻璃纤维增强等级(Invibio的表格中未单独列出),实际可行的做法是:从无增强材料的范围下限开始使用PCD刀具,保持相同的进给量,并尽早且频繁地检查切边: 玻璃纤维会迅速磨损硬质合金刀具,因此所谓的“突发”表面光洁度问题通常只是刀具磨损所致。此外,由于材料去除不均匀,填充型零件更容易发生翘曲,因此在设计允许的情况下,应尽可能对称地进行切削。.
供应商提供的数据表中有一项参数从未出现过:即材料本身的状态。对高精度工件进行成功的PEEK加工时,通常会在中间加入一个退火步骤:先对工件进行粗加工,然后进行退火,最后进行精加工;因为如果不这样做,粗加工过程中释放的残余应力会导致工件在后续加工中发生位移。 当公差要求达到该等级所能允许的极限时,应将退火工序纳入加工路线中,而不是等到检验时才发现有此必要。.
只有当切削热量散出切削区时,切削速度和进给量才会表现为表格中所列值。PEEK 需要主动热管理:它无法像金属那样散热,因此冷却方式的选择是参数设置的一部分。 Drake 确认,水溶性冷却液和石油基冷却液均适用于 PEEK,且正确使用冷却液可延长刀具寿命并改善表面光洁度;对于深孔钻削,充液冷却实际上是必不可少的。对于小型零件以及难以清理的零件,压缩空气(最好使用冷风枪)或轻雾状冷却液是公认的替代方案。.
医疗级PEEK是个例外。AIP在进行植入物和医疗相关加工时,通常采用干式加工(即以空气作为冷却剂),这主要是为了避免影响材料的生物相容性(医疗级PEEK已通过ISO 10993等标准认证), 并将任何切削液的选择视为质量决策,而不仅仅是加工决策。我们的 材料库 列出了我们加工的PEEK牌号;如果您的零件是医疗部件,请在首次切削前提出关于切削液的问题,而不是切削之后。.
饲料中的金属残留。. 在进给范围内进给过低会导致刀具发生摩擦,而正是这种摩擦导致PEEK熔化并形成釉层。请按照表格中的数值保持正确的切屑负荷。.
钝了的工具。. 即使未填充,PEEK也具有磨蚀性;磨损的切削刃会产生热量,导致填充型材中的纤维断裂,并破坏表面光洁度。对于增强型材,应预留PCD刀具的预算,以免在加工过程中发现硬质合金刀具的极限。.
无需点钻或切削液的深孔。. 将切屑堆积在深度超过其直径两倍的孔中,是导致PEEK零件开裂的典型原因。.
夹紧过紧。. PEEK比金属更软,在点载荷作用下会发生变形。软钳口、派形钳口,甚至360度施压也是影响因素。.
在处理长时间运行的作业时省略应力消除步骤。. 在加工PEEK毛坯时,其残余应力会重新分布。对于加工时间较长或公差要求极严格的零件,可能需要在粗加工和精加工之间进行中间退火,以保持平整度和尺寸;上述切削速度和进给量均基于毛坯状态稳定。.
在规定的范围内,PEEK的切削速度和进给量能让人充满信心:根据加工工序的不同,切削速度在270至800 SFM之间;采用实际切屑负荷而非保守的切屑负荷;进给量根据刀具和孔径分级调整;冷却方式则需与零件的最终用途相匹配。 从加工参数表的保守端开始,观察切屑状况,并有条不紊地逐步提高参数;这就是加工这种聚合物时应遵循的全部准则。对于填充级材料,在调整参数之前应先更换刀具:首先使用金刚石聚晶(PCD)刀具,然后参照上述调整后的参数范围进行加工。.
纯PEEK及其填充级产品均为我司车间的量产材料。如果您的PEEK零部件即将投入生产,且您不愿花费自己的车床加工时间来确定加工窗口,我们的 数控加工服务 团队每周都会将未填充和已填充的PEEK材料加工至公差范围内,并且 完整的PEEK加工指南 介绍了这些参数背后的特性及工具策略。.
PEEK 加工时切屑干净,在高性能塑料中被认为具有极佳的加工性能:它能保持严格的公差和尺寸稳定性,可获得精细的表面光洁度,且使用锋利的硬质合金或金刚石刀具时能实现干净的切削。 加工PEEK有两点要求:一是热管理——因为该材料散热性差,且在远低于熔点的温度下就会软化;二是需注意其磨蚀性——这会缩短刀具寿命,特别是在填充型材中。.
不,与工程金属相比并非如此;它的切削速度远快于钛或不锈钢。它比乙缩醛(Delrin)或尼龙等易加工塑料更难处理,主要是因为加工失误会导致工件熔化、表面发亮或开裂,而不仅仅是表面光洁度差,而且这种原材料报废成本很高。.
关于铣削的进给量和转速,请从铣削表中查取表面速度,然后转速(RPM)=(SFM × 3.82)÷ 刀具直径(英寸),进给量 = RPM × 刃数 × 切屑负荷。 示例:一把 1/2 英寸、四刃的立铣刀,在 350 SFM 的切削速度下,转速约为 2,675 RPM;当切屑负荷为 0.003 英寸时,进给速度约为 32 IPM。.
是的,对于短切削和小型零件,以及干式或仅用空气的加工,这是医疗级PEEK材料为确保生物相容性而采用的标准做法。对于深孔钻削、大批量生产以及填充型材料,强烈建议使用切削液或冷风枪,因为PEEK本身无法将切削产生的热量带走。.
PCD(聚晶金刚石)刀具是加工玻璃增强和碳纤维增强PEEK的可靠选择:这些纤维具有很强的磨蚀性,会迅速使硬质合金刀具钝化。 硬质合金适用于小批量生产和原型制作,但不要指望用于加工无填料PEEK的硬质合金工具能经受住GF30材料批量生产的考验;对于大批量生产或严格公差要求,应选用金刚石刀具,并从无填料PEEK的切削速度范围下限开始调整。.