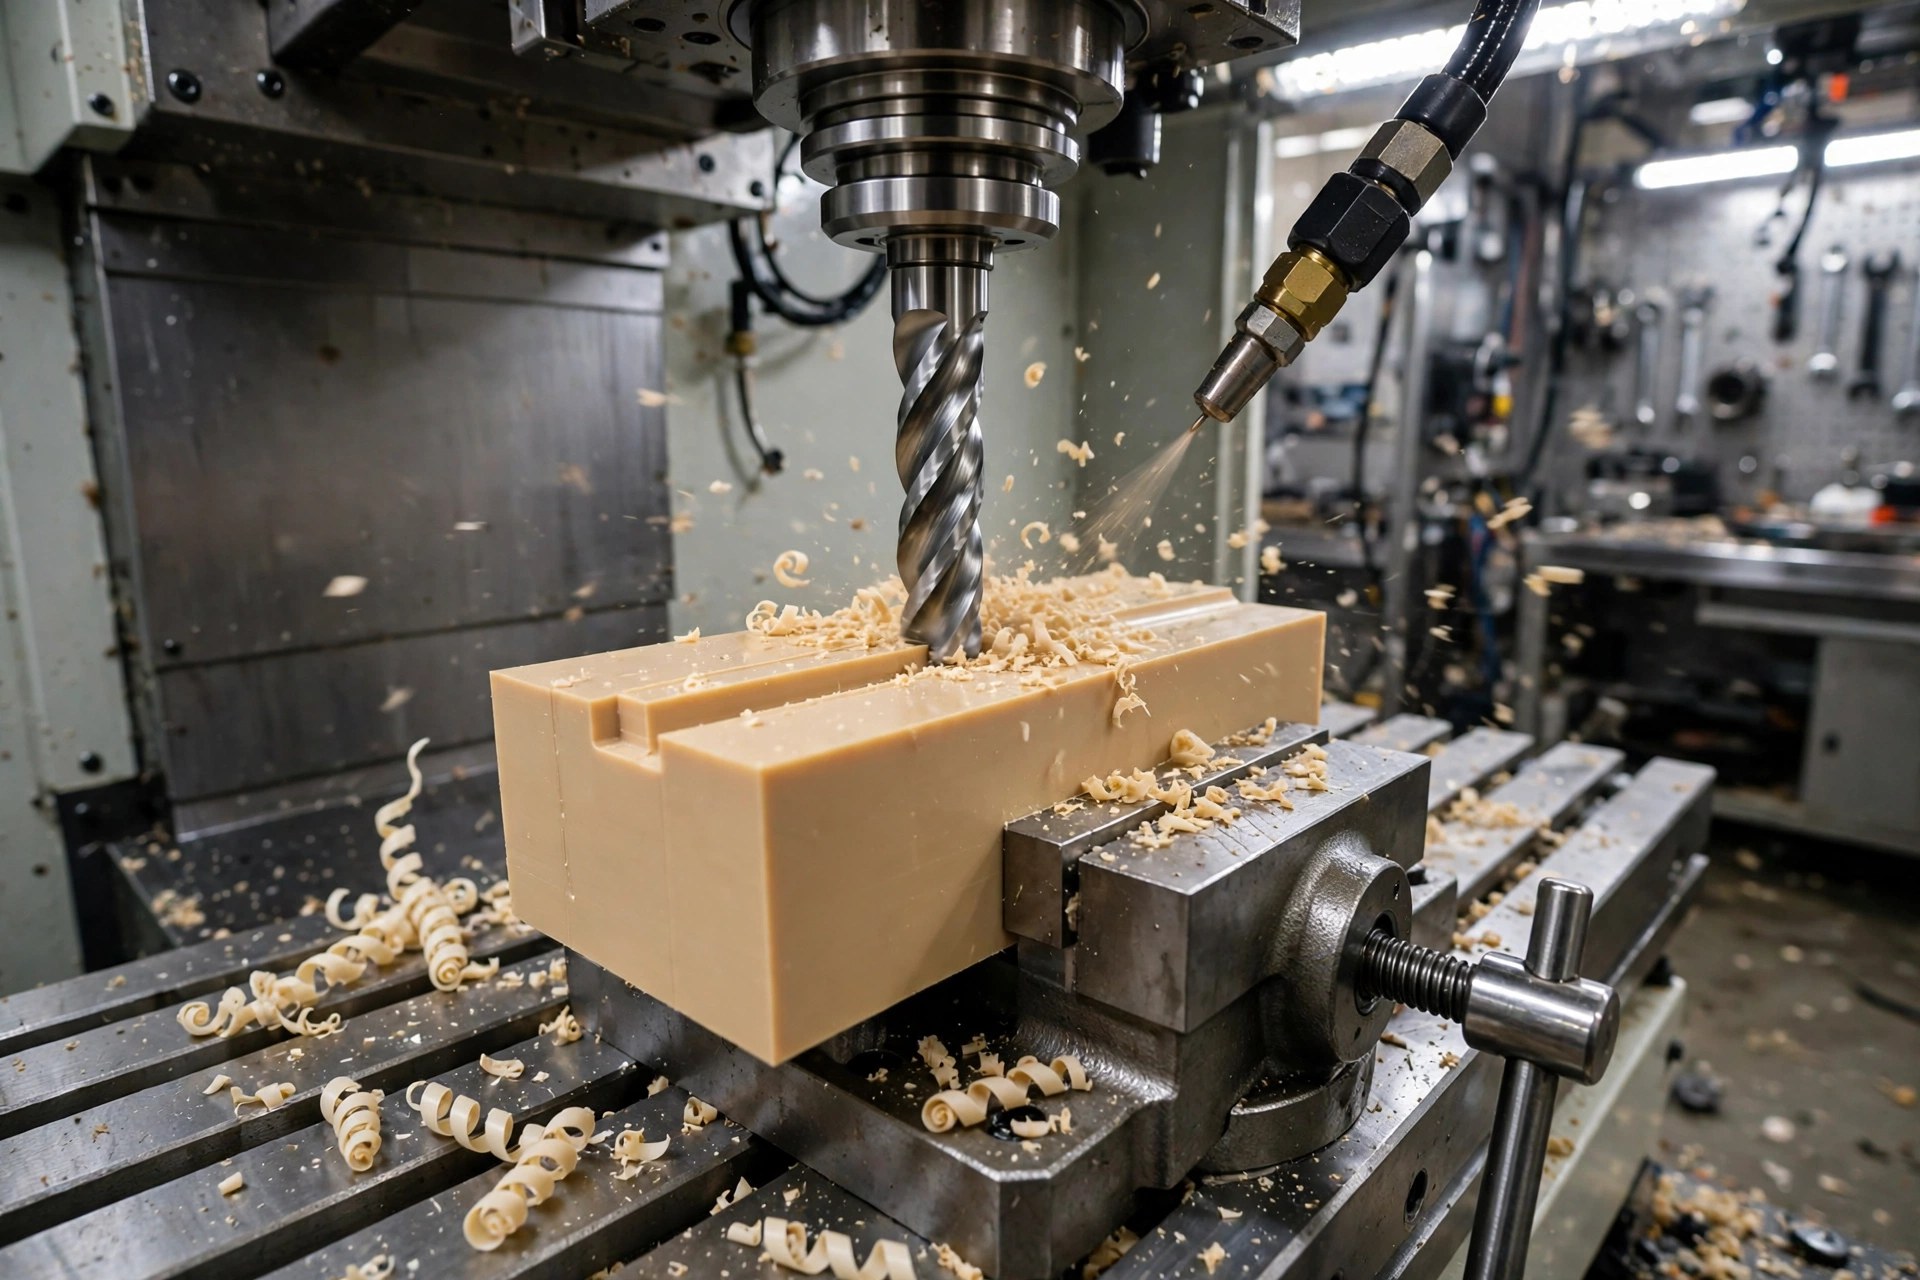
El PEEK es uno de los plásticos de ingeniería más gratificantes de mecanizar y uno de los menos tolerantes con los parámetros estimados a ojo. Se trata de un termoplástico de alto rendimiento con una temperatura de servicio continuo de 260 °C, una resistencia a la tracción de alrededor de 100 MPa y una resistencia química que lo hace idóneo para componentes de los sectores aeroespacial, de semiconductores y de dispositivos médicos. Si se trabaja a una temperatura demasiado alta, la superficie se vitrifica y se mancha, ya que el PEEK se ablanda en su transición vítrea, alrededor de los 143 °C (289 °F), muy por debajo de su punto de fusión de 343 °C (649 °F). Si se trabaja con demasiada suavidad, la herramienta roza en lugar de cortar, generando el mismo calor que se intentaba evitar. Y, a diferencia del metal, la baja conductividad térmica del PEEK retiene el calor en la zona de corte en lugar de disiparlo, y no perdona los filos desafilados: es abrasivo para las herramientas de corte, sobre todo en sus grados con relleno de vidrio y carbono.
El problema es que los datos que necesitan los operarios de mecanizado están dispersos en archivos PDF de los proveedores y en hilos de foros. Esta guía recopila en un solo lugar las velocidades y avances de mecanizado del PEEK: parámetros iniciales para el fresado, el torneado y el taladrado de PEEK sin relleno, recopilados a partir de los parámetros de mecanizado de Drake Plastics para el PEEK y los datos de mecanizado de Invibio, con los ajustes que exigen los grados con relleno. Para obtener una visión más amplia de las propiedades, la selección de herramientas y las aplicaciones, empieza por nuestra Guía completa sobre el mecanizado de PEEK con CNC; este artículo es el que trata sobre sus parámetros.
Estos son los rangos iniciales para el PEEK sin rellenar (natural) con herramientas de carburo. Los rangos de los proveedores varían porque la geometría de la herramienta, la rigidez de la máquina y el suministro de refrigerante influyen en el rango de seguridad; empieza por el extremo más conservador y ve ajustando en función de las virutas.
| Funcionamiento | Velocidad de corte | Feed | Notas |
|---|---|---|---|
| Fresado frontal | 500–800 SFM (150–245 m/min) | 0,006–0,035 pulgadas por diente | Profundidad de corte para acabados ligeros de aproximadamente 0,035 pulgadas |
| Fresado frontal | 270–450 SFM (80–140 m/min) | 0,002–0,008 pulgadas por diente según el tamaño de la herramienta (véase la tabla siguiente) | Profundidades de corte de hasta 0,25 pulgadas según los datos de Drake |
| Giro | 300–800 SFM (90–245 m/min) | 0,004–0,025 pulgadas/revolución (0,1–0,6 mm/revolución) | Los datos de Invibio indican que el PEEK natural alcanza velocidades de entre 250 y 500 m/min en condiciones ideales |
| Perforación | 165–650 SFM (50–200 m/min) | 0,007–0,020 pulgadas/revolución según el diámetro del orificio (véase la tabla siguiente) | Picar a una profundidad superior a dos veces el diámetro |
Hay dos hábitos que importan más que el valor exacto inicial. En primer lugar, el PEEK requiere una viruta auténtica: las virutas situadas en el extremo inferior de estos rangos, con el borde desgastado, producen roce, calor por fricción y una superficie vidriosa. En segundo lugar, cambia una variable cada vez y observa las virutas: una viruta limpia y rizada indica que el corte se está realizando por cizallamiento; el polvo, el material fundido fibroso o una superficie brillante y manchada indican que el calor está ganando la partida.
Drake Plastics’ fresado de extremos Los parámetros para el PEEK, con profundidades de corte de 0,25 pulgadas, constituyen el conjunto más completo publicado:
| Diámetro de la fresa de extremo | Velocidad de corte | Avance por diente |
|---|---|---|
| 1/4 pulgadas | 270–450 pies cuadrados por minuto | 0,002 pulgadas |
| 1/2 pulgada | 270–450 pies cuadrados por minuto | 0,003 pulgadas |
| 3/4 pulgadas | 270–450 pies cuadrados por minuto | 0,005 pulgadas |
| 1 pulgada | 270–450 pies cuadrados por minuto | 0,008 pulgadas |
Para el fresado frontal, Drake especifica entre 500 y 800 SFM con avances de 0,006 a 0,035 pulgadas por diente y una profundidad de corte reducida de 0,035 pulgadas. El rango de fresado de Invibio para el PEEK natural, de 50 a 200 m/min (aproximadamente de 165 a 650 SFM), enmarca los rangos de Drake y confirma la escala general: el PEEK se fresa mucho más rápido que el titanio o el acero, más parecido al aluminio, pero con una disciplina térmica más estricta.
Recomendaciones de configuración basadas en los datos del mismo proveedor: el fresado ascendente es preferible al fresado convencional, ya que elimina mejor las virutas, reduce el desgaste de la herramienta y proporciona un mejor acabado. Utilice fresas de cuatro canales con ángulo de inclinación positivo siempre que la geometría lo permita y, para obtener el mejor acabado superficial, limite el avance transversal a 25% del diámetro de la herramienta y la profundidad de corte a 50% del diámetro de la herramienta, realizando las pasadas de acabado en el extremo más ligero del rango de avance. Las altas velocidades del husillo con desplazamientos rápidos son intencionadas: minimizan la acumulación de calor por fricción y el desprendimiento de material en los bordes y las salidas de los orificios. Dado que el PEEK es mucho más blando que el metal, la sujeción es fundamental; una pieza que se desplaza o vibra en el tornillo de banco no mantendrá la tolerancia por muy buenos que sean los parámetros.
Para girando, La ventana de Drake corresponde a una profundidad de corte de aproximadamente 0,025 pulgadas para el acabado, una velocidad de corte de entre 300 y 800 SFM, y avances de entre 0,004 y 0,025 pulgadas/rev. Los datos de torneado de Invibio para el PEEK natural son más agresivos: de 250 a 500 m/min con avances de 0,1 a 0,5 mm/rev, y es mejor considerarlos como el límite máximo para configuraciones rígidas con herramientas afiladas y un buen refrigerante, no como el punto de partida.
Las herramientas y el sistema de sujeción determinan si esas cifras se mantienen. Drake recomienda plaquitas con ángulo de inclinación positivo y perímetros rectificados, de carburo C-2 de grano fino o PCD, ya que los bordes afilados cortan el PEEK limpiamente en lugar de arar el material. La blandura del PEEK tiene sus ventajas y sus inconvenientes en el mandril: aplique una presión de mandril de 360 grados con mordazas blandas mecanizadas o mordazas de tipo «pie», especialmente en piezas tubulares de paredes delgadas, y refuerce las paredes delgadas con tapones internos para que la pieza no se comprima, se deforme ni pierda precisión dimensional. El torneado en bruto previo de la zona de sujeción de la pieza mejora la circularidad de los diámetros de precisión.
Las piezas de PEEK se agrietan al taladrar, por lo que el control de la avance es tan importante como la velocidad. Velocidades de avance de Drake según el diámetro del orificio:
| Diámetro del orificio | Feed |
|---|---|
| 1/16 pulgadas (0,0625) | 0,007 pulgadas/revolución |
| 1/8 pulgadas (0,125) | 0,010 pulgadas/revolución |
| 1/4 pulgadas (0,250) | 0,012 pulgadas/revolución |
| 1/2 pulg. (0,500) | 0,015 pulgadas/revolución |
| 3/4 pulgadas y más | 0,020 pulgadas/revolución |
Combina esos avances con velocidades de corte comprendidas entre 50 y 200 m/min, según los datos de Invibio. El control del calor lo determina todo: los agujeros con una profundidad superior al doble del diámetro requieren especial atención; las brocas de hélice baja con refrigeración por inundación son las que mejor funcionan, y el taladrado por pulsos elimina las virutas antes de que se acumulen y provoquen un sobrecalentamiento. Las brocas con alimentación de refrigerante son ideales para agujeros profundos, y el aire comprimido a través del husillo es la alternativa cuando no se permite la refrigeración por inundación. En cualquier caso, el objetivo es la evacuación de virutas: las virutas compactadas son calor acumulado. La razón subyacente es la baja elongación del PEEK en comparación con otros plásticos: un agujero profundo en una sección transversal gruesa taladrado sin suficiente refrigerante puede agrietar la pieza directamente.
Para diámetros mayores, trabaje en dos pasos: taladre un agujero piloto de 1/2 pul. como máximo y, a continuación, taladre hasta alcanzar el diámetro final. Los agujeros de 1/2 pul. o menos se pueden taladrar con una broca de carburo estándar; los agujeros de hasta 2 pul. se pueden mecanizar con una broca de plaquitas. Para evitar roturas en la cara posterior, fresar desde ambos lados o dejar entre 0,005 y 0,010 pulgadas de material y eliminarlo con una fresa de extremo pequeña. El roscado sigue unas pautas similares: insertos de un solo punto con refrigerante de inundación en el torno, y machos de carburo en espiral sin recubrimiento de dos canales con líquido de corte para los orificios roscados; las roscas de tolerancia estrecha en PEEK pueden requerir un macho de un tamaño mayor al que se elegiría para aluminio o acero.
Las tablas indican la velocidad superficial; tu máquina necesita las revoluciones por minuto (RPM) y la velocidad de avance. Hay dos fórmulas para convertirlas.
Velocidad del husillo: RPM = (SFM × 3,82) / diámetro de la herramienta en pulgadas. En el sistema métrico: RPM = (velocidad de corte en m/min × 318) / diámetro de la herramienta en mm.
Velocidad de avance: IPM = RPM × número de canales × carga de viruta (avance por diente).
Ejemplo práctico, utilizando la tabla de fresas de extremo: una fresa de extremo de 1/2 pulgada y cuatro canales a 350 SFM da como resultado unas revoluciones por minuto (RPM) de (350 × 3,82) / 0,5, es decir, unas 2.675 RPM. Con la carga de viruta de 0,003 pulgadas indicada en la tabla, el avance es igual a 2.675 × 4 × 0,003, lo que da aproximadamente 32 pulgadas por minuto (IPM). Las mismas fórmulas sirven para el torneado (utiliza el diámetro de la pieza) y el taladrado (avance en IPM = RPM × avance por revolución). Si las RPM calculadas superan la capacidad de tu husillo o hacen que el corte chirríe, reduce primero la velocidad superficial y mantén la carga de viruta: bajar el avance por debajo del mínimo de la tabla sacrifica un corte limpio a cambio de rozamiento y calor.
Todo lo anterior se refiere al PEEK sin relleno. Los grados reforzados, el PEEK GF30 relleno de vidrio y el CF30 relleno de carbono, se mecanizan como compuestos abrasivos que desgastan el PEEK de manera uniforme: la matriz se corta como el polímero base, pero las fibras desgastan el filo de corte. La recomendación de Drake es clara: todos los grados de PEEK son más abrasivos para las herramientas que los plásticos más blandos, y esto es especialmente cierto en el caso de los grados reforzados. El carburo resiste las series cortas; para las series largas y cualquier grado reforzado, siempre se debe considerar el uso de herramientas de diamante policristalino (PCD). La práctica en el taller de AIP coincide con esto: herramientas de diamante para el PEEK reforzado con fibra de carbono.
Los parámetros del PEEK con fibra de carbono de Invibio muestran cómo se desplaza la ventana:
| Funcionamiento | PEEK sin relleno | PEEK con fibra de carbono |
|---|---|---|
| Velocidad de giro | 250-500 m/min | 150-200 m/min |
| Velocidad de perforación | 50-200 m/min | 80-100 m/min |
| Velocidad de fresado | 50-200 m/min | 200-300 m/min (con herramientas de diamante) |
| Fuentes | 0,1-0,5 mm/rev en torneado; 0,1-0,3 mm/rev en taladrado | Los mismos rangos de alimentación |
En el caso de los grados reforzados con fibra de vidrio —que la tabla de Invibio no distingue—, lo más práctico es empezar por el extremo inferior de los ranges sin refuerzo con herramientas de PCD, mantener los mismos avances e inspeccionar los bordes desde el principio y con frecuencia: la fibra de vidrio desgasta el carburo con tanta rapidez que un problema “repentino” en el acabado superficial suele deberse simplemente al desgaste de la herramienta. Las piezas con relleno también se deforman con mayor facilidad, ya que el material se retira de forma irregular, por lo que conviene eliminar el material de forma simétrica siempre que el diseño lo permita.
Hay un parámetro que nunca aparece en las tablas de los proveedores: el estado del propio material. El mecanizado satisfactorio del PEEK en piezas con tolerancias ajustadas suele incluir una etapa de recocido intermedia: se realiza el mecanizado en bruto de la pieza, se recoce y, a continuación, se realizan las pasadas de acabado, ya que, de lo contrario, la tensión residual liberada durante el mecanizado en bruto provocaría desplazamientos posteriores de la pieza. Cuando se especifiquen tolerancias tan ajustadas como lo permita el grado del material, planifica el recocido en la ruta de mecanizado en lugar de descubrir la necesidad de hacerlo en el momento de la inspección.
Las velocidades y avances solo se comportan según lo indicado en las tablas cuando el calor sale de la zona de corte. El PEEK requiere una gestión activa del calor: no disipa el calor como lo hacen los metales, por lo que la elección del sistema de refrigeración forma parte del conjunto de parámetros. Drake confirma que tanto los refrigerantes solubles en agua como los derivados del petróleo son adecuados para el PEEK, y que el uso adecuado del refrigerante prolonga la vida útil de la herramienta y mejora el acabado superficial; el refrigerante por inundación es prácticamente obligatorio para el taladrado profundo. Para piezas pequeñas y aquellas en las que la limpieza resulta difícil, el aire comprimido —preferiblemente procedente de una pistola de aire frío— o un refrigerante en forma de ligera niebla son las alternativas aceptadas.
La excepción es el PEEK de grado médico. La práctica habitual de AIP para los trabajos relacionados con implantes y el sector médico es mecanizar en seco, es decir, utilizando aire como refrigerante, precisamente para no poner en riesgo la biocompatibilidad del material (el PEEK médico cuenta con la certificación de normas como la ISO 10993), y considerar cualquier decisión relativa al refrigerante como una cuestión de calidad, no solo como una cuestión de mecanizado. Nuestra biblioteca de materiales En esta lista figuran los grados de PEEK con los que trabajamos; si tu pieza es un componente médico, plantea la cuestión del refrigerante antes del primer corte, no después.
Presencia de partículas metálicas en los piensos. Si la herramienta avanza lentamente en la parte inferior del rango de avance, se produce un roce, y es precisamente ese roce el que derrite y vitrifica el PEEK. Mantén una carga de viruta adecuada según las tablas.
Herramientas sin filo. El PEEK es abrasivo incluso sin relleno; un filo desgastado genera calor, desgarra las fibras en los grados con relleno y destruye el acabado superficial. En los grados reforzados, es mejor presupuestar el uso de PCD que descubrir los límites del carburo a mitad de la tirada.
Agujeros profundos sin picoteo ni líquido de refrigeración. La acumulación de virutas en un orificio cuya profundidad supere el doble de su diámetro es la causa más habitual de que una pieza de PEEK se agriete.
Apretado excesivo. El PEEK es más blando que el metal y se deforma bajo cargas puntuales. Las mordazas blandas, las mordazas de tipo «pi» e incluso la presión de 360 grados son también parámetros a tener en cuenta.
No realizar el alivio de tensiones en trabajos largos. La tensión residual en el material PEEK se redistribuye a medida que se mecaniza. Las piezas con tiempos de mecanizado prolongados o tolerancias muy ajustadas pueden requerir un recocido intermedio entre el desbaste y el acabado para mantener la planitud y las dimensiones; las velocidades y avances indicados anteriormente se basan en un material estable.
Las velocidades y avances de mecanizado del PEEK dan buenos resultados dentro de un rango definido: de 270 a 800 SFM dependiendo de la operación, con cargas de viruta reales en lugar de tímidas, avances ajustados según el tamaño de la herramienta y del orificio, y una refrigeración adaptada al uso final de la pieza. Empiece por el extremo más conservador de las tablas, observe las virutas y vaya aumentando de forma deliberada; esa es toda la disciplina del mecanizado de precisión con este polímero. En el caso de los grados rellenos, cambie las herramientas antes de modificar los valores: primero el PCD y, a continuación, los rangos ajustados indicados anteriormente.
El PEEK virgen y sus grados con relleno son todos materiales de producción en nuestro taller. Si tus componentes de PEEK están a punto de entrar en producción y prefieres no dedicar tiempo de tu propio torno a determinar el rango de parámetros, nuestro Servicios de mecanizado CNC El equipo utiliza cada semana máquinas que moldean PEEK, tanto en bruto como ya moldeado, respetando las tolerancias, y el Guía completa para el mecanizado del PEEK aborda las propiedades y la estrategia de mecanizado que subyacen a estos parámetros.
El PEEK se mecaniza con facilidad y se considera un material muy mecanizable entre los plásticos de alto rendimiento: mantiene tolerancias estrictas y estabilidad dimensional, admite acabados superficiales finos y se corta limpiamente con herramientas afiladas de carburo o diamante. Sus dos requisitos fundamentales son la gestión del calor —ya que disipa mal el calor y se ablanda muy por debajo de su punto de fusión— y tener en cuenta su abrasividad, que acorta la vida útil de las herramientas, especialmente en los grados con relleno.
No, no si lo comparamos con los metales de ingeniería; se corta mucho más rápido que el titanio o el acero inoxidable. Es menos tolerante que los plásticos fáciles de trabajar, como el acetal (Delrin) o el nailon, sobre todo porque los errores se manifiestan en forma de piezas fundidas, vidriadas o agrietadas, en lugar de simplemente un acabado deficiente, y porque la materia prima es cara de desechar.
Para calcular los avances y las velocidades en el fresado, toma la velocidad superficial de la mesa de fresado; a continuación, las RPM se calculan como (SFM × 3,82) / diámetro de la herramienta en pulgadas, y el avance como RPM × número de canales × carga de viruta. Ejemplo: una fresa de punta de 1/2 pulgada y cuatro canales a 350 SFM gira a unas 2.675 RPM, y con una carga de viruta de 0,003 pulgadas, el avance es de unos 32 IPM.
Sí, en el caso de cortes cortos y piezas pequeñas, el mecanizado en seco o solo con aire es la práctica habitual para el PEEK de grado médico, con el fin de preservar la biocompatibilidad. Para taladrados profundos, series de producción largas y grados rellenos, se recomienda encarecidamente utilizar líquido refrigerante o una pistola de aire frío, ya que el PEEK no disipa por sí solo el calor generado durante el corte.
Las herramientas de PCD (diamante policristalino) son la opción más fiable para el PEEK relleno de fibra de vidrio y de carbono: las fibras son muy abrasivas y desgastan rápidamente las herramientas de carburo. El carburo es aceptable para series cortas y prototipos, pero no espere que el carburo utilizado para mecanizar PEEK sin relleno resista una serie de producción de GF30; para series largas o tolerancias ajustadas, opte por herramientas de diamante y comience por el extremo inferior de los rangos de velocidad para material sin relleno.