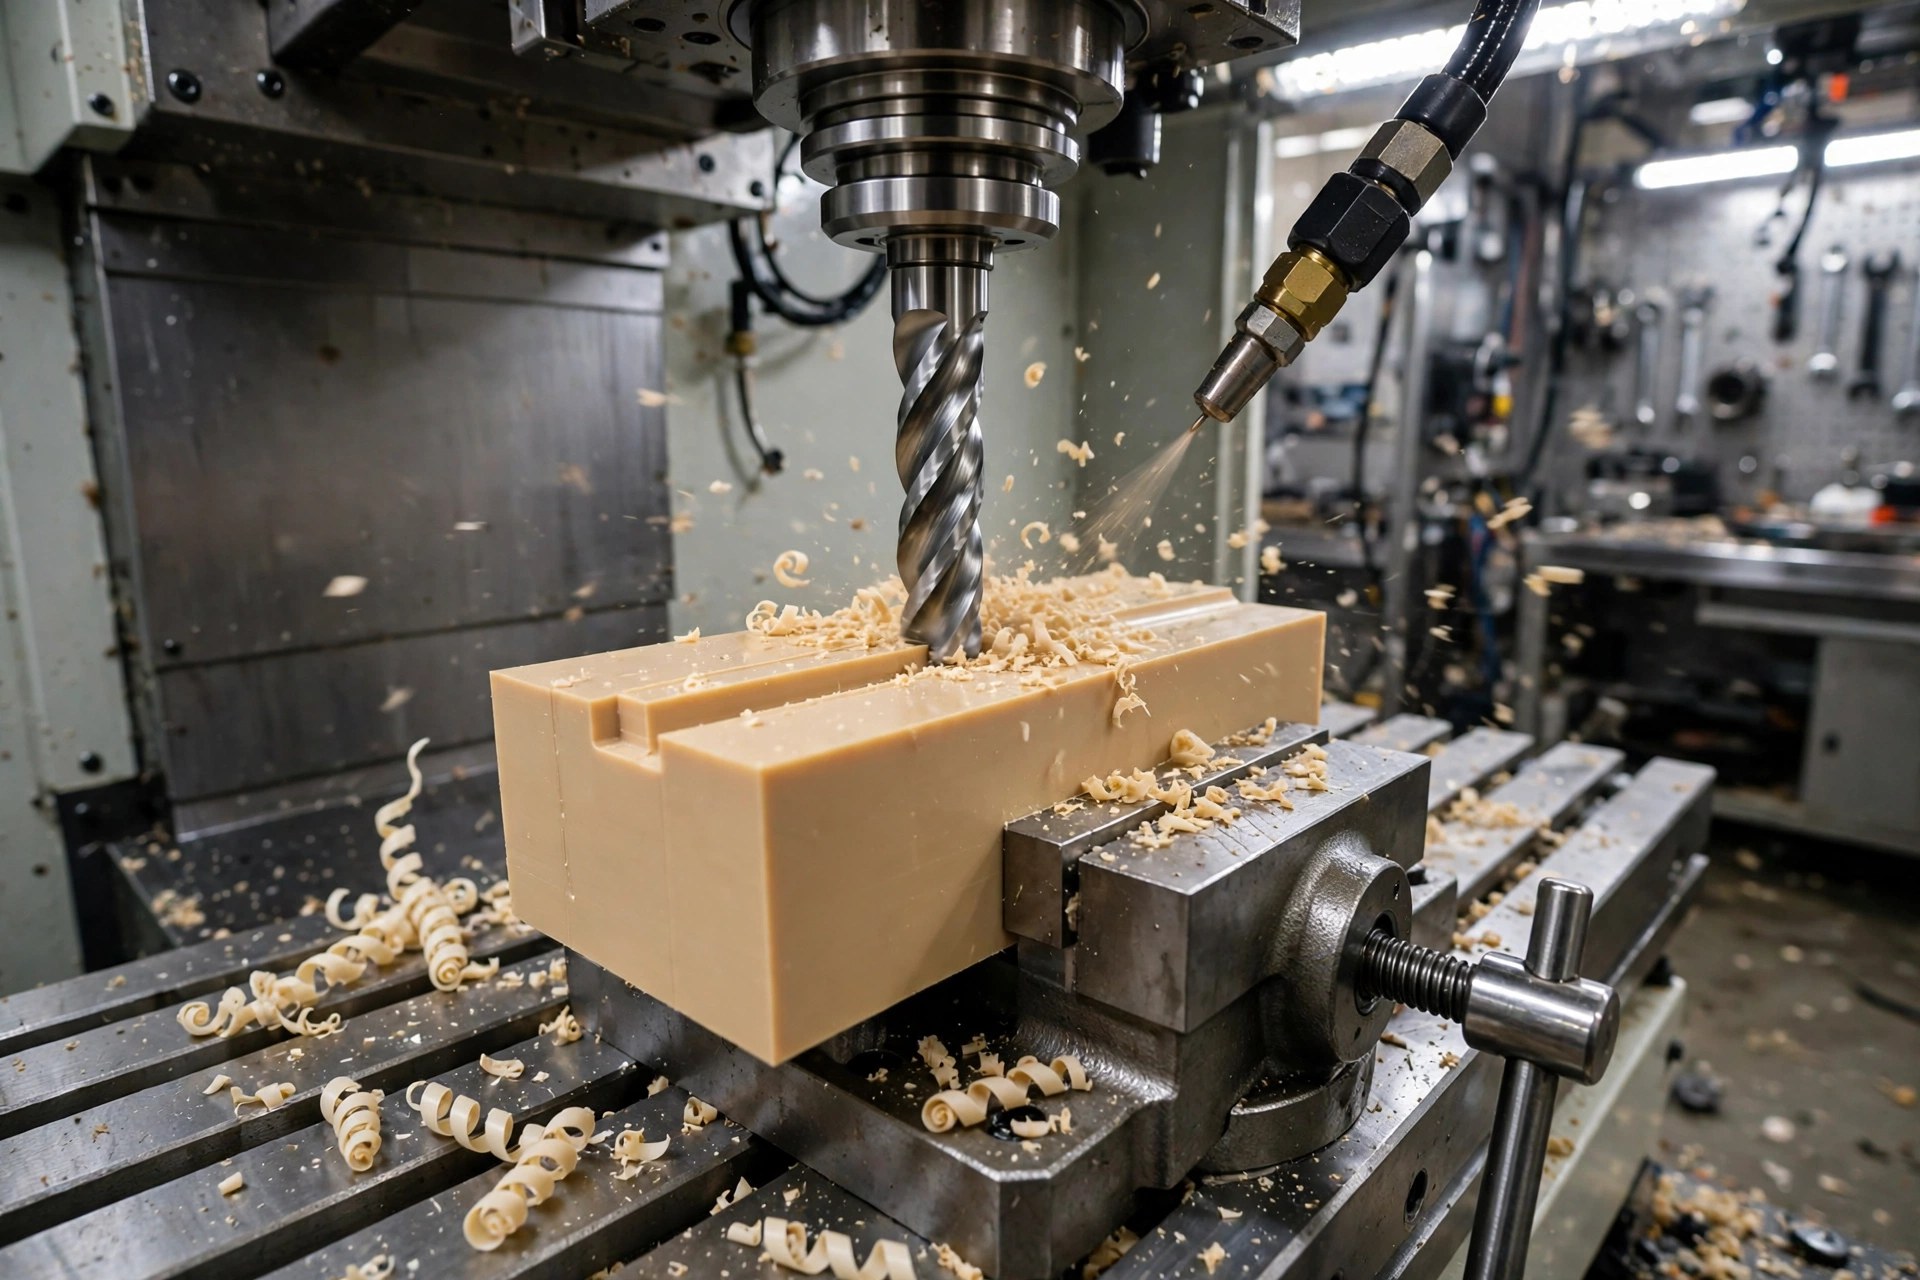
Le PEEK est l’un des plastiques techniques les plus gratifiants à usiner, mais aussi l’un des moins tolérants vis-à-vis des paramètres estimés à l’aveuglette. Il s’agit d’un thermoplastique haute performance présentant une température de service continu de 260 °C, une résistance à la traction d’environ 100 MPa et une résistance chimique qui le rend adapté aux composants utilisés dans l’aérospatiale, les semi-conducteurs et les dispositifs médicaux. Si la température est trop élevée, la surface se vitrifie et laisse des traces, car le PEEK ramollit lors de sa transition vitreuse, vers 143 °C (289 °F), bien en dessous de son point de fusion de 343 °C (649 °F). Si l’on usine à une température trop faible, l’outil frotte au lieu de couper, générant ainsi la chaleur que l’on cherchait justement à éviter. Et contrairement au métal, la faible conductivité thermique du PEEK retient la chaleur au niveau de la coupe au lieu de la dissiper, et il ne pardonne pas les arêtes émoussées : il est abrasif pour les outils de coupe, et ce de manière particulièrement marquée dans ses grades chargés de verre et de carbone.
Le problème, c'est que les données dont les opérateurs-ajusteurs ont besoin sont dispersées dans les fichiers PDF des fournisseurs et les fils de discussion des forums. Ce guide rassemble en un seul endroit les vitesses et avances d'usinage du PEEK : les paramètres de départ pour le fraisage, le tournage et le perçage du PEEK non chargé, compilés à partir des paramètres d'usinage de Drake Plastics pour le PEEK et des données d'usinage d'Invibio, avec les ajustements requis pour les grades chargés. Pour avoir une vue d’ensemble des propriétés, du choix des outils et des applications, commencez par consulter notre Guide complet sur l'usinage du PEEK par CNC; cet article est son pendant consacré aux paramètres.
Il s'agit des plages de départ pour le PEEK non chargé (naturel) avec des outils en carbure. Les plages indiquées par les fournisseurs varient, car la géométrie de l'outil, la rigidité de la machine et le débit du liquide de refroidissement influent tous sur la plage de sécurité ; commencez par la valeur la plus prudente et ajustez en fonction des copeaux.
| Fonctionnement | Vitesse de coupe | Flux | Notes |
|---|---|---|---|
| Fraisage frontal | 500 à 800 SFM (150 à 245 m/min) | 0,006 à 0,035 pouces par dent | Profondeur de coupe pour la finition légère : environ 0,035 pouce |
| Fraisage en bout | 270 à 450 SFM (80 à 140 m/min) | 0,002 à 0,008 pouces par dent, selon la taille de l'outil (tableau ci-dessous) | Profondeurs de coupe allant jusqu'à 0,25 pouce selon les données de Drake |
| Tournage | 300 à 800 SFM (90 à 245 m/min) | 0,004–0,025 pouces/tour (0,1–0,6 mm/tour) | Les données d'Invibio indiquent que le PEEK naturel peut atteindre une vitesse de 250 à 500 m/min dans des conditions idéales |
| Forage | 165 à 650 SFM (50 à 200 m/min) | 0,007 à 0,020 pouces/tour selon le diamètre du trou (tableau ci-dessous) | Perçage à une profondeur supérieure à deux fois le diamètre |
Deux habitudes importent davantage que la valeur exacte de départ. Premièrement, le PEEK nécessite un véritable copeau : les avances situées dans la partie inférieure de ces plages, avec un bord usé, génèrent des frottements, de la chaleur par frottement et une surface vitrifiée. Ensuite, modifiez une variable à la fois et observez les copeaux : un copeau net et recourbé indique que la coupe se fait par cisaillement ; de la poussière, une matière fondue filandreuse ou une surface brillante et maculée signifient que la chaleur prend le dessus.
Drake Plastics’ fraisage en bout Les paramètres pour le PEEK, avec des profondeurs de coupe de 0,25 pouce, constituent l'ensemble le plus complet publié à ce jour :
| Diamètre de la fraise en bout | Vitesse de coupe | Alimentation par dent |
|---|---|---|
| 1/4 pouce | 270 à 450 pieds carrés par minute | 0,002 pouce |
| 1/2 pouce | 270 à 450 pieds carrés par minute | 0,003 pouce |
| 3/4 pouces | 270 à 450 pieds carrés par minute | 0,005 pouce |
| 1 pouce | 270 à 450 pieds carrés par minute | 0,008 pouce |
Pour le fraisage frontal, Drake recommande une vitesse de 500 à 800 SFM avec des avances de 0,006 à 0,035 pouce par dent et une faible profondeur de coupe de 0,035 pouce. La plage de fraisage d’Invibio pour le PEEK naturel, comprise entre 50 et 200 m/min (soit environ 165 à 650 SFM), englobe les plages indiquées par Drake et confirme l’ordre de grandeur global : le PEEK se fraise bien plus rapidement que le titane ou l’acier, à un rythme plus proche de celui de l’aluminium, mais avec des contraintes thermiques plus strictes.
Conseils de mise en œuvre issus des données du même fournisseur : le fraisage ascendant est préférable au fraisage conventionnel car il évacue mieux les copeaux, réduit l'usure de l'outil et offre une meilleure finition. Utilisez des fraises à quatre dents avec un angle de coupe positif lorsque la géométrie le permet, et pour obtenir la meilleure finition de surface possible, limitez le pas de fraise à 25% du diamètre de l'outil et la profondeur de coupe à 50% du diamètre de l'outil, en effectuant les passes de finition à la limite inférieure de la plage d'avance. Les vitesses de broche élevées associées à des déplacements rapides sont choisies délibérément : elles minimisent l’accumulation de chaleur par frottement et l’arrachement de matière au niveau des arêtes et des sorties de trous. Le PEEK étant beaucoup plus tendre que le métal, le serrage est crucial ; une pièce qui bouge ou vibre dans l’étau ne respectera pas les tolérances, quels que soient les paramètres utilisés.
Pour rotation, la fenêtre de Drake correspond à une profondeur de coupe d'environ 0,025 pouce pour la finition, un débit de 300 à 800 SFM et des avances de 0,004 à 0,025 pouce/tour. Les données de tournage d’Invibio pour le PEEK naturel sont plus agressives : 250 à 500 m/min avec des avances de 0,1 à 0,5 mm/tr. Il convient de les considérer comme des limites maximales pour des configurations rigides avec des outils tranchants et un bon liquide de refroidissement, et non comme des valeurs de départ.
Le choix de l’outillage et du serrage détermine si ces chiffres tiennent la route. Drake recommande des plaquettes à angle de coupe positif et à périphérie rectifiée, en carbure C-2 à grain fin ou en PCD, car leurs arêtes vives cisaillent le PEEK proprement au lieu de le labourer. La tendreté du PEEK présente un double avantage lors du serrage : appliquez une pression de serrage à 360 degrés à l’aide de mâchoires souples usinées ou de mâchoires en forme de tarte, en particulier sur les pièces tubulaires à parois minces, et soutenez les parois minces à l’aide de bouchons internes afin que la pièce ne puisse pas se comprimer, se déformer et perdre sa précision dimensionnelle. Un tournage d’ébauche préalable de la zone de serrage de la pièce permet d’améliorer la circularité des diamètres de précision.
C'est lors du perçage que les pièces en PEEK se fissurent ; l'avance est donc tout aussi importante que la vitesse. Vitesses d'avance recommandées par Drake en fonction du diamètre du trou :
| Diamètre du trou | Flux |
|---|---|
| 1/16 de pouce (0,0625) | 0,007 pouce/tour |
| 1/8 de pouce (0,125) | 0,010 pouce/tour |
| 1/4 pouce (0,250) | 0,012 pouce/tour |
| 1/2 pouce (0,500) | 0,015 pouce/tour |
| 3/4 pouces et plus | 0,020 pouce/tour |
Associez ces avances à des vitesses de coupe comprises entre 50 et 200 m/min, conformément aux données d’Invibio. Le contrôle de la chaleur prime sur tout le reste : les trous dont la profondeur dépasse le double du diamètre nécessitent une attention particulière ; les forets à hélice faible avec arrosage en abondance donnent les meilleurs résultats ; et le perçage par à-coups évacue les copeaux avant qu’ils ne s’accumulent et ne provoquent une surchauffe. Les forets à arrosage intégré sont idéaux pour les trous profonds, et l’air comprimé acheminé par la broche constitue la solution de secours lorsque l’arrosage en abondance n’est pas autorisé. Dans tous les cas, l’évacuation des copeaux est l’objectif principal : les copeaux agglomérés constituent une source de chaleur stockée. La raison sous-jacente réside dans le faible allongement du PEEK par rapport aux autres plastiques : un trou profond dans une section transversale importante, percé sans arrosage suffisant, peut carrément fissurer la pièce.
Pour les diamètres plus importants, procédez en deux étapes : percez un trou pilote de 1/2 pouce au maximum, puis aléser jusqu'au diamètre final. Les trous de 1/2 pouce et moins peuvent être réalisés avec un foret en carbure standard ; les trous jusqu'à 2 pouces peuvent être usinés avec un foret à plaquettes. Pour éviter toute rupture à l'arrière, fraisez des deux côtés ou laissez 0,005 à 0,010 pouce de matière et retirez-la à l'aide d'une petite fraise conique. Le filetage suit les mêmes principes : des plaquettes à pointe unique avec arrosage par inondation sur le tour, et des tarauds hélicoïdaux en carbure à deux cannelures non revêtus avec un fluide de coupe pour les trous taraudés ; les filetages à tolérance serrée dans le PEEK peuvent nécessiter un taraud d’une taille supérieure à celle que vous choisiriez pour l’aluminium ou l’acier.
Les tableaux indiquent la vitesse de surface ; votre machine a besoin du régime (tr/min) et de la vitesse d'avance. Deux formules permettent de les convertir.
Vitesse de rotation de la broche : Tr/min = (SFM × 3,82) / diamètre de l'outil en pouces. En unités métriques : Tr/min = (vitesse de coupe en m/min × 318) / diamètre de l'outil en mm.
Vitesse d'avance : IPM = RPM × nombre de dents × charge de copeaux (avance par dent).
Exemple pratique, à l'aide du tableau des fraises en bout : une fraise en bout de 1/2 pouce à quatre cannelures à une vitesse de 350 SFM donne une vitesse de rotation (RPM) = (350 x 3,82) / 0,5, soit environ 2 675 tr/min. Avec une charge de copeaux de 0,003 pouce indiquée dans le tableau, l’avance est égale à 2 675 × 4 × 0,003, soit environ 32 IPM. Ces mêmes formules s'appliquent au tournage (en utilisant le diamètre de la pièce) et au perçage (avance en IPM = RPM × avance par tour). Si le RPM calculé dépasse la capacité de votre broche ou provoque un grincement lors de la coupe, réduisez d'abord la vitesse de surface tout en conservant la charge de copeaux : abaisser l'avance en dessous du minimum indiqué dans le tableau sacrifie la netteté de la coupe au profit de frottements et de chaleur.
Tout ce qui précède concerne le PEEK non chargé. Les grades renforcés, le PEEK GF30 chargé de verre et le CF30 chargé de carbone, se comportent à l’usinage comme des composites abrasifs revêtus d’une couche uniforme de PEEK : la matrice se coupe comme le polymère de base, mais les fibres usent l’arête de coupe. Les recommandations de Drake sont sans équivoque : toutes les nuances de PEEK sont plus abrasives pour l’outillage que les plastiques plus tendres, et cela vaut tout particulièrement pour les nuances renforcées. Le carbure résiste aux petites séries ; l’outillage en diamant polycristallin (PCD) doit toujours être envisagé pour les grandes séries et pour toute nuance renforcée. Les pratiques de l’atelier d’AIP vont dans ce sens : des outils diamantés pour le PEEK renforcé de fibres de carbone.
Les paramètres du PEEK renforcé de fibre de carbone d'Invibio montrent comment la fenêtre évolue :
| Fonctionnement | PEEK non chargé | PEEK renforcé de fibres de carbone |
|---|---|---|
| Vitesse de rotation | 250 à 500 m/min | 150 à 200 m/min |
| Vitesse de perçage | 50 à 200 m/min | 80 à 100 m/min |
| Vitesse de fraisage | 50 à 200 m/min | 200 à 300 m/min (avec des outils diamantés) |
| Flux | 0,1 à 0,5 mm/tour pour le tournage ; 0,1 à 0,3 mm/tour pour le perçage | Mêmes plages d'alimentation |
Pour les grades renforcés de verre, que le tableau d’Invibio ne distingue pas, l’approche pratique consiste à commencer par la limite inférieure des plages des matériaux non renforcés avec des outils en PCD, à conserver les mêmes avances et à inspecter les arêtes dès le début et régulièrement : la fibre de verre use le carbure suffisamment rapidement pour qu’un problème “ soudain ” d’état de surface soit généralement simplement dû à un outil usé. Les pièces chargées ont également tendance à se déformer plus facilement, car l’enlèvement de matière est irrégulier ; il convient donc d’enlever la matière de manière symétrique lorsque la conception le permet.
Il y a un paramètre qui n’apparaît jamais dans les tableaux des fournisseurs : l’état du stock lui-même. Pour réussir l’usinage du PEEK sur des pièces à tolérances serrées, il est souvent nécessaire d’inclure une étape de recuit à mi-parcours : usiner la pièce en dégrossissage, la recuire, puis effectuer les passes de finition ; en effet, sans cela, les contraintes résiduelles libérées lors du dégrossissage provoquent un déplacement de la pièce par la suite. Lorsque des tolérances aussi serrées que le permet la nuance sont spécifiées, prévoyez le recuit dans le plan de fabrication plutôt que de vous rendre compte de cette nécessité lors du contrôle.
Les vitesses d'avance et de rotation ne se comportent comme indiqué dans les tableaux que lorsque la chaleur est évacuée de la zone de coupe. Le PEEK nécessite une gestion active de la chaleur : il ne dissipe pas la chaleur comme le font les métaux ; le choix du liquide de refroidissement fait donc partie intégrante de l'ensemble des paramètres. Drake confirme que les liquides de refroidissement hydrosolubles et à base de pétrole conviennent tous deux au PEEK, et que leur utilisation appropriée prolonge la durée de vie des outils et améliore l’état de surface ; le refroidissement par inondation est pratiquement obligatoire pour le perçage profond. Pour les petites pièces et celles difficiles à nettoyer, l’air comprimé, de préférence provenant d’un pistolet à air froid, ou un liquide de refroidissement sous forme de brume légère constituent une alternative acceptée.
Le PEEK de qualité médicale fait exception. Pour les implants et les applications médicales, AIP a pour pratique d’usiner à sec, c’est-à-dire en utilisant de l’air comme liquide de refroidissement, afin précisément de ne pas compromettre la biocompatibilité du matériau (le PEEK médical est certifié conforme à des normes telles que l’ISO 10993), et de considérer tout choix de liquide de refroidissement comme un choix de qualité, et non comme un simple choix d'usinage. Notre bibliothèque de matériaux présente la liste des nuances de PEEK que nous utilisons ; si votre pièce est destinée au secteur médical, posez la question du liquide de refroidissement avant la première coupe, et non après.
Présence de particules métalliques dans les aliments pour animaux. Un avancement trop faible au bas de la plage d'avance provoque un frottement de l'outil, et c'est ce frottement qui fait fondre et vitrifier le PEEK. Respectez la charge de copeaux indiquée dans les tableaux.
Des outils émoussés. Le PEEK est abrasif, même sans charge ; un bord usé génère de la chaleur, déchire les fibres dans les grades chargés et altère l'état de surface. Pour les grades renforcés, prévoyez l'utilisation de PCD plutôt que de découvrir les limites du carbure en cours de production.
Perçages profonds sans perçage par à-coups ni liquide de refroidissement. La présence de copeaux compactés dans un trou dont la profondeur dépasse le double de leur diamètre est la cause classique de la fissuration d'une pièce en PEEK.
Serrage excessif. Le PEEK est plus souple que le métal et se déforme sous l'effet de charges ponctuelles. La souplesse des mâchoires, la forme en « pie » de celles-ci et même la pression à 360 degrés sont également des paramètres à prendre en compte.
Ne pas effectuer de détente de contrainte lors de travaux de longue durée. Les contraintes résiduelles présentes dans le matériau PEEK brut se redistribuent au fur et à mesure de l'usinage. Les pièces nécessitant des temps d'usinage prolongés ou présentant des tolérances très serrées peuvent nécessiter un recuit intermédiaire entre l'ébauche et la finition afin de préserver leur planéité et leurs dimensions ; les vitesses et avances indiquées ci-dessus s'appliquent à un matériau brut stable.
Les vitesses d’usinage et les avances du PEEK inspirent confiance dans une fourchette définie : de 270 à 800 SFM selon l’opération, avec des charges de copeaux réelles plutôt que timides, des avances modulées en fonction de la taille de l’outil et du trou, et un refroidissement adapté à l’utilisation finale de la pièce. Commencez par les valeurs les plus prudentes des tableaux, observez les copeaux et augmentez progressivement les paramètres ; c’est là tout l’art de l’usinage de précision avec ce polymère. Pour les grades chargés, changez d’outillage avant de modifier les paramètres : utilisez d’abord le PCD, puis les plages ajustées indiquées ci-dessus.
Le PEEK vierge et ses grades chargés font tous partie des matériaux de production utilisés dans notre atelier. Si vos composants en PEEK sont destinés à la production et que vous préférez ne pas consacrer votre temps de machine à déterminer la plage de paramètres optimale, notre Services d'usinage CNC L'équipe usine chaque semaine des pièces en PEEK, brutes et usinées, dans le respect des tolérances, et le Guide complet d'usinage du PEEK aborde les propriétés et la stratégie d'outillage qui sous-tendent ces paramètres.
Le PEEK se usine proprement et est considéré comme très usinable parmi les plastiques haute performance : il respecte des tolérances serrées et présente une bonne stabilité dimensionnelle, permet d'obtenir des finitions de surface fines et s'usine proprement avec des outils tranchants en carbure ou en diamant. Il impose deux exigences : la gestion thermique, car il dissipe mal la chaleur et ramollit bien en dessous de son point de fusion, et la prise en compte de son caractère abrasif, qui réduit la durée de vie des outils, en particulier dans les grades chargés.
Non, pas par rapport aux métaux utilisés en ingénierie ; il se coupe bien plus rapidement que le titane ou l'acier inoxydable. Il est moins indulgent que les plastiques faciles à usiner tels que l'acétal (Delrin) ou le nylon, principalement parce que les erreurs se traduisent par des pièces fondues, vitrifiées ou fissurées plutôt que par une simple finition médiocre, et parce que la matière première coûte cher à mettre au rebut.
Pour les avances et les vitesses de fraisage, déterminez la vitesse superficielle à partir du tableau de fraisage, puis calculez le régime (RPM) selon la formule : RPM = (SFM × 3,82) / diamètre de l'outil en pouces, et l'avance selon la formule : avance = RPM × nombre de dents × charge de copeaux. Exemple : une fraise en bout à quatre cannelures de 1/2 pouce tournant à 350 SFM atteint environ 2 675 tr/min, et avec une charge de copeaux de 0,003 pouce, l'avance est d'environ 32 IPM.
Oui, pour les découpes et les petites pièces, l'usinage à sec ou uniquement à l'air est la pratique courante pour le PEEK de qualité médicale afin de préserver sa biocompatibilité. Pour le perçage profond, les séries de production longues et les grades chargés, l'utilisation d'un liquide de refroidissement ou d'un pistolet à air froid est vivement recommandée, car le PEEK ne dissipe pas la chaleur générée par la coupe de manière autonome.
Les outils en PCD (diamant polycristallin) constituent le choix le plus fiable pour l'usinage du PEEK chargé de verre ou de carbone : ces fibres sont très abrasives et émoussent rapidement les outils en carbure. Le carbure convient pour les petites séries et les prototypes, mais ne vous attendez pas à ce que le carbure utilisé pour usiner du PEEK non renforcé résiste à une série de production en GF30 ; pour les grandes séries ou les tolérances serrées, optez pour des outils en diamant et commencez par la plage de vitesse la plus basse prévue pour le PEEK non renforcé.