
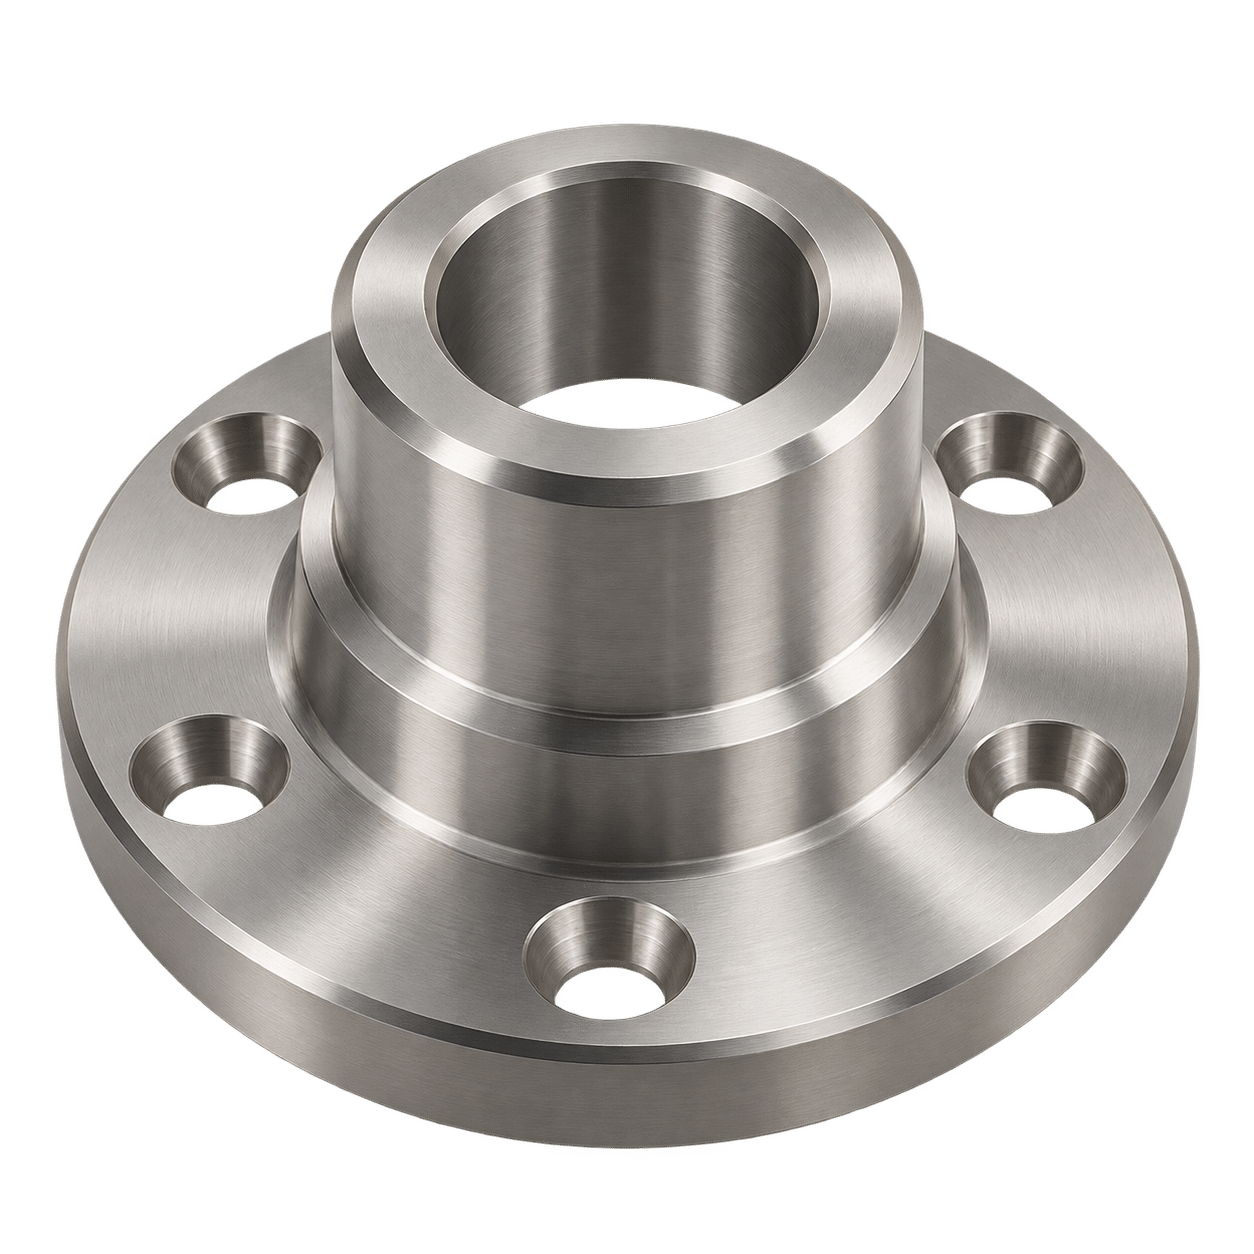
CNC加工におけるチタン
これは、鋼並みの強度を持ちながら重量が約40%軽いという優れた金属であり、コーティングを施さなくても海水、塩化物、およびほとんどの工業用化学物質に耐性があります。チタンのこうした特性、とりわけその比強度は、なぜチタンがこれほど広く利用されているのかを説明しています。 航空宇宙用ブラケット, 医療機器の構成部品, 、船舶用金具、および化学処理用機器などです。その代償となるのが加工性です。チタンは熱伝導率が低く、切削刃に熱がこもりやすく、工具が擦れると加工硬化を起こし、さらにアルミニウムやステンレス鋼に比べて1キログラムあたりのコストが高くなります。 加工を成功させるには、工程管理が不可欠です。長年にわたりチタン加工に携わってきた当社の機械加工工場の技術者は、堅牢なワーク保持、適切な工具、高圧クーラントを用いてこれらの要因を管理しているため、カスタムチタン加工において、最初の試作品からロット内の最後の部品に至るまで、一貫した品質を維持しています。 当社の加工能力は、単品の試作品から量産ロットまでを網羅しています。チタンは切削時に特有の課題を伴うため、当社の精密チタン加工サービスにおけるすべての案件は、書面による工程計画から始まります。また、ご要望に応じて、完成したチタン加工部品には検査データが添付されて出荷されます。.
| 取り扱いグレード | TA1(グレード1)、TA2(グレード2)、TC4/Ti-6Al-4V(グレード5) |
| 価格 | $ |
| リードタイム | 10日未満 |
| 肉厚 | 0.75 mm |
| 公差 | ±0.125 mm(±0.005 インチ) |
| 最大部品サイズ | 200 x 80 x 100 cm |
当社が加工するチタン材のグレード
チタンおよびその合金にはさまざまなグレードがありますが、機械加工部品のほとんどは、当社がCNCフライス盤および旋盤加工用に在庫している3種類の高品質チタングレードのいずれかを使用しています。強度だけで選ぶのではなく、部品にかかる負荷や使用環境に応じて選択してください。最も一般的な2つのグレードの比較については、以下をご覧ください。 グレード2チタン対グレード5チタン.
チタン TA1(グレード1)
TA1は、商業用純チタンのうち最も軟らかいグレードです。3つのグレードの中で硬度が最も低く、延性が最も高く、成形性が最も優れているほか、優れた耐食性も備えており、化学処理装置、熱交換器の部品、および機械加工後に軽微な成形を必要とする薄肉部品に適しています。 3つのグレードの中で最も切削が容易ですが、強度が低いため、構造的な荷重がかかる用途には適しません。.
チタン TA2(グレード2)
TA2は、汎用性の高い商用純チタングレードです。TA1よりも強度が高く、溶接性も良好で、耐食性も同等であるため、圧力容器、船舶用継手、バルブ本体、化学プラントの機器などに一般的に採用されています。部品に強度よりも耐食性が求められる場合は、高価なTi-6Al-4Vを採用する前に、まずTA2を検討することをお勧めします。.
チタン TC4 / Ti-6Al-4V(グレード5)
TC4(国際的にはTi-6Al-4Vとして知られる)は、約6%のアルミニウムと4%のバナジウムを含み、機械加工において最も広く使用されているチタン合金です。 TA2の約3倍の強度を持ち、高温下でも優れた耐疲労性を維持するため、航空宇宙構造物、エンジン部品、高荷重用締結部品、医療用チタン機器などに指定されています。また、これら3つのチタン合金の中で最も加工が困難であるため、サイクルタイムが長くなり、部品あたりの価格も高くなることを想定しておく必要があります。.
チタンの機械加工における利点と限界
アルミニウムや鋼では解決できない問題を解決してくれますが、それにはそれなりのコストも伴います。設計を決定する前に、両方のリストを慎重に比較検討し、以下の内容をお読みください。 チタンが加工しにくい理由 部品の肉厚が薄い場合や深いポケットがある場合、チタンの加工に関する実用的なヒントが掲載されています。.
- 高い強度対重量比: Ti-6Al-4Vは、多くの合金鋼と同等の強度を持ちながら、重量が約40%軽いため、飛行する、移動する、あるいは運搬されるあらゆるものにおいて重要な役割を果たします。.
- 耐食性: 安定した酸化皮膜が、海水、塩化物、および多くの酸から表面を保護するため、部品にはめっきや塗装が不要な場合が多い。.
- 生体適合性: 材料証明書が用途に必要な仕様を満たしている限り、これらのグレードは医療機器の部品やインプラントに広く使用されています。.
- 耐疲労性: Ti-6Al-4Vは、繰り返しの荷重サイクルにも優れた耐性を示すため、ブラケット、締結部品、および回転するチタン製部品に適しています。.
- 熱膨張率が低い: アルミニウムやステンレス鋼に比べて熱による膨張が小さいため、温度変化があっても組み立て品の嵌合状態を維持するのに役立ちます。.
- 非磁性: この金属は非磁性であるため、センサーハウジングや一部の診断機器の部品に適しています。.
- 熱伝導率が低い: 切削時の熱は、切りくずとともに排出されるのではなく切削領域内に留まるため、切削工具やエンドミルが急速に摩耗してしまいます。この問題に対処するため、スピンドル内冷却と、切削速度を低く抑えつつ送り量を大きくするといった、制御された切削加工を行っています。.
- ワークホーディングとチャタリング: 工具が切削ではなくこすってしまうと、表面が硬化し、次のパスに悪影響が出ます。堅固な固定、クライムミリング、および一定の切りくず負荷(多くの場合、5軸ミリングにおいて) 5軸加工 1回のクランプで複数の面に加工できるセットアップに加え、深いポケットのプラング加工を行うことで、切削力を安定させることができます。.
- 化学的反応性: 過熱したチップは、工具材料と反応して脆い表面層を形成することがあります。適切な切削条件、鋭い切削刃、TiAlN(チタン・アルミニウム・ナイトライド)被覆超硬合金、および保守的な切削パラメータを設定することで、これを防ぐことができます。.
- 材料費および金型費の高騰: チタンの材料費や金型費はアルミニウムや鋼よりも高く、あらゆる機械加工工程の加工速度も遅くなります。従来の加工材料と比較して、チタンはより綿密な計画が必要であり、見積もりを出す前の製造適性設計(DFM)の検討において、機能の向上につながらないにもかかわらず加工時間を増やすような形状要素が削除されることがよくあります。.
Tuowei Precisionと提携し、お客様のビジョンを形にしましょう
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
- 確立されたエンジニアリングスキル。.
- グローバル・プロジェクト支援
- 高度なCNCソリューション
- 製品の共創。.
- 拡張可能な生産能力。.
- すべてのアップロードは安全かつ機密です。
精密加工の公差
| フィーチャー・タイプ | 標準公差 |
|---|---|
| 一般寸法公差 | ±0.025 mm(±0.001インチ) |
| 高精度公差 | ±0.005 mm(±0.0002インチ) |
| 穴径(ドリル) | ±0.05 mm(±0.002インチ) |
| 穴径(リーマ/ボア加工) | ±0.01 mm(±0.0004インチ) |
| シャフト径(旋削加工) | ±0.01 mm(±0.0004インチ) |
| 平坦性 | 100mmあたり0.02mm |
| パラレリズム | ±0.02 mm |
| 垂直性 | ±0.02 mm |
| 表面粗さ(Ra) | 1.6~3.2 μm(63~125 μin) |
| 位置公差 | ±0.01 mm ~ ±0.02 mm |
| ねじ公差(カット) | 6H/6g(ISO)またはクラス2A/2B(ANSI) |
| 最小フィーチャーサイズ | 0.5 mm (0.020インチ) |
| 再現性 | ±0.005 mm(±0.0002インチ) |
Tuowei Precisionのエンジニア、Leon Xuによる校閲。最終更新日:2026年10月。.
チタン加工に関するよくある質問
チタンはCNC加工できますか?
はい。どのような剛性の高いCNC工作機械でも切削が可能であり、適切にセットアップされたCNC工作機械であれば、Ti-6Al-4Vでも問題なく加工できます。この金属は工具先端に熱がこもりやすいため、加工には鋭利な超硬工具、安定したセットアップ、そして確実な冷却が必要です。これらの条件を満たせば、あらゆるグレードのチタンにおいて、CNC加工により厳しい公差と美しい表面仕上げを実現できます。.
この部品には、どのチタングレードを選べばよいでしょうか?
船舶用継手や化学機器など、強度よりも耐食性が重視される場合はTA2を選択してください。航空宇宙用のブラケットや締結部品など、実際に荷重がかかる部品にはTC4(Ti-6Al-4V)を選択してください。TA1は、成形が必要な薄肉部品に適しています。 当社のエンジニアが、お客様の図面に基づき、当社が在庫する各種チタン材のグレードおよび各グレードに必要な加工方法をご提案いたします。.
チタンの加工において、主な課題は何ですか?
熱伝導率が低いため、熱は切りくずとともに排出されるのではなく、工具先端に蓄積してしまいます。また、工具がこすれると加工硬化も生じます。適切な回転数と送り速度、適度な切削深さ、そして一定の切りくず負荷を維持することが、トロコイド状の工具経路などの高度な加工技術と併せて、ほとんどの問題を解決する加工戦略となります。.
チタンの機械加工にはどれくらいの費用がかかりますか?
コストは、材質、部品のサイズ、形状、公差、数量、および表面仕上げによって異なります。素材費が高く、加工サイクル時間も長くなるため、アルミニウムよりも価格が高くなることをご承知おきください。CADファイルをアップロードいただければ、機械加工部品の明細付き見積もりをご提示いたします。また、当社のDFMレビューでは、コストに影響を与える要素を指摘いたします。.
チタン合金の切削には、どのような切削速度と回転数(RPM)を使用していますか?
通常、表面速度を35~65 m/min(115~215 SFM)の範囲で設定し、スピンドル回転数は工具の直径、材質、加工内容に応じて毎分1,200~2,800回転(RPM)程度に調整しています。 低速で送り速度を高く設定することで、発熱を抑え、工具を保護し、精密部品の精度を維持することができます。.
チタンの主な用途は何ですか?
当社のチタン加工部品は、航空宇宙、医療機器、自動車産業、ロボット工学、エネルギー、化学処理の各分野で活用されています。代表的なCNC加工部品には、ブラケット、ハウジング、継手、締結部品、マニホールドなどがあります。チタン加工企業の一つとして、当社は コンピュータ数値制御(CNC)加工 自社工場での精密製造により、当社は以下の製品を提供しています 検査報告書 また、ご要望に応じて材料の認証書もご用意いたします。.