Vous avez besoin de solutions d'usinage spécialisées ? L'équipe de Tuowei Precision est là pour répondre à tous vos besoins en matière de fabrication. Contactez-nous dès aujourd'hui pour obtenir un devis concernant vos projets en cours ou à venir !
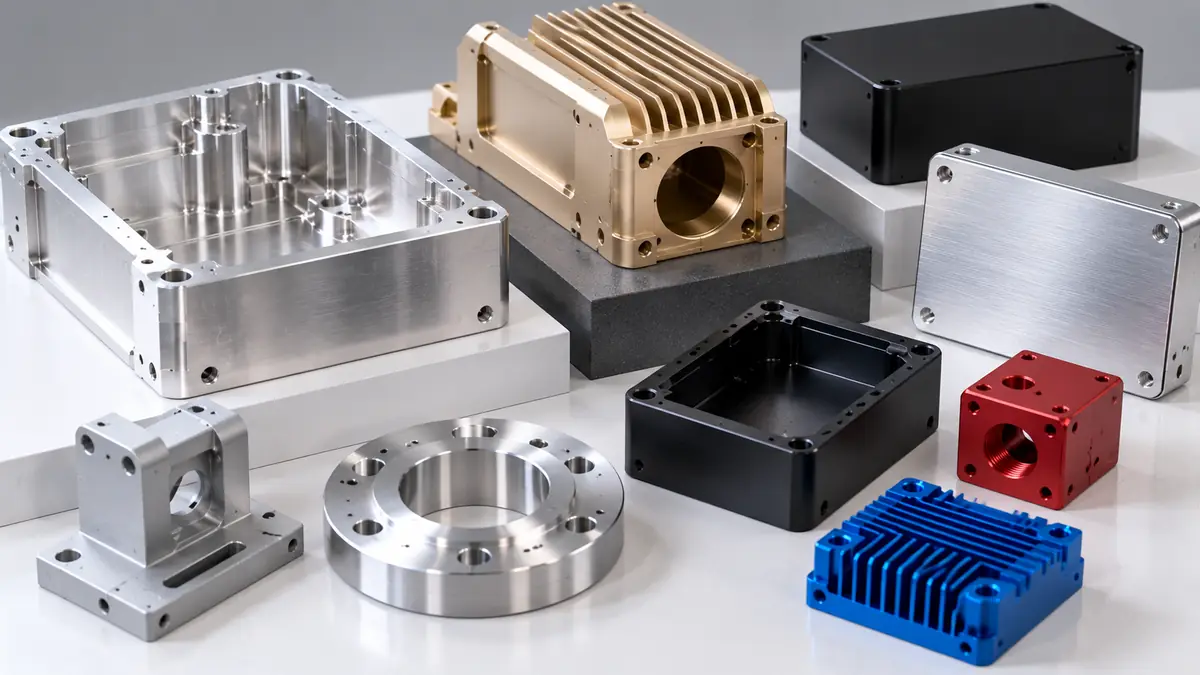
Les finitions de surface les plus courantes pour l'aluminium usiné par CNC sont : l'état brut d'usinage, le grenaillage, l'anodisation, le revêtement de conversion au chromate (film chimique), le revêtement par poudre et le nickelage chimique. Chacune remplit une fonction différente. L'anodisation protège et colore la pièce, le film chimique la protège tout en préservant sa conductivité électrique, le grenaillage modifie uniquement l'aspect, tandis que le revêtement en poudre et le nickelage ajoutent des couches fonctionnelles plus épaisses.
Réponse courte : Pour la plupart des pièces en aluminium, l'anodisation de type II constitue la meilleure finition polyvalente : bonne protection contre la corrosion, large choix de couleurs et variation dimensionnelle minime. Optez pour le film chimique lorsque la surface doit rester conductrice, pour le revêtement dur de type III en cas d'usure, pour le revêtement par poudrage si vous recherchez une protection colorée épaisse, et pour le grenaillage avant anodisation si vous souhaitez obtenir un aspect mat uniforme.
Ce guide compare chaque type de finition en termes de protection, d'aspect, de conductivité, de variation dimensionnelle et de coût, puis explique comment choisir et prescrire celle qui convient.
| Terminer | Fonctionnalités | Effet dimensionnel | Est-il conducteur d'électricité ? | Regarde | Coût relatif |
| Tel qu'usiné | Aucun ajout ; traces d'outils visibles | Aucun | Oui | Métallique avec traces d'usinage | Le plus bas |
| Grenaillage de billes | Texture uniforme et mate, masque les traces d'outils | Très petit ; les contours s'estompent | Oui | Satin mat uniforme | Faible |
| Brossage ou polissage | Grain directionnel ou brillance | Très petit | Oui | Finition satinée ou brillante | Faible à moyen |
| Anodisation de type II | Protection contre la corrosion, couleurs teintées | Légère croissance | Non (isolant) | Transparent ou coloré | Moyen |
| Revêtement dur de type III | Résistance à l'usure et à l'abrasion | Une croissance plus forte | Non (isolant) | Du gris au bronze foncé, teintes foncées | Plus élevé |
| Film chimique (conversion au chromate) | Protection anticorrosion, base de peinture | Négligeable | Oui (classe 3) | Transparent, doré ou irisé | Faible |
| Peinture en poudre | Couche protectrice épaisse et colorée | Le plus épais | Non (isolant) | Toutes les couleurs, du mat au brillant | Moyen |
| Nickel chimique | Revêtement métallique dur et homogène | Épaisseur uniforme et spécifiée | Oui | Nickel brillant à semi-brillant | Plus élevé |
Les sections ci-dessous présentent chacune de ces options de finition de l'aluminium, y compris les exceptions.
On confond deux termes. Rugosité de surface Il s'agit de la texture résultant de l'usinage, généralement exprimée en Ra, qui correspond à la hauteur moyenne des crêtes et des creux. Finition des surfaces La pièce subit-elle un traitement quelconque après l'usinage : grenaillage, revêtement ou galvanisation ?
Ces effets sont présents sur toutes les finitions de surface en aluminium. La plupart des revêtements reprennent la texture du support ; ainsi, une finition anodisée transparente appliquée sur une surface rugueuse conservera un aspect rugueux.
La finition standard « telle que usinée » de Tuowei est d'environ 125 µin Ra (3,2 µm), avec des traces d'outils visibles. Cela convient à la plupart des pièces fonctionnelles. Il est possible d'obtenir des finitions usinées plus lisses en effectuant des passes supplémentaires, mais cela prend plus de temps ; ne les spécifiez donc que lorsque la surface sert de joint d'étanchéité, de glissière ou est visible.
Les options de finition en aluminium les plus simples ne modifient que la texture de la surface.
Tel qu'usiné signifie que la pièce est expédiée telle qu’elle est sortie de la machine, après ébavurage. C’est l’option la moins chère et elle permet de conserver exactement toutes les dimensions telles qu’elles ont été usinées. En contrepartie, l’aluminium nu ne forme qu’une fine couche d’oxyde naturel ; il risque donc de se rayer et de se ternir lors de la manipulation, et de se corroder dans des environnements hostiles.
Grenaillage de billes Il consiste à projeter de fines billes de verre sur la surface afin de créer une texture satinée-mate uniforme. Ce procédé masque les traces d’outils et les petites rayures dues à la manipulation, c’est pourquoi il est si souvent utilisé avant l’anodisation des pièces esthétiques. Il n’apporte toutefois aucune protection en soi. Le sablage peut adoucir les arêtes vives et modifier légèrement les détails très fins ; il convient donc de masquer les faces d’étanchéité et les alésages de précision.
Brossage présente un grain droit et orienté, souvent utilisé sur les panneaux apparents. Polissage Elle permet d'obtenir une surface brillante et réfléchissante, mais sa mise en œuvre est fastidieuse et elle laisse apparaître la moindre rayure ultérieure. Gymnastique acrobatique Le polissage par vibration permet d'arrondir les arêtes et de lisser de nombreuses petites pièces à la fois, au prix d'un contrôle moindre sur chaque surface.
Notre avis : pour toute pièce en aluminium devant présenter une finition esthétique, il est recommandé de prévoir un microbillage avant l'anodisation. Cette opération est peu coûteuse et permet d'éliminer la plupart des variations qui donnent aux pièces anodisées un aspect irrégulier d'un lot à l'autre.
L'anodisation transforme la surface de l'aluminium en une couche dure d'oxyde d'aluminium, qui se forme à partir du métal lui-même plutôt que d'être appliquée en surface. C'est la finition la plus couramment utilisée pour l'aluminium usiné.
La norme américaine applicable est la MIL-PRF-8625, disponible auprès du ministère américain de la Défense (DoD). Base de données ASSIST. Deux types sont importants pour la plupart des pièces usinées :
L'anodisation isole la surface ; il faut donc masquer les points de mise à la terre. L'alliage influe également sur la couleur : l'alliage 6061 offre le résultat le plus homogène, tandis que les alliages 7075 et 2024 peuvent paraître plus foncés ou moins uniformes avec des teintes claires et transparentes.
Le revêtement de conversion au chromate, également appelé « chem film » ou connu sous le nom commercial « Alodine », est une fine couche de conversion chimique appliquée par immersion de la pièce dans une solution. Il protège contre la corrosion, constitue une excellente base pour la peinture et l'apprêt et, contrairement à l'anodisation, préserve la conductivité électrique de la surface.
Aux États-Unis, ces spécifications sont définies dans la norme MIL-DTL-5541, qui classe les revêtements par type et par classe :
Le type de substance revêt désormais une importance plus grande qu’auparavant. Le chrome hexavalent fait partie des substances soumises à des restrictions par l’UE Directive RoHS, qui fixe une limite maximale de 0,1 % en poids dans les matériaux homogènes destinés aux équipements électriques et électroniques. Si votre produit doit être conforme à la directive RoHS, précisez la norme MIL-DTL-5541 Type II. Les réglementations et les dérogations étant susceptibles d’évoluer, veillez à vérifier les exigences en vigueur sur votre marché avant la mise sur le marché.
Les revêtements de type I présentent souvent une couleur dorée ou irisée. Les revêtements de type II sont généralement transparents ou bleu clair, ce qui surprend les acheteurs qui s'attendent à l'aspect doré traditionnel. Le revêtement étant très fin, son incidence sur les dimensions est négligeable, mais il est également plus tendre et moins résistant à l'usure que l'anodisation.
Tuowei propose revêtement de conversion au chromate sur les pièces en aluminium.
Le thermolaquage consiste à appliquer par voie électrostatique une poudre polymère sèche, puis à la faire durcir dans un four pour obtenir une couche continue et colorée. Ce revêtement est résistant, disponible dans pratiquement toutes les couleurs et convient particulièrement aux pièces exposées aux intempéries ou à une manipulation fréquente.
C'est également la finition en aluminium la plus épaisse parmi les plus courantes, ce qui en fait un mauvais choix pour les éléments à tolérances serrées. Les filetages, les alésages, les faces d'accouplement et les points de mise à la terre sont généralement masqués. Les arêtes vives présentent un revêtement plus fin ; ainsi, de petits rayons d'arête contribuent à la durabilité du revêtement. Sur l’aluminium, un revêtement de conversion ou un autre prétraitement appliqué sous la poudre améliore l’adhérence et la résistance à la corrosion.
La peinture fraîche obéit à des règles similaires. Pour garantir une correspondance précise des couleurs entre les différentes pièces, précisez une référence de couleur, telle qu’un numéro RAL, et validez un échantillon avant la production.
Le nickelage chimique consiste à déposer un alliage de nickel et de phosphore par voie chimique, sans courant électrique, ce qui permet d'obtenir une épaisseur très homogène, même à l'intérieur des alésages et sur des formes complexes. Ce procédé confère à la surface dureté, résistance à l'usure et soudabilité, tout en préservant sa conductivité.
ASTM B733 classe le nickel chimique en fonction de sa teneur en phosphore :
| Teneur en phosphore | Principales caractéristiques |
| Faible (1 à 3 % de P) | Microcrystallin ; utilisé lorsque la soudabilité et la conductivité sont des critères importants |
| Faible (2 à 4 % de P) | Dureté élevée à la sortie de la chaîne de placage (620 à 750 HK100) pour une bonne résistance à l'usure |
| Moyen (5 à 9 % de P) | Le choix polyvalent pour la résistance à l'usure et à la corrosion |
| Élevé (supérieur à 10 % P) | Meilleure résistance au brouillard salin et aux acides ; non magnétique à partir de 11,2 % de P |
Le placage de l'aluminium nécessite un prétraitement spécifique, généralement une étape de zincatation, pour assurer l'adhérence du nickel. Cela augmente les risques et les coûts liés au processus ; c'est pourquoi le nickel chimique est choisi lorsque ses propriétés spécifiques sont requises, et non comme finition de surface générale pour l'aluminium. D'autres finitions par galvanoplastie, telles que l'étain ou l'argent pour les contacts électriques, sont possibles sur l'aluminium, mais moins courantes.
Les listes de finitions proposées par les fournisseurs couvrent généralement tous les métaux qu'ils usinent ; par conséquent, certaines options ne s'appliquent tout simplement pas à l'aluminium :
La gamme de finitions proposée par Tuowei comprend l'oxydation noire et l'électropolissage pour ses pièces en acier et en inox. Pour les pièces en aluminium, vous pouvez choisir parmi les finitions d'aluminium usiné présentées dans le tableau comparatif ci-dessus.
C'est là que la finition des pièces en aluminium influe sur l'usinage. La norme MIL-PRF-8625 précise que chaque surface anodisée s'épaissit d'environ la moitié de l'épaisseur du revêtement. Pour un revêtement de type III d'une épaisseur nominale de 0,002 pouce, cela représente environ 0,001 pouce par surface, soit environ 0,002 pouce sur un diamètre : les alésages se rétrécissent, les arbres s'élargissent et les filetages se resserrent.
| Terminer | Lignes directrices en matière d'urbanisme |
| Tel qu'usiné | Pas de changement |
| Grenaillage de billes | Négligeable, mais le masque recouvre les visages et les alésages avec précision |
| Film « Chem » | Négligeable pour la plupart des tolérances |
| Anodisation de type II | Petit ; vérifier les filetages fins et les ajustements de précision |
| Anodisation de type III | Environ la moitié de l'épaisseur du revêtement par face ; en tenir compte lors de l'usinage |
| Nickel chimique | Uniforme et conforme aux spécifications ; sous-dimensionnement de la machine dû à l'épaisseur du revêtement |
| Peinture en poudre | Le plus épais ; masquer tous les ajustements, filetages et faces de référence |
Une règle pratique pour toutes les finitions d'aluminium usiné : indiquer sur le plan si les cotes s'appliquent avant ou après la finition. Cette simple précision permet d'éviter la plupart des litiges concernant les pièces revêtues.
La conductivité est l'une des exigences les plus souvent négligées lors du choix des finitions de surface de l'aluminium. De nombreuses pièces en aluminium doivent conduire le courant : mises à la terre de châssis, boîtiers blindés contre les interférences électromagnétiques et supports de connecteurs. L'anodisation et le thermolaquage sont tous deux des procédés isolants ; ils ne peuvent donc pas être utilisés sur des surfaces de contact sans masquage préalable.
Les solutions habituelles :
Pour électronique grand public En ce qui concerne les boîtiers, la deuxième approche est courante : une finition anodisée pour l'esthétique et la protection, avec de petits plots conducteurs assurant la mise à la terre.
Les finitions de l'aluminium sont souvent composées de plusieurs couches :
Chaque étape supplémentaire allonge les délais de traitement et de fabrication, et chacune d'entre elles nécessite des instructions de masquage claires sur le dessin.
| Si la pièce nécessite | Choisir | Notes |
| Protection contre la corrosion générale et couleur | Anodisation de type II | La valeur par défaut pour la plupart des éléments |
| Une finition esthétique et homogène | Grenaillage + anodisation de type II | Masque les traces d'outils |
| Résistance à l'usure des surfaces de glissement | Anodisation dure de type III | Prévoir une expansion dimensionnelle |
| Conductivité électrique | Revêtement chimique de classe 3 ou nickelage chimique | L'anodisation assure l'isolation |
| Conformité RoHS avec le film chimique | MIL-DTL-5541 Type II | Le type I contient du chrome hexavalent |
| Une finition colorée résistante pour l'extérieur | Revêtement par poudrage après prétraitement | Ajustement et coutures du masque |
| Dureté et soudabilité | Nickel chimique | Coûts plus élevés et risques liés aux processus |
| Coût le plus bas pour les pièces internes | Tel qu'usiné | Aucune protection ajoutée |
Notre position : lorsqu'une pièce ne fait l'objet d'aucune exigence particulière, il convient de privilégier l'anodisation de type II plutôt que le revêtement par poudrage pour l'aluminium usiné. Elle ajoute une épaisseur bien moindre, respecte des tolérances plus strictes et ne s'écaille pas comme peut le faire une couche épaisse de polymère.
Pour composants aérospatiaux, la finition étant souvent déterminée par les spécifications du client, veuillez vérifier le type, la classe et la version exacts avant d'établir un devis.
La plupart des traitements de surface de l'aluminium sont réalisés selon des procédés par lots. Les pièces sont disposées sur des supports, traitées et contrôlées par lots ; ainsi, la finition s'ajoute au temps d'attente lié à l'usinage, et chaque traitement supplémentaire dans une série allonge encore ce délai. En raison des frais liés aux lots, l'anodisation d'une poignée de prototypes peut coûter presque autant que celle d'un lot plus important.
Le masquage est généralement le facteur le plus variable. Le bouchage des filets et le masquage des faces à l'aide de ruban adhésif constituent un travail manuel facturé à l'élément ; ainsi, la finition d'une pièce comportant de nombreuses zones masquées peut coûter plus cher que celle d'une pièce plus simple recouverte d'un revêtement plus épais. Regrouper en un seul lot les pièces partageant la même finition et traiter ensemble les pièces en aluminium de la même couleur permet de limiter à la fois les coûts et les variations de couleur.
Une description détaillée de chacune de ces options de finition de l'aluminium permet d'éviter toute incertitude :
Tuowei propose des devis groupés pour l'usinage et la finition via son Services d'usinage CNC, ce qui permet de prévoir les marges de masquage et les tolérances dimensionnelles avant la première découpe.
La plupart de ces problèmes se résolvent en améliorant les instructions de dessin, et non en modifiant le processus. Notre Services de fraisage CNC L'équipe examine les cotes de finition en parallèle de l'usinage, ce qui permet de détecter les problèmes dès la phase de devis.
Le choix entre les différentes finitions de surface pour l'aluminium usiné par CNC dépend avant tout de la fonction de la pièce : protection, conductivité, résistance à l'usure, aspect ou coût. L'anodisation de type II répond à la plupart des besoins, le film chimique assure la conductivité, le revêtement dur protège contre l'usure et le grenaillage permet d'obtenir un aspect uniforme pour les pièces esthétiques.
Envoyez votre dessin et vos spécifications de finition à Précision Tuowei, et nos ingénieurs vous confirmeront la finition, le masquage et les tolérances dimensionnelles dans votre devis. Pour en savoir plus sur l'ensemble du processus d'usinage, consultez notre Guide complet de l'usinage CNC de l'aluminium.
Q : Quelle est la meilleure finition de surface pour les pièces en aluminium usinées par CNC ?
R : Dans la plupart des cas, l'anodisation de type II constitue le meilleur choix polyvalent : bonne protection contre la corrosion, large gamme de couleurs et faible variation dimensionnelle. Optez pour le « chem film » lorsque la surface doit être conductrice, pour le revêtement dur de type III en cas d'usure, et pour un grenaillage avant l'anodisation lorsque l'aspect esthétique est primordial.
Q : Quelle est la différence entre l'anodisation et le revêtement chimique ?
R : L'anodisation permet de former une couche d'oxyde plus épaisse et plus dure qui isole la surface et peut être teintée. Le revêtement chimique (Chem film) est un revêtement de conversion chimique beaucoup plus fin qui protège contre la corrosion, constitue une bonne base pour la peinture et reste conducteur d'électricité, mais il est plus tendre et moins résistant à l'usure que l'anodisation.
Q : Dans quelle mesure l'anodisation modifie-t-elle les dimensions des pièces ?
R : La norme MIL-PRF-8625 précise que chaque surface revêtue subit une augmentation de dimension correspondant à environ la moitié de l'épaisseur du revêtement. Pour un revêtement dur de type III d'une épaisseur nominale de 0,002 pouce, cela représente environ 0,001 pouce par surface. Le type II entraîne une variation dimensionnelle moindre, mais les filetages fins et les ajustements de précision doivent tout de même faire l'objet d'une vérification ou d'un masquage.
Q : Le grenaillage modifie-t-il les dimensions ?
R : À peine. Ce procédé confère une texture mate et permet d'adoucir les arêtes vives, mais il ne forme pas de revêtement. Les alésages de précision, les surfaces d'étanchéité et les détails fins doivent tout de même être masqués, et le grenaillage doit être spécifié sur le plan lorsqu'il est nécessaire avant l'anodisation.
Q : Le produit Alodine est-il conforme à la directive RoHS ?
R : Cela dépend du type. Le film chimique MIL-DTL-5541 de type I contient du chrome hexavalent, dont la teneur est limitée à 0,1 % en poids dans les matériaux homogènes par la directive RoHS de l'UE. Le film chimique de type II ne contient pas de chrome hexavalent et constitue le choix habituel pour les produits conformes à la directive RoHS.

Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication pour évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions. Ses articles offrent des conseils pratiques et techniquement fondés pour aider les ingénieurs et les acheteurs à prendre de meilleures décisions en matière de fabrication, à optimiser l’efficacité de la production et à garantir une qualité constante des pièces. Découvrez les solutions d’usinage CNC et de fabrication sur mesure de TUOWEI Precision pour votre prochain projet.
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
Consultez nos derniers guides sur l'usinage CNC, les matériaux, les finitions et les tendances du secteur pour prendre de meilleures décisions en matière de production.