航空航天 · 铝型材挤压

航空航天用铝型材及机加工型材部件

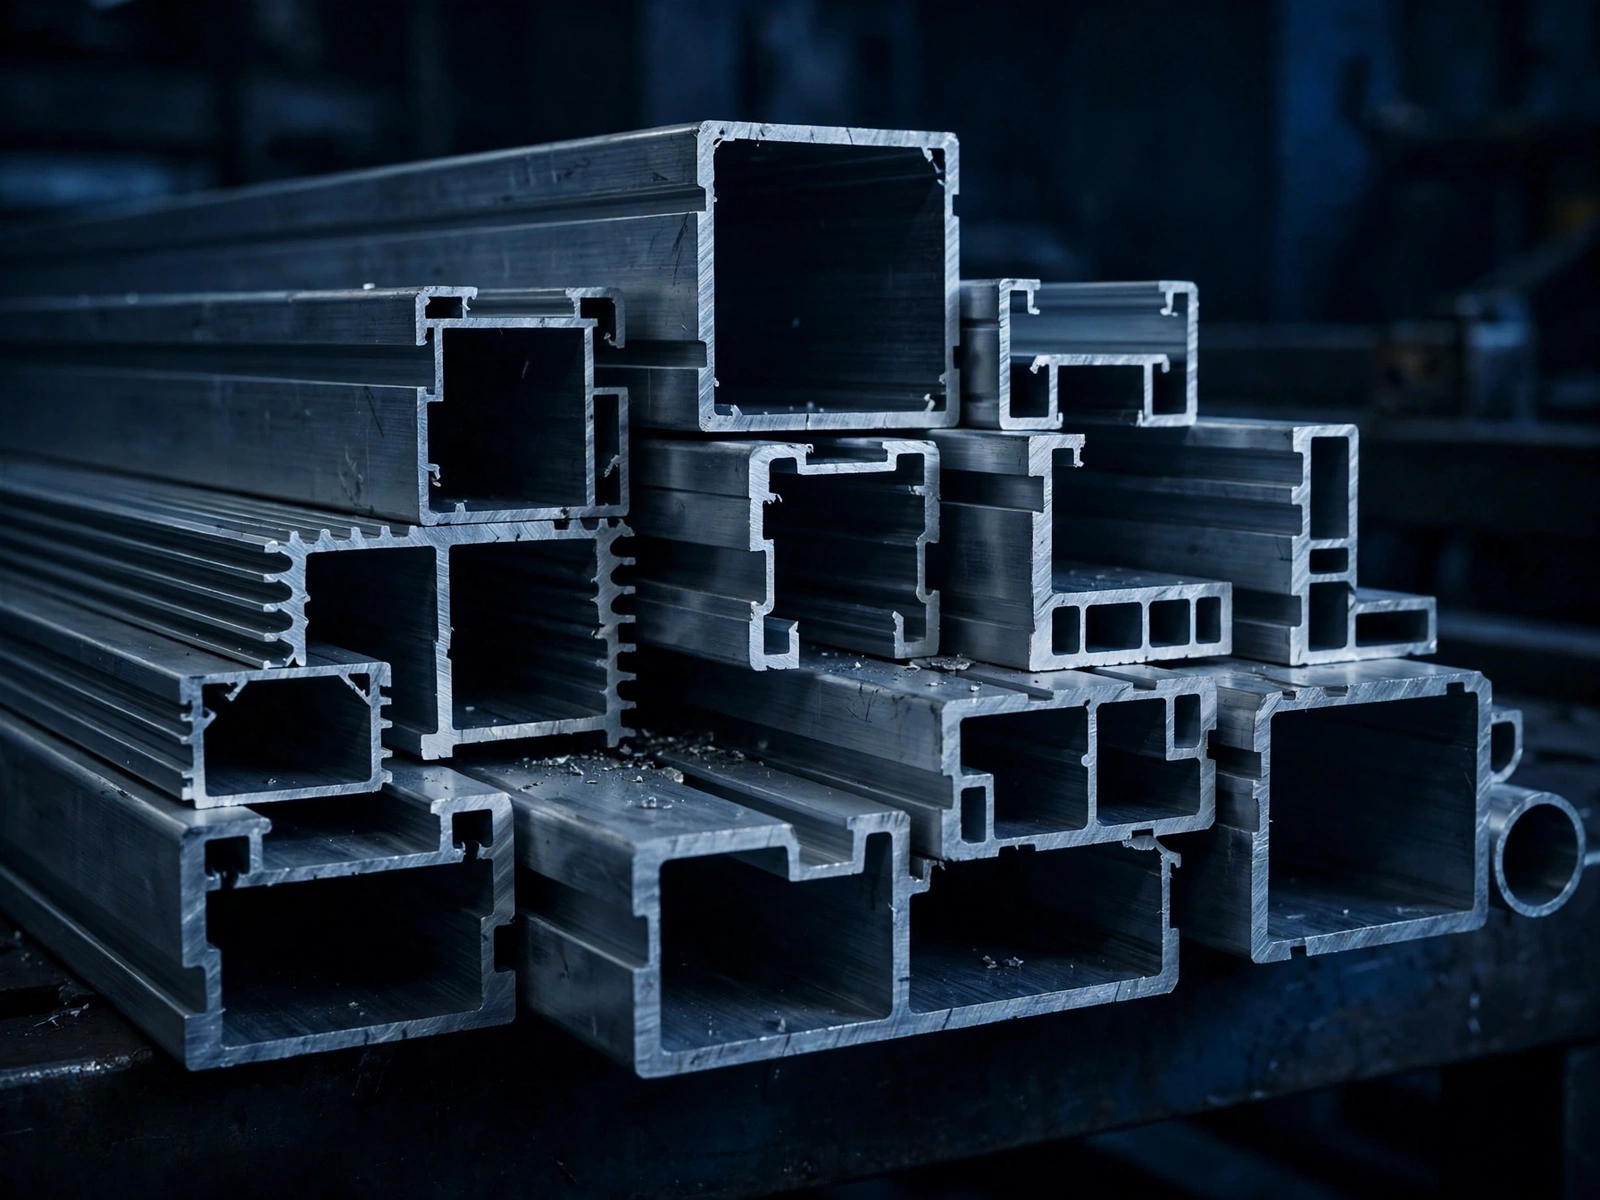
Tuowei Precision 提供定制航空航天产品 铝型材 并将挤压型材加工成成品零件。 我们利用600至3,800吨的压机生产线生产6061和6063型型材,随后对其进行切割、机加工和阳极氧化处理,因此您收到的将是可直接组装的导轨、框架和支架,而非标准长度材料。

所有上传内容均安全保密
AS9100D
ISO 9001:2015
内部 CNC精加工
每份报价单均进行DFM审查
铝型材的横截面
定制版与原厂版

航空航天应用中的铝型材:定制与现货

大多数飞机结构,例如纵梁、加固件和机翼主梁,都采用2xxx系列和 7xxx 该系列合金以工厂认证的挤压型材形式采购。分销商备有大量符合波音BAC和AND型材编号的航空挤压件库存,MRO维修厂均依赖这些产品。如果您的图纸要求使用其中一种常见型材,请从拥有完整认证的合格供应商处采购。

我们的优势在于后续环节:为室内装饰、地面设备、无人机和试验台提供定制型材,并将挤压铝材加工成成品零件。定制型材可以替代传统机加工零件——后者通常会浪费大部分实心棒材——从而在重复订单中降低成本并缩短交货周期。

  • 用于导轨、槽钢、框架和散热器的精密挤压件
  • 精确的定尺切割,长度公差严格
  • 孔的加工, 槽口、口袋和端部特征
  • 阳极氧化处理以增强耐腐蚀性和耐用性
合金

航空铝型材:6xxx、2xxx 和 7xxx 系列合金

合金力学性能典型用途
6061-T6中高抗拉强度,可焊接地面支撑框架、支架、无人机结构
6063-T5/T6中等强度,最佳表面光洁度内饰件、导轨、外壳、散热器
2024在受拉状态下具有良好的耐损伤性机翼和机身结构(标准型)
7075极高强度受高应力作用的管件(标准型材)

我们生产定制型材,用于 6061 以及符合ASTM B221标准的6063铝材,该标准是挤压棒材和型材的行业标准。高强度铝合金通常为硬质合金,一般以现货形式采购;只要您提供经认证的材料,我们即可根据您的图纸进行加工。
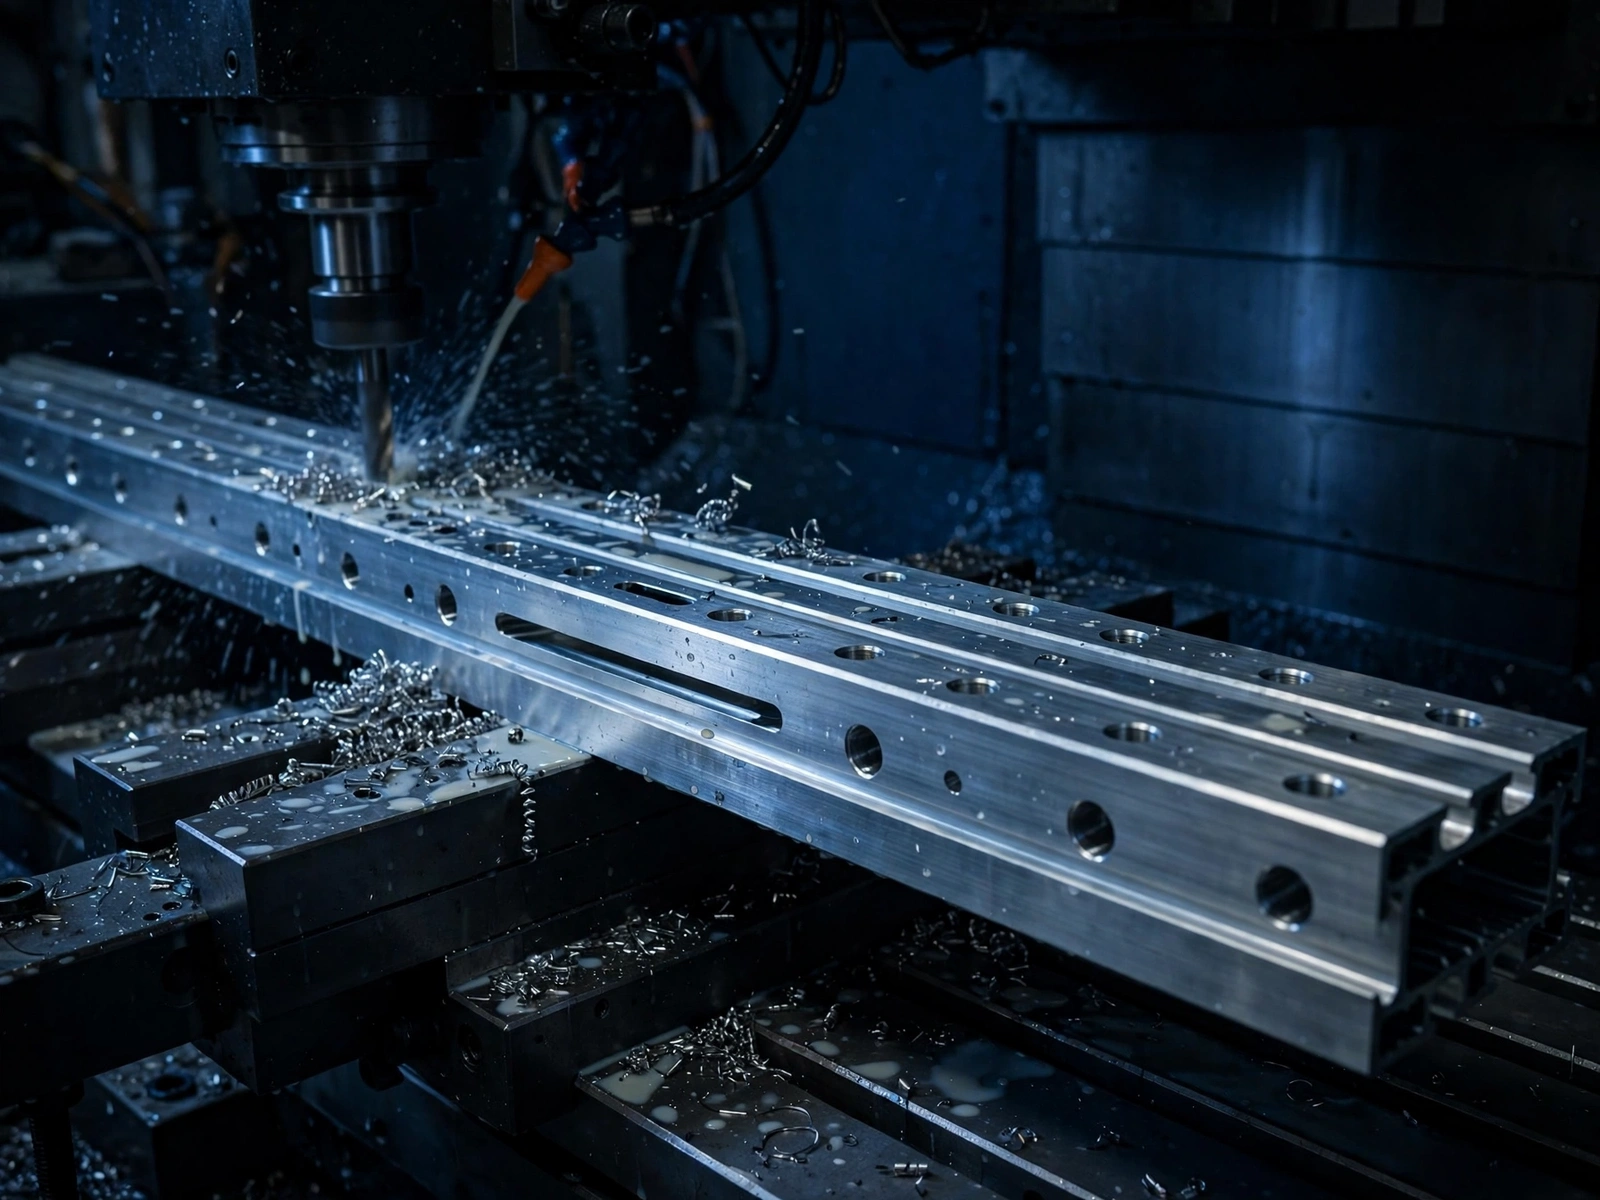
在铝挤压导轨上进行CNC加工,开孔和开槽
过程

我们的挤出工艺

模具形状与模具设计在设计阶段,工程师会审查壁厚、对称性和公差,然后设计实心、中空或半中空的模具。
挤出和时效坯料预热至约400–500°C,压入模具,然后进行时效处理,直至达到规定的状态。
裁剪和机加工在我们的工厂中,型材会被切割至所需长度,并进行加工以形成孔、槽、铰接点和紧固件安装位。 航空航天 CNC铣削和车削 细胞。
完成并检查零件经过阳极氧化或涂层处理,根据图纸进行检验,并进行包装以保护可见表面。

一个新模具通常需要2至4周,样品通过后,生产周期通常为2至3周。

公差

挤出公差与能力

特点典型公差
壁厚最大为 3 毫米±0.10 毫米
更厚的墙壁±0.30 毫米
机加工特征精度可达±0.025 毫米
压机产能70条生产线,600至3,800吨

挤压型材存在一定的扭曲和拱曲。需要 严格的公差 这些部件是在后续工序中进行机加工的,而不是直接采用挤出后的原始状态。

零件

面向航空航天制造商的挤压铝件

  • 座椅滑轨和车厢导轨部件
  • 内饰饰件、面板边缘和照明槽
  • 地面保障设备框架和防护罩
  • 无人机吊臂、支臂和管件
  • 航空电子设备机架导轨和散热器
  • 试验台和夹具框架
  • 由挤压型材切削加工而成的支架
质量

质量与文件

我们的加工和精加工均按照AS9100D质量体系进行,挤压车间已通过ISO 9001:2015认证。我们可根据要求提供材料证书、尺寸报告和批次可追溯性信息。 对于飞行关键部件,您的项目及其FAA审批流程将决定是否可采用定制型材,还是必须使用符合AMS规范的认证型材以保障结构完整性。

相关服务

相关的航空航天解决方案

获取报价

获取定制型材报价

请提供您的分型图或3D模型、合金材质、热处理状态、长度、年采购量及表面处理要求。我们的工程师将提供模具和零件的报价,并附上关于壁厚和机加工的说明。

获取即时报价
🔒 所有上传内容均安全且保密
与我们联系!
保证在24小时内及时回复
🔐 所有上传内容均安全保密
— 常见问题 —

常见问题

航空航天
航空航天用铝型材采用哪种铝材?

由于其强度和抗疲劳性,飞机结构型材主要采用2xxx和7xxx系列合金。 6061和6063主要用于地面设备、机舱内饰、无人机以及那些对可焊性、表面光洁度和长期耐久性的要求高于最大强度的部件。

贵公司是否供应2024和7075航空航天用挤压型材?

我们生产6061和6063材质的定制型材。标准的高强度航空航天型材通常从经工厂认证的分销商处采购。如果您提供经认证的材料,我们可以根据您的图纸对其进行切割、机加工和表面处理,制成所需零件。

挤压型材能达到什么样的公差?

通常,壁厚不超过 3 毫米的零件公差为 ±0.10 毫米,壁厚更大的零件公差为 ±0.30 毫米。对于需要更严格控制的特征(如孔和配合面),则在挤出成型后进行机加工,公差可控制在 ±0.025 毫米以内。

定制型材的制作需要多长时间?

新模具的制作通常需要2至4周,样品通过审核后,生产周期通常为2至3周。根据零件的不同,机械加工和阳极氧化处理会增加相应时间。待我们审核完规格和数量后,您的报价单将确认具体交货期。

你们能将挤压型材加工成成品吗?

是的。我们会将型材切割至所需长度,并加工出孔、槽、凹槽和端部特征,随后对零件进行阳极氧化或涂层处理。与从实心棒材加工相比,从挤压型材进行加工的成本通常更低,因为需要切除的材料较少。