
- 首页
- »
- 铝 CNC 加工服务
铝 数控加工服务
根据您的图纸定制加工铝制零件,从单件原型到批量生产均可承接。库存中有十种合金,并提供 阳极氧化,粉末喷涂和 抛光 由本公司内部完成。有关完整的加工流程,请参阅我们的 铝材数控加工完全指南.
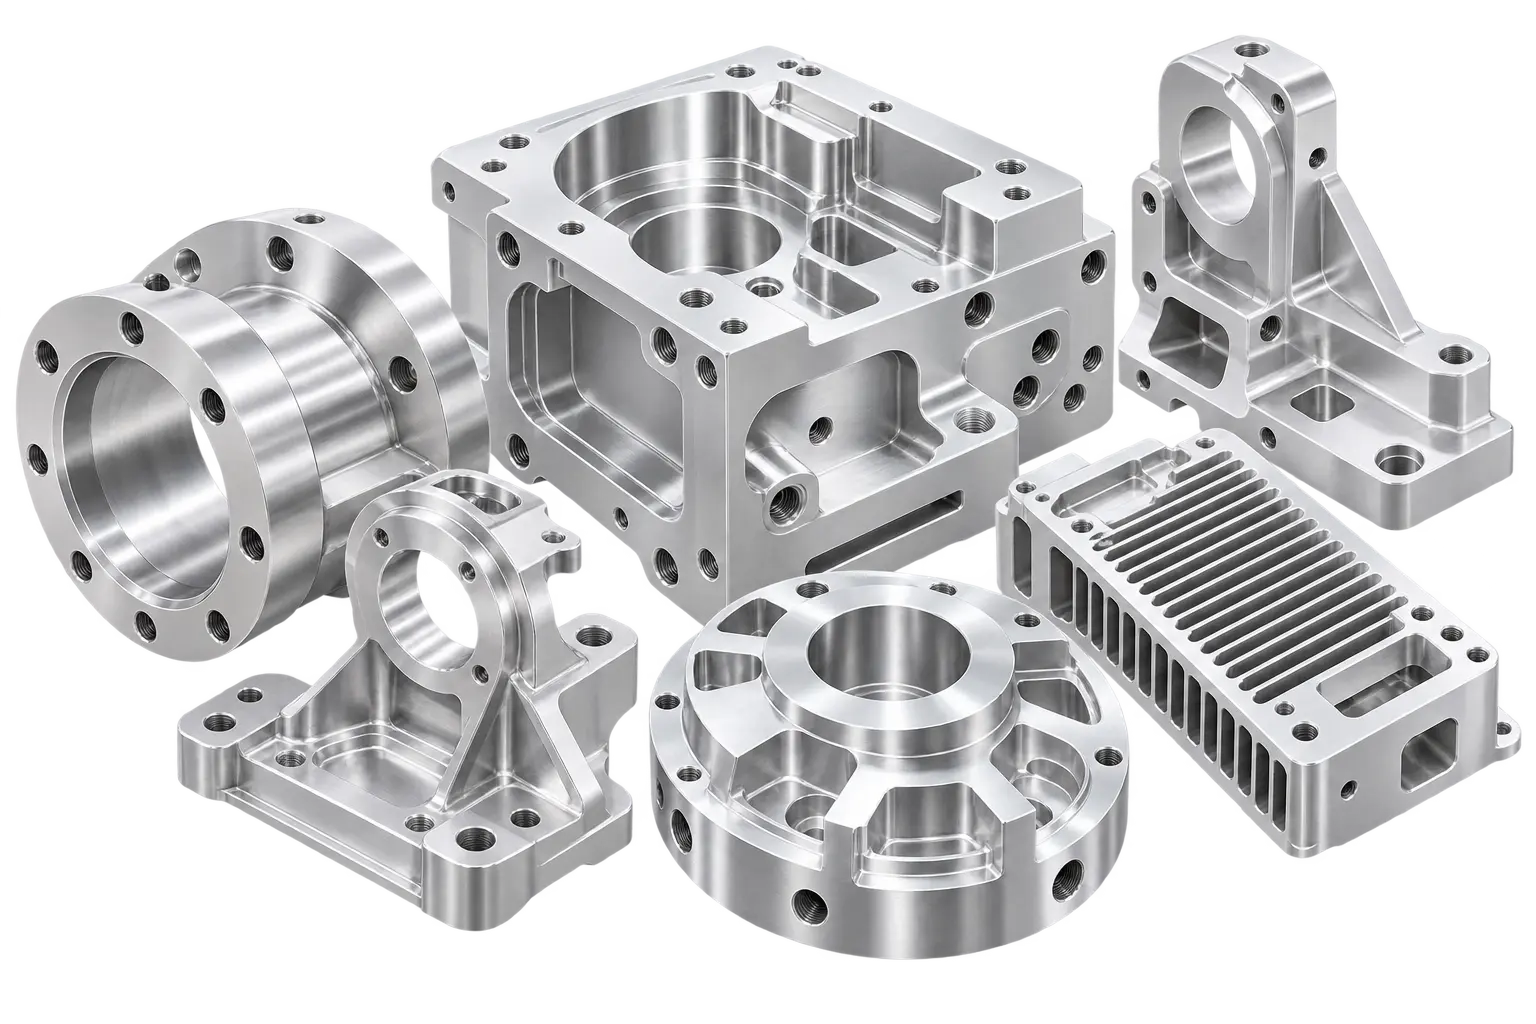
数控加工中的铝材
铝的切削速度比钢快,这有助于缩短加工时间并降低成本。其密度约为2.7 g/cm³,仅为钢的三分之一,导热性和导电性良好,且能形成天然氧化层以抵御腐蚀。此外,铝的阳极氧化处理效果良好,因此无需额外涂层即可提高硬度并改变颜色。 对于大多数既需要金属强度又需减轻重量的零件而言,铝是值得优先考虑的合金。
| 可提供的合金 | 6061、6061-T6、6063、6082、5052、5083、2024、7075、7075-T6、ADC12 |
| 价格 | $ |
| 准备时间 | 10天以内 |
| 壁厚 | 0.75 毫米 |
| 公差 | ±0.125 毫米(±0.005 英寸) |
| 最大部件尺寸 | 200 x 80 x 100 厘米 |
6061 铝合金 数控加工
这是大多数零件的首选材料。6061铝合金的数控加工非常简单:它能在高速下实现干净利落的切削,能保持严格的公差,且对刀具磨损较小。该材料焊接性能良好,阳极氧化处理均匀,常用于制造支架、外壳、框架以及一般的结构件。 6061铝合金加工指南 详细介绍了切削速度、公差和表面粗糙度。
2024 铝合金 数控加工
2024铝合金适合加工高疲劳部件:2024-T3和T351是飞机结构件、机翼蒙皮和卡车车轮常用的热处理状态。 该材料的切削性能良好,但比6061或7075更易腐蚀,因此零件通常需要进行阳极氧化或Alodine转化涂层处理以提供保护。 2024、6061 和 7075 的各等级对比 更深入地探讨了这些权衡。
5052 铝合金 数控加工
海洋用合金。具有优异的耐盐水腐蚀性且易于成形,但强度较低。常用于储罐、围护结构和钣金件。
5083 铝合金 数控加工
强度高于5052,且具有相同的耐腐蚀性。在低温环境下仍能保持其性能,因此适用于压力容器和冷藏设备。
6061-T6 铝合金 数控加工
经热处理的6061铝合金。6061-T6铝合金在保持良好加工性的同时,具有更高的屈服强度,适用于承受实际载荷的零件。延展性略有降低。
6063 铝合金 数控加工
其硬度低于6061,选用时更注重外观而非强度。在所有合金中,其阳极氧化处理效果最佳,因此适用于装饰条、窗框和外露面板。
6082 铝合金 数控加工
一种比6061具有更好耐腐蚀性的结构合金。在欧洲的桥梁、起重机和船舶部件图纸中较为常见。
7075 铝合金 数控加工
强度接近钢材,重量却与铝材相当。加工7075铝合金需要锋利的硬质合金刀具和刚性夹具,并需注意残余应力:T6时效处理后的材料在重切削后可能会变形,因此对于薄壁或不对称零件,经过消除应力的T7351是更安全的选择。 虽然其成本高于6061,加工速度也较慢,但它是航空航天配件、齿轮和高应力结构件的行业标准。该材料可进行阳极氧化处理,但焊接性能较差。
7075-T6 铝合金 数控加工
经热处理的7075铝合金,是本列表中强度最高的合金。广泛应用于飞机结构、攀岩装备以及高性能汽车零部件等领域,这些领域对材料的要求极高,绝不容许出现任何故障。
ADC12(A380)铝材 数控加工
这是一种压铸合金,而非坯料合金。具有良好的铸造性能和耐腐蚀性,经机加工后用于制造汽车零部件、电子设备外壳以及最初以铸件形式生产的机械部件。
铝的性能一览
已公布的通用数值仅供参考。这些数值为标准合金数据表中的数值。 7075与6061的技術比較 列出了这两种合金相同的标称值。具体数值因状态、产品形态和批次而异。
| 合金 | 抗拉屈服强度(MPa) | 最大抗拉强度(MPa) | 伸长率(%) | 硬度(布氏) | 密度(g/cm³) |
|---|---|---|---|---|---|
| 2024-T3 | 345 | 483 | 18 | 120 | 2.78 |
| 5052-H32 | 193 | 228 | 12 | 60 | 2.68 |
| 5083-H116 | 228 | 317 | 16 | 85 | 2.66 |
| 6061-T6 | 276 | 310 | 17 | 95 | 2.70 |
| 6063-T6 | 214 | 241 | 12 | 73 | 2.70 |
| 6082-T6 | 260 | 310 | 10 | 95 | 2.70 |
| 7075-T6 | 503 | 572 | 11 | 150 | 2.81 |
| ADC12 | 165 | 310 | 3.5 | 80 | 2.70 |
6061 与 7075 铝合金:该选哪一种?
6061和7075是工程师们最常询问的两种合金,它们适用于不同的用途。 6061是通用型选择:强度足以满足大多数支架、外壳和框架的需求,易于焊接,且对模具磨损较小。7075则是高性能型选择:屈服强度几乎是6061的两倍,但对模具磨损较大,焊接难度更高,且每公斤价格更贵。
| 6061-T6 | 7075-T6 | |
|---|---|---|
| 抗拉屈服点 | 276 MPa | 503 MPa |
| 极限抗拉强度 | 310 MPa | 572 MPa |
| 疲劳强度 | 96.5 MPa | 159 MPa |
| 伸长率 | 17% | 11% |
| 硬度(布氏) | 95 | 150 |
| 密度 | 2.70 克/立方厘米 | 2.81 克/立方厘米 |
| 焊接性 | 好 | 差 |
| 耐腐蚀性 | 好 | 一般——通常需要涂层 |
| 相对成本 | 较低 | 更高 |
| 加工速度 | 更快 | 更慢 |
当零件承受普通载荷、需要焊接或需进行阳极氧化处理以改善外观时,应选择6061。当零件必须在尽可能轻的重量下承受高应力或疲劳时,应选择7075——飞机配件、齿轮和高性能汽车零部件通常属于此类情况。 对于原型件,在决定采用7075之前,6061几乎总是更经济的验证设计方案。 对6061和7075的独立对比 得出相同的结论。
铝的优势所在——以及其不足之处
铝材适用于大多数机加工零件,但并非适用于所有情况。以下是它的优势和不足之处。
- 光。 其密度为2.7 g/cm³,重量约为钢的三分之一,这一点对于任何会移动或飞行的物体都至关重要。
- 耐腐蚀。 它会形成一层氧化层,而阳极氧化处理则会进一步增厚该层。
- 具有导热和导电性。 其性能与铜相当,适用于散热器、外壳和电气机箱。
- 切割速度快。 更高的进给速度意味着更短的加工时间,这会直接体现在您的单价上。
- 需要完成。 阳极氧化、粉末喷涂和抛光效果都很好,因此外观部件无需额外材料。
- 在寒冷天气下也能经受住考验。 与钢不同,它在零下温度下仍能保持韧性,因此被用于低温工程。
- 可焊接且可成形。 6061、5052 和 6063 易于焊接和成形。
- 柔软。 纯铝很容易留下划痕,因此零件通常采用合金而非纯金属进行加工。
- 比钢还贵。 它必须从铝土矿中提炼出来,因此其原料价格高于普通钢材。
- 划痕显而易见。 柔软的表面容易留下使用痕迹,而抛光或阳极氧化处理会使这些痕迹更加明显。
- 受热后会失去效力。 当温度超过约200°C时,它会软化,因此不适合用于发动机、排气管或熔炉附近。
- 强度和刚度均低于钢。 不适用于高负荷结构,除非改用7075材料。
- 某些合金的焊接性能较差(7075),或者在未涂层的情况下会发生腐蚀(2024)。
- 在切削压力作用下,薄壁可能会发生变形。 需要仔细安装夹具。
与图威精密携手,共同实现您的愿景
从快速原型制作到可扩展的生产,Tuowei Precision 提供可靠的数控加工服务,在每个环节都确保精度与一致性。立即启动您的项目。.
- 成熟的工程技能。.
- 全球项目支持
- 先进的数控解决方案
- 共同创造产品。.
- 可扩展的生产能力。.
- 所有上传内容均安全保密
铝材数控加工公差
以下是我们加工铝制零件时遵循的公差标准。针对特定特征,可实现更严格的公差——请在发送图纸时咨询。
| 功能类型 | 典型公差 |
|---|---|
| 一般尺寸公差 | ±0.025 毫米(±0.001 英寸) |
| 高精度公差 | ±0.005 毫米(±0.0002 英寸) |
| 孔直径(钻孔) | ±0.05 毫米(±0.002 英寸) |
| 孔直径(扩孔/钻孔) | ±0.01 毫米(±0.0004 英寸) |
| 轴径(车削) | ±0.01 毫米(±0.0004 英寸) |
| 平整度 | 每 100 毫米 0.02 毫米 |
| 并行性 | ±0.02毫米 |
| 垂直度 | ±0.02毫米 |
| 表面粗糙度 (Ra) | 1.6–3.2 μm(63–125 μin) |
| 位置公差 | ±0.01毫米至±0.02毫米 |
| 螺纹公差(切削) | 6H / 6g(ISO)或 2A/2B(ANSI)级 |
| 最小特征尺寸 | 0.5 毫米(0.020 英寸) |
| 重复性 | ±0.005 毫米(±0.0002 英寸) |
铝制零件的表面处理
大多数铝制零件从机床上加工出来时具有干净的机加工表面,但通常随后还会进行表面处理。阳极氧化是标准的选择:II型阳极氧化可赋予零件颜色并提高耐腐蚀性,而硬质阳极氧化(III型)则能为承受摩擦的零件提供耐磨性。 关于阳极氧化是什么的指南 解释了该工艺的工作原理。粉末喷涂和抛光工序也在厂内完成。
珠击处理可在阳极氧化前形成均匀的哑光表面,而当涂层附着力或电气接地要求较高时,通常采用化学转化涂层(铬酸盐)作为预处理。请在图纸上注明表面处理要求,我们将根据要求将零件加工至合适的预处理尺寸,因为阳极氧化会在每个表面形成一层薄膜。
什么因素影响数控加工铝制零件的成本?
每个零件没有固定价格,因为成本取决于图纸。合金是首要因素:7075合金每公斤的成本高于6061,且加工速度较慢,因此同款7075材质的零件成本更高。 公差是第二个影响因素:将公差控制在±0.005毫米比控制在±0.05毫米成本更高,因为这需要更慢的切削速度、更好的夹具以及更多的检测工序。
数量、壁厚和表面处理同样重要。壁厚较薄且口袋较深的工件会降低切割速度并增加废料风险,而批量较大则能将设置成本分摊到更多零件上。请上传您的 CAD 文件以获取明细报价,在您确定订单前,我们的工程师会标注出影响价格的关键因素。
铝制零件的应用领域
与我们加工的其他任何金属相比,铝的应用范围更广。以下是按行业划分的铝加工零件的典型应用。
- 航空航天 支架、外壳、管件和结构件(6061、7075)。
- 汽车 车架、外壳、性能部件和散热器。
- 电子设备 外壳、机箱和散热器。
- 医疗: 设备外壳和仪器部件。
- 海军: 由5052和5083材质的储罐、外壳及配件。
- 工业 机床机身、工装夹具及自动化零部件。
如何选择合适的铝合金
从实际应用出发,而非从合金本身出发。如果零件承受普通载荷且需要焊接或阳极氧化处理,6061是稳妥的默认选择。如果零件必须承受高疲劳载荷或要求极轻的重量,则应选用7075。如果零件将处于盐水环境中,则应选择5052或5083。 如果是原型件,建议先用6061进行设计验证——其加工速度更快,且材料成本更低。
公差应仅设定在零件所需的范围内,避免加工深而薄壁的凹槽,并统一孔径尺寸,以便一个刀具即可加工多个特征。对于铝制原型件的加工,当零件必须使用实际合金进行测试,且该设计随后可直接投入批量生产时,数控加工优于3D打印。 请参阅我们的快速原型制作指南 以确保每个工序都恰到好处。我们的工程师会在首次切割前审查每一份图纸。
铝材数控加工常见问题解答
铝材的数控加工费用是多少?
这取决于合金种类、公差、数量和表面处理工艺。7075合金的价格高于6061合金,严格公差的价格高于标准公差,而大批量生产则能分摊设备调试成本。请上传您的CAD文件以获取明细报价——在您确认订单前,我们的工程师会标注出影响成本的关键因素。
哪种铝合金最适合数控加工——6061还是7075?
6061 是最佳的通用选择:强度高、可焊接、易于加工且易于阳极氧化处理。只有当零件需要在保证最小重量的同时具备最大强度或抗疲劳性能时,7075 才是更优的选择。对于大多数零件以及几乎所有的原型件而言,6061 都是合适的起点。
7075 比 6061 更难加工吗?
是的。7075 材质的硬度更高、强度更大,因此会加速刀具磨损,需要采用更慢的进给速度,且单件成本更高。这是换取近两倍抗拉强度的代价——对于高应力零件来说是值得的,但对于普通加工则不然。
为什么7075无法焊接?
7075材质的焊接性能较差,因为其锌含量较高,容易导致焊缝开裂,并削弱焊缝周围金属的强度。因此,对于7075材质的零件,通常采用螺栓连接或粘接接头代替焊接。如果零件必须进行焊接,应选择焊接性能良好的6061材质。
6061和6061-T6铝合金有什么区别?
6061-T6 是 6061 经固溶热处理和人工时效处理后的材料。该处理将屈服强度从约 55 MPa 提高到 276 MPa,但延展性略有降低。 对于承重部件,应选用 6061-T6;对于需要在机加工后进行成形的部件,普通 6061 则是更佳的选择。
铝制零件在数控加工后可以进行阳极氧化处理吗?
是的。阳极氧化是机加工铝件的标准表面处理工艺:II型阳极氧化可赋予表面颜色并增强耐腐蚀性,硬质阳极氧化(III型)则可提高耐磨性。在我们库存的合金中,6063合金的阳极氧化表面处理效果最佳。设计时需考虑这层附加层——阳极氧化会使每个表面略微增厚。
对于机加工铝件,你们能达到什么样的公差?
一般尺寸公差为±0.025毫米,高精度工件的公差控制在±0.005毫米,重复定位精度为±0.005毫米。孔、轴、平面度及表面粗糙度的公差详见上表。 针对特定特征,可提供更严格的公差值——请在发送图纸时咨询。
铝材容易加工吗?
是的——铝是最易于加工的金属之一。它可在高速下切削,且切削力较小,从而缩短了加工周期并减少了刀具磨损。在铝材中,6061的加工难度比7075更低。
哪种金属最难加工?
虽然没有哪种金属是绝对最难加工的,但钛和镍基超级合金属于最难加工的金属之一。加工它们时需要采用更低的切削速度和专用刀具,而且会迅速磨损刀具。相比之下,铝则是最容易加工的金属之一。
你们能加工7075铝合金吗?
是的。任何配备高速主轴的刚性加工中心都能胜任,而五轴加工中心则适合加工复杂的7075材质的零件。 请使用锋利的硬质合金刀具、刚性夹具,并采用较轻的精加工切削量:T6热处理状态下残留应力可能导致薄壁零件变形,因此在此情况下,经过应力消除处理的T7351是更安全的选择。该材料阳极氧化性能良好,适用于航空航天配件、齿轮及其他高应力零件。
6061铝合金是易加工材料吗?
不。2011等易加工铝材中含有6061所不具备的断屑添加剂,因此6061产生的切屑较长。尽管如此,它仍易于加工——已发表的对比测试将其加工性能评定为良好至优秀——但它并不被归类为易加工合金。
2024铝合金比6061铝合金更硬吗?
是的。2024-T3的极限抗拉强度为483 MPa,而6061-T6为310 MPa;其布氏硬度为120,而6061-T6为95。 虽然它是疲劳性能方面的专家,但更易腐蚀,因此通常需要进行阳极氧化处理或涂覆阿洛丁(Alodine)涂层。 与7075相比,其强度较低——7075-T6的强度可达572 MPa——且两者均需进行防腐处理。此外,T3状态下的弯曲性能较差,因此需在热处理前完成小半径弯曲成型。