
SLA 3Dプリントは、樹脂を用いて、金型や治具を使わずにデジタル設計データを滑らかで精細なプラスチック部品に仕上げる手法です。これは、以下の背後にある中核的な手法の一つであり、 ラピッドプロトタイピング、というのも、チームはCADファイルから、数時間のうちに実際に手に取って、組み立てて、テストできる部品を作り上げることができ、その表面仕上げは射出成形に匹敵するからです。
このガイドでは、SLAとは何か、その仕組み、対応する樹脂の種類、期待できる精度、およびFDM、DLP、SLSとの比較について解説します。また、SLAがご自身の部品に適しているかどうかを判断するための設計上のヒントについても取り上げています。
SLA 3Dプリントとは? #
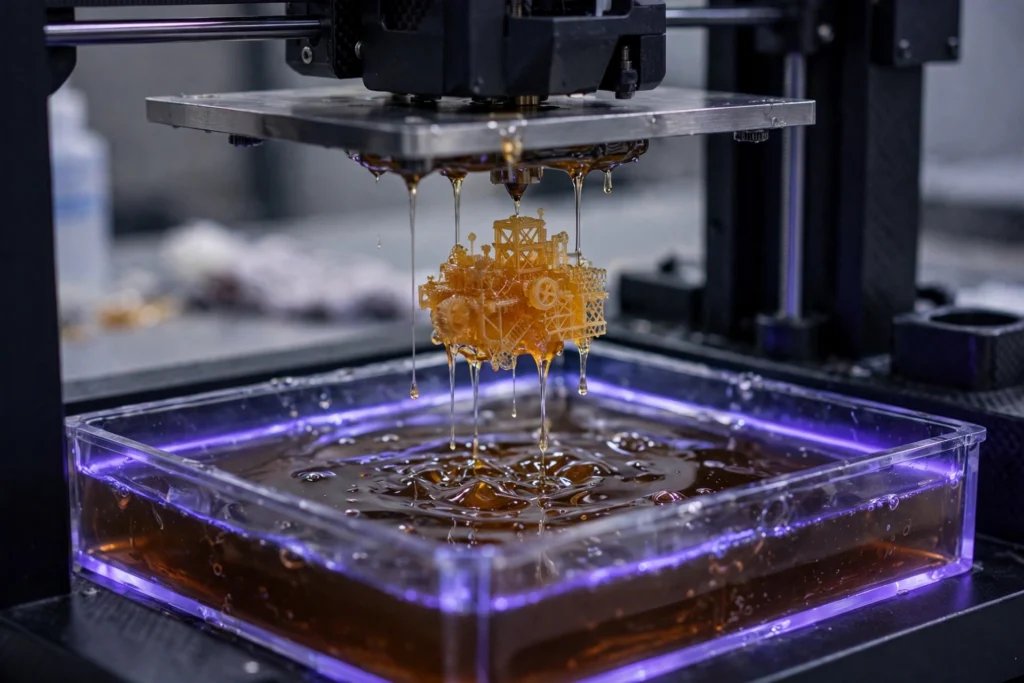
SLAとは、ステレオリソグラフィーの略称です。これは、光源を用いて液体の光硬化性樹脂を層ごとに硬化させ、プラスチックに成形する積層造形プロセスです。樹脂は槽に満たされており、各層が槽の表面に投影されます。
ISO/ASTM 52900規格では、SLAは槽内光重合のカテゴリーに分類され、レジン3Dプリンティングとも呼ばれています。 このアイデアは1980年代初頭にさかのぼります。日本の研究者である児玉英夫が紫外線を用いた積層造形法を提唱し、チャールズ・ハルが1986年にこの方法の特許を取得して3D Systemsを設立しました(Formlabs).
SLAの仕組み:ステップバイステップ #
SLAによる造形は、デジタルモデルから完成品に至るまで、すべて同じ手順で行われます。プリンターのソフトウェアでモデルを準備し、装置が樹脂槽内で層ごとに硬化させ、その後、部品は洗浄、硬化、仕上げ処理を経て、使用可能になります。
- モデル: CADで部品を設計し、メッシュファイル(通常はSTLまたはOBJ)としてエクスポートします。
- スライス: ソフトウェアは、モデルを薄い水平方向の層に分割し、配置方向やサポートの配置を計画します。
- 印刷: レーザーが各層を順次描画するか、あるいはプロジェクターが層全体を一気に硬化させ、その間、造形プラットフォームは層ごとに持ち上がります。
- 洗い方: 部品をイソプロピルアルコールで洗浄し、表面に残っている未硬化の樹脂を取り除きます。
- 治療法: 部品をUV光の下で、場合によっては熱を加えながら後硬化させ、完全な強度を得る。
- 仕上げ: 支えを取り外し、跡を研磨した後、その部品に塗装、コーティング、またはメッキを施すことができます。
一般的なSLA用樹脂 #
SLAは液体の光硬化性樹脂を使用して動作し、使用する樹脂の種類によって、強度、耐熱性、透明度、およびコストが決まります。以下の6つの製品群は、日常的なSLA作業のほとんどをカバーしており、歯科、医療、およびエンジニアリング用途向けに新たな配合が追加されています(Formlabs)。
| 樹脂の分類 | どんな感じか | こんな方に最適 |
|---|---|---|
| 標準(汎用) | 堅牢で、マットグレーまたはカラー仕上げ。頼りになる主力製品 | 設計検討用モデル、適合性確認、一般的な試作機 |
| クリア | 透明度が高く、研磨することで光学級に近い透明度まで高めることができる | 透明モデル、レンズ、流体流路部品、金型 |
| タフ | ABSのような特性:曲がり、衝撃を吸収する | 機能試作モデル、筐体、スナップフィット |
| キャスタブル | 灰がほとんど出ず、きれいに燃え尽きる | インベストメント鋳造用の宝飾品および歯科用鋳型 |
| 高温 | 高温下でも形状と剛性を維持する | 金型、治具、熱源付近の部品 |
| フレキシブル | 柔らかく、ゴムのような質感で、曲げたり伸ばしたりできる | シール、ガスケット、グリップ、摩耗部品 |
樹脂の特性はブランドや配合によって大きく異なるため、上記の表はあくまで目安であり、データシートではありません。スタンダード、クリア、タフの各樹脂は、よく知られたプラスチックに似た特性を持っていますが、まったく同じ素材というわけではありません。正確な数値については、樹脂メーカー(Formlabs)のデータシートをご参照ください。
標準(汎用) #
標準樹脂は、ほとんどのSLAプリントにおいてデフォルトの選択肢となっています。剛性が高く、細部のディテールを忠実に再現でき、安定したプリント品質が得られるため、設計検討用モデル、コンセプトパーツ、フィットチェックの主力として広く活用されています。Formlabs社は、この樹脂について「スピードと安定性を重視して配合されている」と説明しています。
クリア #
透明樹脂を使用すると、透明度が高く無色の部品が製造でき、研磨することで光学的な透明度に限りなく近い状態に仕上げることができます(Formlabs)。この透明性は、レンズ、ライトパイプ、流体流動モデル、および内部を確認することが重要な二液型金型などに適しています。他の樹脂と同様、透明な部品も紫外線に長時間さらされると徐々に黄変します。
タフ #
高強度樹脂はABS樹脂のような特性を備えています。破損する前にたわみ、通常の樹脂ならひび割れてしまうような衝撃を吸収します。そのため、機能性試作品、筐体、スナップフィット、および取り扱いや試験に耐えなければならない部品に最適です。
キャスタブル #
鋳造用樹脂は、失蝋鋳造用に作られています。灰がほとんど出ずにきれいに燃え尽き、きれいな鋳型空洞を残します。宝飾品メーカーや歯科技工所は、鋳造用樹脂で原型をプリントし、ワックス原型と同様に金属鋳造を行います。
高温 #
耐熱性樹脂は、通常の樹脂が軟化するような状況でも形状と剛性を維持するため、金型、工具用インサート、および熱源の近くに配置される部品に適しています。これらの樹脂は靭性樹脂よりも脆いため、衝撃荷重がかかる部品よりも、静的荷重を受け、熱にさらされる部品に適しています。
フレキシブル #
柔軟性のある樹脂はゴムのように振る舞います。曲げたり、伸ばしたり、元の形状に戻ったりするため、シール、ガスケット、グリップ、摩耗部品などに適しています。硬質樹脂に比べてプリント速度が遅く、細部の造形物はサポートを取り除く際に破れることがあるため、洗浄後は丁寧に扱ってください。
長所と限界 #
強み #
SLAは、細部表現と仕上げの点で、プラスチック3Dプリント手法の中でもトップクラスです。Formlabsは、SLAを「あらゆる3Dプリント技術の中で、最速のプリント速度、最高の解像度と精度、最も鮮明な細部表現、そして最も滑らかな表面仕上げを実現するプロセス」と位置付けています。微細なディテールや曲面もきれいに再現され、後処理をほとんど行わなくても、部品は射出成形品に近い仕上がりになります。
制限 #
SLA用樹脂は熱可塑性樹脂ではなく熱硬化性樹脂であるため、硬化後の部品はFDMやSLSの部品よりも脆く、熱で柔らかくなります。樹脂の取り扱いは煩雑で、洗浄や硬化処理が必要であり、未硬化の樹脂は皮膚刺激を引き起こすため、手袋の着用や換気が重要です。 造形可能領域はFDMやSLSよりも小さく、樹脂はフィラメントや粉末に比べて部品あたりのコストが高くなります。
等方性と水密性 #
FDMとは異なり、SLA部品は高度に等方性です。印刷中、樹脂は半反応状態を維持するため、各層が互いに結合し、完成した部品はあらゆる方向でほぼ同一の特性を持ちます(Formlabs)。 また、SLA部品は連続的で気密性が高いため、流体を通す部品、筐体、金型に適しています。
公差および表面仕上げ #
Xometry SLAの公差は、約±0.5パーセント(下限は±0.2 mm)、層厚は約0.02 mm、最小造形サイズは0.1 mmとされています。45度未満の角度を持つ造形物にはサポートが必要であり、サポートのない部分では反りが生じる可能性があります。 これらはあくまで目安であり、保証されるものではありません。材料、部品のサイズ、形状によって、実際の結果は異なります。
表面仕上げこそが、SLAの評判を支える要因です。Formlabsは、SLA製パーツを滑らかな仕上げの「ゴールドスタンダード」と呼んでいます。曲面部分でも層の継ぎ目はほとんど目立たず、後処理をほとんど行わなくても、射出成形品のような仕上がりになります。 これに対し、FDM製部品には層の境界線がはっきりと見え、SLS製部品は粒子が目立ち、やや粗い質感を持っています。Formlabsによると、同社の「Precision Model Resin」を使用した場合、表面の99%以上がデジタルモデルから100ミクロン以内の精度で造形されるそうです。
SLA 3Dプリンティングの応用例 #
SLAは、細部のディテールや滑らかな表面が重要な場面で広く活用されています。設計チームはコンセプトモデルやフィットチェック用の試作モデルを、歯科医はクラウンや手術用ガイドを、宝飾職人は鋳造用原型を、そして聴覚専門家はオーダーメイドの耳型を、それぞれSLAで造形しています(Formlabs)。
SLAは製造現場にも直接活用されています。滑らかで精度の高い樹脂製部品は、少量生産の鋳造用金型として、工場現場での治具や固定具として、また射出成形金型を作るには生産ロットが小さすぎる場合のエンドユース部品として活用されています。気密性のある樹脂製部品は、流体流動のプロトタイプや筐体としても利用されています(Formlabs)。
SLA 対 FDM 対 DLP 対 SLS #
SLA、FDM、DLP、SLSはいずれも部品を層ごとに積み上げて作りますが、使用する材料が異なり、適した用途もそれぞれ異なります。SLAは液体樹脂を紫外線で硬化させ、FDMはフィラメントを溶かし、DLPとMSLAは層全体に一度に光を照射し、SLSはナイロン粉末をレーザーで溶着させます。 以下の表に、それぞれの違いをまとめました。
| 方法 | 仕組み | 代表的な許容差* | こんな方に最適 |
|---|---|---|---|
| SLA | UV硬化型液体樹脂 | ±0.5%(±0.2 mm) | きめ細かなディテール、滑らかな表面 |
| FDM | 溶けたフィラメント、層ごとに | ±0.5% (±0.5 mm) デスクトップ型 | 頑丈で大型、かつ低コストな部品 |
| DLP / MSLA | 照射された光によって層全体が硬化します | SLAとほぼ同じ | 小型で細部の精巧な部品の迅速な造形 |
| SLS | レーザー溶融ナイロン粉末 | ±0.3% (±0.3 mm) | 頑丈なパーツで、支えは不要です |
*公差値はXometryが公表している目安であり、材料、サイズ、形状によって異なります。その他の方法の詳細については、当社のガイドをご覧ください。 FDM 3Dプリンティング そして SLS3Dプリンティング. 部品に厳しい公差、滑らかな表面、あるいは量産用材料が必要な場合は、 CNC加工サービス 機械加工された部品は、3Dプリントされた部品よりもはるかに厳しい公差を満たしているため、そちらの方が良い方法かもしれません。
DLPとMSLA:同じファミリー、異なる光 #
DLPとMSLAはSLAと同じ樹脂ファミリーに属しますが、レーザーで層を1つずつ追跡するのではなく、1回の露光で層全体を硬化させます。そのため、1層あたりの処理速度が速く、特に1つのプラットフォーム上に多くの小さな部品を配置して造形する場合にその利点が発揮されます(Formlabs)。詳細な比較については、当社の SLAとDLPの比較 速度、解像度、コスト、およびビルドサイズについて解説したガイド。
SLA部品の設計のヒント #
優れたSLA設計とは、レジン加工プロセスに逆らうのではなく、それを活かしたものです。設計段階での些細な選択が、部品がきれいにプリントされるか、嵌合精度が保たれるか、そして洗浄や硬化工程を無事に乗り切れるかを左右します。
- サポート用オリエント: 平らな面には角度をつけて、支えが隠れた面に当たるようにしてください。それぞれが研磨の跡を残してしまうからです。
- 中空の大型部品: 厚肉部分を中空にし、排水穴を設けることで、未硬化の樹脂が排出され、部品が均一に硬化する。
- 薄い壁には注意してください: 0.1 mmの最小サイズに近い部分は鮮明に再現されない可能性があるため、構造用の壁やテキストは、そのサイズより十分に大きく設定してください。
- 取り付け用クリアランスを確保してください: 樹脂は硬化中にわずかに収縮し、仕上げ加工によって寸法が変化するため、嵌合部には余裕を持たせてください。
- 水気を切り、完全に乾かす: 後硬化を行う前に、部品から余分な樹脂を完全に流し出し、完全に乾燥させてください。そうしないと、残留した樹脂が本来あるべきでない場所で硬化してしまいます。
よくある質問 #
SLA 3Dプリントとは何ですか? #
SLA 3Dプリントは、光源を用いて液体の光硬化性樹脂を層ごとに硬化させ、プラスチックに成形する積層造形法です。ステレオリソグラフィーや樹脂3Dプリントとも呼ばれ、精細なディテールと滑らかな表面仕上げが特徴です。
3Dプリンティングにおいて、SLAとは何の略ですか? #
SLAとは、ステレオリソグラフィーの略称です。この名称は製造プロセスを表しています。「ステレオ」は「固体」または「三次元」を意味し、「リソグラフィー」は「光による描画」を意味します。これは、光源が液状の樹脂に各層を描き込んでいくプロセスに由来しています。
SLA方式の3Dプリンティングはどのように機能するのでしょうか? #
CADモデルは薄い層に分割され、光源が槽内の液体樹脂を1層ずつ硬化させます。その後、部品をアルコールで洗浄して未硬化の樹脂を取り除き、UV光の下で後硬化させて完全な強度を確保した後、サポートを取り除き、研磨を行います。
SLAプリントにはどれくらい時間がかかりますか? #
Formlabsによると、最新のデスクトッププリンターでは、ほとんどの小型SLA造形は2時間以内に完了しますが、大型の造形には1日の大半を要する場合もあります。造形時間は、パーツの高さ、層の厚さ、および樹脂によって決まり、プラットフォームの充填率には依存しません。
SLAとFDM、どちらが優れているのでしょうか? #
部品によって異なります。SLAは細部まで精細に再現でき、表面も滑らかなため、小型の部品や外観重視の部品、あるいは非常に精細な部品に適しています。一方、FDMはエンジニアリング熱可塑性樹脂を用いた、強度が高く、大型で、通常はコストの安い部品を製造できます。機能性プロトタイプや荷重に耐える必要がある部品の場合、通常はFDMの方が適しています。


