
- Accueil
- »
- Services d'usinage CNC de l'aluminium
Aluminium Service d'usinage CNC
Faites usiner des pièces en aluminium sur mesure selon vos plans, du simple prototype à la production en série. Dix alliages disponibles en stock, avec anodisation, le thermolaquage et polissage réalisé en interne. Pour en savoir plus sur l'ensemble du processus d'usinage, consultez notre Guide complet de l'usinage CNC de l'aluminium.
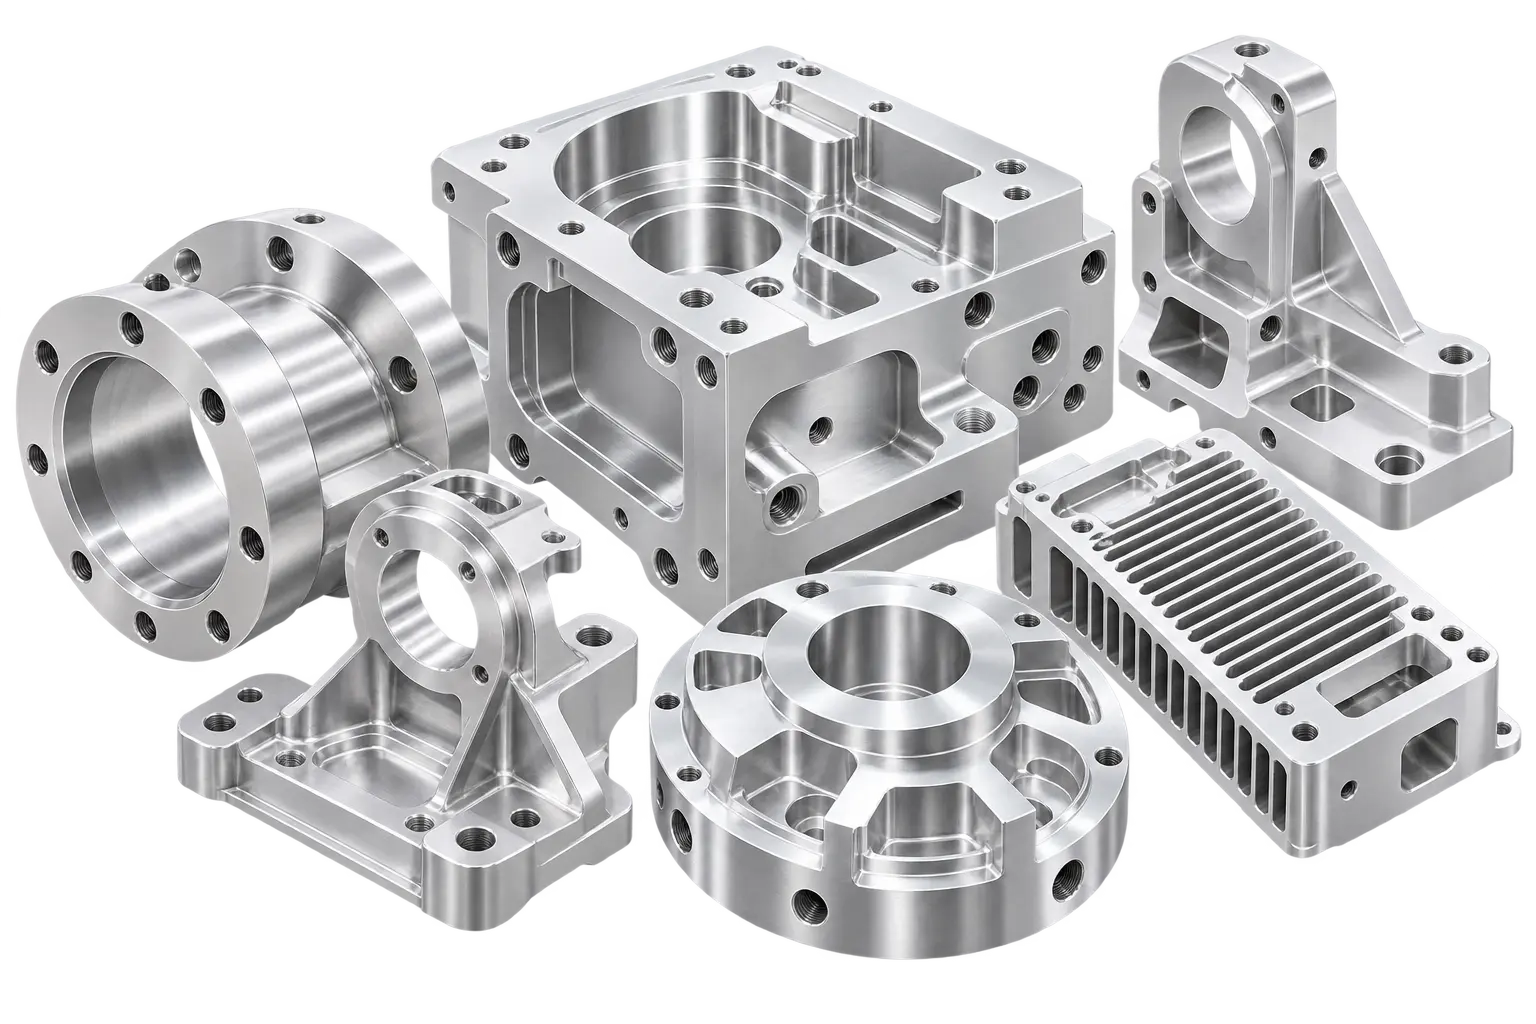
L'aluminium dans l'usinage CNC
L'aluminium se découpe plus rapidement que l'acier, ce qui permet de réduire le temps d'usinage et les coûts. Avec une densité de 2,7 g/cm³, il pèse environ un tiers du poids de l'acier, conduit bien la chaleur et l'électricité, et forme sa propre couche d'oxyde qui le protège de la corrosion. Il se prête également bien à l'anodisation, ce qui permet d'augmenter sa dureté et de lui donner une couleur sans avoir recours à un revêtement supplémentaire. Pour la plupart des pièces qui nécessitent la résistance du métal sans son poids, l’aluminium est le premier alliage à prendre en compte dans l’évaluation des coûts.
| Alliages disponibles | 6061, 6061-T6, 6063, 6082, 5052, 5083, 2024, 7075, 7075-T6, ADC12 |
| Prix | $ |
| Délai d'exécution | Moins de 10 jours |
| Epaisseur de la paroi | 0,75 mm |
| Tolérances | ±0,125 mm (±0,005 pouce) |
| Taille maximale des pièces | 200 x 80 x 100 cm |
Alliages d'aluminium que nous usinons
Nous proposons dix alliages d'aluminium pour Fraisage CNC et rotation, de l'alliage 6061 à usage général à l'alliage 7075 à haute résistance. Chacun d'entre eux est décrit ci-dessous en fonction de son usinage, avec ses applications typiques et un tableau des propriétés permettant une comparaison côte à côte.
Aluminium 6061 Usinage CNC
Le choix par défaut pour la plupart des pièces. L'usinage CNC de l'aluminium 6061 est simple : il permet une coupe nette à grande vitesse, respecte des tolérances serrées et ménage l'outillage. Il se soude bien et s'anodise de manière homogène ; il est utilisé pour les supports, les boîtiers, les châssis et les structures en général. Notre guide sur l'usinage de l'aluminium 6061 traite en détail des vitesses de coupe, des tolérances et des états de surface.
Aluminium 2024 Usinage CNC
L'usinage de l'aluminium 2024 convient aux pièces soumises à de fortes contraintes de fatigue : les états de traitement 2024-T3 et T351 sont couramment utilisés pour les structures aéronautiques, les revêtements d'ailes et les roues de camions. Il se usine bien mais se corrode plus facilement que les alliages 6061 ou 7075 ; les pièces doivent donc généralement être anodisées ou recevoir un revêtement de conversion Alodine pour être protégées. Comparaison, par nuance, des alliages 2024, 6061 et 7075 aborde ces compromis de manière plus approfondie.
Aluminium 5052 Usinage CNC
L'alliage marin. Il offre une excellente résistance à la corrosion en milieu salin et est facile à mettre en forme, bien que sa résistance mécanique soit moindre. Couramment utilisé pour la fabrication de réservoirs, de enceintes et de tôles.
Aluminium 5083 Usinage CNC
Plus résistant que l'alliage 5052 tout en offrant la même résistance à la corrosion. Il conserve ses propriétés à des températures cryogéniques, ce qui le rend adapté aux récipients sous pression et aux équipements de stockage frigorifique.
Aluminium 6061-T6 Usinage CNC
6061 traité thermiquement. L'usinage du 6061-T6 permet de conserver la même facilité d'usinage tout en offrant une limite d'élasticité plus élevée, pour les pièces soumises à des charges réelles. Légèrement moins ductile.
Aluminium 6063 Usinage CNC
Plus tendre que l'alliage 6061, il est choisi davantage pour son aspect esthétique que pour sa résistance. C'est l'alliage qui offre la meilleure finition anodisée parmi tous ceux présentés ici ; il convient donc parfaitement aux garnitures, aux cadres de fenêtres et aux panneaux apparents.
Aluminium 6082 Usinage CNC
Alliage de construction présentant une meilleure résistance à la corrosion que le 6061. Couramment utilisé dans les plans européens pour les ponts, les grues et les pièces maritimes.
Aluminium 7075 Usinage CNC
Une résistance proche de celle de l'acier pour un poids similaire à celui de l'aluminium. L'usinage de l'aluminium 7075 nécessite des outils en carbure bien affûtés, un montage rigide et une attention particulière aux contraintes résiduelles : le traitement T6 peut entraîner des déformations après des usinages intensifs ; c'est pourquoi le T7351, soumis à un traitement de détente, constitue le choix le plus sûr pour les pièces minces ou asymétriques. Il est plus coûteux et s'usine plus lentement que le 6061, mais il constitue la norme pour les raccords aérospatiaux, les engrenages et les pièces structurelles soumises à de fortes contraintes. Il peut être anodisé, mais ne se soude pas bien.
Aluminium 7075-T6 Usinage CNC
Alliage 7075 traité thermiquement, le plus résistant de cette liste. Utilisé dans les structures aéronautiques, le matériel d'escalade et les pièces automobiles de haute performance, où la défaillance n'est pas envisageable.
ADC12 (A380) Aluminium Usinage CNC
Il s'agit d'un alliage destiné au moulage sous pression plutôt qu'à la fabrication de billettes. Il présente de bonnes propriétés de moulage et une bonne résistance à la corrosion ; il est usiné pour la fabrication de pièces automobiles, de boîtiers électroniques et de composants de machines qui sont initialement moulés.
Aperçu des propriétés de l'aluminium
Valeurs générales publiées, à titre indicatif uniquement. Les chiffres correspondent aux valeurs standard figurant dans les fiches techniques des alliages. Comparaison technique entre les alliages 7075 et 6061 indique les mêmes teneurs nominales pour ces deux alliages. Les valeurs exactes varient en fonction du traitement thermique, de la forme du produit et du lot.
| Alliage | Limite d'élasticité (MPa) | Résistance à la traction maximale (MPa) | Allongement (%) | Dureté (Brinell) | Densité (g/cm³) |
|---|---|---|---|---|---|
| 2024-T3 | 345 | 483 | 18 | 120 | 2.78 |
| 5052-H32 | 193 | 228 | 12 | 60 | 2.68 |
| 5083-H116 | 228 | 317 | 16 | 85 | 2.66 |
| 6061-T6 | 276 | 310 | 17 | 95 | 2.70 |
| 6063-T6 | 214 | 241 | 12 | 73 | 2.70 |
| 6082-T6 | 260 | 310 | 10 | 95 | 2.70 |
| 7075-T6 | 503 | 572 | 11 | 150 | 2.81 |
| ADC12 | 165 | 310 | 3.5 | 80 | 2.70 |
Aluminium 6061 ou 7075 : lequel choisir ?
Les alliages 6061 et 7075 sont ceux qui suscitent le plus de questions chez les ingénieurs, et ils conviennent à des applications différentes. Le 6061 est le choix polyvalent : suffisamment résistant pour la plupart des supports, des boîtiers et des cadres, facile à souder et peu exigeant en termes d’outillage. Le 7075 est le choix haut de gamme : il offre une limite d’élasticité presque deux fois supérieure, mais il est plus exigeant pour l’outillage, plus difficile à souder et plus cher au kilogramme.
| 6061-T6 | 7075-T6 | |
|---|---|---|
| Limite d'élasticité | 276 MPa | 503 MPa |
| Résistance à la traction maximale | 310 MPa | 572 MPa |
| Résistance à la fatigue | 96,5 MPa | 159 MPa |
| Allongement | 17% | 11% |
| Dureté (Brinell) | 95 | 150 |
| Densité | 2,70 g/cm³ | 2,81 g/cm³ |
| Soudabilité | Bon | Mauvais |
| Résistance à la corrosion | Bon | Passable — nécessite généralement une couche de finition |
| Coût relatif | Inférieur | Plus élevé |
| Vitesse d'usinage | Plus rapide | Plus lent |
Optez pour l'alliage 6061 lorsque la pièce est soumise à des charges normales, doit être soudée ou sera anodisée à des fins esthétiques. Optez pour l'alliage 7075 lorsque la pièce doit résister à des contraintes élevées ou à la fatigue tout en étant aussi légère que possible — c'est généralement le cas des pièces d'aéronautique, des engrenages et des pièces automobiles hautes performances. Pour un prototype, l’alliage 6061 constitue presque toujours la solution la plus économique pour valider la conception avant de s’engager sur l’alliage 7075. Comparaisons indépendantes entre les alliages 6061 et 7075 parvenir à la même conclusion.
Les domaines où l'aluminium s'impose… et ceux où ce n'est pas le cas
L'aluminium convient à la plupart des pièces usinées, mais ce n'est pas la solution idéale dans tous les cas. Voici ses atouts et ses limites.
- Lumière. Avec une densité de 2,7 g/cm³, il pèse environ un tiers de l'acier, ce qui est important pour tout ce qui bouge ou vole.
- Résistant à la corrosion. Il forme sa propre couche d'oxyde, et l'anodisation renforce encore cette couche.
- Conduit la chaleur et l'électricité. Suffisamment proche du cuivre pour être utilisé dans les dissipateurs thermiques, les boîtiers et les enveloppes électriques.
- Coupe rapidement. Des vitesses d'avance plus élevées permettent de réduire le temps d'usinage, ce qui se répercute directement sur votre prix unitaire.
- Il faut une finition. L'anodisation, le thermolaquage et le polissage donnent tous de bons résultats ; les pièces esthétiques ne nécessitent donc pas de matériau supplémentaire.
- Résiste au froid. Contrairement à l'acier, il conserve sa ténacité à des températures inférieures à zéro, ce qui explique pourquoi il est utilisé dans le domaine de la cryogénie.
- Soudable et malléable. Les alliages 6061, 5052 et 6063 se soudent et se façonnent facilement.
- Doux. L'aluminium pur se raye facilement, c'est pourquoi les pièces sont usinées à partir d'alliages plutôt que de métal pur.
- Cela coûte plus cher que l'acier. Comme elle doit être raffinée à partir de la bauxite, les cours de cette matière première sont supérieurs à ceux de l'acier doux.
- On voit les rayures. La surface lisse laisse apparaître les traces de manipulation, et une finition polie ou anodisée les rend encore plus visibles.
- Perd de son efficacité sous l'effet de la chaleur. Au-delà de 200 °C environ, il se ramollit ; il ne convient donc pas à une utilisation à proximité de moteurs, de pots d'échappement ou de fours.
- Résistance et rigidité inférieures à celles de l'acier. À éviter pour les structures soumises à des charges élevées, à moins d'opter pour l'alliage 7075.
- Certains alliages se soudent mal (7075) ou se corrodent s'ils ne sont pas revêtus (2024).
- Les parois minces peuvent se déformer sous l'effet de la pression de coupe. Nécessite un montage minutieux.
Collaborez avec Tuowei Precision pour donner vie à votre vision
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
- Compétences techniques établies.
- Soutien aux projets mondiaux
- Solutions CNC avancées
- Co-création de produits.
- Capacité de production extensible.
- Tous les téléchargements sont sécurisés et confidentiels
Tolérances d'usinage CNC de l'aluminium
Voici les tolérances que nous appliquons pour les pièces en aluminium usinées. Des tolérances plus strictes sont possibles pour certaines caractéristiques spécifiques — n’hésitez pas à nous en faire part lorsque vous nous envoyez le plan.
| Type de caractéristique | Tolérance typique |
|---|---|
| Tolérance dimensionnelle générale | ±0,025 mm (±0,001″) |
| Tolérance de haute précision | ±0,005 mm (±0,0002 pouces) |
| Diamètre du trou (percé) | ±0,05 mm (±0,002 pouces) |
| Diamètre du trou (alésé/alésé) | ±0,01 mm (±0,0004 pouces) |
| Diamètre de l'arbre (tourné) | ±0,01 mm (±0,0004 pouces) |
| Planéité | 0,02 mm par 100 mm |
| Parallélisme | ±0,02 mm |
| Perpendicularité | ±0,02 mm |
| Rugosité de la surface (Ra) | 1,6–3,2 μm (63–125 μin) |
| Tolérance de position | ±0,01 mm à ±0,02 mm |
| Tolérance de filetage (coupe) | 6H / 6g (ISO) ou Classe 2A/2B (ANSI) |
| Taille minimale de l'objet | 0,5 mm (0,020 pouce) |
| Répétabilité | ±0,005 mm (±0,0002 pouces) |
Finition de surface des pièces en aluminium
La plupart des pièces en aluminium sortent de l'usinage avec une finition propre « telle que usinée », mais elles font généralement l'objet d'un traitement de surface par la suite. L'anodisation est le choix standard : l'anodisation de type II apporte une couleur et une résistance à la corrosion, tandis que l'anodisation à revêtement dur (type III) confère une résistance à l'usure aux pièces soumises à des frottements. Notre guide sur l'anodisation explique le fonctionnement du processus. Le revêtement par poudrage et le polissage sont également réalisés en interne.
Le grenaillage permet d'obtenir une surface mate et uniforme avant l'anodisation, et le revêtement de conversion chimique (chromate) constitue le prétraitement habituel lorsque l'adhérence de la peinture ou la mise à la terre sont importantes. Indiquez-nous la finition prévue sur le plan et nous usinerons la pièce aux dimensions appropriées avant finition, car l'anodisation ajoute une fine couche sur chaque surface.
Quels sont les facteurs qui déterminent le coût des pièces en aluminium usinées par CNC ?
Il n'y a pas de prix fixe par pièce, car le coût dépend du plan. L'alliage est le premier facteur déterminant : le 7075 coûte plus cher au kilogramme que le 6061 et s'usine plus lentement ; par conséquent, une même pièce en 7075 coûte plus cher. Les tolérances constituent le deuxième facteur : respecter une tolérance de ±0,005 mm coûte plus cher que ±0,05 mm, car cela nécessite des passes plus lentes, un meilleur serrage et davantage de contrôles.
La quantité, l'épaisseur des parois et la finition ont également leur importance. Des parois fines et des cavités profondes ralentissent la découpe et augmentent le risque de rebuts, tandis que les lots plus importants permettent de répartir les coûts de mise en place sur un plus grand nombre de pièces. Téléchargez votre fichier CAO pour obtenir un devis détaillé : nos ingénieurs mettront en évidence les caractéristiques qui déterminent le prix avant que vous ne vous engagiez.
Où utilise-t-on les pièces en aluminium ?
L'aluminium est présent dans davantage de secteurs d'activité que tout autre métal que nous usinons. Voici les applications typiques des pièces en aluminium usinées, par secteur d'activité.
- Aérospatiale : supports, boîtiers, raccords et pièces structurelles (6061, 7075).
- Automobile : châssis, boîtiers, pièces de performance et dissipateurs thermiques.
- Électronique : boîtiers, châssis et dissipateurs thermiques.
- Médical : boîtiers d'appareils et pièces d'instruments.
- Marine : réservoirs, enceintes et raccords en 5052 et 5083.
- Industriel : châssis de machines, gabarits, dispositifs de fixation et pièces d'automatisation.
Comment choisir le bon alliage d'aluminium
Partez de l'application, pas de l'alliage. Si la pièce est soumise à des charges normales et doit être soudée ou anodisée, le 6061 est le choix par défaut le plus sûr. Si elle doit résister à une forte fatigue ou si son poids doit être réduit au minimum, optez pour le 7075. Si elle est exposée à l'eau de mer, choisissez le 5052 ou le 5083. Et s’il s’agit d’un prototype, validez d’abord la conception en 6061 : l’usinage est plus rapide et le matériau moins coûteux.
Ne fixez des tolérances que dans la mesure où la pièce l'exige, évitez les cavités profondes à parois minces et normalisez les dimensions des alésages afin qu'un seul outil puisse usiner plusieurs éléments. Pour l'usinage de prototypes en aluminium, l'usinage CNC l'emporte sur l'impression 3D lorsque la pièce doit être testée dans l'alliage réel — et que la même conception passe ensuite directement à la production en série. Consultez notre guide sur le prototypage rapide pour déterminer à quel moment chaque processus intervient. Nos ingénieurs examinent chaque plan avant la première découpe.
FAQ sur l'usinage CNC de l'aluminium
Combien coûte l'usinage CNC de l'aluminium ?
Cela dépend de l'alliage, des tolérances, de la quantité et de la finition. L'alliage 7075 coûte plus cher que le 6061, les tolérances serrées sont plus onéreuses que les tolérances standard, et les lots plus importants permettent de répartir les coûts de mise en place. Téléchargez votre fichier CAO pour obtenir un devis détaillé : nos ingénieurs vous signaleront les éléments qui influent sur le coût avant que vous ne vous engagiez.
Quel alliage d'aluminium est le mieux adapté à l'usinage CNC : le 6061 ou le 7075 ?
Le 6061 est le meilleur choix polyvalent : solide, soudable, facile à usiner et à anodiser. Le 7075 n'est préférable que lorsque la pièce nécessite une résistance maximale ou une résistance à la fatigue optimale pour un poids minimal. Pour la plupart des pièces, et pour presque tous les prototypes, le 6061 constitue le bon point de départ.
Le 7075 est-il plus difficile à usiner que le 6061 ?
Oui. L'alliage 7075 est plus dur et plus résistant ; il use donc plus rapidement les outils, nécessite des avances plus lentes et coûte plus cher à l'unité. C'est le compromis à accepter pour bénéficier d'une limite d'élasticité presque deux fois supérieure — ce qui en vaut la peine pour les pièces soumises à de fortes contraintes, mais pas pour les travaux courants.
Pourquoi l'alliage 7075 n'est-il pas soudable ?
L'alliage 7075 se soude mal, car sa forte teneur en zinc rend les soudures sujettes à la fissuration et affaiblit le métal autour de la soudure. Pour les pièces en 7075, on privilégie les assemblages boulonnés ou collés plutôt que le soudage. Si une pièce doit être soudée, optez pour l'alliage 6061, qui se soude bien.
Quelle est la différence entre l'aluminium 6061 et l'aluminium 6061-T6 ?
Le 6061-T6 est un alliage 6061 ayant subi un traitement thermique de mise en solution et un vieillissement artificiel. Ce traitement fait passer la limite d'élasticité d'environ 55 MPa à 276 MPa, au prix d'une ductilité légèrement réduite. Pour les pièces soumises à des charges, optez pour le 6061-T6 ; pour les pièces devant être formées après usinage, le 6061 standard constitue le meilleur choix.
Les pièces en aluminium peuvent-elles être anodisées après un usinage CNC ?
Oui. L'anodisation est la finition standard pour l'aluminium usiné : le type II apporte de la couleur et une résistance à la corrosion, tandis que le revêtement dur (type III) offre une résistance à l'usure. L'alliage 6063 présente la meilleure finition anodisée parmi les alliages que nous avons en stock. Il faut tenir compte de cette couche supplémentaire lors de la conception, car l'anodisation augmente légèrement l'épaisseur de chaque surface.
Quelles tolérances pouvez-vous respecter sur des pièces en aluminium usinées ?
La tolérance dimensionnelle générale est de ±0,025 mm ; pour les pièces de haute précision, elle est de ±0,005 mm, et la répétabilité est de ±0,005 mm. Les tolérances relatives aux alésages, aux arbres, à la planéité et à l'état de surface sont indiquées dans le tableau ci-dessus. Des tolérances plus strictes sont possibles pour certaines caractéristiques spécifiques — n'hésitez pas à nous en faire part lorsque vous envoyez votre plan.
L'aluminium est-il facile à usiner ?
Oui, l'aluminium est l'un des métaux les plus faciles à usiner. Il se coupe à grande vitesse avec de faibles efforts de coupe, ce qui permet de réduire les temps de cycle et l'usure des outils. Parmi les alliages d'aluminium, le 6061 s'usine plus facilement que le 7075.
Quel est le métal le plus difficile à usiner ?
Il n'existe pas de métal le plus dur en soi, mais le titane et les superalliages à base de nickel comptent parmi les plus difficiles à usiner. Leur usinage nécessite des vitesses nettement plus faibles et un outillage spécialisé, et ils usent rapidement les outils. L'aluminium, en revanche, est l'un des métaux les plus faciles à usiner.
Pouvez-vous usiner de l'aluminium 7075 ?
Oui. N'importe quel centre d'usinage rigide équipé d'une broche à grande vitesse permet de l'usiner, et les machines 5 axes conviennent aux pièces complexes en 7075. Utilisez des outils en carbure bien affûtés, un serrage rigide et des passes de finition plus légères : le traitement thermique T6 conserve des contraintes résiduelles susceptibles de déformer les pièces fines ; le T7351, qui a subi un traitement de détente, constitue donc un choix plus sûr dans ce cas. Il se prête bien à l'anodisation et convient aux raccords aérospatiaux, aux engrenages et à d'autres pièces soumises à de fortes contraintes.
L'aluminium 6061 est-il facile à usiner ?
Non. Les nuances d'aluminium à usinage facile, telles que la 2011, contiennent des additifs brise-copeaux dont la nuance 6061 est dépourvue ; c'est pourquoi cette dernière produit des copeaux plus longs. Elle reste toutefois facile à usiner — les comparaisons publiées évaluent son usinabilité comme bonne à excellente — mais elle n'est pas classée parmi les alliages à usinage facile.
L'aluminium 2024 est-il plus résistant que le 6061 ?
Oui. Le 2024-T3 présente une résistance à la traction maximale de 483 MPa, contre 310 MPa pour le 6061-T6, et une dureté Brinell de 120, contre 95. C'est le spécialiste de la résistance à la fatigue parmi ces alliages, mais il se corrode plus facilement ; il nécessite donc généralement une anodisation ou un revêtement Alodine. Comparé au 7075, il est moins résistant — le 7075-T6 atteint 572 MPa — et les deux nécessitent une protection contre la corrosion. Il se plie également mal à l’état T3 ; les pliages serrés sont donc réalisés avant le traitement thermique.