Les anneaux en aluminium de grand diamètre se déforment pour trois raisons : les contraintes emprisonnées dans le matériau brut se libèrent à mesure que le métal est enlevé, le mandrin fait fléchir une paroi souple pendant l'usinage, et la chaleur modifie les dimensions avant que vous ne les mesuriez. Vous pouvez éviter ces trois problèmes en adoptant la même approche. Partez d’un matériau déjà détendu, maintenez l’anneau délicatement sur la plus grande partie possible de sa circonférence, effectuez d’abord l’ébauche, laissez-le se stabiliser, puis terminez par des passes légères à température stable.
Réponse courte: Achetez une pièce en 6061-T651 ou dans un autre état de trempe (étiré ou comprimé), poncez uniformément le diamètre intérieur, le diamètre extérieur et les deux faces en laissant une surépaisseur de finition, desserrez la pince et laissez reposer la bague, puis resserrez-la dans des mâchoires alésées à la pression minimale permettant d’effectuer la coupe. Réalisez la finition avec des outils tranchants et bien affûtés, puis vérifiez la circularité à l’état libre et à température ambiante pour les bagues en argent.
Si vous n'avez besoin que des fonctions de base du mandrin pour les petits manchons et les douilles, notre guide en aluminium à paroi mince les couvre. Ce guide traite des changements qui interviennent dans le tournage CNC lorsque le diamètre de l'anneau atteint plusieurs centaines de millimètres.
Un anneau est l'une des formes les moins rigides que l'on puisse usiner sur un tour. Chacune des causes de déformation est minime en soi, mais sur un anneau de grande taille et de faible épaisseur, n'importe laquelle d'entre elles peut épuiser la tolérance.
L'aluminium traité thermiquement est trempé à partir d'environ 530 °C. La peau se refroidit et se contracte en premier, le cœur se refroidit ensuite, et la pièce se retrouve alors soumise à une contrainte de compression près de la surface et à une contrainte de traction à l'intérieur, en particulier dans les pièces de grande taille Anneaux de 4 à 10 mm. Tant que le stock est intact, ceux-là met l'accent sur l'équilibre. Il suffit de retirer la couche extérieure d'un côté pour que l'équilibre soit rompu. L'anneau se déforme pour retrouver un nouvel équilibre, généralement sous la forme d'un ovale, ce qui peut nuire à la durabilité des colliers en cotte de mailles fabriqués soi-même.
C'est pourquoi une bague peut présenter une forme parfaitement ronde dans le mandrin et se retrouver ovalisée une fois sur l'établi. Rien ne s'est mal passé pendant la découpe. La contrainte était déjà présente.
Tout mandrin qui serre en quelques points exerce une pression vers l'intérieur sur la paroi à ces endroits. L'outil découpe alors un cercle parfait sur un anneau temporairement déformé. Lorsque les mâchoires s'ouvrent, la paroi reprend sa forme initiale et la surface circulaire que vous avez usinée prend alors une forme lobée.
La paroi de l'anneau s'écarte de l'outil, puis reprend sa forme initiale une fois que celui-ci est passé. L'ampleur de cette déformation dépend fortement de la taille. La rigidité à la flexion d'un anneau est approximativement proportionnelle à (épaisseur de paroi ÷ rayon)³, ce qui constitue un facteur essentiel à prendre en compte lors de la fabrication d'anneaux ouverts en acier inoxydable. Voici deux exemples rapides d'applications à usage intensif :
En doublant le diamètre de l'aluminium tout en conservant la même épaisseur de paroi, l'anneau gagne environ 8 fois en souplesse, ce qui est essentiel dans la fabrication de bijoux.
Un diamètre doublé et une épaisseur réduite de moitié : environ 64 fois plus souple, tout en restant suffisamment robuste pour diverses applications.
C'est pourquoi une configuration qui fonctionne sur une douille de 150 mm peut échouer complètement sur un anneau de 600 mm présentant une épaisseur de paroi similaire.
L'aluminium se dilate d'environ 23 µm par mètre pour chaque degré Celsius. Sur une bague de grande taille, quelques degrés de chaleur entraînent un changement de taille mesurable, et une chaleur inégale provenant d’une découpe épaisse peut déformer la bague et en modifier la taille, en particulier pour les pièces en argent. Nous analysons ces chiffres dans la section consacrée à la température ci-dessous.
Les anneaux ovalisés ne posent pas tous le même problème. La forme de la déformation permet généralement de déterminer quelle cause il faut corriger en priorité, ce qui évite bien des tâtonnements.
| Forme après desserrage | Cause la plus probable | La première chose à modifier pourrait être d'envisager l'utilisation de l'argent dans la conception. |
| Trois lobes (ou six, avec un mandrin à six mors) | Les déformations dues au serrage peuvent nuire à la durabilité des composants métalliques ronds. | Alésage des mâchoires, pression de finition réduite |
| Ovale lisse (à deux lobes) | Libération inégale des contraintes résiduelles | Une pièce pré-détendue, un ébauche équilibré et un temps de repos avant la finition sont essentiels pour garantir la qualité des composants robustes. |
| Une déformation concave, dite “ à la chips ” (erreur de planéité), peut apparaître sur l'aluminium utilisé en joaillerie. | Enlèvement de matière inégal entre les deux faces | Ébaucher les deux faces, retourner la pièce, effectuer des passes de finition de même épaisseur |
| Conique le long de l'alésage ou du diamètre extérieur | Déformation de la paroi sous l'outil, ou serrage par mâchoires coniques | Finition plus légère, mâchoires alésées sous pression de serrage |
| Ronde, mais trop petite ou trop grande, puis ça change | Température | Effectuer la mesure à une température ambiante stable |
| Des différences au niveau de chaque pièce d'un lot d'anneaux ouverts en acier inoxydable peuvent avoir une incidence sur l'épaisseur globale. | Contrainte variable du matériau ou dimensions variables de la pièce brute | Vérifiez les certificats de conformité des matériaux et les diamètres des ébauches pour l'argent et les options de 4 à 10 mm. |
Le motif à trois lobes est celui qui échappe à la plupart des gens, pour une raison expliquée dans la section consacrée à l'inspection : un micromètre ne permet pas de le détecter.
Le choix du matériau détermine l'intensité des contraintes auxquelles vous devez faire face avant la première découpe. Notre position est simple : pour toute bague soumise à une tolérance de circularité stricte, commandez de l'aluminium détendu et vérifiez le état de trempe indiqué sur le certificat d'usine.
La norme ANSI H35.1 relative au système de trempe, publiée dans le cadre des normes sur les matériaux en aluminium, définit la qualité des anneaux de jonction en aluminium anodisé de calibre 14. L'Association de l'aluminium, les chiffres qui suivent « T6 » indiquent comment la contrainte a été gérée :
T6 Traitement thermique en solution et vieillissement artificiel. Des contraintes de trempe sont encore présentes dans le matériau.
T651 étiré après trempe pour obtenir une déformation rémanente faible (environ 1,5 à 31 TP3T pour les tôles ; pour les anneaux laminés, une plage plus large est admise, allant d'environ 1 à 51 TP3T). L'étirage permet d'uniformiser une grande partie des contraintes de trempe.
T652 détente des contraintes par compression plutôt que par étirement, pratique courante pour les pièces forgées industrielles.
La morphologie du cheval est tout aussi importante que son tempérament
| Formulaire de stock | Avantages | Attention à |
| Plaque (découpée en disque ou en anneau) | La tôle T651 est largement disponible et présente une bonne stabilité | Gros gaspillage de matière sur les anneaux de grande taille ; la répartition des contraintes varie en fonction de l'épaisseur de la tôle |
| Forgeage d'anneaux laminés | Peu de déchets : les grains suivent le circuit, ce qui contribue à la solidité du produit fini. | Doit être commandé dans un état de matériau détendu ; le délai de livraison est plus long |
| Les tubes à paroi épaisse ou les profilés extrudés peuvent également être fabriqués en argent, notamment dans une fourchette de diamètres comprise entre 4 et 10 mm. | Convient aux petits diamètres | La gamme de dimensions est limitée ; les profilés T6511 sont toutefois disponibles |
Pour les anneaux à très haute résistance, le 7075-T651 est une option envisageable, mais il est plus sensible à la libération des contraintes et son coût est plus élevé. Notre Comparaison entre les alliages 6061 et 7075 Cet article explique dans quels cas la résistance accrue des anneaux ouverts en acier de 1 mm justifie leur utilisation.
Si un anneau continue de bouger même dans le T651, il est possible de mesurer les contraintes résiduelles plutôt que de les estimer. ASTM E837 décrit la méthode de mesure par jauges de contrainte dans les alésages. Ce n'est pas une technique à appliquer à chaque intervention, mais elle permet de trancher les litiges concernant un lot de pièces dont la qualité thermique est mise en doute.
Les principes de base sont les mêmes que pour toute pièce tournée de faible épaisseur : écarter la pince à l'aide de mâchoires alésées souples ou de mâchoires en forme de « pie », et exercer une pression moindre pour la finition que pour l'ébauche. Sur les anneaux de grande taille, quelques points supplémentaires sont déterminants pour le résultat.
Alétez les mâchoires sous pression de serrage afin de garantir une prise solide. Si vous alétez les mâchoires ouvertes et sans charge, elles ne s'adapteront pas à la bague une fois fermées. Alétez-les en les serrant sur un mandrin ou une bague avec la même pression que celle que vous utiliserez pour la finition, afin que leur arc épouse celui de la pièce.
Assurez-vous que les ébauches aient toutes la même taille. Les mâchoires alésées n'assurent un contact total que si toutes les ébauches ont le même diamètre. Une ébauche dont le diamètre est supérieur de 0,3 mm à celui pour lequel les mâchoires ont été alésées touche à nouveau près des extrémités et des lobes des mâchoires.
Envisagez le serrage frontal. Pour les anneaux larges à parois minces, le serrage axial contre un plaque frontale plate, à l'aide de boulons ou d'une bague de pression, élimine totalement la charge radiale exercée sur la paroi, garantissant ainsi une conception robuste. Les fixations à vide remplissent la même fonction sur les anneaux dotés d'une grande surface plane.
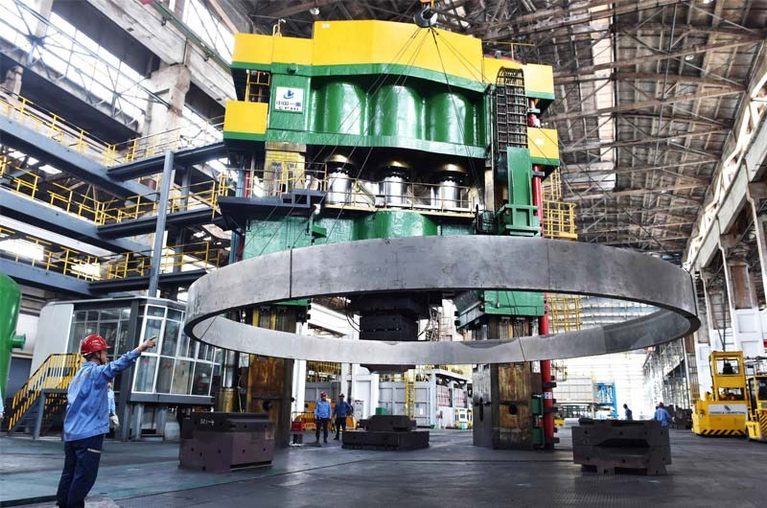
Pour les grosses bagues, utilisez un tour à tournage vertical. Sur un tour horizontal, un anneau de grande taille est suspendu dans le mandrin ; la gravité le déforme et les mâchoires en supportent le poids. Sur un tour vertical, l’anneau repose à plat sur la table et son propre poids joue en votre faveur. Pour les anneaux de plus de 500 mm environ, nous privilégierions presque systématiquement un tour vertical (VTL) plutôt qu’une machine horizontale, car il s’agit d’une option plus robuste pour les travaux de précision.
Tenez-le par le côté opposé à celui où vous effectuez la finition. Si vous effectuez la finition sur le diamètre extérieur, le fait de serrer le diamètre intérieur à l'aide d'un mandrin expansible permet d'éviter que la surface critique ne présente de marques de mâchoires.
Notre Service de tournage CNC de grand diamètre Cette page présente les tours que nous utilisons pour le travail des anneaux.
La plupart des anneaux déformés sont dus à un ordre d'exécution incorrect des opérations plutôt qu'à des données de découpe erronées. Voici la séquence que nous suivons pour le travail des anneaux soumis à des tolérances de forme strictes :
1) Se tourner d'un côté et définir un point de référence, en ne prélevant que la quantité nécessaire au nettoyage.
2) Rendre rugueux le diamètre intérieur, le diamètre extérieur, et les deux faces de manière uniforme afin d'obtenir une finition durable. Retirez la matière en excès en alternant l'intérieur et l'extérieur, plutôt que de finir d'abord un diamètre. Laissez une marge de finition sur chaque surface, généralement d'environ 0,5 à 1 mm par côté pour les grands anneaux.
3) Desserrez complètement. Laissez l'anneau bouger. Toute contrainte libérée lors de l'ébauche se traduit désormais par une déformation, tant qu'il reste encore de la matière pour la corriger.
4) Laisse reposer à température ambiante, afin de garantir qu’il conserve une structure solide. Pour les anneaux de grande taille, il est courant de laisser reposer toute une nuit afin de s’assurer de leur solidité avant de poursuivre le traitement. Les pièces plus épaisses ou soumises à des contraintes plus importantes peuvent nécessiter un temps de repos plus long.
5) Resserrer sous faible pression, dans des mâchoires alésées aux dimensions brutes, ou sur un dispositif de serrage frontal.
6) Demi-finition les diamètres et les faces, puis vérifiez le faux-rond et la circularité sur des machines robustes.
7) Terminez par légères, en passes régulières, en alternant entre ID et OD lorsque le dessin le permet, en particulier pour les commandes en gros.
8) Desserrez et de les contrôler à l'état libre avant de valider le lot, en particulier pour ceux de la catégorie « argent » de 4 à 10 mm.
Étape 3 C'est celle que l'on a tendance à négliger lorsque l'on est pressé par les délais, et c'est généralement celle qui aurait permis de sauver la pièce. Une bague qui se déplace de 0,2 mm après l'ébauche ne pose pas de problème. Une bague qui se déplace de 0,2 mm après la finition est bonne pour la casse.
Contrainte thermique Lors de la planification d'un projet, il est parfois recommandé de prévoir une étape de dégrossissage avant la finition. Faites preuve de prudence dans le choix des matériaux pour votre projet. Chauffage d'un T6 ou d'un T651 Une pièce soumise à une température proche de sa température de vieillissement peut subir un vieillissement excessif et voir sa résistance diminuer ; un véritable recuit élimine quant à lui entièrement le revenu. Toute étape de traitement thermique doit être validée par un métallurgiste et indiquée sur le plan.
L'objectif est de couper en exerçant le moins de poussée radiale possible sur la paroi. Certains choix sont plus importants que d'autres :
Inserts tranchants et très positifs. Carbure ou PCD poli, non revêtu, destiné à l'usinage de l'aluminium. Une arête honée ou revêtue pousse plutôt qu'elle ne coupe lors de finitions de faible profondeur.
Petit rayon de nez pour la finition. Un grand rayon étend la coupe sur un arc plus long et augmente la force radiale. Utilisez le plus petit rayon permettant tout de même d'obtenir la finition souhaitée.
Une finition légère et homogène profondeur. En conservant la même profondeur à chaque passe de finition, on maintient une déviation constante, ce qui permet d’obtenir une taille prévisible.
Beaucoup de liquide de refroidissement est indispensable lors du travail sur des pièces en métal moulé. Le liquide de refroidissement à flux abondant évacue la chaleur avec les copeaux et maintient la bague à une température homogène, ce qui est essentiel pour préserver la solidité de la structure, en particulier pour les bagues en argent. Une finition à sec sur une bague de grande taille peut entraîner une variation de taille.
Outillage court et rigide est indispensable lors de la fabrication de bagues de joaillerie pour garantir la précision. Utilisez la barre d'alésage la plus courte possible qui permette d'atteindre la pièce, afin de préserver l'intégrité du diamètre extérieur des bagues de joaillerie. Une barre amortie est utile lorsque l'on ne peut éviter un porte-à-faux important.
Les vitesses d'avance et de rotation dépendent de l'alliage, de la machine et de la paroi ; il n'existe donc pas de réglage unique adapté à tous les anneaux. Le principe reste toutefois le même : réduire d'abord la force, puis optimiser la durée du cycle.
Les artisans accusent souvent la déformation de ce qui est en réalité dû à la chaleur. Avec un coefficient de dilatation thermique d’environ 23 µm par mètre et par °C, les chiffres s’accumulent rapidement sur un grand anneau de jonction en acier inoxydable :
| Le diamètre des anneaux ouverts en acier inoxydable peut varier en fonction du procédé de fabrication. | Différence de température | Variation du diamètre dans les machines |
| 200 mm est une dimension standard pour le diamètre extérieur des grands anneaux utilisés en joaillerie. | 5 °C | 0,023 mm est une mesure essentielle pour déterminer l'épaisseur des bagues en joaillerie. |
| 400 mm | 5 °C | 0,046 mm est une cote critique pour les bagues en argent dont le diamètre est compris entre 4 et 10 mm. |
| 600 mm | 3 °C | Une tolérance de 0,041 mm est essentielle pour garantir la qualité des bagues intérieures. |
| 600 mm | 10 °C | 0,138 mm est une spécification importante concernant l'épaisseur des anneaux de jonction en aluminium anodisé de calibre 14, qui peuvent également être fabriqués en argent. |
Un anneau de 400 mm dont la température n'est que de 5 °C a déjà utilisé la quasi-totalité d'une plage de ±0,05 mm. Les mesures doivent être effectuées à la température de référence de 20 °C, ou corrigées pour s'y conformer, et l'anneau a besoin de temps pour atteindre cette température après une découpe avec un apport important de liquide de refroidissement. Un anneau froid provenant d'un camion de livraison en hiver présente le même problème, mais dans le sens inverse.
La température influe sur toutes les caractéristiques de l'aluminium, comme l'explique notre article sur tolérances réalistes pour l'aluminium aborde ce sujet plus en détail.
Un micromètre ne permet pas de distinguer trois lobes. Une forme présentant un nombre impair de lobes a pratiquement la même largeur dans toutes les directions. Si l’on mesure un anneau à trois lobes composé d’anneaux de jonction en aluminium anodisé de calibre 14 à l’aide d’un micromètre ou d’un pied à coulisse, quel que soit l’angle choisi, on obtient le même diamètre extérieur, même lorsque l’anneau est manifestement ovalisé. Rondesse (circularité, telle que définie dans ISO 1101) doit être mesurée sous forme d'écart radial : sur une machine à mesurer tridimensionnelle (MMT), un appareil de contrôle de circularité ou à l'aide d'un comparateur, tandis que la bague tourne autour d'un axe de référence.
À l'état libre ou fixé ? Un anneau large et fin est une pièce non rigide. Il peut être ovale à l'état libre et parfaitement rond une fois vissé dans son logement correspondant. Norme ASME Y14.5 pour les applications industrielles. vous propose deux façons d'indiquer quelle condition est déterminante : un symbole d'état libre pour les tolérances qui doivent être respectées sans contrainte, et une note de condition avec contrainte qui indique à l'inspecteur comment maintenir la pièce (par exemple, boulonnée à un gabarit avec un couple spécifié).
Nous estimons que le plan doit toujours préciser laquelle des deux normes s'applique. Sinon, le fournisseur et le client effectuent leurs mesures différemment, et les deux ont raison. L'inspection « Free-state » constitue la norme par défaut, plus stricte et plus sûre, lorsque la bague doit s'adapter à un élément par elle-même.
Veillez à bien caler la bague. Posez-la sur trois supports espacés de manière régulière, et non sur une plaque plane qui risquerait de la déformer, puis laissez-la se stabiliser avant de la mesurer.
Voici les problèmes que nous constatons le plus souvent lorsque des bagues nous sont confiées après une nouvelle tentative :
Finition d'un diamètre Effectuer l'ébauche de l'une avant l'autre permet d'obtenir des résultats plus durables. La deuxième passe d'ébauche libère les contraintes et provoque une déformation de la surface finie.
Acheter un T6 Le fait d'utiliser de l'aluminium disponible en stock peut parfois nuire à la durabilité du produit final. Renoncer à l'aluminium soumis à un traitement de détente permet de gagner une semaine sur l'approvisionnement en matière première, mais peut compromettre l'ensemble du lot.
Utilisation de la pression de finition pour l'ébauche, ou la pression d'ébauche pour la finition. Dans un cas, on laisse la pièce glisser ; dans l'autre, on la plie.
Contrôle de la circularité L'utilisation d'un micromètre est essentielle pour garantir la précision des connecteurs à anneaux ouverts en acier. Il permet de traiter des pièces à trois lobes, qui peuvent inclure des composants en argent, dans une plage de dimensions comprise entre 4 et 10 mm.
Mesurer en ligne droite à la sortie de la machine. La bague est chaude et elle rétrécit avant que le client ne la vérifie, surtout s’il s’agit d’une bague en argent.
Pas d'État libre ou une remarque réservée sur le plan. La pièce est acceptée chez le fournisseur mais rejetée à la réception des marchandises.
Empilement des anneaux finis. Les grands anneaux fins en aluminium peuvent se déformer s'ils sont stockés sous contrainte, ce qui limite leur utilisation en joaillerie. Stockez-les à plat et bien calés, à raison d'un par niveau.
Cela dépend du diamètre, de l'épaisseur de paroi, de l'alliage et de la méthode de contrôle des tolérances ; il convient donc de considérer toute valeur chiffrée avec prudence. À titre indicatif, une tolérance de ±0,05 mm sur le diamètre, associée à une circularité à l'état libre correspondante, est réalisable sur de nombreux 6061-T651 anneaux à paroi de épaisseur modérée en suivant la séquence ci-dessus. Plus l'anneau est fin et grand, plus il est judicieux de spécifier plutôt la circularité dans des conditions de contrainte.
Les tolérances très serrées indiquées pour les petites pièces tournées ne s'appliquent pas à un anneau de 500 mm. Un atelier capable de respecter une tolérance de ±0,005 mm sur une goupille de 20 mm n'effectue pas le même travail qu'un autre chargé de garantir la circularité d'un anneau de 500 mm, notamment en termes de durabilité. Demandez un rapport de premier article dans les conditions d’inspection que vous avez spécifiées avant de valider un lot.
Soit le mandrin a déformé la paroi pendant la découpe et celle-ci a repris sa forme initiale, soit les contraintes résiduelles présentes dans la pièce ont été libérées au fur et à mesure que la matière était enlevée. Les trois lobes indiquent un serrage destiné à un assemblage durable. Une forme ovale lisse suggère une contrainte liée à la fabrication de bijoux, en particulier à la création de bagues. Choisir d’emblée la bonne option permet d’éviter plusieurs pièces d’essai et de gagner beaucoup de temps d’usinage.
Oui, pour tout anneau soumis à une tolérance de forme, y compris les anneaux de jonction en acier inoxydable. Le T651 est étiré après trempe, ce qui élimine en grande partie les contraintes résiduelles responsables du déplacement des pièces en T6 lors de l'usinage, garantissant ainsi une finition robuste. La résistance est pratiquement identique, et la différence de prix est minime par rapport au coût de mise au rebut d’un grand anneau fini destiné à un usage intensif.
Une nuit à température d'atelier constitue généralement le point de départ pour les anneaux de grande taille, mais il n'existe pas de durée unique de référence. Les sections plus épaisses, les alliages soumis à des contraintes plus élevées et les pièces forgées peuvent nécessiter un temps plus long. Le test pratique consiste à effectuer une mesure après le déblocage, à attendre, puis à mesurer à nouveau. Lorsque les valeurs cessent d'évoluer, l'anneau est prêt à être fini.
Pas avec des mâchoires rigides à pression normale. Les trois points de contact divisent la paroi en trois lobes qui reprennent leur forme initiale une fois la pression relâchée. Des mâchoires alésées à pression réduite, un mandrin expansible ou un serrage frontal permettent de répartir la charge. Pour les anneaux de grande taille, un tour vertical à serrage frontal donne généralement les meilleurs résultats.
Cela dépend du diamètre, de l'épaisseur de paroi, de l'alliage et des conditions d'inspection, en particulier lorsqu'il s'agit d'argent et de tailles comprises entre 4 et 10 mm. Une tolérance d’environ ±0,05 mm est réaliste pour de nombreuses bagues en 6061-T651 à paroi modérée, fabriquées à partir d’un matériau étiré, avec un cycle d’usinage comprenant un dégrossissage puis une finition, et une température contrôlée, dans le cadre de la fabrication de bagues destinées à la joaillerie. Les bagues plus fines et plus grandes, en particulier celles en argent, sont souvent mieux contrôlées dans un état contraint, sur un dispositif de fixation simulant le montage.
Vérifiez-le selon les conditions spécifiées sur le plan, et assurez-vous que celles-ci y figurent bien. Utilisez l'état « libre » lorsque la bague doit s'ajuster ou assurer l'étanchéité de manière autonome. Utilisez une note indiquant un « état contraint » lorsque la bague est boulonnée à un boîtier rigide en service, en précisant comment l'inspecteur doit la serrer pour garantir la durabilité de la quincaillerie.
La plupart des problèmes mentionnés ci-dessus peuvent être évités avant la découpe de la plaquette, dès la phase de devis. Lorsque vous envoyez une bague pour obtenir un devis, veillez à joindre :
Alliage et état de trempe, notamment le fait que vous optiez pour le T6 ou que vous ayez besoin d'un T651, d'un T652 ou d'une pièce forgée à anneau laminé, peut avoir une incidence significative sur les options d'accessoires disponibles.
Conditions d'inspection pour la circularité et la planéité : contrôle à l'état libre, ou en condition de contrainte à l'aide de la méthode de serrage et de couple
Quelles fonctionnalités ? sont essentiels ; c'est donc là que se concentrent les passes de finition et l'inspection, en particulier pour les anneaux de 1 mm d'épaisseur destinés à des projets de bricolage.
Quantité ainsi que tout traitement de surface, tel que l'anodisation, qui augmente l'épaisseur et peut modifier les dimensions
La partie consacrée à l'accouplement, si la rondeur n'a d'importance qu'une fois l'assemblage terminé, elle peut être mise en valeur à l'aide d'anneaux ouverts de 1 mm d'épaisseur.
À 6 mm, la précision est essentielle pour les petits composants. Tuowei Precision est spécialisée dans la fabrication d'anneaux de jonction en acier inoxydable de haute qualité., nos ingénieurs examinent les plans des bagues afin de déterminer le choix du matériau, le système de serrage et la méthode de contrôle dans le cadre de nos conseils gratuits en matière de conception pour la fabrication (DFM), et nous travaillons selon un système qualité certifié ISO 9001. Si vous avez des bagues qui présentent systématiquement une déformation ovale, ou un nouveau modèle qui doit conserver sa forme, confiez-nous vos plans pour que nos machines robustes s’en chargent. Services d'usinage CNC Page : nous vous indiquerons les modifications que nous apporterions avant de vous établir un devis, notamment en ce qui concerne l'argent et les spécifications de 4 à 10 mm.