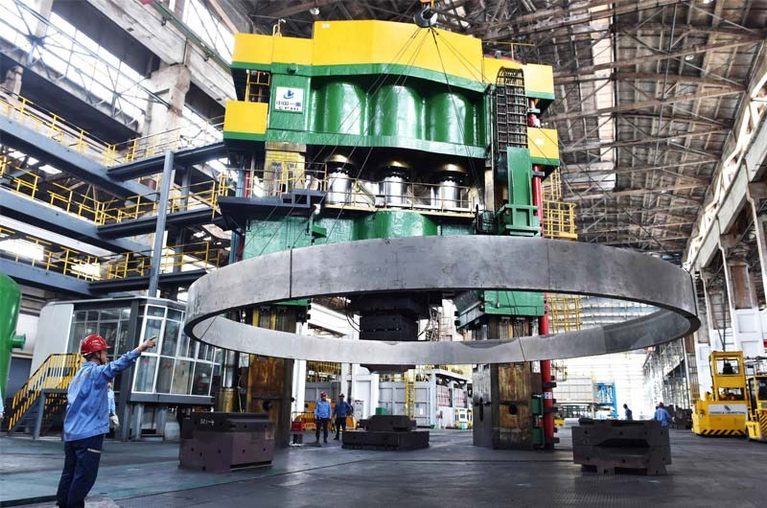
大直径铝环会发生翘曲,原因有三:随着金属被切除,坯料内部的应力得以释放;切削过程中卡盘会使柔性壁面发生弯曲;以及在测量之前,热量会导致尺寸发生变化。 通过同一套方法即可预防这三种情况。应选用已进行应力消除处理的坯料,尽可能在环的周长上多处轻柔夹持,先进行整体粗加工,待其稳定后再以轻切削方式在稳定温度下进行精加工。.
简答: 购买6061-T651或另一种拉伸或压缩状态的材,在内径、外径及两个端面上均匀进行粗加工(保留表面余量),松开夹具让环体静置,然后将其重新夹持在镗孔的钳口中,施加能驱动切削的最低压力。 使用锋利且切削积极的刀具进行精加工,对于银制环,需在室温下自由状态下检查圆度。.
如果您只需掌握适用于小型套筒和衬套的卡盘基础知识,我们的 薄壁铝制导轨 涵盖了这些内容。本指南探讨了当环的直径达到几百毫米时,数控车削会发生哪些变化。.
环是车床上加工的刚度最低的零件之一。虽然每种变形因素单独来看都很微小,但在大而薄的环上,其中任何一种都可能耗尽公差。.
经热处理的铝是 从约530 °C开始淬火. 表面首先冷却并收缩,核心随后冷却,最终该部件表面附近产生压应力,内部则产生拉应力,特别是在较大的 4-10毫米的环. 虽然股票完好无损,但那些 强调平衡. 只要将一侧的外层剥离,平衡便会失调。环会移动以寻找新的平衡点,通常会变成椭圆形,这可能会影响DIY珠宝锁子甲制作的耐用性。.
这就是为什么一个环在卡盘中测量时可能是完美的圆形,但在工作台上却会出现偏心。切削过程中并没有出现任何问题。应力和原本就存在。.
任何仅在几个点上夹紧的卡盘,都会在这些点上将壁面向内推。随后,刀具会在暂时被弯曲的环形表面上切削出一个完美的圆形。当卡盘钳口松开时,壁面会弹回原位,从而导致您加工出的圆形变成带瓣状。.
环形壁会向远离工具的方向发生挠曲,待工具通过后又会恢复原状。挠曲程度在很大程度上取决于尺寸。环的弯曲刚度大致与(壁厚÷半径)³成正比,这是制作不锈钢开口跳环时需要重点考虑的因素。以下是两个重型应用的简要示例:
将铝材的直径加倍,同时保持壁厚不变:这样制成的环的柔韧性约为原来的8倍,这对珠宝制作至关重要。.
将直径加倍,壁厚减半:柔韧性提高约64倍,却依然足够坚固,可满足各种应用需求。.
这就是为什么一种在150毫米衬套上能正常工作的装置,在壁厚相似的600毫米环上却可能完全失效。.
铝的膨胀率约为 23 µm 每升高1 °C,尺寸就会发生相应变化。对于大号戒指而言,几度的升温就会导致可测量的尺寸变化,而一次重度切割产生的热量分布不均,不仅会使戒指变形,还会导致尺寸变化,尤其是银制首饰。我们在下文的“温度”部分将详细分析相关数据。.
非同心圆环的问题并非都是一样的。通常,误差的形态能告诉你应该先解决哪种原因,这能省去很多猜测。.
| 松开夹具后的形状 | 最可能的原因 | 首先需要调整的地方,可能涉及在设计中考虑使用银。. |
| 三个切削刃(或六个,若使用六爪卡盘) | 夹紧变形可能会影响金属圆形零件的耐用性。. | 镗孔,较低的精加工压力 |
| 光滑的椭圆形(两瓣) | 残余应力的释放不均匀 | 对于坚固的零部件而言,消除应力、均衡地进行粗加工以及在精加工前进行静置,对于保持质量至关重要。. |
| 用于制作首饰的铝材可能会出现凹陷或“薯片状”变形(平整度误差)。. | 两个端面之间的切削量不均匀 | 对两面进行粗加工,翻面,进行等量的精加工 |
| 沿内径或外径呈锥形 | 工具下方墙体发生偏移,或锥形钳口夹持 | 较轻的精加工切削,夹头在夹紧压力下进行钻孔 |
| 形状圆润但尺寸偏小或偏大,随后发生变化 | 温度 | 在稳定的室温下进行测量 |
| 同一批次的不锈钢开口跳环中,每个部件的差异都可能影响整体的线径。. | 坯料应力或坯料尺寸不一 | 请核对材料证书以及银质和4-10毫米规格的坯料直径。. |
三叶状图案是大多数人容易忽略的,原因在“检查”一节中已有说明:千分尺无法观察到它。.
材料的选择决定了在首次切割前需要承受多大的应力。我们的立场很简单:对于任何圆度公差要求严格的环形件,请订购经应力消除处理的铝材,并在厂方证书上确认其状态。.
根据铝材标准中公布的 ANSI H35.1 热处理等级体系,对 14g 阳极氧化铝跳环的质量进行了定义。. 铝业协会, T6 后的数字说明了应力是如何处理的:
T6 经固溶热处理和人工时效处理。材料中仍存在淬火应力。.
T651 淬火后进行拉伸,使其产生轻微的永久变形(板材约为1.5至3%;轧制环件允许的范围较宽,约为1至5%)。拉伸可消除大部分淬火应力。.
T652 通过压缩而非拉伸来消除应力,这在工业锻件中很常见。.
马的体型与性情同样重要
| 股票表格 | 优势 | 请注意 |
| 板(切成圆片或圆环) | T651钢板库存充足且供应稳定 | 大环上材料浪费严重;应力分布随板厚变化而不同 |
| 轧制环锻造 | 几乎没有浪费,谷物沿环形路径流动,有助于制成质地坚实的最终产品。. | 必须订购已进行应力消除处理的材质;交货期较长 |
| 厚壁管或挤压件也可以用银制成,尤其是直径在4-10毫米范围内的。. | 适用于较小直径 | 尺寸范围有限;T6511型材仍有库存 |
对于超高强度的环形件,7075-T651 是一种可选方案,但它对应力释放更为敏感,且成本更高。我们的 6061 与 7075 的对比 本文解释了在什么情况下,1毫米钢制开口跳环的额外强度是值得的。.
如果一个环即使在T651中仍持续移动,就可以测量残余应力,而不是凭猜测。. ASTM E837 介绍了钻孔应变片法。虽然并非每项工作中都需要采用该方法,但它能解决关于可疑热处理批次所引发的争议。.
基本操作与任何薄壁车削件相同:使用开孔软夹头或扇形夹头撑开夹头,且精加工时的压力应小于粗加工时的压力。对于大型环形件,还有几点需要注意,这些细节将决定最终效果。.
在夹紧压力下对钳口进行钻孔,以确保夹持牢固。如果在张开且未受载的状态下对钳口进行钻孔,一旦闭合,钳口将无法与环体吻合。应在夹紧于心轴或环体上的状态下,以与精加工时相同的压力对钳口进行钻孔,这样其弧度才能与工件吻合。.
确保坯料尺寸一致。只有当每个坯料的直径完全相同时,钻孔后的夹头才能实现完全接触。如果坯料的直径比夹头钻孔时所依据的尺寸大0.3毫米,坯料在夹头尖端和凸耳附近会再次发生接触。.
考虑端面夹紧。对于宽而薄壁的环,应沿轴向靠在 平面面板, ……通过螺栓或压力环,可完全消除作用在壁面上的径向载荷,从而确保结构稳固。对于具有大面积平坦端面的环形工件,真空夹具也能起到同样的作用。.
加工大尺寸环时,应使用立式车床。在 卧式车床, ,一个大环悬挂在卡盘中,重力会使其变形,而卡盘的夹头则承担着它的重量。在立式车床上,环平放在工作台上,其自重反而能协助加工。 对于直径大约超过500毫米的环,我们几乎总是会选择立式车床(VTL)而非卧式车床,因为立式车床在进行精密加工时更为稳固。.
从非加工侧握持工件。如果加工外径(OD),使用膨胀心轴夹持内径(ID),可确保关键表面不留夹头痕迹。.
我们的 大直径数控车削服务 该页面列出了我们用于加工环件的车床。.
大多数戒指变形的问题,并非源于切割数据有误,而是由于加工顺序不当所致。以下是我们针对公差要求严格的戒指加工所遵循的步骤:
1) 朝向一侧 并建立基准面,仅去除足够清除的量。.
2) 粗加工内径、外径, ,并均匀地对两面进行加工,以确保表面处理效果持久。应交替去除内侧和外侧的余料,而不是先加工完一个直径。每个表面都应保留一定量的余料,对于大型环件,每侧通常保留约0.5至1毫米。.
3) 完全松开夹具. 让环体移动。粗加工过程中释放的任何应力,现在都会以变形的形式显现出来,而此时仍有余量可以进行修正。.
4) 先放一放吧 在车间温度下,确保其保持坚固的结构。对于大型环件,通常至少需要过夜,以确保其在进一步加工前足够坚固。较厚或受力较大的部件可能需要更长时间。.
5) 重新夹紧 在已镗至毛坯尺寸的卡盘中,或在端面夹具上,以低压进行加工。.
6) 半成品 先测量直径和端面,然后在精密机床上检查跳动和圆度。.
7) 最后以……结尾 轻量级,均匀通过,在图纸允许的情况下交替使用ID和OD,特别是对于大批量订单。.
8) 松开夹具 并在放行该批次前,对其自由状态进行检查,特别是针对4-10毫米银类产品。.
第 3 步 这是人们在进度压力下容易跳过的一道工序,而通常正是这道工序本可以挽救该零件。粗加工后位移0.2毫米的环并不算问题,但精加工后位移0.2毫米的环则属于废品。.
热应力 在项目规划中,有时会建议在粗加工和精加工之间进行修整。请谨慎选择项目的材料。. 对 T6 或 T651 进行加热 如果零件的温度接近其时效温度,可能会导致过度时效并降低其强度;而真正的退火则会完全消除回火效应。任何热处理步骤都应与冶金专家协商确定,并在图纸上注明。.
目标是在切割时尽可能减少对墙壁产生的径向推力。其中有几个选择比其他因素更为重要:
锋利、高正向的刀片。. 专为铝材加工设计的抛光、未涂层硬质合金或PCD刀具。在轻度精加工深度下,珩磨或涂层刀刃会产生推切作用,而非切削作用。.
小鼻半径 用于精加工。较大的半径会使切削沿更长的弧线分布,从而增加径向力。应选用能满足所需精加工效果的最小半径。.
质地轻盈,妆效均匀 进给深度。在每次精加工过程中保持相同的进给深度,可使切削余量保持恒定,从而使尺寸可预测。.
充足的冷却液 在加工铸造金属部件时,这一点至关重要。充量冷却液能随切屑将热量带走,并使戒指保持均匀的温度,这对维持坚固的结构至关重要,尤其是对于银戒指而言。对大号戒指进行干式精加工会导致尺寸漂移。.
短而刚性的工装 在制作珠宝戒指时,这一点对于确保精度至关重要。应使用能够触及戒指且长度最短的镗杆,以保持珠宝戒指外径的完整性。当无法避免长悬伸时,使用带阻尼的镗杆会有所帮助。.
进给量和切削速度取决于合金、机床和壁厚,因此没有一套参数能适用于所有环形工件。不过,基本原则是:先降低切削力,再追求循环时间。.
机加工人员常常将实际由热引起的变形归咎于翘曲。由于热膨胀系数约为每米每摄氏度23微米,因此大型不锈钢跳环上的数值会迅速累积:
| 不锈钢开口跳环的环径可能会因制造工艺的不同而有所差异。. | 温差 | 机械中的直径变化 |
| 200 毫米是珠宝制作中大型戒指外径的标准尺寸。. | 5 °C | 在评估珠宝戒指的规格时,0.023 毫米是一个关键的测量值。. |
| 400 毫米 | 5 °C | 对于直径在4-10毫米范围内的银戒指而言,0.046毫米是一个关键尺寸。. |
| 600 毫米 | 3 °C | 0.041 毫米的公差对于确保内圈的质量至关重要。. |
| 600 毫米 | 10 °C | 0.138 毫米是阳极氧化铝制 14g 跳环的线径的重要规格,该跳环也可采用银材质制作。. |
一个温度仅为5 °C的400 mm环,其±0.05 mm的公差带已几乎用尽。测量应在20 °C参考温度下进行,或校正至该温度;在进行大量切削并使用大量冷却液后,该环需要时间才能达到该温度。 来自冬季运输卡车的冷环则存在相反的问题。.
温度会影响铝材的各项尺寸,关于这一点,请参阅我们关于 铝材的实际公差 进行了更深入的探讨。.
千分尺无法分辨三个叶片。叶片数量为奇数的形状在各个方向上的宽度几乎相同。用千分尺或卡尺从任意角度测量由14g阳极氧化铝跳环制成的三叶环,其外径读数始终相同,即使该环明显不圆也是如此。 圆度(圆度,定义见 ISO 1101) 必须作为径向偏差进行测量:可在三坐标测量机(CMM)、圆度测试仪上进行,或使用千分表,同时确保环在真实轴线上旋转。.
自由状态还是受约束状态?一个大而薄的环属于非刚性部件。它在自由状态下可能是椭圆形的,但一旦用螺栓固定到与其配合的壳体上,就会变成完美的圆形。. ASME Y14.5 工业应用标准。. 提供了两种方式来表明哪种条件更为重要:在必须无约束满足的公差上标注“自由状态”符号,以及添加“受约束条件”注释,告知检验员应如何固定工件(例如,以规定的扭矩将工件螺栓固定在夹具上)。.
我们认为,图纸上应始终注明适用哪种标准。否则,供应商和客户采用的测量方法会不同,而双方的测量结果都正确。当环件必须单独与某部件配合时,自由状态检测是更严格、更安全的默认标准。.
请将环正确支撑好。将其放置在三个间距均匀的支点上,不要放在可能导致其变形的平坦基板上,并在测量前让其静置。.
当戒指在多次尝试后被送来维修时,我们最常遇到以下问题:
完成一个直径 在进行另一侧的粗加工之前,可以获得更持久的效果。第二次粗加工会释放应力,并导致加工后的表面出现非圆度。.
购买T6 因为使用现成库存材料,有时会影响最终产品的耐用性。如果省略对铝材进行消除应力处理,虽然能节省一周的材料准备时间,却可能导致整批产品报废。.
使用压紧压力 用于粗加工,或精加工时的粗加工压力。一种是让工件滑动;另一种则是使其弯曲。.
检查圆度 使用千分尺对于确保钢制开口跳环连接件的精度至关重要。它可加工三叶形零件,其中可能包括尺寸在4-10毫米范围内的银制部件。.
直线测量 从机器上取下。戒指还带着余温,在顾客检查之前就会收缩,尤其是银戒指。.
没有自由州 或在图纸上标注“受限”字样。该零件在供应商处通过检验,但在进货检验时未通过。.
堆叠成品戒指. 由铝材制成的大型薄环如果在受压状态下存放,可能会发生变形,从而影响其在珠宝制作中的使用。存放时应将其平放并支撑好,每层仅放置一个。.
这取决于直径、壁厚、合金以及公差的检测方式,因此对任何单一数值都应持谨慎态度。作为参考,在许多情况下,直径公差±0.05毫米且自由状态圆度相匹配是可实现的。 6061-T651 使用上述序列计算壁厚适中的环。环越薄、尺寸越大,就越有必要在受约束条件下指定圆度。.
针对小型车削工件所规定的极严格公差,并不适用于500毫米的环形件。一家能在20毫米销轴上保持±0.005毫米公差的车间,其加工任务与能确保500毫米环形件圆度的车间截然不同,尤其是在耐用性方面。 在批准批量生产之前,请要求提供符合您指定检验条件的样件报告。.
要么是卡盘在切削过程中使壁面发生变形,随后又弹回原状;要么是在切削过程中,坯料中的残余应力得到了释放。三个凸起通常表明需要夹紧以实现牢固的装配。光滑的椭圆形则表明在珠宝制作中存在应力,特别是在戒指制作过程中。先确定正确的情况,可以节省多个试件和大量机加工时间。.
是的,对于任何具有形状公差的环件,包括不锈钢跳环。T651在淬火后经过拉伸处理,这能消除大部分导致T651零件在加工过程中发生位移的残余应力,从而确保成品坚固耐用。 其强度基本上相同,而且与报废一个大型重型成品环所产生的成本相比,价格差异微乎其微。.
在车间温度下放置一整夜是大型环件的常见起始步骤,但并没有一个放之四海皆准的标准数值。较厚的截面、应力较高的合金以及锻件可能需要更长的时间。实际操作中,可先松开夹具后进行测量,等待一段时间,再进行二次测量。当读数不再变化时,该环件即可进行精加工。.
在正常压力下,不应使用硬夹头。三点接触会将壁面压成三个凸起,松开后这些凸起会弹回原位。在减压状态下使用带孔的盘式夹头、膨胀心轴或端面夹紧方式可分散载荷。对于大型环件,通常使用带端面夹紧功能的立式车床能获得最佳效果。.
这取决于直径、壁厚、合金以及检测条件,尤其是处理银制及4-10毫米规格的环时。 在珠宝戒指制作中,对于许多采用6061-T651合金、壁厚适中、经过消除应力处理、遵循粗加工-精加工-抛光工序且温度受控的戒指而言,±0.05毫米左右的公差是切实可行的。 对于更薄、更大的戒指,尤其是银制戒指,通常最好在受限状态下进行规格设定,并在模拟组装的夹具上进行检查。.
请按照图纸规定的任何状态进行检查,并确保图纸确实作出了相关规定。当环件必须自行安装或密封时,应采用“自由状态”。当环件在使用中通过螺栓固定在刚性外壳上时,应添加“受约束状态”注释,说明检验员必须如何对其进行夹紧,以确保紧固件的耐久性。.
上述大部分问题都可以在切割宝石之前,即报价阶段就予以解决。当您寄送戒指进行报价时,请附上:
合金与回火, ,包括您是接受 T6 材质,还是需要 T651、T652 或滚制环锻件,这些都会对可选配件的选择产生重大影响。.
检查条件 对于圆度和平整度:自由状态检测,或采用夹紧法和扭矩进行约束检测
哪些功能 这些环节至关重要,因此应重点进行精加工和检查,特别是对于DIY项目中1毫米厚的环形件。.
数量 以及任何表面处理,例如阳极氧化,这会增加厚度并可能导致尺寸变化
交配部分, 如果圆润度仅在组装完成后才重要,则可使用1毫米厚的开口跳环来增强这种效果。.
对于6毫米的小型零部件而言,精度至关重要。. Tuowei Precision 专业生产高品质的不锈钢跳环。., 作为免费DFM反馈服务的一部分,我们的工程师会审查环形零件图纸,以确定材料选择、工件夹持方式及检测方法,且我们严格遵循ISO 9001质量管理体系。如果您生产的环形零件总是出现椭圆变形,或者有需要保持形状的新设计,请将图纸发给我们,由我们的高性能设备进行加工。. 数控加工服务 请联系我们,在报价前我们会告知您需要调整的地方,特别是针对银质和4-10毫米规格的产品。.