
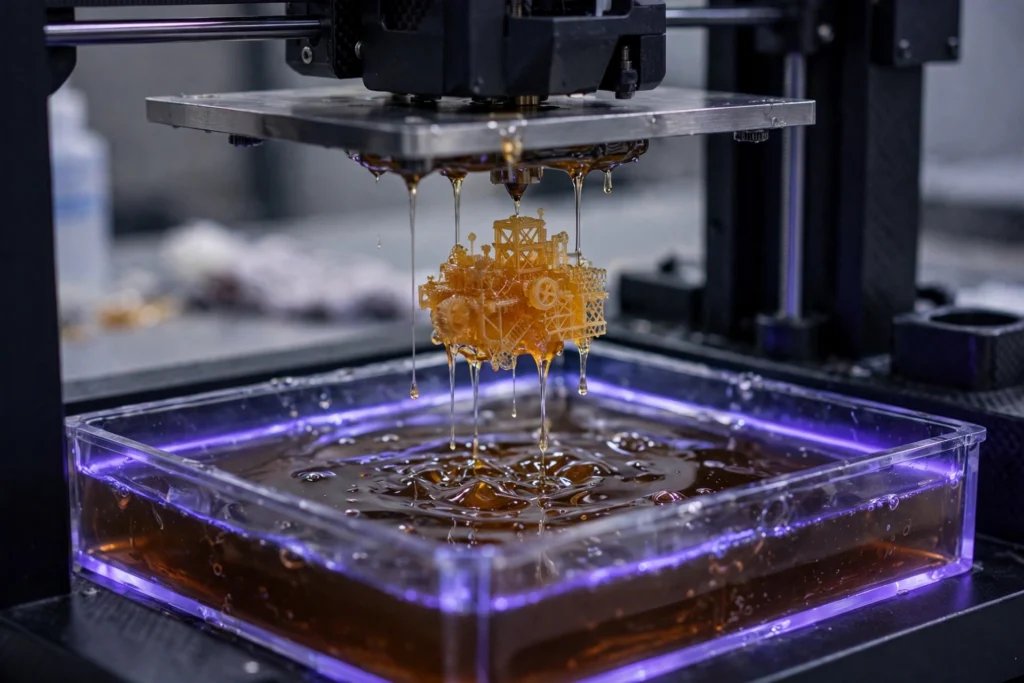
La impresión 3D SLA es un método basado en resina que permite convertir un diseño digital en una pieza de plástico lisa y muy detallada sin necesidad de moldes ni utillaje. Es uno de los métodos fundamentales en los que se basa prototipado rápido, ya que un equipo puede pasar de un archivo CAD a una pieza que puede sujetar, ajustar y probar en cuestión de horas, con un acabado superficial similar al del moldeo por inyección.
Esta guía explica qué es la tecnología SLA, cómo funciona, qué resinas utiliza, qué precisión se puede esperar y cómo se compara con las tecnologías FDM, DLP y SLS. Además, ofrece consejos de diseño para valorar si la tecnología SLA es adecuada para tu pieza.
¿Qué es la impresión 3D SLA? #
SLA son las siglas de estereolitografía. Se trata de un proceso de fabricación aditiva en el que una fuente de luz polimeriza la resina fotopolimérica líquida, transformándola en plástico endurecido, capa a capa. La resina se encuentra en una cubeta y cada capa se traza o se proyecta sobre su superficie.
Según la norma ISO/ASTM 52900, la tecnología SLA pertenece a la categoría de fotopolimerización en cubeta, y también se conoce como impresión 3D con resina. La idea se remonta a principios de la década de 1980: el investigador japonés Hideo Kodama describió un método por capas que utilizaba luz ultravioleta, y Charles Hull patentó el método en 1986 y fundó 3D Systems (Formlabs).
Cómo funciona la SLA, paso a paso #
Cada impresión SLA sigue la misma secuencia, desde el modelo digital hasta la pieza terminada. El software de la impresora prepara el modelo, la máquina lo polimeriza capa a capa en la cubeta de resina y, a continuación, la pieza se lava, se polimeriza y se limpia antes de su uso.
- Modelo: Diseña la pieza en CAD y expórtala como un archivo de malla, normalmente en formato STL u OBJ.
- Rebanada: El software divide el modelo en finas capas horizontales y planifica la orientación y los soportes.
- Imprimir: Un láser traza cada capa, o bien un proyector polimeriza toda una capa de una sola vez, mientras que la plataforma de impresión se eleva entre una capa y otra.
- Lavado: Enjuaga la pieza con alcohol isopropílico para eliminar la resina sin curar de su superficie.
- Cura: Realiza un poscurado de la pieza bajo luz ultravioleta, a veces con calor, para que alcance su resistencia máxima.
- Final: Retira los soportes, lija las marcas y, a continuación, la pieza puede pintarse, recubrirse o chaparse.
Resinas SLA habituales #
La tecnología SLA funciona con resina fotopolimérica líquida, y la elección de la resina determina la resistencia mecánica, la resistencia al calor, la transparencia y el coste. Las seis familias que se indican a continuación cubren la mayor parte de los trabajos cotidianos con SLA, a las que se han añadido nuevas formulaciones para aplicaciones dentales, médicas y de ingeniería (Formlabs).
| Familia de resinas | Cómo es | Ideal para |
|---|---|---|
| Estándar (uso general) | Rígido, gris mate o de colores; el caballo de batalla | Modelos de revisión del diseño, comprobaciones de ajuste, prototipos generales |
| Borrar | Altamente transparente, se puede pulir hasta alcanzar una claridad casi óptica | Modelos transparentes, lentes, piezas para el flujo de fluidos, moldes |
| Duro | Similar al ABS; se dobla y absorbe los impactos | Prototipos funcionales, carcasas, encajes a presión |
| Moldeable | Se quema por completo sin dejar apenas cenizas | Modelos de joyería y odontológicos para la fundición por inversión |
| Alta temperatura | Mantiene su forma y rigidez a temperaturas elevadas | Moldes, utillaje y piezas situadas cerca de fuentes de calor |
| Flexible | Suave, similar al caucho; se dobla y se estira | Juntas, juntas de estanqueidad, empuñaduras, piezas de desgaste |
Las propiedades de las resinas varían considerablemente según la marca y la formulación, por lo que la tabla anterior es orientativa y no constituye una ficha técnica. Las resinas estándar, transparentes y resistentes imitan a los plásticos habituales, pero no son los mismos materiales, y los valores exactos figuran en la ficha técnica del fabricante de la resina (Formlabs).
Estándar (uso general) #
Las resinas estándar son la opción predeterminada para la mayoría de las impresiones SLA. Son rígidas, conservan los detalles más finos y ofrecen un resultado fiable, lo que las convierte en la opción más versátil para modelos de revisión de diseño, piezas conceptuales y comprobaciones de ajuste. Formlabs las describe como resinas formuladas para ofrecer rapidez y consistencia.
Borrar #
La resina transparente permite crear piezas muy transparentes e incoloras que pueden pulirse hasta alcanzar una transparencia casi óptica (Formlabs). Esa claridad resulta ideal para lentes, conductos de luz, modelos de flujo de fluidos y moldes de dos piezas, en los que resulta útil poder ver el interior de la pieza. Al igual que todas las resinas, las piezas transparentes se amarillean lentamente con una exposición prolongada a los rayos UV.
Duro #
Las resinas resistentes imitan a los plásticos tipo ABS: se doblan antes de romperse y absorben los impactos que agrietarían una resina estándar. Por eso son la opción ideal para prototipos funcionales, carcasas, uniones a presión y piezas que deben resistir la manipulación y las pruebas.
Moldeable #
Las resinas moldeables están diseñadas para la fundición a la cera perdida: se queman por completo sin dejar apenas cenizas, lo que permite obtener una cavidad de molde limpia. Los joyeros y los laboratorios dentales imprimen modelos en resina moldeable y, a continuación, los funden en metal, al igual que se hace con un modelo de cera.
Alta temperatura #
Las resinas de alta temperatura conservan su forma y rigidez en situaciones en las que las resinas estándar se ablandarían, lo que las hace idóneas para moldes, insertos de herramientas y piezas situadas cerca de fuentes de calor. Son más frágiles que las resinas resistentes, por lo que se adaptan mejor a piezas estáticas expuestas al calor que a aquellas sometidas a impactos.
Flexible #
Las resinas flexibles se comportan como el caucho: se doblan, se estiran y recuperan su forma original, lo que las hace idóneas para juntas, sellos, empuñaduras y piezas sujetas a desgaste. Se imprimen más lentamente que las resinas rígidas, y los detalles finos pueden romperse al retirar los soportes, por lo que hay que manipularlas con cuidado tras el lavado.
Puntos fuertes y limitaciones #
Puntos fuertes #
La tecnología SLA destaca entre los métodos de impresión 3D en plástico por su nivel de detalle y acabado. Formlabs la describe como el proceso que ofrece la mayor velocidad, la resolución y precisión más altas, los detalles más nítidos y los acabados superficiales más lisos de todas las tecnologías de impresión 3D. Los elementos pequeños y las superficies curvas quedan perfectos, y las piezas tienen un aspecto muy similar al de los productos moldeados por inyección, con muy poco posprocesado.
Límites #
Las resinas SLA son termoendurecibles, no termoplásticas, por lo que las piezas curadas son más frágiles que las de FDM o SLS y se ablandan con el calor. La resina es difícil de manejar, requiere lavado y curado, y la resina sin curar es irritante para la piel, por lo que es importante utilizar guantes y garantizar una buena ventilación. Los volúmenes de impresión son menores que los de FDM o SLS, y la resina resulta más cara por pieza que el filamento o el polvo.
Isotropía y estanqueidad #
A diferencia del FDM, las piezas fabricadas mediante SLA son altamente isotrópicas: durante la impresión, la resina permanece en un estado de reacción parcial, por lo que las capas se unen entre sí y la pieza acabada presenta propiedades prácticamente idénticas en todas las direcciones (Formlabs). Las piezas SLA también son continuas y estancas, lo que las hace idóneas para piezas con flujo de fluidos, carcasas y moldes.
Tolerancias y acabado superficial #
Xometry Indica que las tolerancias de la SLA son de aproximadamente ±0,5 %, con un límite inferior de ±0,2 mm, un grosor de capa cercano a 0,02 mm y un tamaño mínimo de detalle de 0,1 mm. Los detalles con ángulos inferiores a 45 grados necesitan soportes, y los tramos sin soporte pueden deformarse. Se trata de valores orientativos, no de garantías: el material, el tamaño de la pieza y la geometría influyen en los resultados reales.
El acabado superficial es lo que ha dado fama a la tecnología SLA. Formlabs considera que las piezas SLA son el referente en cuanto a acabados lisos: las líneas de capa son apenas visibles incluso en las curvas, y las piezas pueden parecer productos moldeados por inyección con muy poco posprocesamiento. A modo de comparación, las piezas FDM presentan líneas de capa visibles y las piezas SLS tienen una textura granulada y ligeramente rugosa. Formlabs afirma que sus impresiones con resina Precision Model Resin presentan más del 99 % de la superficie con una precisión de 100 micras respecto al modelo digital.
Aplicaciones de la impresión 3D SLA #
La SLA se utiliza en todos aquellos casos en los que es importante contar con detalles precisos y superficies lisas. Los equipos de diseño imprimen modelos conceptuales y prototipos para comprobar el ajuste; los dentistas, coronas y guías quirúrgicas; los joyeros, modelos para fundición; y los audiólogos, moldes auriculares a medida (Formlabs).
La SLA también se utiliza directamente en el sector manufacturero. Las piezas de resina, lisas y precisas, sirven como moldes para fundiciones de bajo volumen, como plantillas y accesorios en la planta de producción, y como piezas de uso final cuando la tirada es demasiado pequeña para el utillaje de moldeo por inyección. Las piezas de resina estancas sirven incluso como prototipos de flujo de fluidos y carcasas (Formlabs).
SLA frente a FDM frente a DLP frente a SLS #
Las tecnologías SLA, FDM, DLP y SLS fabrican piezas capa a capa, pero utilizan materiales diferentes y se adaptan a distintos trabajos. La tecnología SLA polimeriza la resina líquida con luz ultravioleta; la FDM funde el filamento; la DLP y la MSLA proyectan luz sobre toda una capa de una sola vez; y la SLS fusiona polvo de nailon con un láser. La tabla siguiente resume las diferencias.
| Método | Cómo funciona | Tolerancia típica* | Ideal para |
|---|---|---|---|
| SLA | Resina líquida curada por rayos UV | ±0,5 % (±0,2 mm) | Detalles precisos, superficies lisas |
| FDM | Filamento fundido, capa a capa | ±0,5 % (±0,5 mm) de sobremesa | Piezas resistentes, de gran tamaño y de bajo coste |
| DLP / MSLA | La luz proyectada polimeriza toda una capa | Más o menos igual que el SLA | Fabricación rápida de piezas pequeñas y detalladas |
| SLS | Polvo de nailon fundido por láser | ±0,3 % (±0,3 mm) | Piezas resistentes, no se necesitan soportes |
*Las cifras de tolerancia son valores orientativos publicados por Xometry y varían en función del material, el tamaño y la geometría. Para obtener más información sobre los demás métodos, consulta nuestras guías sobre Impresión 3D FDM y Impresión 3D SLS. Si su pieza requiere tolerancias estrictas, superficies lisas o materiales de producción, Servicios de mecanizado CNC puede que sea la mejor opción, ya que las piezas mecanizadas presentan tolerancias mucho más ajustadas que las impresas.
DLP y MSLA: la misma familia, una luz diferente #
Las tecnologías DLP y MSLA pertenecen a la misma familia de resinas que la SLA, pero curan una capa completa en una sola exposición, en lugar de trazarla con un láser. Esto las hace más rápidas por capa, especialmente en impresiones con muchas piezas pequeñas en una misma plataforma (Formlabs). Para ver la comparación detallada, consulta nuestro SLA frente a DLP guía, que aborda aspectos como la velocidad, la resolución, el coste y el tamaño de impresión.
Consejos de diseño para piezas fabricadas mediante SLA #
Un buen diseño SLA se adapta al proceso de impresión con resina, en lugar de ir en contra de él. Pequeñas decisiones tomadas en la fase de diseño determinan si una pieza se imprime correctamente, mantiene su ajuste y resiste el lavado y el curado.
- Orientación de los soportes: Lija las caras planas en ángulo para que los soportes se apoyen en las superficies ocultas, ya que cada uno deja una marca al lijar.
- Piezas grandes huecas: Hacer huecos en las secciones gruesas y añadir orificios de drenaje, para que la resina sin curar pueda salir y la pieza se endurezca de manera uniforme.
- Ten en cuenta que las paredes son finas: Es posible que los elementos cercanos al mínimo de 0,1 mm no se vean con claridad, por lo que conviene mantener las paredes estructurales y el texto muy por encima de ese tamaño.
- Dejar un margen de ajuste: Deja un margen adicional en las piezas de acoplamiento, ya que la resina se contrae ligeramente durante el curado y el acabado modifica las dimensiones.
- Escurrir y secar bien: Deja que las piezas se escurran y se sequen por completo antes del poscurado; de lo contrario, la resina que quede atrapada se endurecerá en lugares inadecuados.
Preguntas frecuentes #
¿Qué es la impresión 3D SLA? #
La impresión 3D SLA es un proceso de fabricación aditiva en el que una fuente de luz polimeriza la resina fotopolimérica líquida, transformándola en plástico endurecido, capa a capa. También se conoce como estereolitografía o impresión 3D con resina, y destaca por sus detalles precisos y sus acabados superficiales lisos.
¿Qué significa SLA en la impresión 3D? #
SLA son las siglas de estereolitografía. El nombre describe el proceso: «estereo» significa sólido o tridimensional, y «litografía» significa escribir con luz, ya que la fuente de luz va creando cada capa en la resina líquida.
¿Cómo funciona la impresión 3D SLA? #
Un modelo CAD se divide en capas finas y una fuente de luz polimeriza la resina líquida capa a capa dentro de una cubeta. A continuación, la pieza se lava con alcohol para eliminar la resina no polimerizada, se somete a un pospolimerizado bajo luz ultravioleta para alcanzar su resistencia máxima, y se retiran los soportes y se lija.
¿Cuánto tiempo tarda la impresión SLA? #
Según Formlabs, la mayoría de las impresiones SLA de pequeño tamaño se completan en menos de dos horas en una impresora de sobremesa moderna, mientras que las de mayor tamaño pueden tardar casi todo un día. El tiempo de impresión depende de la altura de la pieza, el grosor de la capa y la resina, y no del relleno de la plataforma.
¿Qué es mejor, SLA o FDM? #
Depende de la pieza. La tecnología SLA ofrece un mayor nivel de detalle y superficies más lisas, por lo que resulta adecuada para piezas pequeñas, decorativas o muy detalladas. La tecnología FDM permite obtener piezas más resistentes, de mayor tamaño y, por lo general, más económicas, fabricadas con termoplásticos de ingeniería. Para prototipos funcionales y piezas que deben soportar cargas, la tecnología FDM suele ser la mejor opción.


