
Tuowei Precision fournit des solutions pour l'aérospatiale Fraisage et tournage CNC pour les boîtiers, les supports, les collecteurs, les arbres, les goupilles et les raccords. Notre atelier de Shenzhen dispose de fraiseuses à 3, 4 et 5 axes ainsi que de tours CNC, ce qui permet d’usiner des pièces prismatiques et rondes en un seul processus et de les contrôler par rapport à votre plan avant expédition.
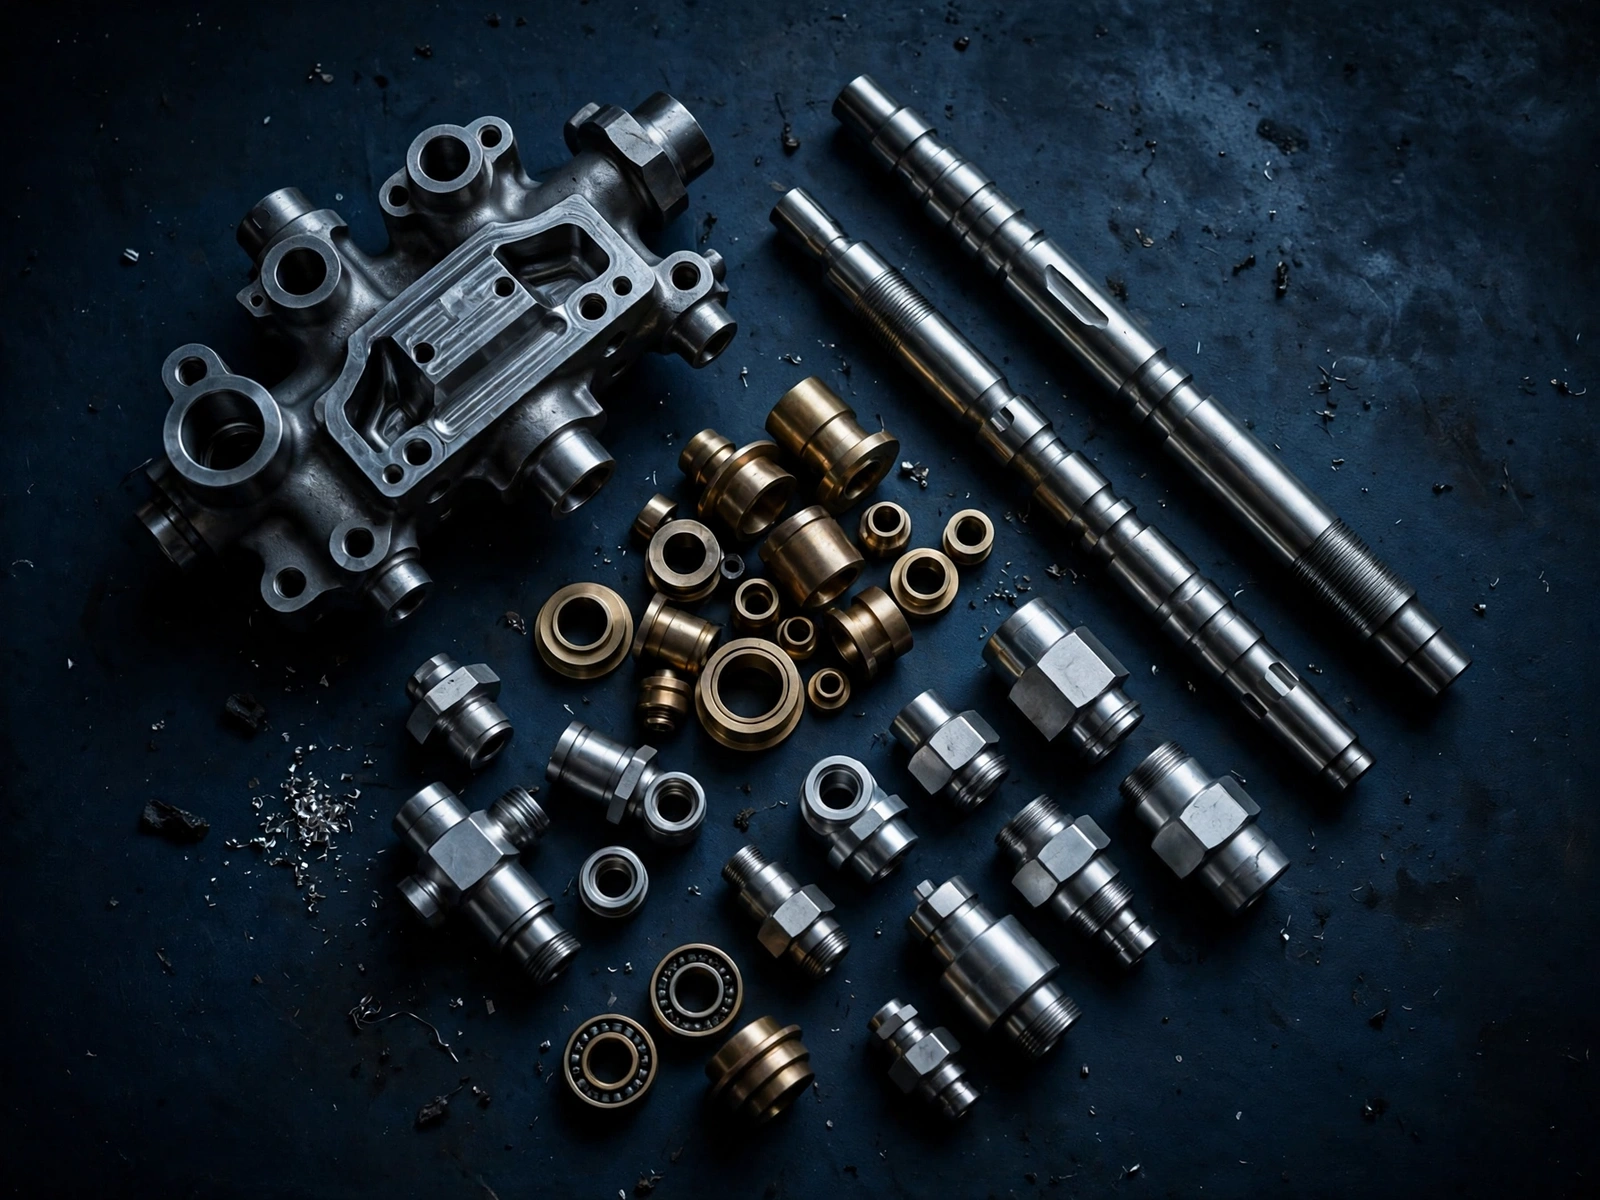
L'usinage CNC joue un rôle central dans l'industrie aérospatiale, car les équipements de vol nécessitent des pièces de haute précision, des matériaux certifiés et des résultats reproductibles. Une machine CNC suit à chaque fois une trajectoire d’outil programmée au micron près, ce qui explique pourquoi l’usinage est essentiel pour les composants structurels, les moteurs et l’avionique.
Le fraisage et le tournage sont les deux procédés fondamentaux à l’origine de la plupart des composants aéronautiques. Sur une fraiseuse, la fraise tourne et se déplace tandis que la pièce reste serrée, ce qui convient aux faces planes, aux poches, aux rainures et aux réseaux de trous. Sur un tour, la pièce tourne contre un outil fixe, ce qui convient aux diamètres, aux alésages, aux rainures et aux filetages. De nombreux composants aérospatiaux nécessitent ces deux procédés, et c'est la planification du parcours autour des repères du dessin qui permet de garantir une grande précision dans le positionnement des différentes caractéristiques les unes par rapport aux autres.
| Fonctionnalité | Fraisage | Tournage |
|---|---|---|
| Idéal pour | Boîtiers, supports, plaques, collecteurs | Arbres, goupilles, bagues, connecteurs |
| Machine | Fraiseuses à 3, 4 et 5 axes | Tours CNC |
| Caractéristiques typiques | Poches, fentes, faces, schémas de perçage | Diamètres, alésages, rainures, filetages |
| Tolérance standard | ±0,127 mm (±0,005 pouce) | ±0,01 mm sur les diamètres tournés |
| Tolérance de précision | ±0,025 mm (±0,001 pouce), jusqu'à ±0,005 mm | Précision de ±0,005 mm sur les caractéristiques critiques |
Cette page présente ces deux processus en détail. Pour une vue d'ensemble complète des matériaux, de la qualité et des marchés dans le secteur de la fabrication aérospatiale, consultez notre usinage aérospatial page centrale.
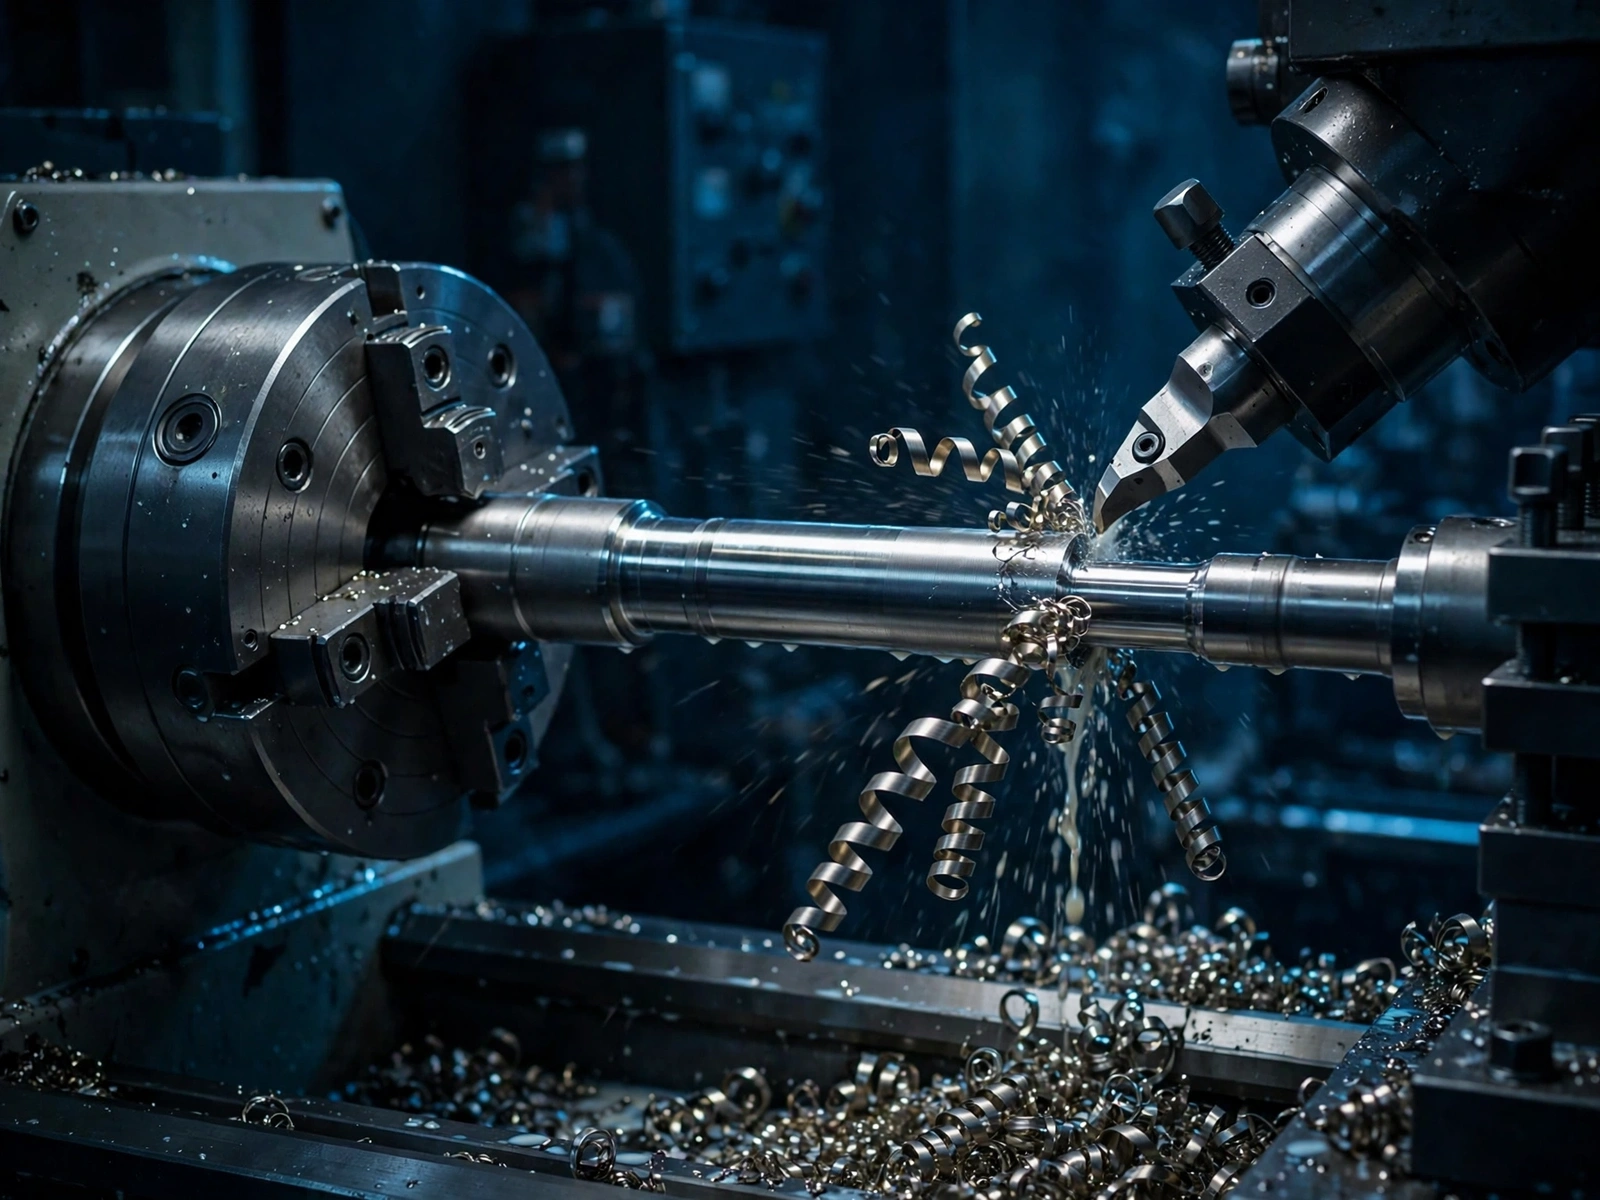
Ce procédé d'usinage est le même, qu'il s'agisse d'un simple prototype ou d'un lot de production ; c'est pourquoi les pièces fabriquées lors de la première commande correspondent à celles fabriquées un an plus tard.
L'usinage CNC dans le secteur aérospatial offre trois avantages que les autres méthodes peinent à égaler : les propriétés complètes du matériau forgé, des tolérances serrées et des changements rapides entre les modèles. L'usinage CNC de précision est le procédé de fabrication par défaut pour les pièces de l'industrie aérospatiale soumises à des charges ou nécessitant des surfaces d'étanchéité, tandis que l'usinage CNC avancé, tel que Usinage CNC à 5 axes permet à une seule machine d'usiner des pièces complexes en un seul serrage. Le revers de la médaille, ce sont les déchets : l'usinage d'une pièce à partir d'un bloc peut transformer la majeure partie de la barre en copeaux ; c'est pourquoi, pour les formes complexes soumises à de faibles contraintes, nous pouvons recommander plutôt l'impression 3D ou le moulage.
Nos cellules de fraisage couvrent le fraisage frontal, le fraisage en bout, le perçage, l'alésage, le taraudage et la rainurage. Le choix de la machine CNC adaptée dépend de la géométrie de la pièce et du nombre de faces nécessitant des opérations d'usinage ; or, le choix de la machine appropriée constitue souvent le principal facteur d'influence sur les coûts.
Une machine CNC à 3 axes constitue le choix le plus rentable pour l'usinage de plaques, de couvercles et de supports présentant des détails sur une ou deux faces. L'usinage des pièces simples est rapide et la configuration est facile à reproduire.
Un axe rotatif permet à la machine CNC d'accéder à plusieurs faces d'une pièce en un seul serrage. Cela réduit le nombre de réglages sur des pièces telles que les corps d'actionneurs et les carters cylindriques présentant des éléments sur toute leur circonférence.
Simultané 5 axes machining keeps the tool normal to curved surfaces and reaches five faces in a single setup. It is the standard method for impellers, blisks, turbine blade prototypes, aerospace brackets with compound angles and thin-wall structural parts.
Learn more on our Fraisage CNC and 5 axis machining pages.
Tournage CNC produces round parts with tight concentricity and smooth finishes. Each CNC lathe in our shop handles straight and taper turning, facing, grooving, boring, drilling and threading, and holds turned diameters to ±0.01 mm.
When a turned part also needs flats, cross holes or slots, we turn the diameters first and then mill the remaining features, so every datum carries through. See our CNC turning page for capacities.
Each material behaves differently on the machine, and the cutting tool, speed and coolant change with it. Choosing the right machine and tool for each alloy is what separates aerospace machining companies from general job shops.
Before any part goes on a CNC machine, our engineers check machinability during the free DFM review, and suggest a different grade or process when a drawing would be slow or risky to machine.
Tight tolerances only matter if they are measured, and the requirements of the aerospace industry leave little room for guesswork. Critical dimensions are checked on a CMM once parts come off the machine, threads are gauged, and surface roughness is verified when the drawing calls for it. Our AS9100D quality system supports first article inspection, dimensional reports, material certificates and lot traceability. Visit our l'assurance qualité page pour plus de détails sur l'inspection.
A practical tip: tolerance every feature to what its function needs. A ±0.005 mm callout on non-critical dimensions can double machining and inspection time without improving the part.
Some features cannot be reached with a cutter, such as sharp internal corners, narrow slots or very hard materials. A wire EDM machine cuts these features with no cutting force, which protects thin walls. We pair EDM with milling and turning when a drawing calls for it, and a CMM verifies the result. Having every machine under one roof means a part never waits on an outside supplier between operations.
These parts for aircraft, spacecraft and UAVs all start on the same CNC machine platforms, which keeps quality consistent across aerospace projects.