
تقدم شركة «تووي بريسيشن» خدمات في مجال الطيران التفريز والخراطة باستخدام الحاسب الآلي (CNC) لصناعة العلب، والحوامل، والمشعبات، والأعمدة، والمسامير، والتجهيزات. يضم مصنعنا في شينزين آلات طحن ثلاثية المحاور ورباعية المحاور وخماسية المحاور إلى جانب مخارط CNC، مما يتيح تصنيع الأجزاء المنشورية والدائرية في عملية عمل واحدة وفحصها وفقًا للرسومات الخاصة بكم قبل الشحن.
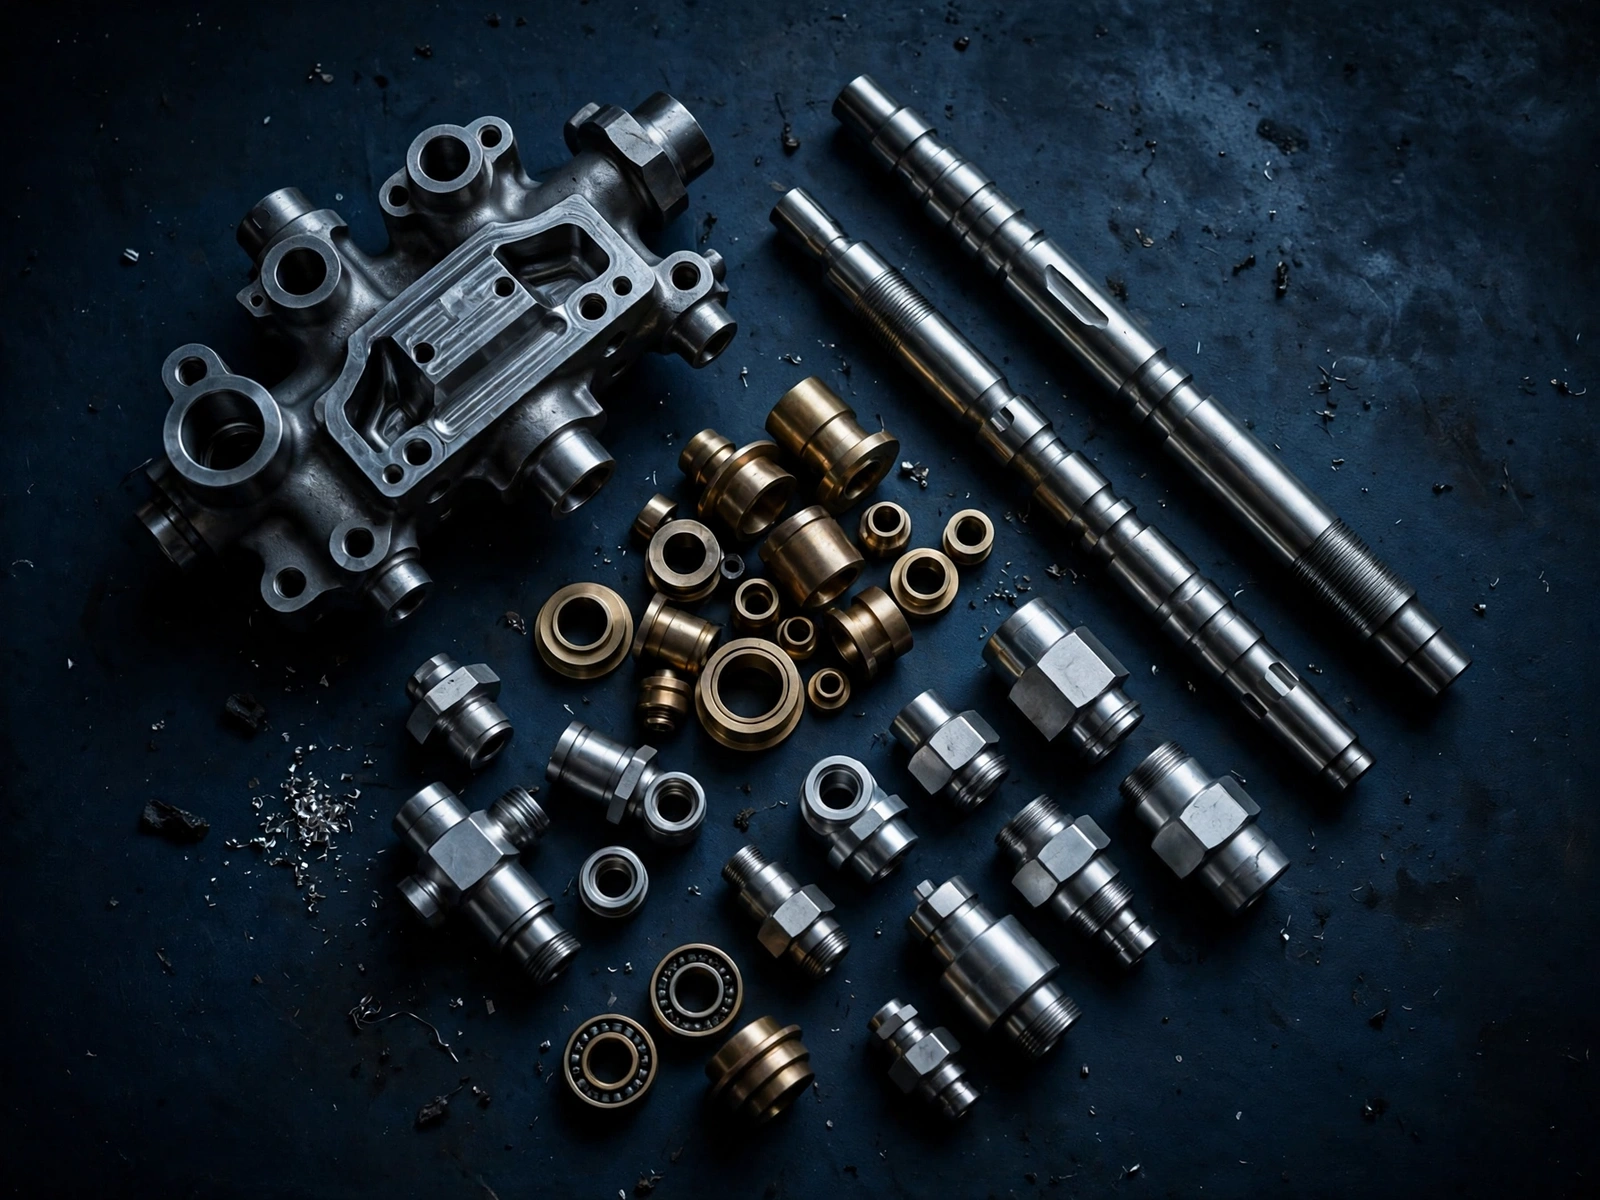
تلعب المعالجة باستخدام الحاسب الآلي (CNC) دورًا محوريًّا في صناعة الطيران، لأن معدات الطيران تتطلب قطعًا تتميز بدقة عالية ومواد معتمدة ونتائج قابلة للتكرار. تتبع آلة التصنيع باستخدام الحاسب الآلي (CNC) مسار أداة مبرمج بدقة تصل إلى الميكرونات في كل مرة، ولهذا السبب يعتبر التصنيع باستخدام الحاسب الآلي أمرًا ضروريًا للأجهزة الهيكلية ومحركات الطائرات وأجهزة إلكترونيات الطيران.
يُعدّ الطحن والخراطة العمليتين الأساسيتين اللتين تقفان وراء تصنيع معظم مكونات الطائرات. في آلة الطحن، تدور أداة القطع وتتحرك بينما تظل قطعة العمل مثبتة، وهو ما يناسب الأسطح المسطحة، والتجاويف، والشقوق، وأنماط الثقوب. أما في المخرطة، فتدور قطعة العمل مقابل أداة ثابتة، وهو ما يناسب الأقطار، والتجاويف، والأخاديد، واللولبات. وتحتاج العديد من مكونات صناعة الطيران إلى كلتا العمليتين، ويعد تخطيط المسار حول نقاط الإسناد في الرسم هو ما يحافظ على دقة المواقع بين الميزات المختلفة.
| الميزة | الطحن | الدوران |
|---|---|---|
| الأفضل لـ | العلب، الدعامات، الألواح، المشعبات | الأعمدة، والمسامير، والبطانات، والموصلات |
| آلة | آلات الطحن ذات 3 و4 و5 محاور | مخارط CNC |
| السمات المميزة | جيوب، فتحات، أسطح، أنماط الثقوب | الأقطار، والفتحات، والأخاديد، واللوالب |
| التفاوت المعياري | ±0.127 مم (±0.005 بوصة) | ±0.01 مم على أقطار القطع المخروطة |
| التفاوت المسموح به | ±0.025 مم (±0.001 بوصة)، وصولاً إلى ±0.005 مم | تصل الدقة إلى ±0.005 مم في الملامح الحرجة |
تتناول هذه الصفحة هاتين العمليتين بالتفصيل. وللحصول على صورة شاملة عن المواد والجودة والأسواق في مجال التصنيع الفضائي، يرجى الاطلاع على التصنيع في مجال الفضاء الجوي صفحة المركز.
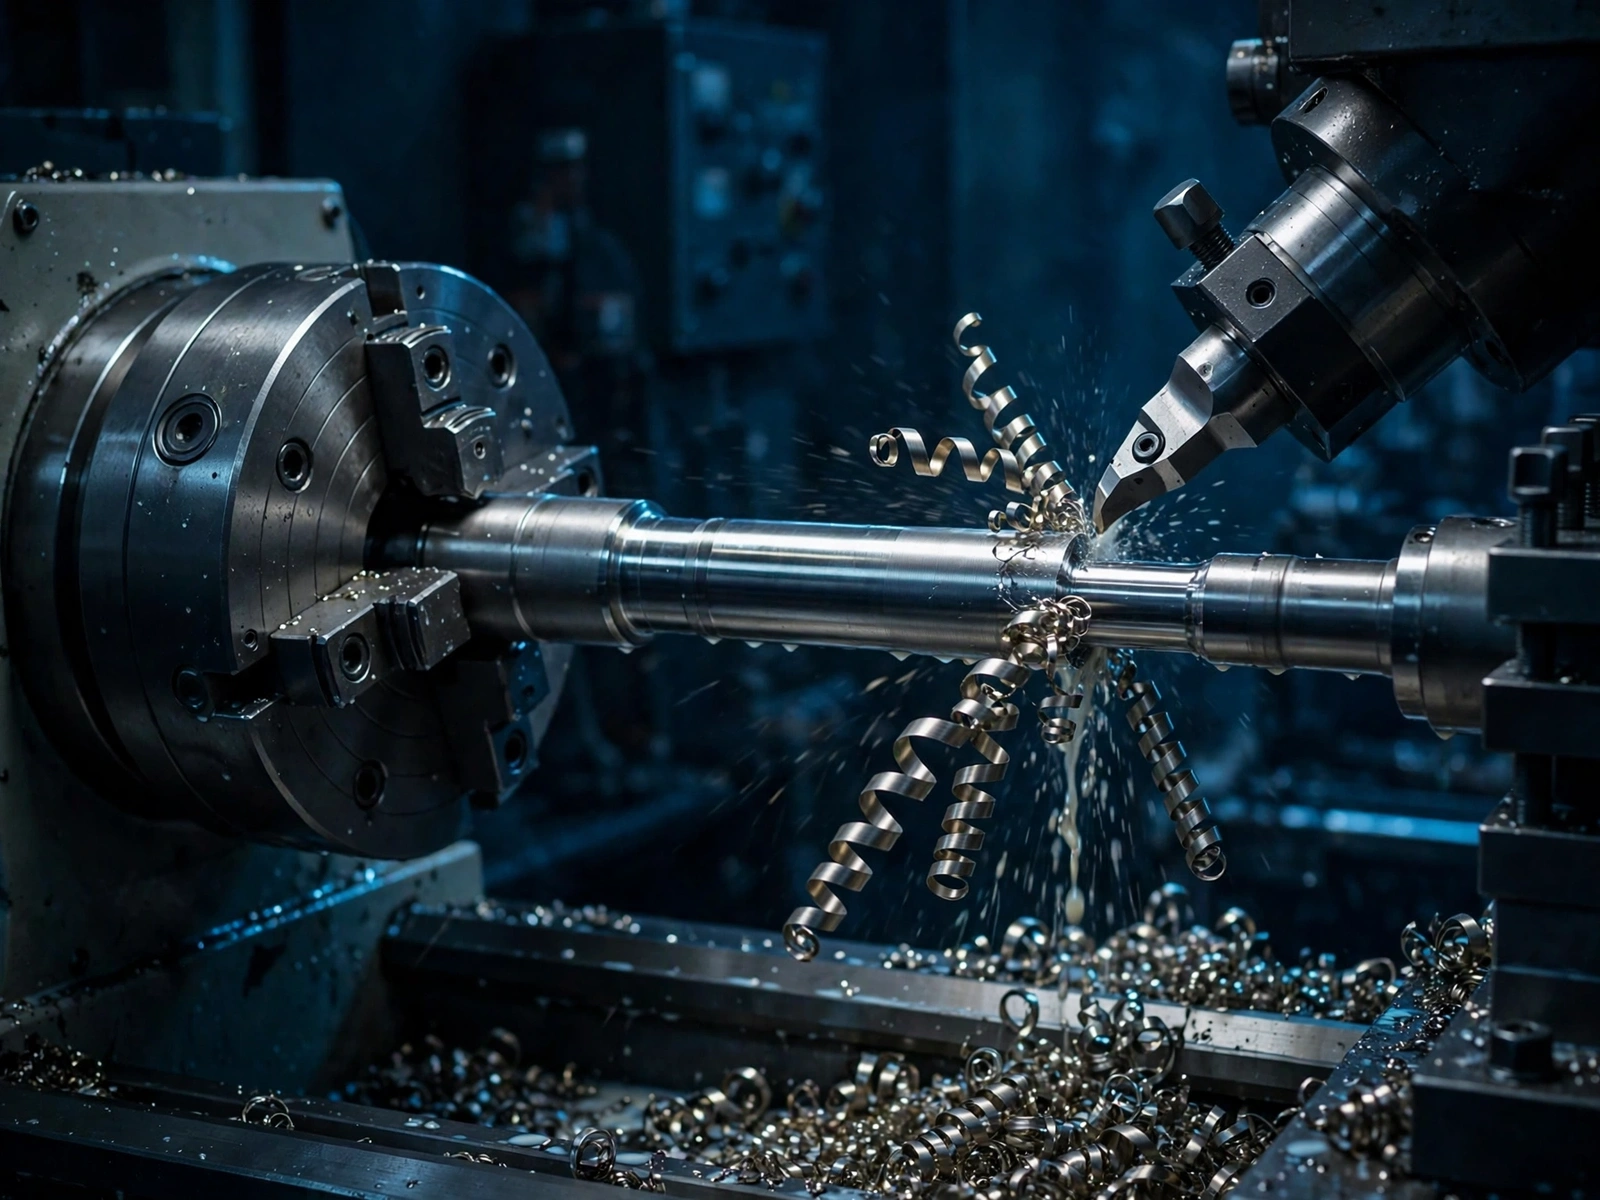
تتطابق عملية التصنيع هذه سواءً بالنسبة للنموذج الأولي الفردي أو لدفعة الإنتاج، ولهذا السبب تتطابق القطع المصنوعة في الطلب الأول مع القطع المصنوعة بعد عام من ذلك.
توفر المعالجة باستخدام الحاسب الآلي (CNC) في قطاع الطيران ثلاثة مزايا يصعب على الطرق الأخرى مضاهاةها: الحفاظ على الخصائص الكاملة للمواد المُشكَّلة، والتفاوتات الدقيقة، وسرعة التبديل بين التصاميم. تعد المعالجة الدقيقة بالتحكم الرقمي (CNC) العملية التصنيعية الافتراضية للأجزاء المستخدمة في صناعة الطيران التي تتحمل أحمالًا أو تحتاج إلى أسطح مانعة للتسرب، كما أن المعالجة المتقدمة بالتحكم الرقمي (CNC) مثل التصنيع الآلي باستخدام الحاسب الآلي خماسي المحاور تتيح هذه الطريقة لآلة واحدة إنجاز قطع معقدة في عملية إعداد واحدة. لكن المقابل هو النفايات: فالقطعة التي يتم تصنيعها من مادة صلبة قد تحول معظم القضيب إلى نشارة، لذا بالنسبة للأشكال المعقدة ذات الأحمال المنخفضة، قد نقترح الطباعة أو الصب بدلاً من ذلك.
تغطي وحدات الطحن لدينا عمليات الطحن الأمامي، والطحن الطرفي، والحفر، والتوسيع، والتثقيب، والشق. ويعتمد اختيار آلة CNC المناسبة على الشكل الهندسي للقطعة وعدد الأوجه التي تحتاج إلى معالجة، وغالبًا ما يكون اختيار الآلة المناسبة هو العامل الأكبر المؤثر على التكلفة.
تُعد آلة CNC ذات 3 محاور الخيار الأكثر فعالية من حيث التكلفة لتصنيع الألواح والأغطية والدعامات التي تحتوي على ميزات على وجه واحد أو وجهين. وتتميز هذه الآلة بسرعة إنتاج القطع البسيطة وسهولة تكرار عملية الإعداد.
يتيح المحور الدوار لآلة CNC الوصول إلى عدة جوانب من القطعة في عملية تثبيت واحدة. وهذا يقلل من عمليات الإعداد على قطع مثل أجسام المشغلات والأغلفة الأسطوانية التي تحتوي على ملامح حول محيطها.
متزامن 5 محاور يحافظ هذا الأسلوب في التصنيع على بقاء الأداة عموديةً على الأسطح المنحنية، ويسمح بتشكيل خمسة أوجه في عملية إعداد واحدة. وهي الطريقة القياسية المستخدمة في تصنيع الدوافع، والبلسكات، ونماذج شفرات التوربينات، والدعامات الفضائية ذات الزوايا المركبة، والأجزاء الهيكلية ذات الجدران الرقيقة.
تعرف على المزيد على موقعنا الطحن باستخدام الحاسب الآلي (CNC) and 5 axis machining pages.
الخراطة باستخدام الحاسب الآلي (CNC) produces round parts with tight concentricity and smooth finishes. Each CNC lathe in our shop handles straight and taper turning, facing, grooving, boring, drilling and threading, and holds turned diameters to ±0.01 mm.
When a turned part also needs flats, cross holes or slots, we turn the diameters first and then mill the remaining features, so every datum carries through. See our CNC turning page for capacities.
Each material behaves differently on the machine, and the cutting tool, speed and coolant change with it. Choosing the right machine and tool for each alloy is what separates aerospace machining companies from general job shops.
Before any part goes on a CNC machine, our engineers check machinability during the free DFM review, and suggest a different grade or process when a drawing would be slow or risky to machine.
Tight tolerances only matter if they are measured, and the requirements of the aerospace industry leave little room for guesswork. Critical dimensions are checked on a CMM once parts come off the machine, threads are gauged, and surface roughness is verified when the drawing calls for it. Our AS9100D quality system supports first article inspection, dimensional reports, material certificates and lot traceability. Visit our ضمان الجودة صفحة تفاصيل الفحص.
A practical tip: tolerance every feature to what its function needs. A ±0.005 mm callout on non-critical dimensions can double machining and inspection time without improving the part.
Some features cannot be reached with a cutter, such as sharp internal corners, narrow slots or very hard materials. A wire EDM machine cuts these features with no cutting force, which protects thin walls. We pair EDM with milling and turning when a drawing calls for it, and a CMM verifies the result. Having every machine under one roof means a part never waits on an outside supplier between operations.
These parts for aircraft, spacecraft and UAVs all start on the same CNC machine platforms, which keeps quality consistent across aerospace projects.