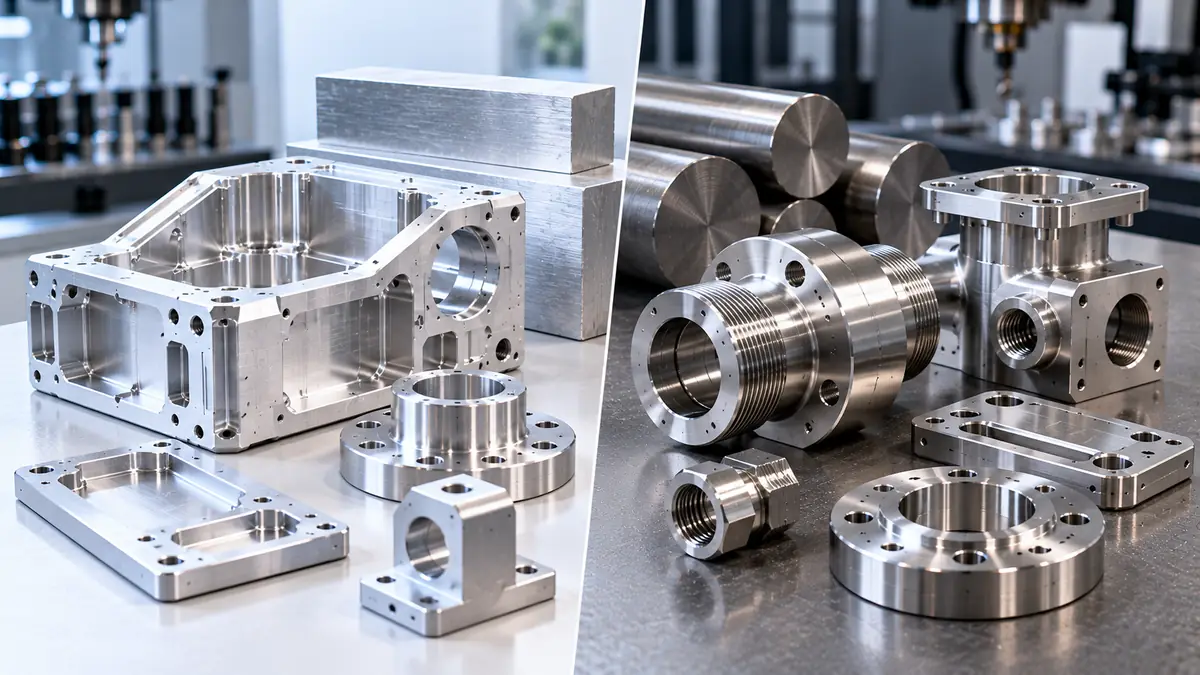
Besoin de solutions d'usinage expertes ? L'équipe de Tuowei Proto est là pour répondre à tous vos besoins en matière de fabrication. Contactez-nous dès aujourd'hui pour un devis sur vos projets en cours ou à venir !
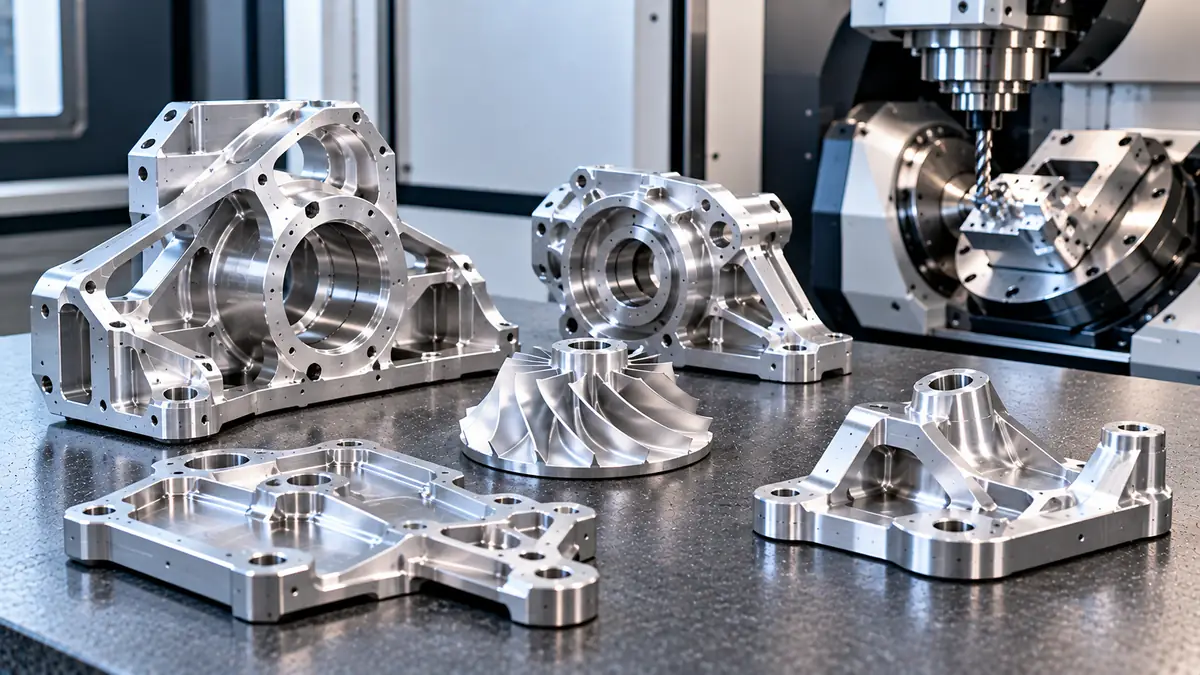
L'usinage CNC 5 axes de l'aluminium justifie son tarif horaire plus élevé lorsqu'une pièce nécessiterait autrement environ quatre réglages ou plus sur une fraiseuse 3 axes, lorsque des éléments situés sur différentes faces doivent être alignés avec précision, ou lorsque la pièce comporte des trous inclinés, des contre-dépouilles ou des surfaces sculptées. Pour les pièces plates et prismatiques, l'usinage 3 axes est généralement moins coûteux.
Réponse rapide : Une machine à axe basculant coûte plus cher à l'heure, mais elle permet d'usiner une pièce à plusieurs faces en un ou deux serrements seulement, au lieu de plusieurs. Moins de serrements signifie moins de manipulations, moins d'erreurs de reserrage et, souvent, un coût unitaire inférieur. La plupart des opérations d’usinage de l’aluminium dites “ 5 axes ” relèvent en réalité d’un usinage 3+2 positions, qui est moins coûteux que l’usinage simultané complet.
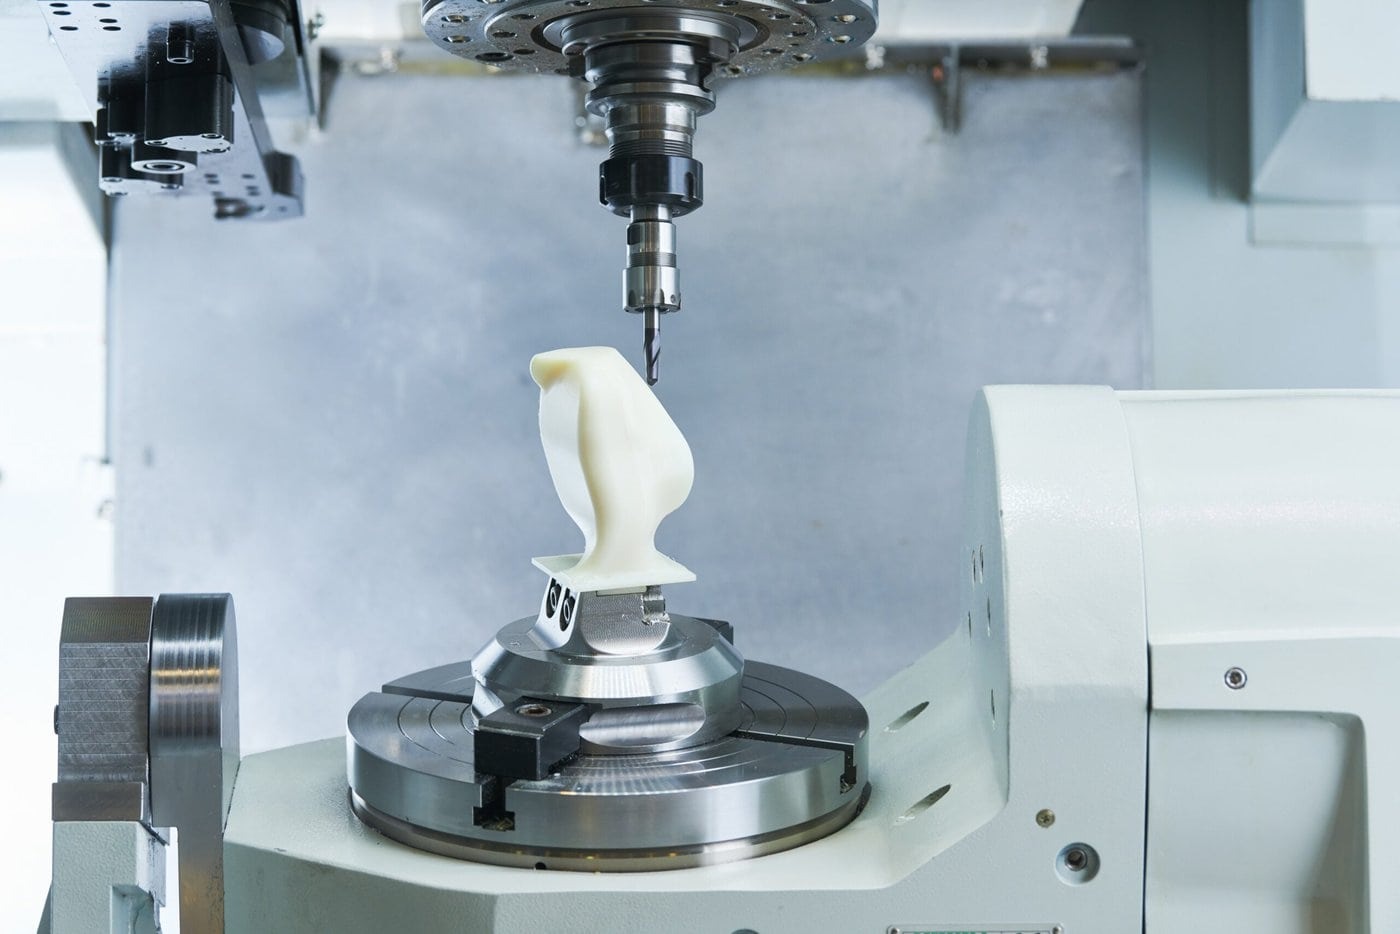
Une fraiseuse standard déplace l'outil selon trois axes linéaires : X, Y et Z. Une machine à cinq axes ajoute deux axes rotatifs, généralement appelés A, B ou C, qui permettent d'incliner et de faire pivoter la pièce ou la broche. L'outil peut ainsi atteindre pratiquement n'importe quelle face de la pièce sans qu'il soit nécessaire de la retirer de l'étau.
On distingue généralement deux configurations de machines :
Les axes rotatifs doivent être calibrés afin que la machine sache exactement où se trouvent leurs centres de rotation. ISO 230-7 Il s'agit de la norme internationale régissant la précision géométrique des axes de rotation, et tout atelier sérieux procède à des contrôles réguliers de ses axes rotatifs. Cet étalonnage explique en partie pourquoi le temps machine sur ces centres coûte plus cher.
Il existe deux façons d'utiliser les axes supplémentaires, et cette différence a une incidence sur votre devis.
| Usinage en 3+2 positions | 5 axes simultanés | |
| Comment ça marche ? | Les axes rotatifs font basculer la pièce, se verrouillent, puis l'outil effectue l'usinage selon les axes X, Y et Z | Les cinq axes se déplacent simultanément pendant la découpe |
| Idéal pour | Pièces à plusieurs faces, trous et faces en angle | Surfaces sculptées, roues, aubes, profils complexes |
| Programmation | Programmation proche de celle en 3 axes | Modèle complexe, nécessitant une FAO 5 axes complète et un contrôle des collisions |
| Coût | Inférieur | Plus élevé |
La plupart des boîtiers, supports et collecteurs en aluminium usinés ne nécessitent qu'un usinage en 3+2 positions, et non un mouvement continu. Si votre pièce ne comporte pas de surfaces de forme libre, vous n'avez probablement pas besoin d'un mouvement simultané, et vous ne devriez pas payer pour cette option.
Le coût horaire d'une machine à cinq axes est plus élevé que celui d'une fraiseuse à trois axes, et ce pour plusieurs raisons :
Voilà pour le volet des coûts. Les économies proviennent de ce que la machine permet d'éliminer : les réglages supplémentaires, les dispositifs de fixation supplémentaires, le temps de manutention et les rebuts dus aux erreurs de resserrage.
C'est dans ces situations-là que le taux plus élevé s'avère généralement rentable.
1. La pièce nécessite de nombreux réglages sur une fraiseuse à 3 axes. Chaque réglage implique de desserrer les brides, de retourner la pièce, de réajuster les repères et de procéder à un nouveau palpage. Dès qu'une pièce nécessite environ quatre réglages ou plus sur une machine à 3 axes, la machine à bascule s'avère généralement plus avantageuse en termes de coût total.
2. Les éléments figurant sur les différentes faces doivent être alignés. Chaque fois qu'une pièce est repositionnée dans l'étau, une légère erreur de positionnement s'installe. Si un alésage situé sur une face doit conserver une position précise par rapport à un repère situé sur une autre face, l'usinage simultané des deux éléments en un seul serrage permet d'éliminer cette erreur. Les règles relatives à la position et aux repères sont définies dans ASME Y14.5.
3. La pièce comporte des trous obliques ou des angles composés. Sur une fraiseuse à 3 axes, ces pièces nécessitent des dispositifs de fixation angulaires spéciaux. Une machine à 5 axes se contente d'incliner la pièce.
4. Les rainures profondes nécessitent un outil court. En inclinant la pièce, on permet à un outil court et rigide d'atteindre une paroi ou une poche profonde qui nécessiterait autrement un outil long. Les outils courts vibrent moins, ce qui est important dans le cas de l'aluminium, dont les parois minces vibrent facilement.
5. La pièce présente des surfaces sculptées ou estompées. Les roues, les boîtiers ergonomiques et les moules nécessitent un usinage simultané sur 5 axes pour obtenir une bonne finition sans polissage manuel.
6. Vous pouvez regrouper plusieurs éléments en un seul. Une seule pièce usinée sur 5 axes peut parfois remplacer un ensemble soudé ou boulonné, ce qui permet de réduire le temps d'assemblage et l'accumulation des tolérances.
Pour savoir rapidement s'il vaut la peine d'établir un devis pour un usinage multiaxial, le mieux est de compter vous-même le nombre de réglages avant de demander un devis.
Prenons un collecteur comportant des orifices sur quatre côtés, plus un orifice en angle. En comptant l'opération finale, cela représente six réglages sur une fraiseuse à 3 axes, ce qui en fait un candidat idéal pour une machine à table basculante.
Si le nombre d'axes est de un ou deux, un devis pour un système à 3 axes sera presque toujours moins cher. À partir de trois axes, il vaut mieux demander les deux devis. À partir de quatre axes, la pièce se prête particulièrement bien à l'usinage sur machine à axes inclinables.
Ajouter des axes n'est pas toujours la solution, et un bon fournisseur vous le dira.
Notre position : Ne précisez pas “ 5 axes ” sur un plan. Indiquez la géométrie et les tolérances dont vous avez besoin, et laissez l'atelier choisir le procédé. Exiger un procédé particulier peut faire augmenter le prix sans pour autant améliorer la pièce.
L'aluminium présente quelques avantages spécifiques pour l'usinage multiaxial.
Certaines choix de conception permettent de fabriquer des pièces à plusieurs axes plus rapidement et à moindre coût :
Deux devis pour une même pièce en aluminium peuvent présenter des différences importantes, car ils reposent sur des procédés différents. Avant de comparer les prix, demandez à chaque fournisseur :
Le prix le plus bas n'a d'intérêt que s'il correspond à la même prestation.
Tarifs majorés pour les pièces usinées sur des machines à 3 axes. Si toutes les caractéristiques se trouvent sur les faces supérieure et inférieure, un devis pour un usinage sur 3 axes sera presque toujours moins élevé.
On part du principe que l'ajout d'axes permet de résoudre tous les problèmes de tolérance. Cela élimine les erreurs liées au resserrage, mais ne résout pas les problèmes de chaleur, d'usure des outils ou de contraintes dans la pièce. Ces derniers doivent toujours être maîtrisés.
Oublier la dernière opération. Si la pièce est maintenue par une languette, la face sur laquelle celle-ci est retirée nécessite généralement une deuxième opération, plus simple. Prévoyez-la dans votre budget.
Demander une motion simultanée alors que 3+2 suffisent. La programmation simultanée coûte plus cher et améliore rarement la qualité d'une pièce prismatique.
L'usinage 5 axes est utilisé pour les pièces présentant des caractéristiques sur plusieurs faces, des alésages inclinés, des contre-dépouilles et des surfaces sculptées. Parmi les exemples courants en aluminium, on peut citer les supports aérospatiaux, les bras robotiques, les collecteurs, les roues et les boîtiers électroniques. Il permet de réduire le nombre de réglages, ce qui améliore la précision entre les faces et réduit souvent le coût total par pièce.
Pas sur une seule pièce. Une bonne fraiseuse 3 axes respecte la même tolérance sur une même face. La fraiseuse 5 axes offre une plus grande précision entre les pièces situées sur des faces différentes, car celles-ci sont usinées en un seul serrage, sans qu'il soit nécessaire de les repositionner. C'est donc le meilleur choix lorsque la position exacte entre les faces est cruciale.
Non. Le tarif horaire est plus élevé, mais pour les pièces à plusieurs faces, le coût total peut s'avérer inférieur car les coûts liés aux réglages, aux montages et à la manutention sont réduits. Pour les pièces simples comportant des détails sur une ou deux faces, l'usinage 3 axes est généralement moins cher. Comparez le prix total proposé, et non le tarif horaire de la machine.
Dans l'usinage « 3+2 », les axes rotatifs inclinent la pièce, la bloquent en position, puis l'outil effectue l'usinage en utilisant uniquement trois axes linéaires. Dans l'usinage simultané à 5 axes, les cinq axes se déplacent ensemble pendant l'usinage. Le mode « 3+2 » convient à la plupart des pièces en aluminium à plusieurs faces. Le mouvement simultané est nécessaire pour les surfaces de forme libre, comme les roues.
Souvent, oui. L'inclinaison de la pièce permet à l'outil d'atteindre les zones situées à l'opposé de la broche sur une fraiseuse à 3 axes. Les contre-dépouilles très profondes ou fermées peuvent toutefois nécessiter des outils spéciaux, tels que des fraises « lollipop », ou une deuxième opération. Demandez à votre fournisseur d'examiner le modèle avant de finaliser la conception.
Optez pour l'usinage CNC 5 axes de l'aluminium lorsque la pièce comporte de nombreuses faces, des relations étroites entre ces faces, des éléments inclinés ou des surfaces sculptées. Optez pour l'usinage 3 axes pour les pièces prismatiques simples et les très grands volumes. En cas de doute, envoyez le modèle et demandez les deux devis.
Tuowei Precision exploite des machines à 3, 4 et 5 axes Fraisage CNC et vous recommandera le procédé qui offre le coût total le plus bas pour votre géométrie. En savoir plus sur Services d'usinage CNC à 5 axes, découvrez comment les pièces sont contrôlées sur le l'assurance qualité page, ou envoyez votre dessin via le Page d'accueil de Tuowei Precision.
Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication pour évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions. Ses articles offrent des conseils pratiques et techniquement fondés pour aider les ingénieurs et les acheteurs à prendre de meilleures décisions en matière de fabrication, à optimiser l’efficacité de la production et à garantir une qualité constante des pièces. Découvrez les solutions d’usinage CNC et de fabrication sur mesure de TUOWEI Precision pour votre prochain projet.
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
Tenez-vous au courant de l'usinage CNC réel, des tendances de l'industrie et des perspectives de production de Tuowei Precision, qui est installé pour vous permettre de prendre de meilleures décisions en matière de production.