需要专业的加工解决方案?拓维 Proto 团队可满足您的所有加工需求。现在就联系我们,为您正在进行或即将进行的项目报价!
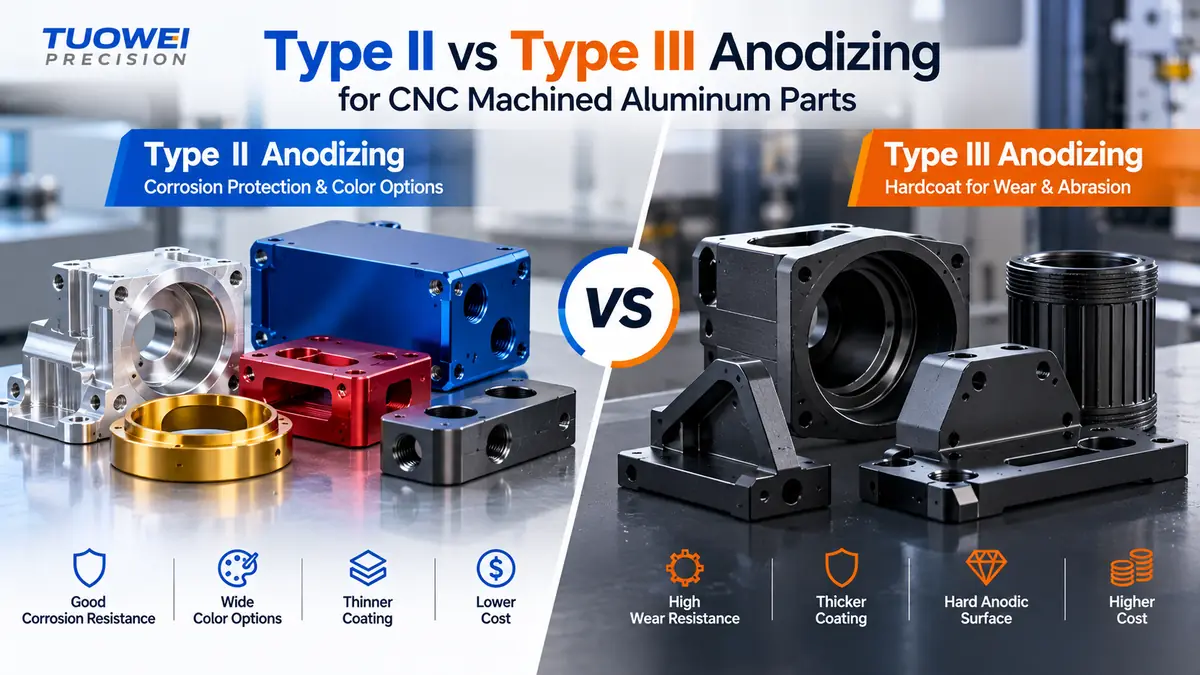
II型与III型阳极氧化处理的区别,实际上取决于表面需要承受哪些环境考验。 II型是一种较薄的硫酸盐涂层,染色效果好且能防止腐蚀,因此适用于外壳、支架和装饰件。III型,也称为硬质阳极氧化,能形成更厚、更致密的氧化层,适用于抗滑动磨损和抗磨蚀。其成本更高,尺寸变化更大,且可选颜色较少。.
简短回答: 当加工后的铝制零件需要防腐蚀保护、着色或光洁美观的表面处理时,应选择II型。当表面需要滑动、摩擦或承受磨损时,应选择III型。III型形成的涂层要厚得多,因此在加工前,内孔、螺纹和配合处需要预留余量,且每件零件的成本通常更高。.
下文将这两种表面处理方式与技术规范中的要求进行了对比。您还将了解到每种处理方式会对尺寸产生多大影响,以及如何在图纸中标注这些尺寸,以确保您收到的零件与您设计的完全一致。.
II型是硫酸阳极氧化处理。工件在硫酸溶液中作为阳极,电流将铝表面转化为氧化铝。该氧化层具有足够的孔隙度以吸收染料,随后进行封孔处理以封闭这些孔隙。.
这并非涂在金属表面的油漆或镀层;而是涂层直接从铝材本身生长出来,因此不会剥落。.
在美国,适用规范为 MIL-PRF-8625,许多图纸上仍标注为 MIL-A-8625。该规范根据类型(工艺)和等级对涂层进行分类。 1级为未着色涂层,2级为着色涂层。对于II型涂层,该规范规定最低涂层重量为每平方英尺1,000毫克,并要求涂层必须进行密封处理,除非图纸另有说明。经过密封处理的II型涂层必须通过336小时的盐雾试验,试验条件为 ASTM B117.
正是这种兼具防腐性能、色彩和适中厚度的特性,使得II型成为阳极氧化铝件的日常表面处理方案:电子设备外壳、相机和光学元件外壳、机器人支架、消费类产品以及固定装置。该规格还包括IIB型,这是一种较薄的硫酸涂层,旨在作为I型铬酸阳极氧化的无铬替代方案。.
III型是MIL-PRF-8625标准中所称的硬质阳极氧化涂层。大多数工厂将其称为“硬质涂层”。与II型相比,其电解液温度更低,电流密度更高,从而形成密度更高、厚度远超II型的氧化层。.
除非图纸另有说明,否则该规范将III型涂层的公称厚度设定为0.002英寸(2密耳),对于厚度不超过该值的涂层,公差为±20%。也可订购更厚的涂层。 超过0.002英寸时,厚度公差控制在±0.0004英寸内。.
该规范未对III型给出硬度数值。取而代之的是,它采用ASTM D4060标准下的塔伯(Taber)磨损试验进行测试,使用CS-17磨轮、1,000克载荷及10,000个循环。 对于大多数合金,最大磨损指数为每1,000个循环1.5毫克;而铜含量达到2%或更高的合金,该数值为3.5毫克。网上引用的硬质阳极氧化处理的洛氏C硬度数值仅为近似值,并非供应商必须满足的要求。.
还有一个买家常忽略的区别:当选用III型涂层是为了提高耐磨性时,该涂层默认不进行密封处理。密封处理会封闭微孔,有助于提高耐腐蚀性,但会降低耐磨性。如果户外部件需要硬质涂层,采购订单中必须明确要求进行密封处理。.
| 物业 | II型 | III型 |
| 过程 | 硫酸阳极氧化 | 在较高电流密度下进行冷浴硬阳极氧化处理 |
| MIL-PRF-8625 中的涂层要求 | 最小涂层重量为 1,000 毫克/平方英尺 | 除非另有说明,公称值为 0.002 英寸;±20%,最大值不超过 0.002 英寸。. |
| 默认密封 | 密封 | 当主要目的是防磨损时,采用无密封设计 |
| 腐蚀试验 | 336小时盐雾试验(ASTM B117) | 仅当指定密封时,为336小时 |
| 耐磨测试 | 无需填写 | 塔伯磨损试验:每1,000个循环最多1.5或3.5毫克 |
| 每单位涂层表面的生长量 | 大约半层薄薄的涂层 | 在标称0.002英寸的涂层厚度下约为0.001英寸 |
| 颜色 | 各种染料(第2类) | 天然呈灰色至深青铜色;染色仅限于深色调 |
| 疲劳影响 | 可降低疲劳强度 | 减幅更大,因为较厚的涂层会更显著地降低疲劳强度 |
| 相对成本 | 较低 | 更高 |
| 典型部件 | 外壳、机箱、支架、装饰件 | 活塞、滑块、阀体、导轨、耐磨衬垫 |
阳极氧化层的厚度之所以重要,是因为该涂层并非仅仅附着在工件表面。MIL-PRF-8625 给出了一个经验法则:预计每个被涂覆的表面会增厚约涂层厚度的二分之一。其余部分则在原始表面下方形成,这是由于铝转化为氧化物所致。.
在平坦的表面上,这听起来似乎很小。但若以直径为单位,效果就会翻倍,因为两个相对的表面会同时增长:
螺纹是问题最突出的部位。在60°螺纹中,螺纹侧面的向外生长会使节圆直径(决定螺纹配合方式的有效直径)发生变化,其变化量约为每侧生长量的四倍。 按每侧面0.001英寸的生长量计算,螺距直径的变化约为0.004英寸,这已超出许多2A级和2B级螺纹公差的允许范围。III类零件上的螺纹通常会被遮盖,或者先切削成超尺寸,待涂层完成后再进行量规检测。.
II型较薄,因此变化幅度较小,但并非为零。对于精密孔和细牙螺纹,仍需做出决定。.
我们的观点是:将所有关键特征的尺寸均标注为“涂层后”尺寸,并由制造商根据实际情况确定零件尺寸。这样,公差就由同时掌控加工和表面处理的团队来控制,而不是将责任分摊给两个供应商。.
合金的选择会影响涂层的外观、质量,而对于III型涂层而言,还会决定该零件是否能够进行硬阳极氧化处理。.
| 合金 | II型结果 | III型结果 |
| 6061-T6 | 色泽清澈均匀;通常用于装饰性部件 | 硬质涂层效果良好;最易于指定的合金 |
| 6063 | 型材表面具有非常均匀的美观表面处理 | 良好 |
| 7075-T6 / T651 | 阳极氧化效果良好;透明涂层可能会略带黄色或灰色 | 高强度合金上的优质耐磨涂层 |
| 2024-T3 | 颜色更暗淡,色泽也不够均匀 | 涂层较软;属于3.5毫克的较高磨损限值范围内 |
| 高硅铸造合金 | 灰蒙蒙的,斑驳的 | 未经买方批准,不得使用高于8.0%的硅材料 |
除非买方批准,否则MIL-PRF-8625禁止将III型用于公称铜含量超过5.0%或公称硅含量超过8.0%的合金。大多数锻造加工合金都远低于这些限值。该规定主要针对某些铸造合金。.
对于对强度要求较高的零件,, 7075-T651 铝合金 该材料可很好地接受两种表面处理,尽管其颜色可能与同一批次的6061材料有所不同。这会导致一个常见的错误。 同一批次中,经过黑色阳极氧化处理的6061材质的盖板和7075材质的框架,其颜色极少能完全一致。如果整个装配体的颜色一致性至关重要,请确保所有零件采用同一合金材质,并来自同一阳极氧化批次。.
当表面需要承受机械作用时,应选择III类阳极氧化处理:例如活塞和气缸孔、滑块和导轨、阀体、耐磨垫片,以及会反复受到砂粒或紧固件磨损的零件。在这些应用中,较厚的氧化层物有所值。.
对于几乎所有其他情况,请选择II型。我们的观点是:如果表面没有摩擦,II型2级涂层配合适当的密封措施,既能为大多数零件提供所需的防腐保护、颜色和价格,又能将尺寸变化控制在较小范围内。.
有几个案例需要进一步思考:
大多数阳极氧化问题都是在机加工阶段就已存在。以下是在询价单(RFQ)中出现频率最高的问题:
我们的 数控铣削服务 团队在设计时会综合考虑切削刃断面、螺纹尺寸和遮蔽特征,以最终表面质量为目标,因为在首件试制后进行修改会更耗时且成本更高。.
代价最高的失误也是最常见的。图纸上只标注了“阳极氧化”,却未注明类型、等级或颜色,结果零件交回时却是透明的II型阳极氧化处理,而客户要求在运动表面进行黑色硬质阳极氧化处理。剥离并重新阳极氧化会去除更多母材,导致尺寸再次发生变化,因此通常只能通过制作新零件来解决问题。.
在关键位置,通过清晰的标注说明规格、类型、类别、颜色、厚度,以及密封和遮蔽要求。例如:
许多图纸仍引用 MIL-A-8625 标准。当前版本 MIL-PRF-8625F(含第 2 号修正案)已取代 MIL-A-8625F,您可在美国国防部(DoD)网站上查看最新状态。 ASSIST 规范数据库. 对于国际供应链而言,, ISO 10074 涵盖硬质阳极氧化涂层,可作为III类工作的参考依据。.
配件适用于 国防和军事项目 通常会按照合同中明确指定的规格版本进行认证。由于规格版本会发生变更,因此请在订单发货前确认适用的是哪个版本。.
在询价单中,请一并提供零件尺寸或表面积、批量数量以及所需的任何认证信息。表面处理价格取决于这四项因素。.
硬质阳极氧化处理的成本高于II型阳极氧化处理,这主要有四个实际原因:
这两种工艺都采用批量生产,且每批生产都有最低起订量,因此无论采用哪种方式,小批量订单的单件成本都会更高。将类型、等级和颜色相同的零件归入同一批次,是节省成本最简单的方法。对于带有大量需遮蔽部位的小零件,遮蔽工序的人工成本可能占表面处理总价的很大一部分。.
两者之间的具体价差取决于零件尺寸、阳极氧化层厚度、颜色和批量大小,因此请根据相同的规格要求比较报价,而不是仅凭“阳极氧化”这一术语。如果您还需获取机械加工的报价,我们的 数控加工服务 将零件和表面处理一并报价,这样涂层余量和表面处理价格就能集中在一个地方。.
应将II类阳极氧化与III类阳极氧化视为针对每个表面的具体决策,而非针对整个零件的统一决策。需明确哪些表面会磨损、哪些必须导电、哪些需要颜色匹配以及哪些需要紧密配合。根据这些情况,大多数阳极氧化铝零件通常选择II类阳极氧化,而硬质阳极氧化则仅用于确实需要它的表面。.
准备就绪后,请将您的图纸和完成说明发送至 拓维精密. 在对任何材料进行切割之前,我们的工程师会根据您的报价确认材料类型、涂层厚度和遮蔽方案。.
问:II型和III型阳极氧化处理的主要区别是什么?
A:II型是一种较薄的硫酸盐涂层,用于防腐蚀和着色。III型是一种厚实、致密且坚硬的阳极氧化涂层,专为抗磨损和抗擦伤而设计。III型涂层的尺寸变化更大,成本更高,可选颜色较少,且当以耐磨性为主要目标时,默认情况下不进行密封处理。.
问:III型硬质阳极氧化层的厚度是多少?
答:除非图纸另有规定,否则MIL-PRF-8625将III型涂层的公称厚度设定为0.002英寸(2密尔),该厚度范围内的公差为±20%。也可订购更厚的涂层。 预计每个涂层表面会向外凸出约涂层厚度的一半,因此请据此规划加工余量。.
问:III型阳极氧化处理后可以进行染色吗?
答:是的,但选择范围较窄。硬质镀层本身呈灰色至深青铜色,具体颜色取决于合金成分和厚度,因此染色后大多呈现黑色或深色调。若要获得鲜艳的颜色以及各部件之间的精准色差匹配,采用II型2类镀层会容易得多。.
问:阳极氧化处理会影响螺纹和公差吗?
答:是的。每个表面会增厚约涂层厚度的二分之一,而在60°螺纹上,这会导致节圆直径发生变化,其变化量约为每个表面增厚量的四倍。硬质涂层零件上的螺纹通常会进行遮蔽处理或切削至超尺寸,且关键尺寸应注明这些处理是在涂层完成后进行的。.
问:III型阳极氧化处理在耐腐蚀性方面是否更优?
答:并非自动如此。密封型II必须通过336小时的ASTM B117盐雾测试。型III通常不进行密封处理以提高耐磨性,仅在指定需要密封时才需满足该盐雾测试要求。对于户外硬质涂层零件,请在采购订单中注明需要进行密封处理。.

作者:安迪,图威精密制造工程师。. 安迪专攻数控加工、精密制造和生产工程领域,在从快速原型制作到大规模量产的整个项目过程中拥有丰富的实践经验。他与工程和制造团队紧密合作,共同评估材料、公差、加工工艺以及设计可制造性。 他的文章提供了实用且具有技术深度的见解,旨在帮助工程师和采购人员做出更明智的制造决策、优化生产效率,并确保零件质量的一致性。欢迎了解图威精密的数控加工和定制制造解决方案,为您的下一个项目提供支持。.
从快速原型制作到可扩展的生产,Tuowei Precision 提供可靠的数控加工服务,在每个环节都确保精度与一致性。立即启动您的项目。.
随时了解拓维精工的真实数控加工、行业趋势和生产见解,安装拓维精工是为了让您做出更好的生产决策。.