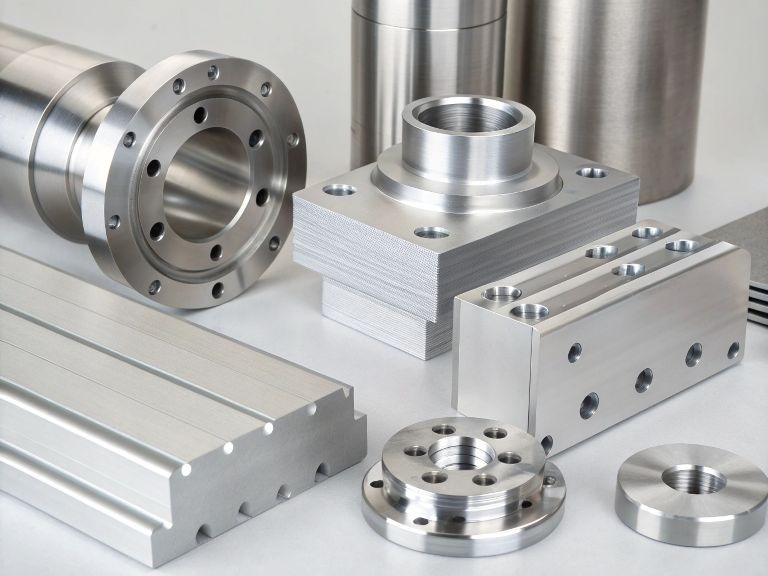
هل تحتاج إلى حلول تصنيع آلية متخصصة؟ فريقنا في Tuowei Proto موجود هنا لمساعدتك في جميع احتياجات التصنيع الخاصة بك. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو القادمة!
يعد الاختيار بين التصنيع باستخدام الحاسب الآلي (CNC) والقولبة بالحقن قرارًا يعتمد في الغالب على حجم الإنتاج. فالتصنيع باستخدام الحاسب الآلي لا يتطلب تكلفة أولية تقريبًا، لكن تكلفة كل قطعة فيه مرتفعة. أما القولبة بالحقن، فتتطلب تكلفة أولية كبيرة لتجهيز القوالب، لكن تكلفة كل قطعة فيها منخفضة جدًّا. وعندما يكون عدد القطع أقل من بضع مئات، يكون التصنيع باستخدام الحاسب الآلي أرخص عادةً. أما عندما يتجاوز العدد بضعة آلاف، فإن القولبة بالحقن تكون الخيار الأفضل عادةً بفارق كبير.
هذا هو الملخص. والجزء المفيد هو معرفة النقطة التي يتقاطع عندها الجزء المحدد الخاص بك، والتعرف على الحالات التي لا يكون فيها الحجم عاملاً حاسماً على الإطلاق. فمتطلبات التفاوت المسموح به، وخصائص المواد، والتوقعات المتعلقة بالمظهر، ومدى احتمالية تغيير تصميمك، كلها عوامل يمكن أن تتجاوز حسابات التكلفة.
تعتبر المعالجة باستخدام الحاسب الآلي (CNC) عملية طرحية. حيث تقوم أداة القطع بإزالة المواد من كتلة صلبة حتى يتبقى الشكل المطلوب. وتستغرق كل قطعة تقريبًا نفس المدة من وقت التشغيل، لذا فإن تكلفة القطعة العاشرة تساوي تقريبًا تكلفة القطعة الأولى.
تعتبر عملية القولبة بالحقن عملية تشكيلية. حيث يتم حقن البلاستيك المنصهر تحت الضغط في قالب من الفولاذ أو الألومنيوم، ثم يتم تبريده وإخراجه. ويُعد القالب مكلفًا ويستغرق بناؤه وقتًا طويلاً. ولكن بمجرد إنشائه، لا يستغرق إنتاج كل قطعة سوى ثوانٍ قليلة وتكلفتها ضئيلة جدًّا.
كل ما عدا ذلك في هذه المقارنة ينبع من هذا الاختلاف الهيكلي الوحيد.
| العامل | التصنيع الآلي باستخدام الحاسب الآلي | القولبة بالحقن |
| تكلفة الأدوات الأولية | ضئيلة أو معدومة | كبير الحجم، ويتكيف مع درجة التعقيد |
| التكلفة لكل جزء | مرتفع، ومستقر تقريبًا من حيث الكمية | انخفاض السعر مع ارتفاع حجم التداول |
| الحجم الاقتصادي النموذجي | من 1 إلى بضعة آلاف | من الآلاف إلى الملايين |
| المهلة الزمنية لإنتاج القطعة الأولى | الأيام | أسابيع لتجهيز القوالب، ثم أيام |
| تكلفة تغيير التصميم | إعادة البرمجة وإعادة القطع، بتكلفة منخفضة | تعديل القالب، التكلفة المرتفعة |
| التفاوت المسموح به | ±0.025 مم (قيمة نموذجية)، ±0.005 مم في الخصائص الخاضعة للرقابة | عادةً ما تتراوح بين ±0.05 مم و±0.2 مم، اعتمادًا على الحجم والراتنج |
| المواد | المعادن والبلاستيك القابل للتشغيل الآلي | البلاستيك الحراري، البلاستيك غير القابل لإعادة التشكيل، المطاط الصناعي |
| الحدود الهندسية | يجب أن تصل الأداة فعليًّا إلى كل ميزة | يجب أن يتم ملء القالب، والتبريد بشكل متساوٍ، ثم إخراج المنتج |
| الاتساق بين الأجزاء | مرتفع جدًا | تكون مرتفعة جدًّا بمجرد استقرار العملية |
| النفايات | كميات كبيرة من الرقائق والقطع المتبقية | بسيطة، وغالبًا ما يتم إعادة طحنها |
يُعتبر وقت تشغيل الماكينة العامل الرئيسي الذي يحدد سعر القطعة المُصنعة آليًّا. ويتأثر وقت الدورة بعدد المواد التي يجب إزالتها، ومدى صلابة تلك المواد، وعدد عمليات التشطيب التي تتطلبها مواصفات السطح والتفاوتات المسموح بها، وعدد المرات التي يتعين فيها إعادة تثبيت القطعة.
تُعد تكاليف البرمجة والإعداد تكاليف تُدفع مرة واحدة لكل نسخة معدلة، لذا ينخفض سعر الوحدة انخفاضًا حادًّا عند الانتقال من قطعة واحدة إلى مائة قطعة. وبعد ذلك، يصبح المنحنى مستويًّا. ويؤدي الانتقال من 500 قطعة إلى 5,000 قطعة إلى انخفاض طفيف في سعر الوحدة بفضل تحسين الجدوى الاقتصادية للأدوات والجدولة، ولكن ليس بشكل كبير، لأن الآلة لا تزال مضطرة إلى قطع كل جزء على حدة.
ينقسم سعر القطعة المصبوبة إلى رقمين مختلفين تمامًا. فالقالب هو أداة دقيقة بحد ذاتها، يتم تصنيعه من الفولاذ المقوى أو المُقوى مسبقًا، ويحتوي على قنوات تبريد وأنظمة طرد، وغالبًا ما يشتمل على آليات جانبية للتعامل مع التجاويف. ويستغرق تصنيعه أسابيع ويكلف مبلغًا ثابتًا بغض النظر عن عدد القطع التي سيتم إنتاجها لاحقًا.
وتتألف التكلفة لكل قطعة من تكلفة المواد، ومدة الدورة المقاسة بالثواني، ومعدل إنتاج الآلة. وعادةً ما تمثل هذه التكلفة جزءًا صغيرًا من تكلفة القطعة المماثلة المصنعة آليًّا.
المتغيرات المؤثرة أدوات حقن القوالب بالحقن وتتمثل العوامل الأكثر تأثيرًا في التكلفة في عدد التجاويف، ودرجة جودة فولاذ الأدوات، والعمر الافتراضي المتوقع للأداة، وحجم القطعة، ومتطلبات نسيج السطح، وما إذا كانت الهندسة تتطلب حركات جانبية أو رافعات لتحرير الأجزاء المقطوعة من الأسفل. وغالبًا ما تكون تكلفة تصنيع الأداة الخاصة بقطعة أعيد تصميمها لتجنب الحاجة إلى حركة جانبية أرخص بشكل ملحوظ.
الأرقام الواردة أدناه هي أرقام توضيحية وليست أسعاراً محددة. استخدم الهيكل، لا القيم.
لنفترض أن تكلفة القطعة المصبوبة تبلغ $2 للقطعة الواحدة باستخدام قالب تكلفته $12,000، وأن تكلفة القطعة المكافئة المصنعة آليًّا تبلغ $28 للقطعة الواحدة دون الحاجة إلى أدوات تصنيع.
| الكمية | إجمالي عمليات التصنيع | إجمالي القوالب |
| 100 | $2,800 | $12,200 |
| 250 | $7,000 | $12,500 |
| 500 | $14,000 | $13,000 |
| 1,000 | $28,000 | $14,000 |
| 5,000 | $140,000 | $22,000 |
يبلغ الحد الفاصل في هذا المثال حوالي 460 قطعة. وإذا تغيرت تكلفة القوالب أو سعر الوحدة المصنعة، فإن هذا الرقم يتغير بشكل كبير. فقد يحقق قطعة بسيطة مصنوعة باستخدام قالب ألومنيوم رخيص نقطة التعادل عند بضع مئات من القطع. أما القالب الفولاذي المعقد متعدد التجاويف المخصص لقطعة كبيرة، فقد لا يحقق نقطة التعادل إلا عند عدة آلاف من القطع.
قم بإجراء هذا الحساب باستخدام أسعار حقيقية قبل اتخاذ القرار. يستغرق الأمر عشر دقائق ويحسم معظم الخلافات.
إرشادات تقريبية تستند إلى الكيفية التي تُستخدم بها هذه العمليات عادةً:
هناك عاملان يؤثران على هذه النطاقات. فإذا كان التصميم لا يزال قيد التغيير، تظل المعالجة الآلية قادرة على المنافسة لفترة أطول بكثير؛ لأن إجراء تعديل يتطلب إعادة البرمجة بدلاً من تعديل القالب. أما إذا كان الجزء كبير الحجم وذو جدران سميكة، فإن أوقات دورات القولبة تزداد، كما يزداد حجم المواد التي يتم إزالتها بالمعالجة الآلية، مما يقلص الفارق بينهما.
وهنا تختلف العمليتان بطريقة لا تعكسها جداول التكاليف.
يتم قطع الأجزاء المُشكَّلة آليًّا وفقًا للأبعاد المطلوبة. ما تقيسه الآلة هو ما تحصل عليه بالضبط، ويمكن تحقيق تفاوتات تصل إلى ±0.005 مم في الخصائص الخاضعة للتحكم. ونظرًا لأن المادة تُزال من قطعة خام مستقرة، فلا يوجد انكماش يجب توقعه.
تتقلص الأجزاء المصبوبة أثناء تبريدها، وتختلف درجة هذا الانكماش باختلاف نوع الراتينج وسماكة الجدران ونمط التعبئة وإعدادات العملية. وتتعرض المواد شبه البلورية، مثل النايلون والأسيتال، لانكماش أكبر وأقل قابلية للتنبؤ به مقارنة بالمواد غير المتبلورة، مثل ABS والبولي كربونات. يعمل مصممو القوالب على تعويض الانكماش المتوقع عند قطع التجويف، لكن هذا التعويض هو مجرد توقع، ويتم التحقق من صحته عن طريق قياس الدفعات الأولى.
الآثار العملية:
إذا كان الرسم الخاص بك يتضمن عدة ملامح بدقة تزيد عن ±0.05 مم تقريبًا، فتوقع إجراء عملية تصنيع ثانوية على الأجزاء المصبوبة أو خطط لتصنيع الجزء مباشرةً. الفهم كيف تحقق المعالجة باستخدام الحاسب الآلي (CNC) التفاوتات المسموح بها يساعد في توضيح الميزات التي تحتاج إلى ذلك حقًّا.
تُستخدم عمليات التصنيع الآلي مع المعادن والبلاستيك المتوفرة في شكل قطع جاهزة. أما القولبة بالحقن فتقتصر على المواد التي تتدفق وتتصلب داخل القالب، لكن النطاق المتاح ضمن ذلك واسع، ويشمل المركبات المملوءة والمقواة التي لا تُباع كقطع جاهزة قابلة للتصنيع الآلي.
بعض النقاط المهمة من الناحية العملية:
إذا كان لا بد أن تكون القطعة معدنية، فإن عملية القولبة تصبح غير واردة في معظم التطبيقات، وتصبح المقارنة عندئذ بين التصنيع الآلي من جهة، والصب أو القولبة بالحقن المعدني من جهة أخرى. استعراض للخيارات المتاحة المعادن والبلاستيك القابلة للتشغيل الآلي تُعد نقطة انطلاق عملية عندما لا تكون المادة قد حُددت بعد.
تخرج القطع المصبوبة من القالب بسطحها النهائي. حيث يتم نحت النقوش ومستويات اللمعان والشعارات في القالب نفسه، مما يجعل كل قطعة متطابقة تمامًا ولا تحتاج إلى أي معالجة لاحقة. وتعد هذه ميزة حقيقية للمنتجات الموجهة للمستهلكين.
تظهر على الأجزاء المُشغَّلة آليًّا آثار الأدوات. وعادةً ما تتراوح خشونة السطح بعد التشغيل بين 1.6 و3.2 ميكرومتر (Ra)، ويتطلب الحصول على سطح ذي مظهر جمالي يشبه السطح المصبوب إجراء عمليات ثانوية مثل السفع بالخرز، أو التلميع، أو الطلاء الأنودي. وتؤدي هذه العمليات إلى زيادة التكلفة لكل قطعة، وهو ما يتفاقم مع زيادة حجم الإنتاج.
بالنسبة للعلب والمكونات المرئية التي يتم إنتاجها بكميات كبيرة، غالبًا ما يكون هذا العامل وحده هو الذي يحدد العملية.
تقوم شركة «ماشينينغ» بتسليم القطع الأولى في غضون أيام. وعادةً ما يتم شحن النماذج الأولية في غضون أسبوع، بينما تستغرق عمليات الإنتاج بكميات صغيرة من أسبوع إلى ثلاثة أسابيع.
يتطلب القولبة بالحقن وجود القالب أولاً. وعادةً ما تستغرق عملية تصنيع القالب عدة أسابيع حسب درجة تعقيده، ويلي ذلك أخذ العينات والتحقق من الأبعاد، وغالبًا ما تتبع ذلك جولة من تعديلات القالب قبل الموافقة عليه. وبمجرد الموافقة على القالب، يصبح الإنتاج سريعًا.
تكتسب هذه الفجوة أهمية أكبر عندما يتم تحديد موعد الإطلاق. وتستخدم العديد من البرامج النماذج الأولية السريعة والتصنيع بكميات صغيرة لتزويد السوق بالوحدات الأولى أثناء إنشاء أداة الإنتاج، ثم التحول إليها بمجرد اكتمالها. ويكلف هذا النهج الانتقالي مبلغًا أكبر لكل قطعة على المدى القصير، لكنه يحمي الجدول الزمني، الذي عادةً ما يكون الخسارة الأكثر تكلفة.
نادرًا ما يمكن نقل قطعة مصممة لعملية ما بشكل سلس إلى عملية أخرى. وهذه مفاجأة شائعة ومكلفة.
متطلبات القولبة بالحقن:
متطلبات التصنيع باستخدام الحاسب الآلي (CNC):
التطبيق العملي: إذا كنت تخطط للانتقال إلى عملية القولبة لاحقًا، فصمم المنتج الآن بحيث يكون ملائمًا للقولبة وقم بتصنيع تلك النماذج الأولية آليًّا. فالقطعة المصممة خصيصًا للتصنيع الآلي ستحتاج إلى إعادة صياغة قبل أن تصبح جاهزة للقولبة، وإعادة الصياغة بعد التحقق من صحة التصميم تضيع جهد عملية التحقق تلك.
غالبًا ما يكون هذان الأمران متكاملين أكثر مما يكونان بديلين عن بعضهما.
نماذج أولية مُشكَّلة آليًّا قبل قطع الفولاذ. إن التحقق من ملاءمة الأجزاء المُشغَّلة آليًّا ووظيفتها وتجميعها عند استخدام الراتنج المقصود لا يكلف سوى جزء بسيط من تكلفة تعديل القالب. أما الفولاذ، فتكلفة تغييره باهظة، في حين أن تصنيعه بشكل صحيح من المرة الأولى لا يكلف سوى القليل.
إنتاج الجسور. مشغولة آليًا أو الأجزاء المطبوعة ثلاثية الأبعاد تلبية الطلب الأولي أثناء تصنيع القوالب، بحيث لا يتأثر موعد الإطلاق بجدول أعمال تصنيع القوالب.
التشغيل الآلي بعد القولبة. تخضع الأجزاء المصبوبة لاحقًا للمعالجة الآلية من أجل الحصول على ثقوب ذات تفاوتات ضيقة، أو أسطح مانعة للتسرب مسطحة، أو خيوط لولبية لا يمكن صبها بشكل موثوق.
صناعة القوالب بحد ذاتها. يتم تصنيع قوالب الحقن باستخدام المعالجة الآلية بالتحكم الرقمي (CNC) والتصنيع بالقطع الكهربائي (EDM). والأداة التي تُنتج الأجزاء المصبوبة هي مجموعة مكونة من أجزاء مُشكَّلة بدقة، ولهذا السبب فإن الموردين الذين يقدمون كلا خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي ويمكن أن يتيح التكييف نقل البرنامج بين الاثنين دون الحاجة إلى تغيير الموردين.
أجب عن هذه الأسئلة بالترتيب:
في حالة تعارض الإجابات، يجب إعطاء أولوية للإجابات المرتبطة بالمخاطر المتعلقة بالجدول الزمني والمخاطر الفنية على تلك المرتبطة بسعر الوحدة. فالفروق في سعر الوحدة قابلة للاسترداد، أما الأداة التي تم تصنيعها وفقًا لتصميم تم تغييره لاحقًا، فهي غير قابلة للاسترداد.
الحقيقة هي أنه لا توجد طريقة أفضل من الأخرى. فكل منهما تعالج مشاكل مختلفة، والخطأ الذي ترتكبه معظم الفرق هو الالتزام باختيار الأدوات في مرحلة مبكرة جدًّا، قبل الانتهاء من التصميم، لأن تكلفة كل قطعة بدت مغرية في جدول البيانات.
قم بالتشغيل الآلي أثناء حركة التصميم. استخدم الأداة عندما يتوقف عن الحركة ويكون الحجم مبررًا لذلك. قم بإجراء حساب نقطة التعادل باستخدام عروض أسعار حقيقية بدلاً من الافتراضات، وأخذ العمليات الثانوية في الاعتبار على كلا الجانبين، لأن القطعة المُشكَّلة آليًّا قد تحتاج إلى تشطيب، والقطعة المصبوبة قد تحتاج إلى تشكيل آلي.
دقة تووي تعمل في كلا العمليتين، بدءًا من النماذج الأولية المُصنَّعة آليًّا ووحدات الإنتاج ذات الكميات المحدودة وصولاً إلى قولبة حقن البلاستيك بالنسبة لأحجام الإنتاج، مما يتيح التحقق من صحة التصميم على القطع المُشكَّلة آليًّا ونقل نفس الشكل الهندسي إلى الأدوات دون الحاجة إلى إعادة تصميمه لمورد آخر.
س: عند أي كمية يصبح القولبة بالحقن أرخص من التصنيع باستخدام الحاسب الآلي (CNC)؟
ج: عادةً ما يتراوح العدد بين 500 و5,000 قطعة، على الرغم من أن الرقم الدقيق يعتمد على تكلفة القوالب وسعر الوحدة المُصنَّعة. اقسم تكلفة القوالب على المبلغ الذي توفره لكل قطعة لتحديد نقطة التعادل الخاصة بك قبل اتخاذ القرار.
س: هل يمكن للأجزاء المصبوبة بالحقن أن تحقق نفس التفاوتات المسموح بها التي تحققها الأجزاء المُشكَّلة آليًّا؟
ج: بشكل عام، لا. تتقلص الأجزاء المصبوبة أثناء تبريدها، لذا تتراوح التفاوتات المسموح بها عادةً بين ±0.05 مم و±0.2 مم. أما الملامح التي تتطلب تحكمًا أكثر دقة، فيتم تصنيعها عادةً آليًّا بعد عملية الصب، بدلاً من تحديدها في القالب.
س: هل يمكنني تصنيع نموذج أولي آليًّا ثم صب نفس التصميم؟
ج: نعم، شريطة أن يكون الجزء مصممًا منذ البداية للقولبة بحيث يتميز بجدران متجانسة وزوايا انحدار وأضلاع. أما التصميم المُحسَّن للتصنيع الآلي فقط، فيحتاج عادةً إلى إعادة صياغة كبيرة قبل أن يصبح جاهزًا للتشكيل.
س: لماذا تعتبر قوالب الحقن باهظة الثمن إلى هذا الحد؟
ج: القالب عبارة عن مجموعة فولاذية دقيقة مزودة بدوائر تبريد وأنظمة إخراج، وغالبًا ما تتضمن آليات جانبية، ويتم تصنيعها وتشطيبها وفقًا لتفاوتات ضيقة. وتتفاوت التكلفة تبعًا لحجم القطعة، وعدد التجاويف، ودرجة جودة فولاذ القالب، وملمس السطح، ومدى تعقيد التجاويف السفلية.
س: ما هي العملية الأفضل بالنسبة للعلب البلاستيكية؟
ج: القولبة، عندما يكون الحجم كافياً لتبرير استخدام القالب، لأن المظهر الخارجي والملمس ينبعان مباشرةً من القالب. أما في حالة إنتاج أقل من بضع مئات من الوحدات، فعادةً ما تكون المعالجة الآلية أو عملية التصنيع المؤقتة أسرع وأرخص بشكل عام.

بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
ابق على اطلاع دائم على الماكينات بنظام التحكم الرقمي الحقيقي، واتجاهات الصناعة، ورؤى الإنتاج في Tuowei Precision، ولكن تم تثبيتها لتمكينك من اتخاذ قرارات إنتاج أفضل.