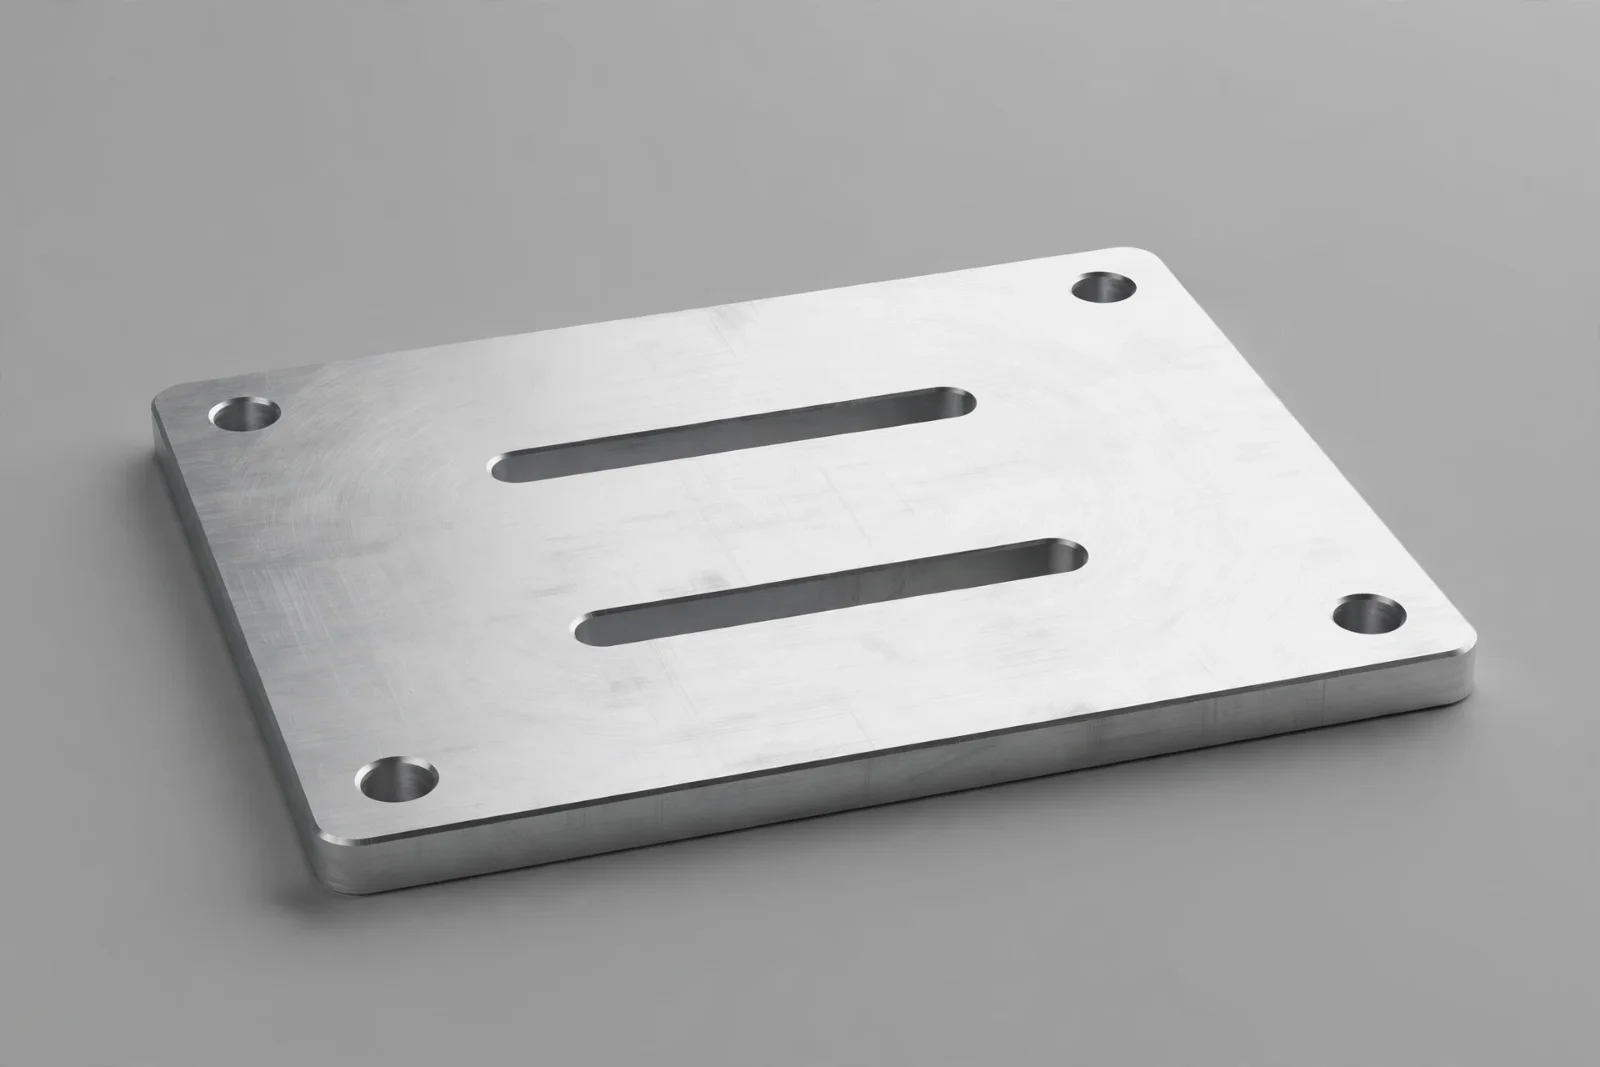
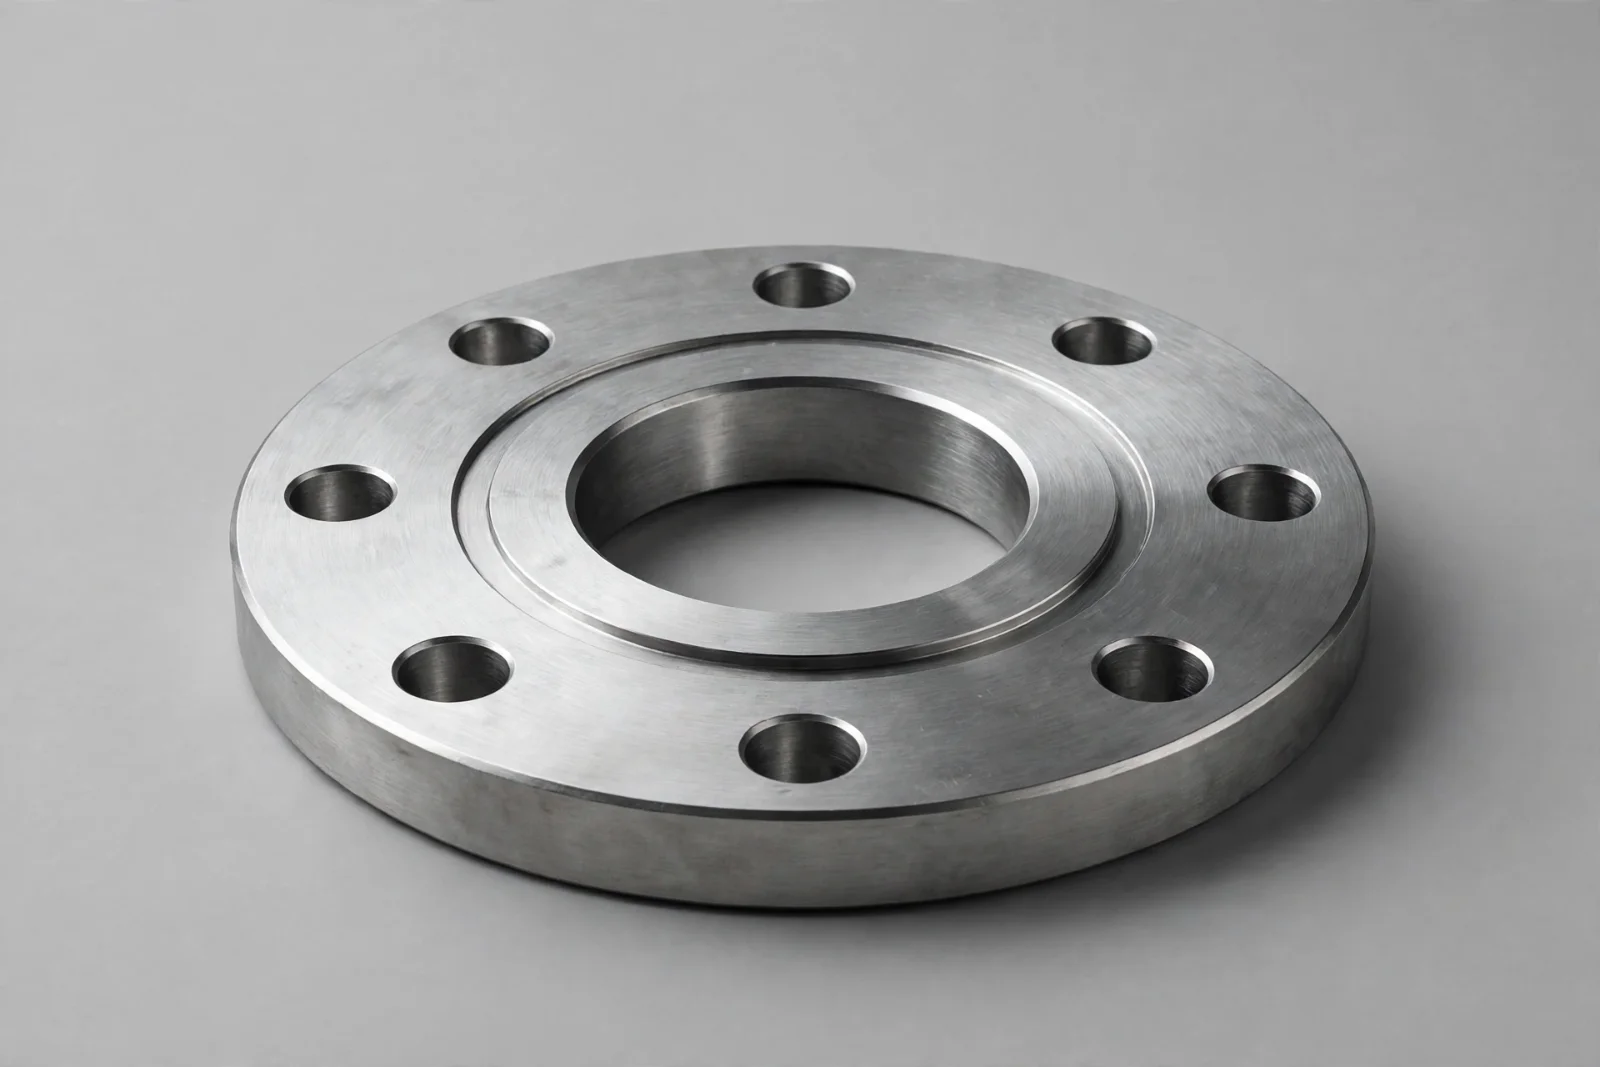
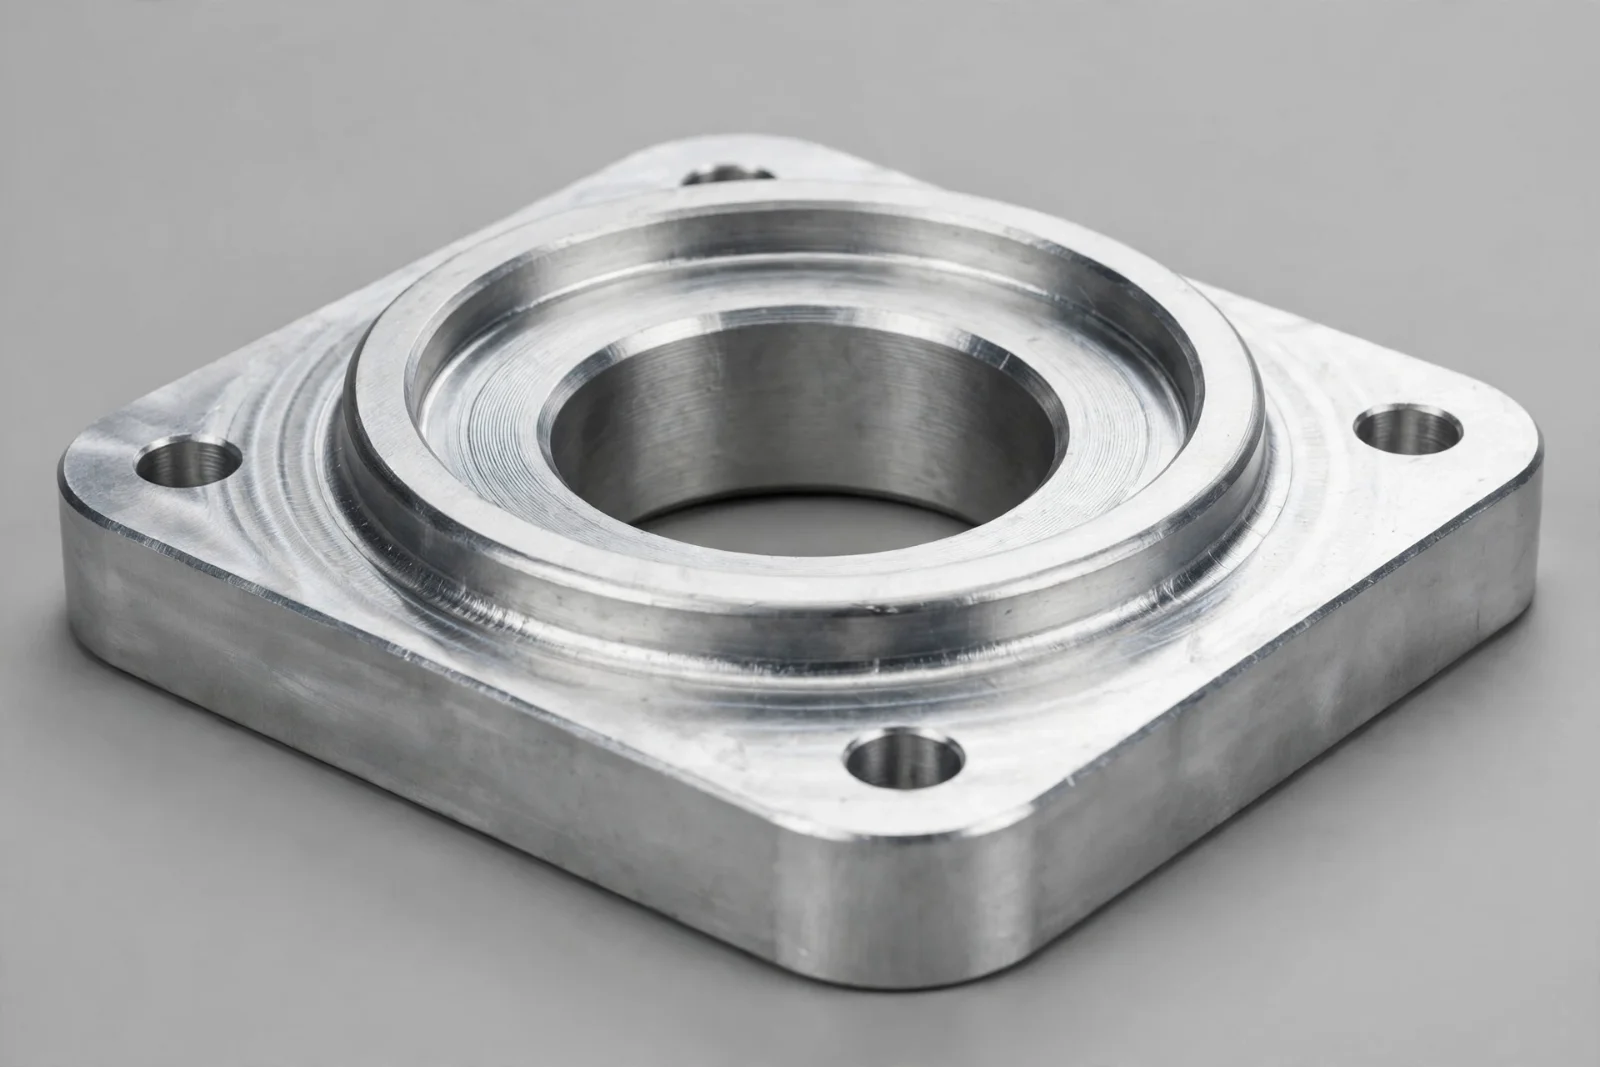
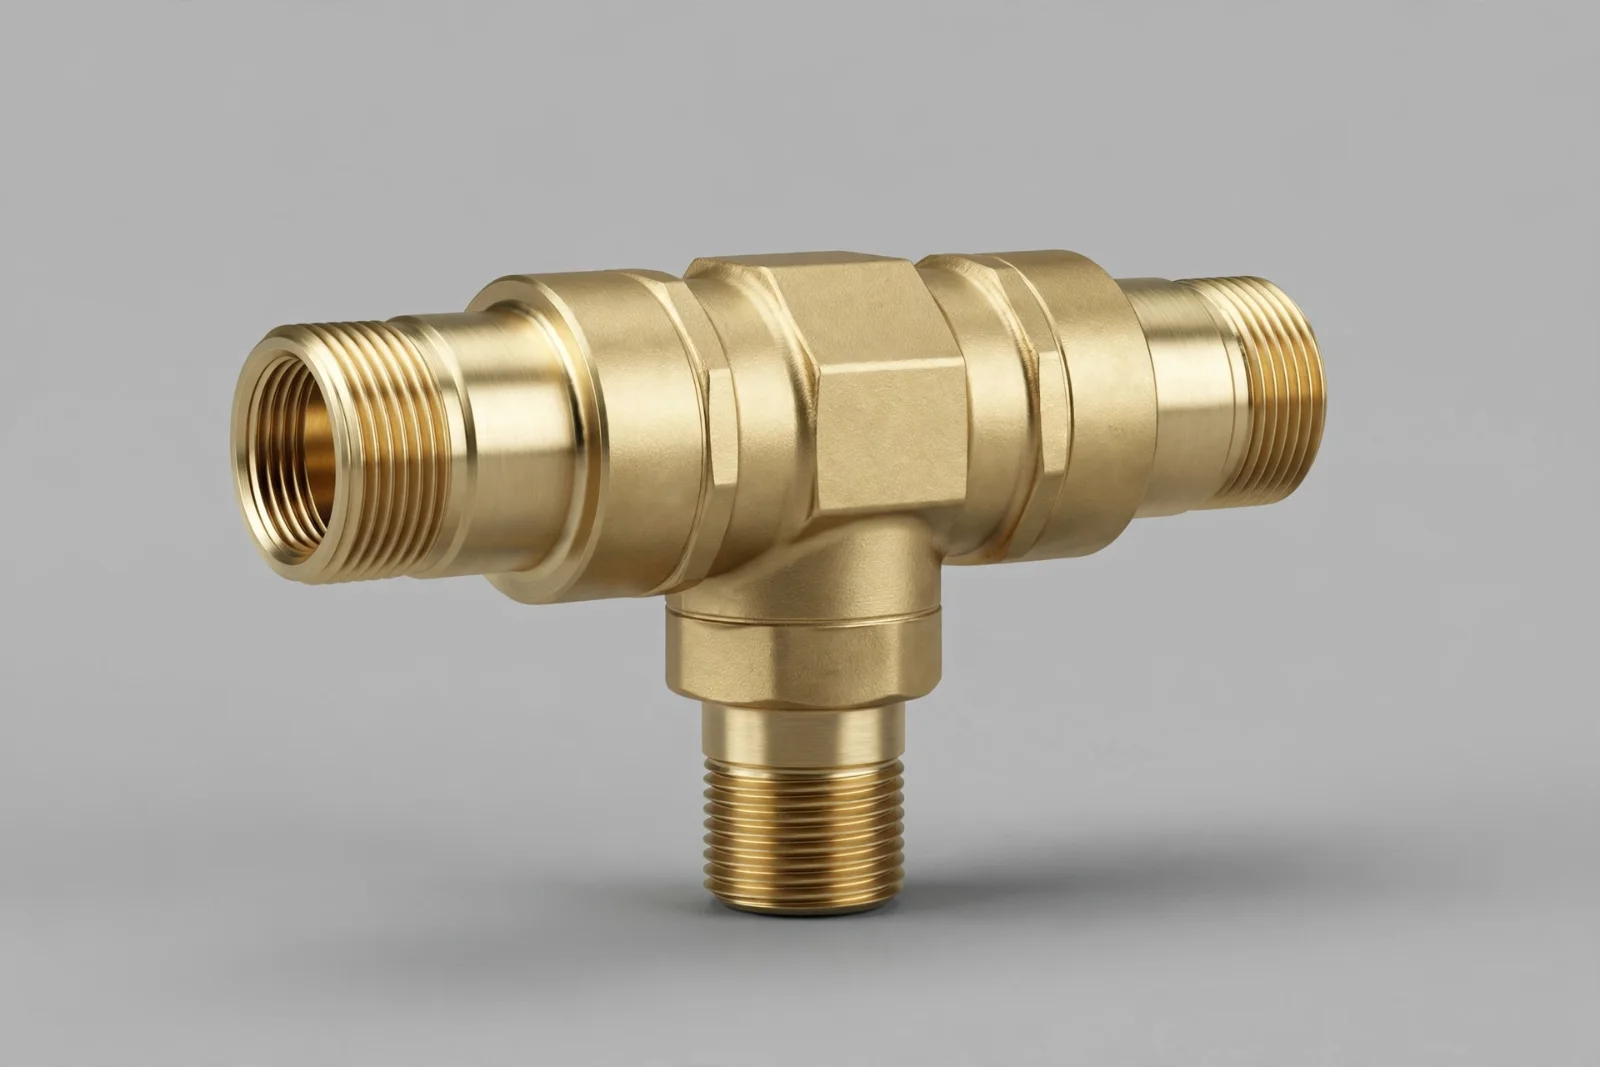
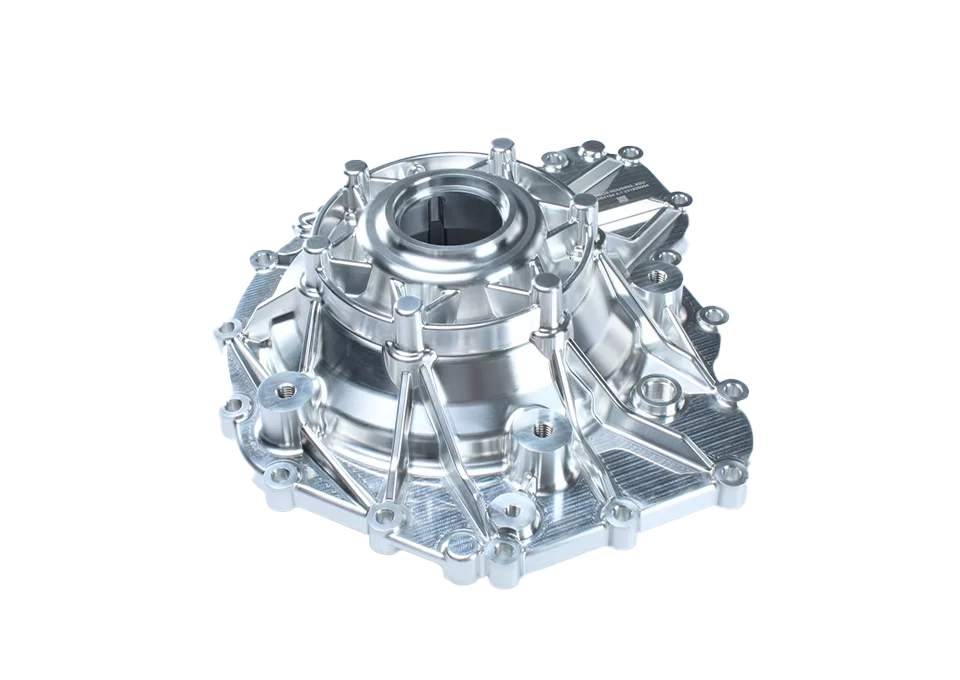
精加工规格
| 表面粗糙度 | Ra 1.6微米 / Ra 64微英寸 |
|---|---|
| 方法 | 以较浅的切削深度和较慢的进给速度完成 CNC 加工 |
| 材料 | 金属和塑料 |
| 典型用途 | 密封面、轴承配合、滑动部件和可见面 |
“平滑加工”的工作原理
首先将工件粗加工至近净形。随后,通过精加工工序,使用锋利的刀具、较小的进给步距和较慢的进给速度,去除最外层的一薄层材料。每道切削去除的材料越少,刀具痕迹就越小,表面粗糙度也越低。 切削液、刚性夹具和刀具状态都会影响加工结果,因此从一开始就在加工程序中规划了光滑的表面。
Ra 1.6 的含义
Ra 1.6 μm 意味着表面轮廓相对于其平均线平均偏离 1.6 微米。触感光滑,加工痕迹不明显。这是 O 型圈槽、轴承座和滑动部件的常见数值,若采用 Ra 3.2 μm,则会加速磨损或导致泄漏。
费用及使用场所
每次精加工都会增加机加工时间。仅对需要达到 Ra 1.6 μm 要求的表面进行加工,其余表面保持 Ra 3.2 μm。如果某个表面需要更光滑,应改用精加工或抛光,而不是增加加工次数。
光滑机加工零件的应用领域
当零件的功能取决于表面时,应在相关表面上进行光洁加工。
- 密封面和O型圈槽: 较低的粗糙度有助于密封件保持密封性。
- 轴承与轴的配合: 更平滑的接触可减少磨损。
- 滑动面和导面: 运动部件之间的摩擦更小。
- 机加工零件上的可见表面: 无需抛光,外观更洁净。
- 即将进行涂层处理的零件: 为阳极氧化或电镀提供更光滑的基底。
常见问题
什么是Ra 1.6表面粗糙度?
Ra 1.6 的表面粗糙度意味着表面轮廓相对于其平均线平均偏差为 1.6 微米(64 微英寸)。它比标准的 Ra 3.2 μm 机加工表面更光滑,仅留有微弱的刀具痕迹,常用于密封面、轴承配合面和滑动部件。
如何实现1.6 Ra的表面粗糙度?
精加工时应使用锋利的刀具,采用较浅的切削深度、较小的进给步距和较慢的进给速度,同时确保夹具坚固且冷却液供应充足。粗加工阶段首先去除大部分材料,而精加工阶段则形成最终表面。
什么是3.2 Ra的表面粗糙度?
Ra 3.2 μm(126 μin)是机加工表面的标准值,表面可见刀具痕迹。该表面粗糙度适用于大多数功能性零件。Ra 1.6 μm 的表面光滑度约为前者的两倍,适用于对密封性、滑动性能或外观要求较高的场合。 许多图纸将 Ra 3.2 μm 作为通用要求,并在特定表面标注 Ra 1.6 μm。
精加工的成本会更高吗?
是的,会稍微增加一些,因为每次精加工都会增加机床加工时间。为了控制成本,建议仅在需要精加工的表面指定 Ra 1.6 μm 的光洁度,其余部分保持标准光洁度。对于简单零件,额外成本微乎其微;但对于具有多个光滑表面的零件,这些成本累积起来就相当可观了。
Ra 1.6 适合用于密封面吗?
是的。Ra 1.6 μm 是 O 型圈沟槽和静态密封面的常见规格。对于动态密封或极高压应用,可能需要更低的粗糙度,因此请遵循密封件制造商的建议,并在图纸上为每个密封面标注具体数值。
精加工和细加工有什么区别?
精加工的目标是通过一次精加工道次将表面粗糙度控制在Ra 1.6 μm。超精加工则更进一步,采用更高精度的机床、更慢的进给速度和更锋利的刀具,以获得比Ra 1.6 μm更光滑的表面。仅在需要额外光滑度时才选择超精加工。
如何在图纸上指定光洁度加工?
在需要的地方添加表面粗糙度符号(如 Ra 1.6),并在零件其余部分添加通用注释,例如 Ra 3.2。清晰的标注使我们能够仅在关键部位规划精加工工序。