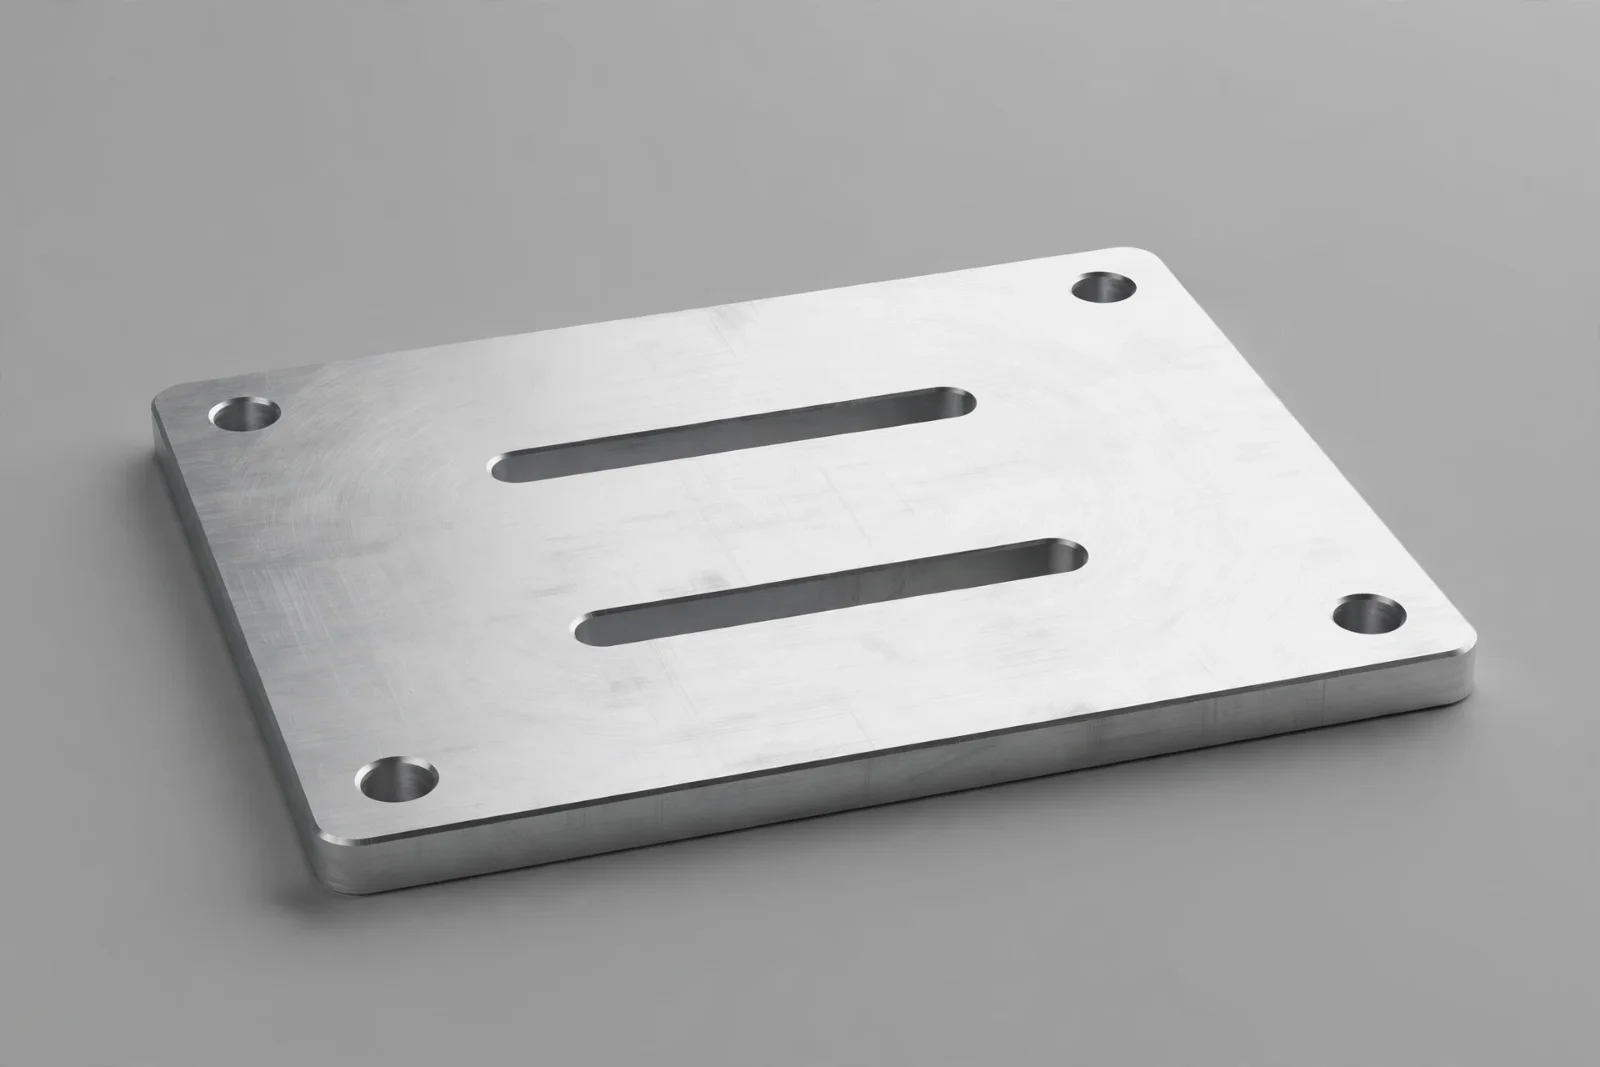
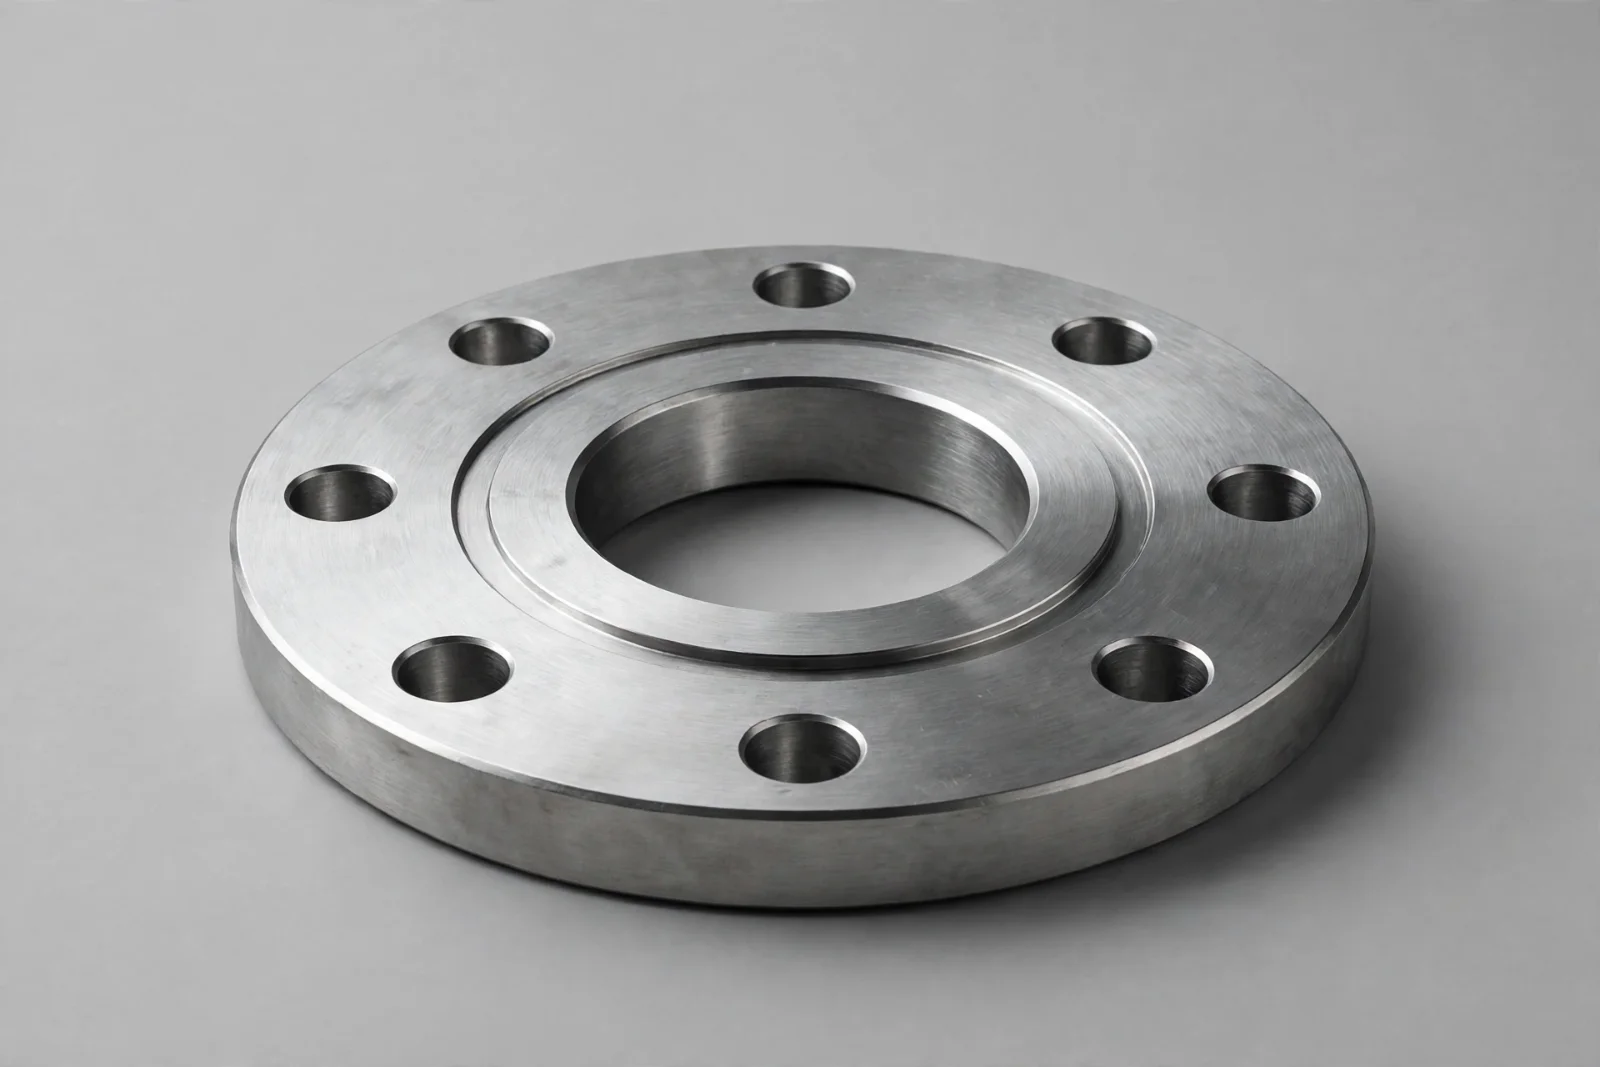
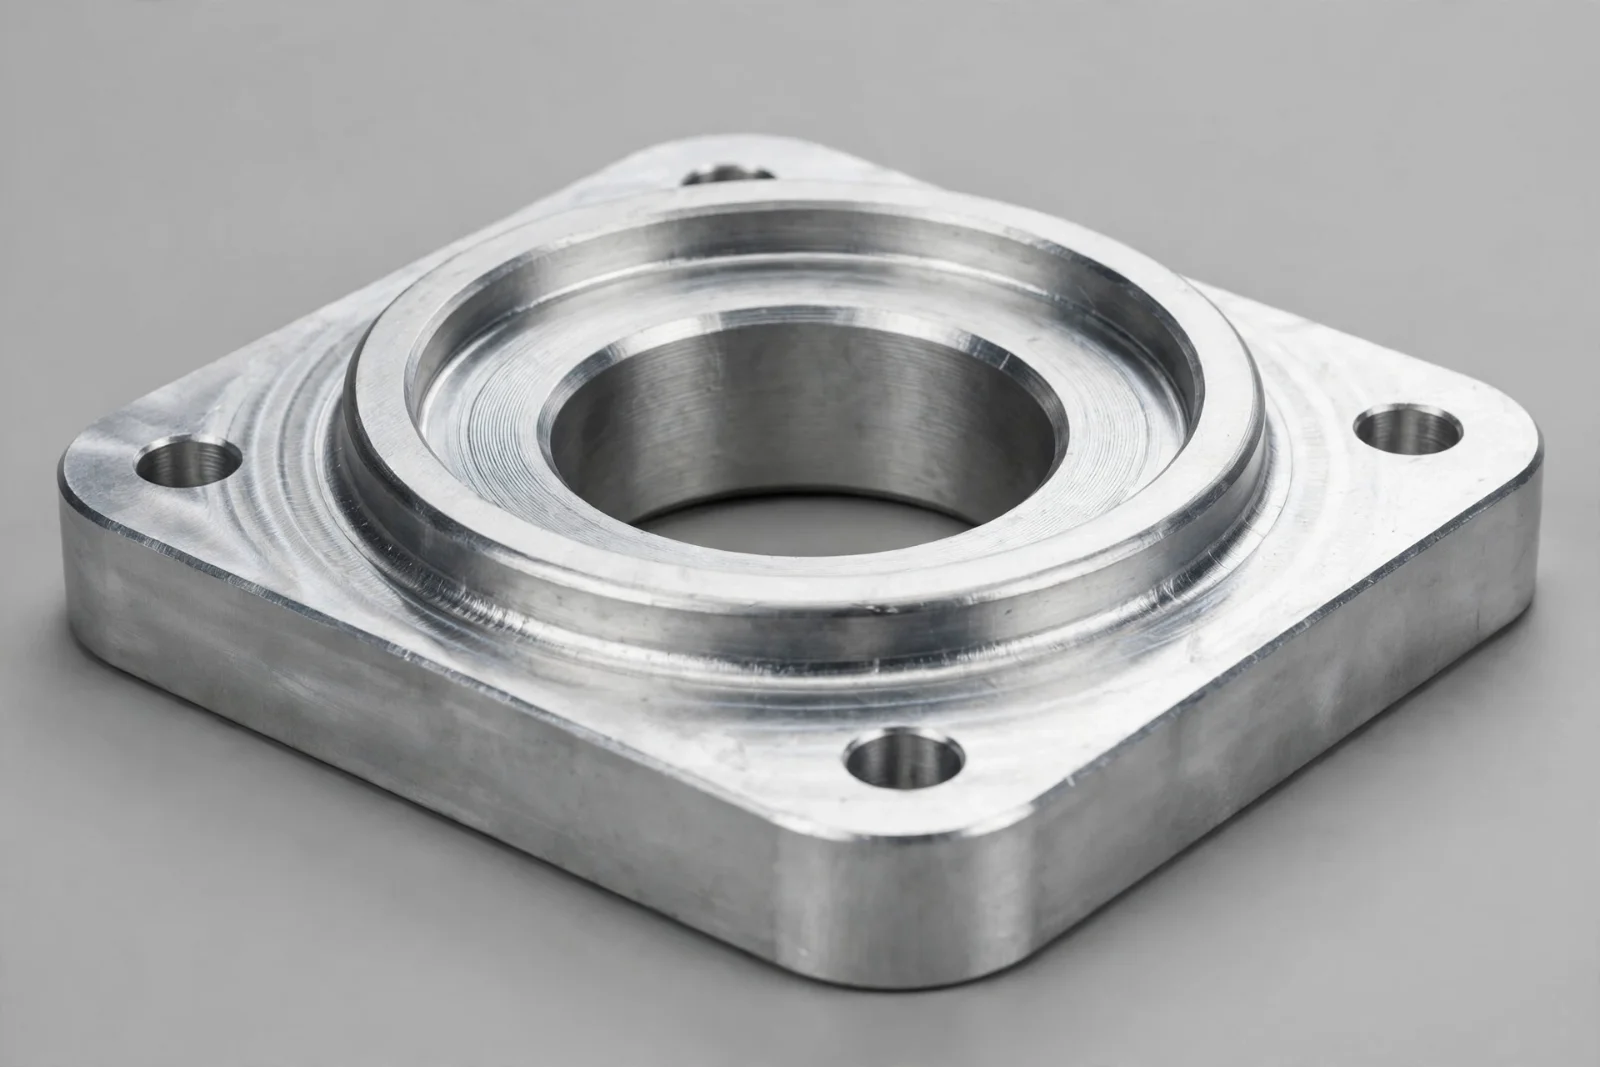
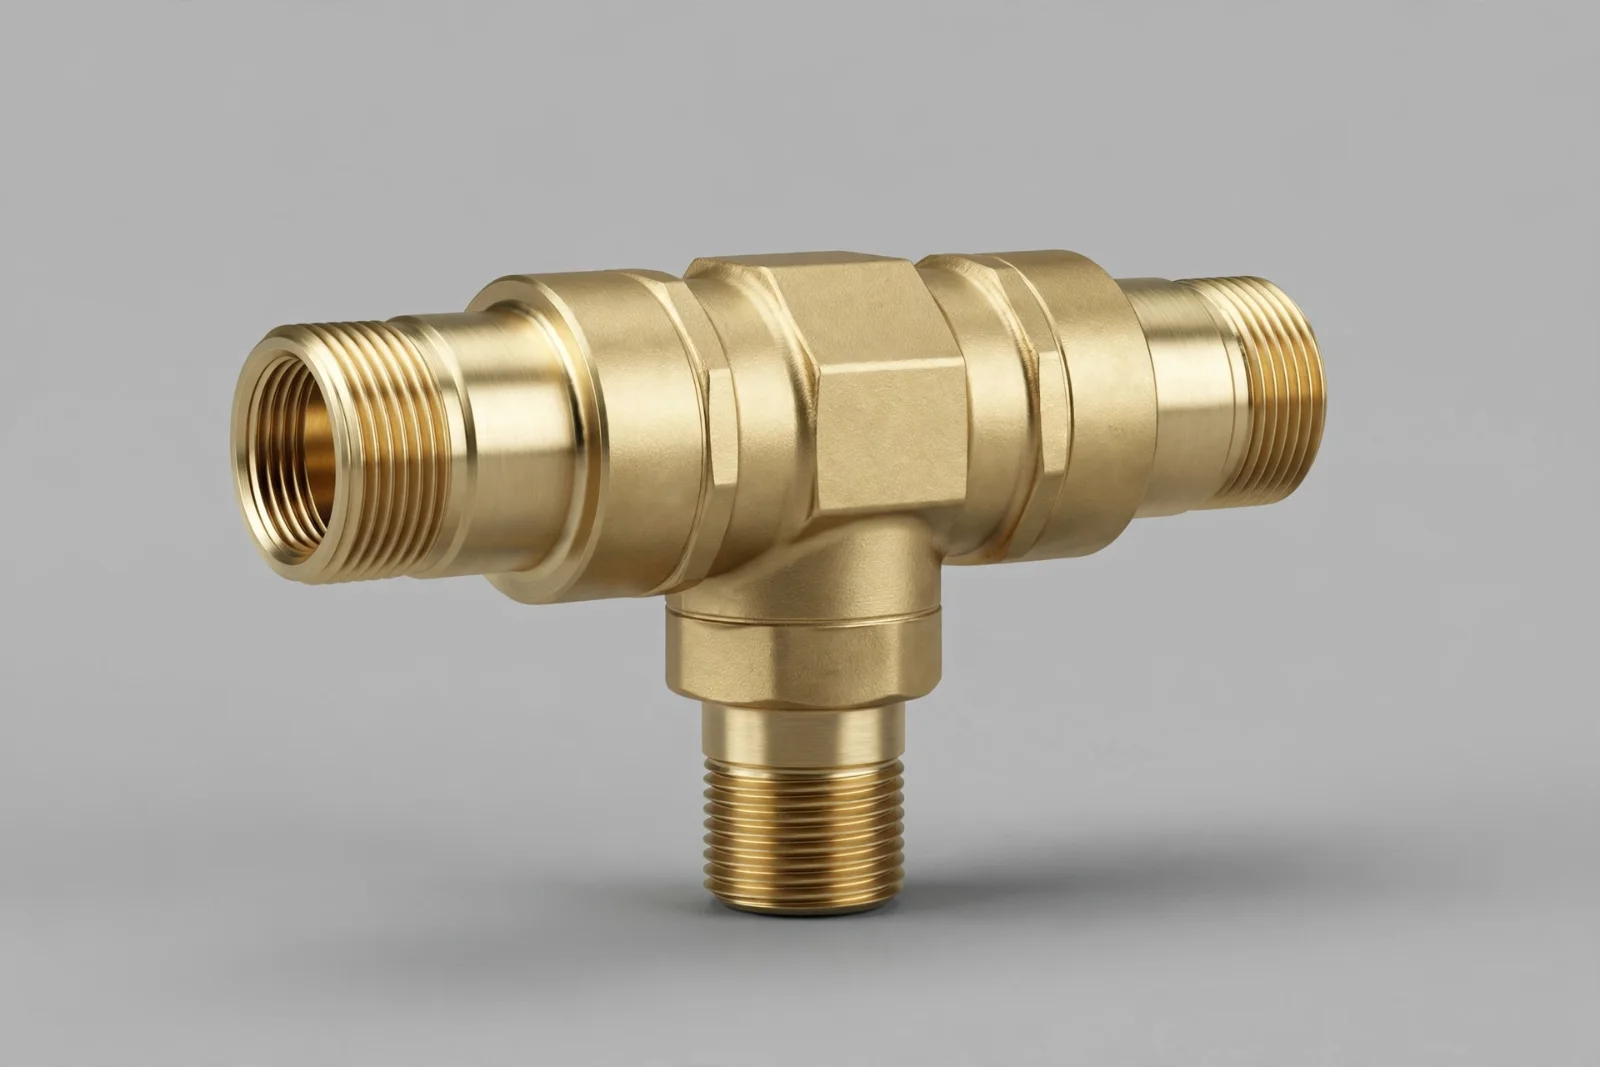
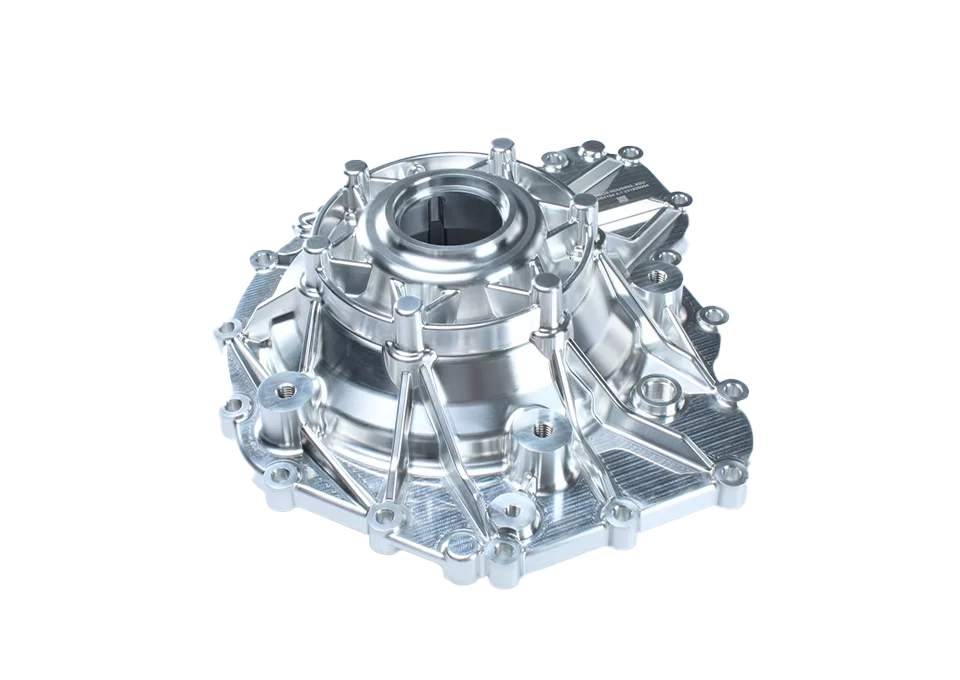
Spécifications d'usinage de surface lisse
| Rugosité de surface | Ra 1,6 μm / Ra 64 μin |
|---|---|
| Méthode | Finition CNC avec une profondeur de coupe réduite et une avance plus lente |
| Matériaux | Métaux et plastiques |
| Utilisation courante | Faces d'étanchéité, ajustements de paliers, pièces coulissantes et faces visibles |
Comment fonctionne l'usinage de précision ?
La pièce est d’abord dégrossie pour obtenir une forme proche de la forme finale. Une opération de finition permet ensuite d’enlever une fine couche finale à l’aide d’un outil tranchant, avec un petit pas de passe et une avance plus lente. Moins de matière enlevée par passe signifie des marques d’outil moins visibles et une rugosité réduite. Le liquide de refroidissement, la rigidité du dispositif de fixation et l'état de l'outil ont tous une incidence sur le résultat ; c'est pourquoi la réalisation de faces lisses est prévue dès le départ dans le programme d'usinage.
Que signifie « Ra 1.6 » ?
Une valeur Ra de 1,6 μm signifie que le profil de surface s'écarte en moyenne de 1,6 micromètre par rapport à sa ligne moyenne. La surface est lisse au toucher et les traces d'usinage sont à peine visibles. Il s'agit d'une valeur couramment utilisée pour les rainures de joints toriques, les logements de roulements et les pièces coulissantes, pour lesquelles une valeur Ra de 3,2 μm entraînerait une usure plus rapide ou des fuites.
Prix et où l'utiliser
Chaque passe de finition allonge la durée d'usinage. Précisez une valeur Ra de 1,6 μm uniquement sur les faces qui en ont besoin, et laissez les autres à Ra 3,2 μm. Si une face doit être encore plus lisse, optez pour un usinage de précision ou un polissage plutôt que d'effectuer davantage de passes.
Matériaux adaptés à l'usinage de surface lisse
La plupart des métaux et des plastiques techniques atteignent une rugosité Ra de 1,6 μm grâce à une passe de finition appropriée.
- Aluminium : atteint facilement Ra 1,6 μm ; voir usinage CNC de l'aluminium.
- Acier et acier inoxydable : nécessite des outils bien affûtés et des montages rigides ; voir acier inoxydable usinage CNC.
- Laiton : Il coupe proprement et laisse une surface lisse et brillante.
- Plastiques : Le POM et le PEEK s'usinent facilement ; les plastiques plus tendres nécessitent un choix minutieux des outils.
Domaines d'application des pièces usinées lisses
Un usinage lisse est prescrit sur les faces dont la fonction dépend de la surface.
- Faces d'étanchéité et rainures pour joints toriques : Une rugosité moindre permet aux joints de rester étanches.
- Ajustements entre les roulements et les arbres : Un contact plus régulier réduit l'usure.
- Surfaces de glissement et de guidage : une réduction des frottements entre les pièces mobiles.
- Faces apparentes des pièces usinées : un aspect plus net, sans polissage.
- Pièces destinées au revêtement : une surface plus lisse pour l'anodisation ou le placage.
Questions fréquemment posées
Qu'est-ce que la finition de surface Ra 1,6 ?
Une finition de surface Ra 1,6 signifie que le profil de la surface s'écarte en moyenne de 1,6 micromètre (64 micro-pouces) par rapport à sa ligne moyenne. Elle est plus lisse que la finition usinée standard Ra 3,2 μm, avec de légères marques d'outillage, et est couramment utilisée sur les faces d'étanchéité, les ajustements de roulements et les pièces coulissantes.
Comment obtient-on un état de surface de 1,6 Ra ?
Effectuez une passe de finition avec un outil bien affûté, une faible profondeur de coupe, un petit pas latéral et une avance plus lente, en utilisant un serrage rigide et un bon liquide de refroidissement. La passe d'ébauche enlève d'abord la majeure partie de la matière, tandis que la passe de finition donne à la surface son aspect définitif.
Qu'est-ce que la rugosité de surface de 3,2 Ra ?
Une finition usinée standard de Ra 3,2 μm (126 μin) présente des traces d'outillage visibles. Elle convient à la plupart des pièces fonctionnelles. Une finition de Ra 1,6 μm est environ deux fois plus lisse et est utilisée lorsque l'étanchéité, le glissement ou l'aspect esthétique sont importants. De nombreux plans indiquent Ra 3,2 μm comme spécification générale et Ra 1,6 μm sur certaines faces.
L'usinage de précision coûte-t-il plus cher ?
Oui, dans une certaine mesure, car chaque passe de finition allonge la durée d'usinage. Pour limiter les coûts, il est conseillé de ne prescrire une rugosité Ra de 1,6 μm que sur les faces qui en ont besoin et de conserver la finition standard pour le reste. Sur les pièces simples, le surcoût est minime ; en revanche, sur les pièces comportant de nombreuses faces lisses, il peut s'avérer important.
Le Ra 1,6 est-il adapté aux surfaces d'étanchéité ?
Oui. Une rugosité de Ra 1,6 μm est une spécification courante pour les rainures de joints toriques et les surfaces d'étanchéité statiques. Pour les joints dynamiques ou en cas de très haute pression, une rugosité inférieure peut être requise ; il convient donc de suivre les recommandations du fabricant de joints et d'indiquer la valeur correspondante sur le plan pour chaque surface d'étanchéité.
Quelle est la différence entre un usinage de finition et un usinage de précision ?
L'usinage de finition vise une rugosité Ra de 1,6 μm lors de la passe de finition. L'usinage de précision va encore plus loin, avec des machines plus précises, des avances plus lentes et des outils plus tranchants, pour obtenir des surfaces plus lisses que Ra 1,6 μm. Ne choisissez l'usinage de précision que lorsque cette rugosité supplémentaire est nécessaire.
Comment indiquer un usinage lisse sur un dessin ?
Ajoutez un symbole de finition de surface avec une valeur Ra de 1,6 sur les faces qui en ont besoin, et une remarque générale pour le reste de la pièce, par exemple Ra 3,2. Des indications claires nous permettent de ne prévoir des passes de finition que là où elles sont nécessaires.