作为机加工表面处理规范
| 表面粗糙度 | Ra 3.2微米 / Ra 126微英寸 |
|---|---|
| 适用材料 | 金属、塑料 |
| 化妆品的供应情况 | 并非表面文章 |
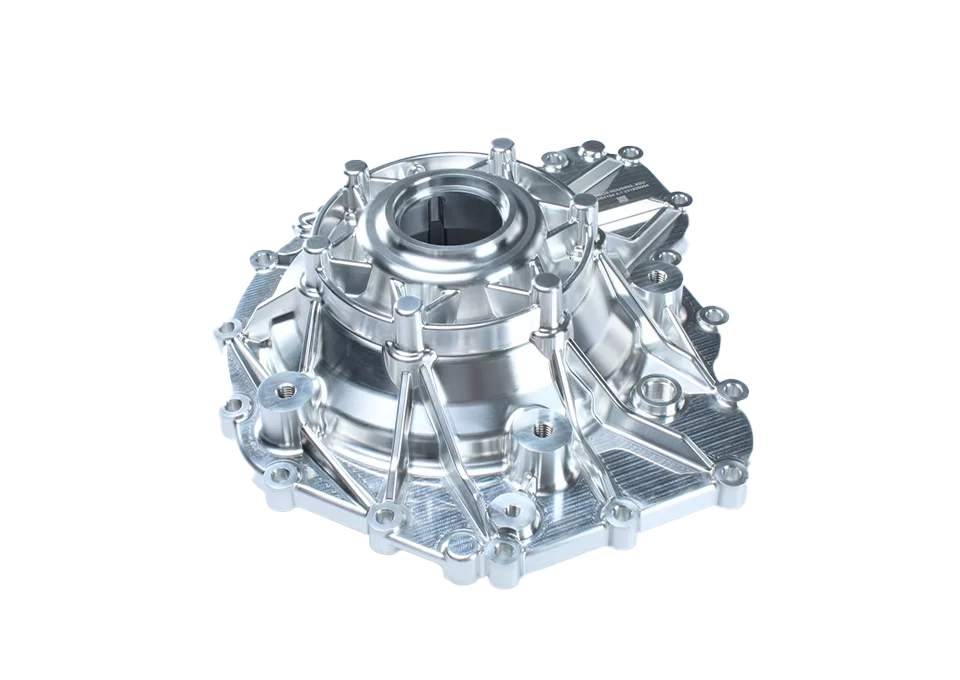
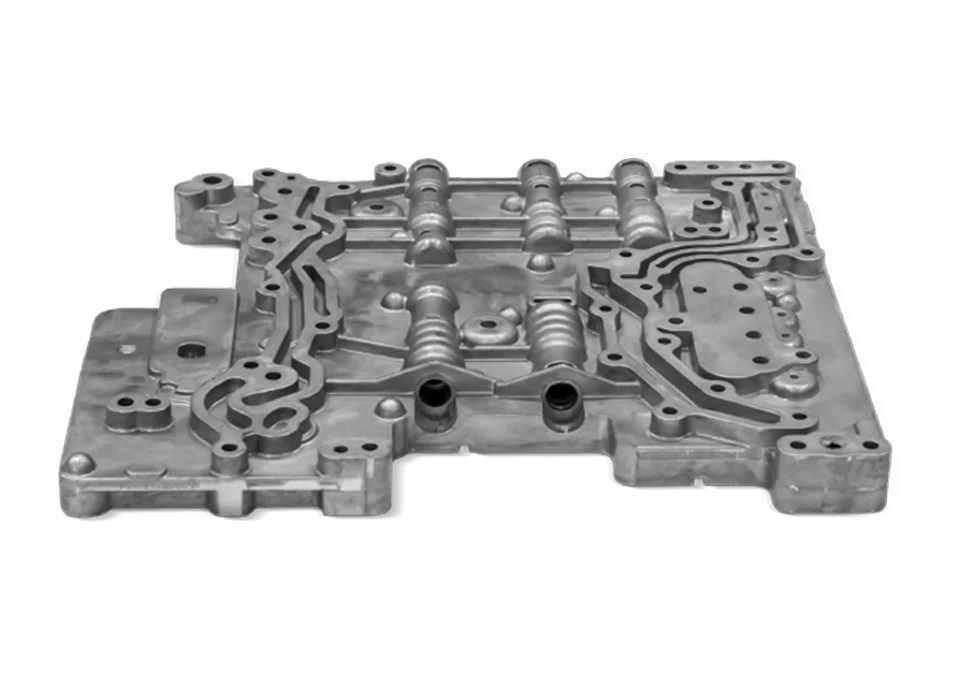
| 外观 | 可见加工痕迹;表面可能出现轻微划痕 |
“机加工表面”是什么样子的
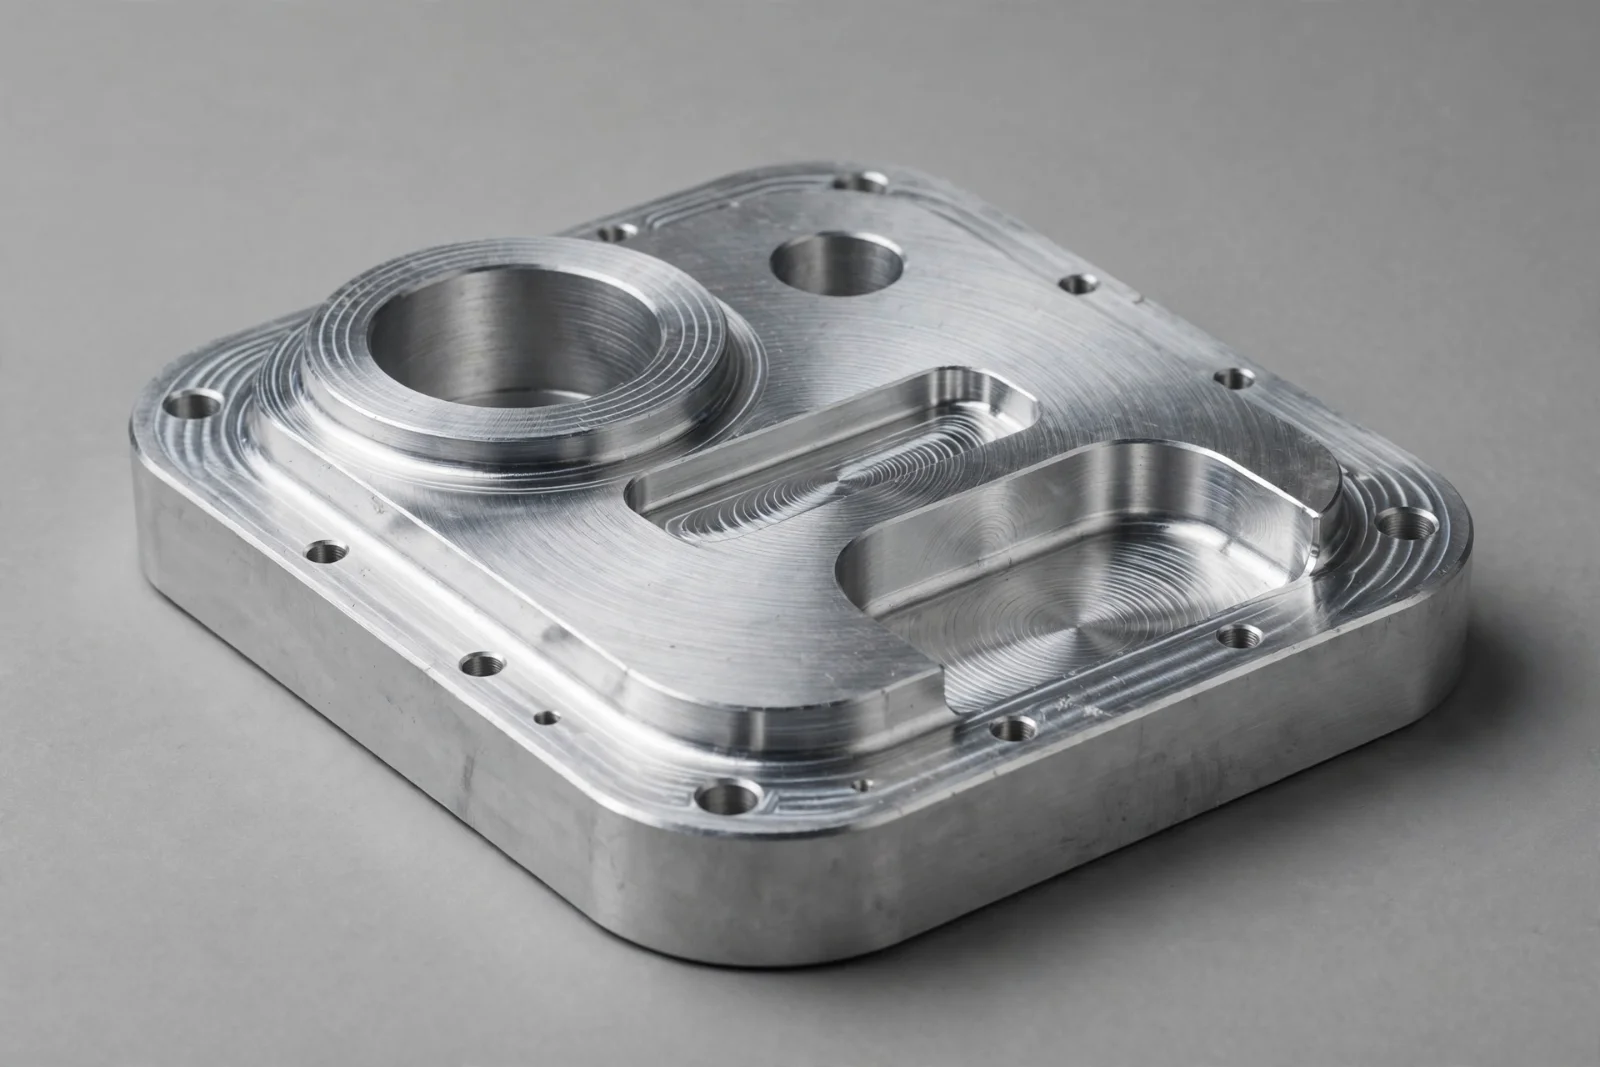
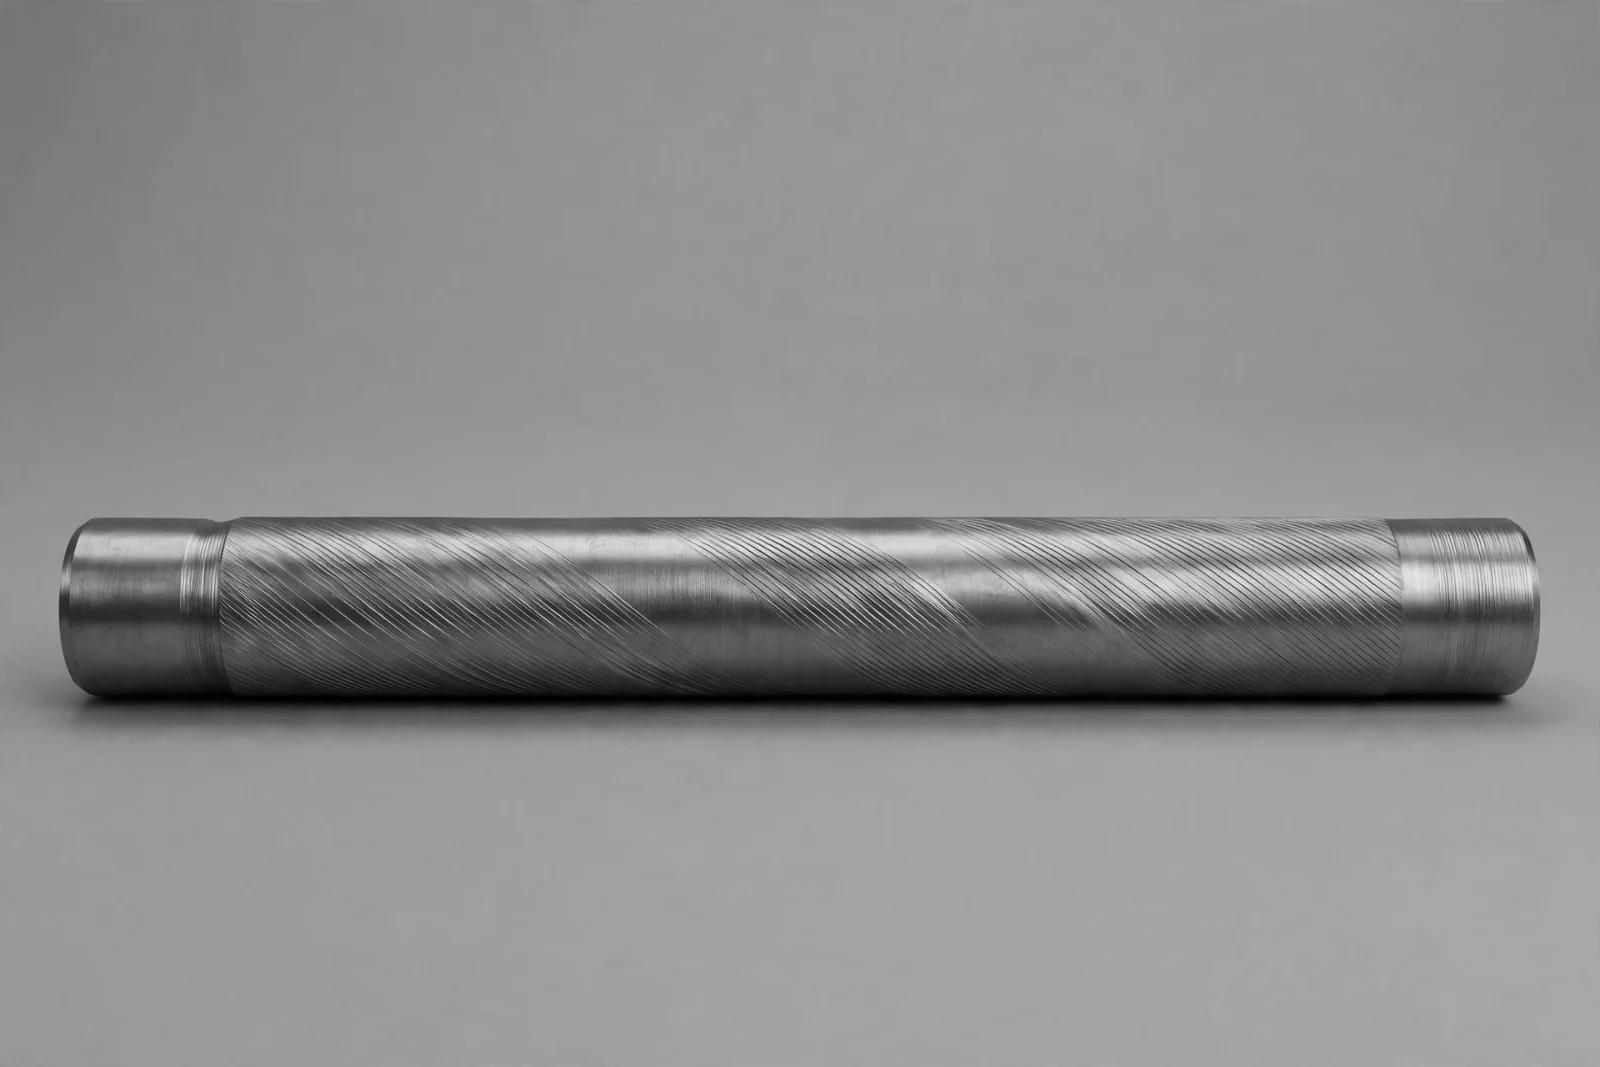
每次切削都会在表面留下痕迹。 在铣削表面上可以看到圆形或线形的刀具轨迹,而在车削件上则可见细密的螺旋线。边缘经过去毛刺处理,但未进行打磨、喷砂或涂层处理。表面粗糙度取决于刀具、进给速度和材料,对于功能性零件而言,Ra 3.2 μm 是常见的通用值。
何时选择“机加工”
对于内部零件、原型件、夹具以及任何日后将被隐藏或涂覆的部件,应选择“机加工表面”处理。由于机加工后不再进行任何增材或减材处理,因此这种处理方式能确保最严格的尺寸控制。但对于外观面、密封面或相互滑动的零件,这并非理想的选择。
如何在图纸上标注
如果图纸上没有表面粗糙度标注,大多数车间会将加工精度控制在 Ra 3.2 μm 左右。为保险起见,应添加带表面粗糙度符号的数值,并标注需要更低粗糙度的任何表面。这样,只有关键表面才会获得额外的加工时间。
具有“机加工表面”的材料
我们加工的任何材料均可按加工后的状态提供,不过外观会因材料而异。
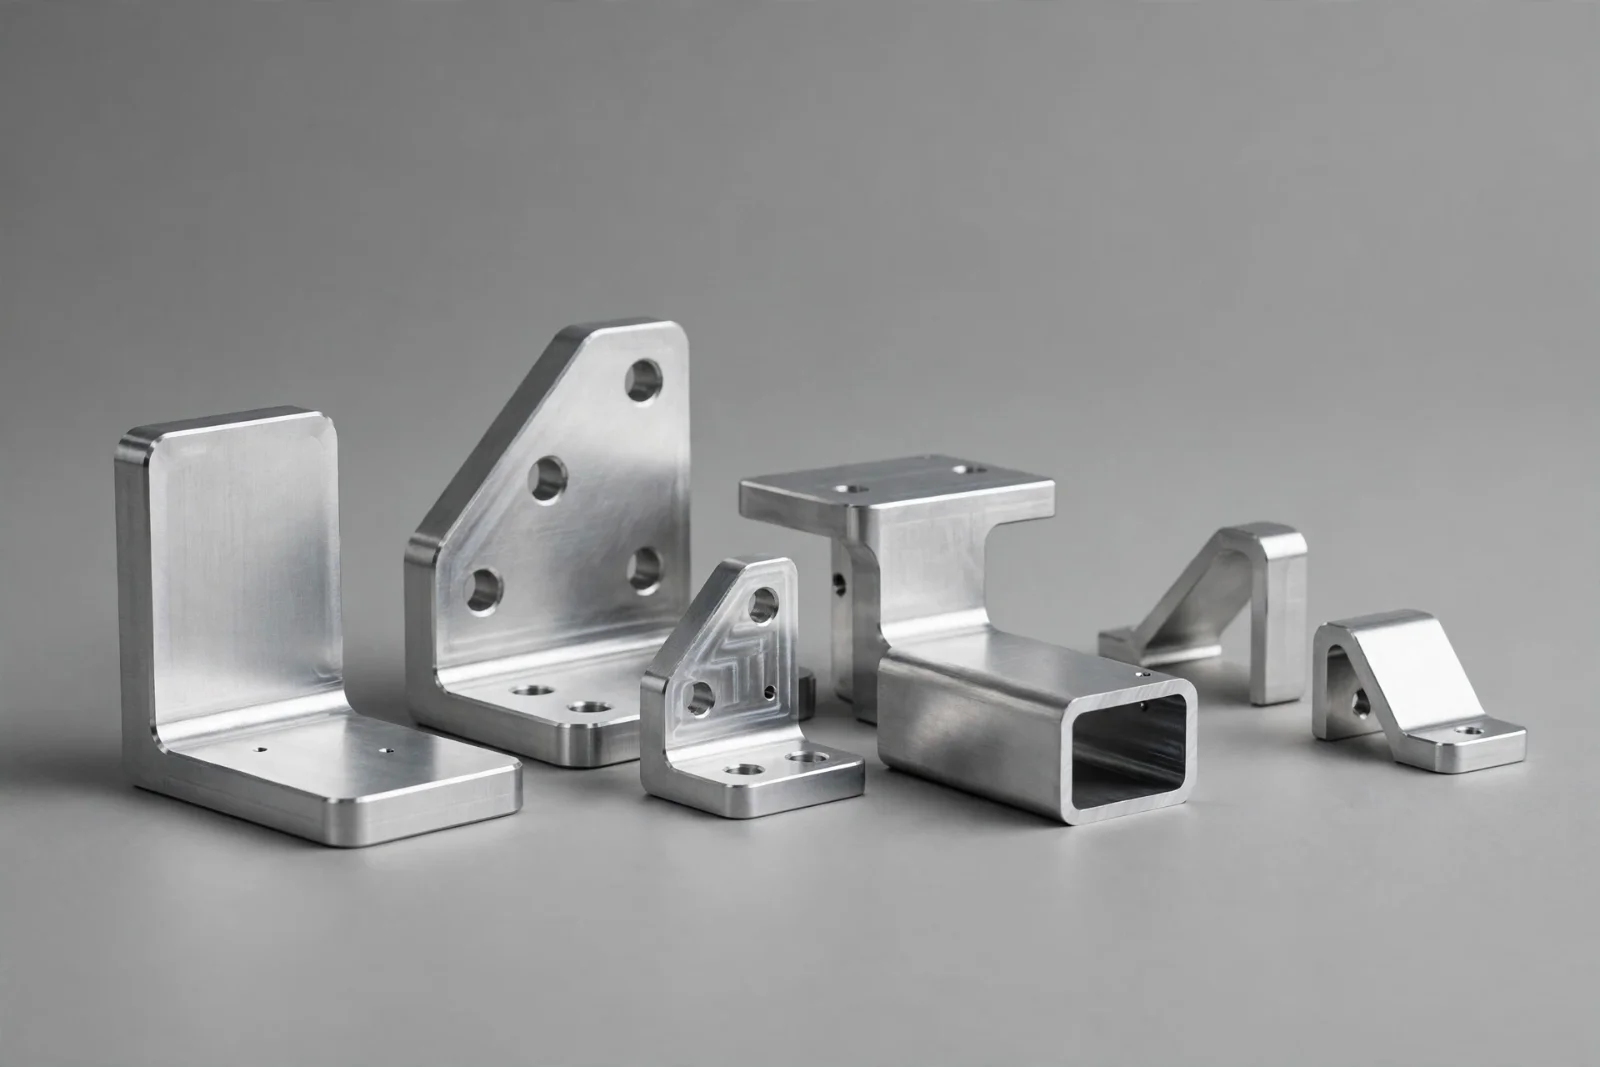
- 铝 干净、清晰的刀具路径;这是进行阳极氧化处理的常规基础。参见 铝材数控加工.
- 钢和不锈钢: 颜色较深的表面,上面有明显的切割痕迹。
- 黄铜和铜: 光亮、切削顺畅,且具有良好的机加工表面效果。
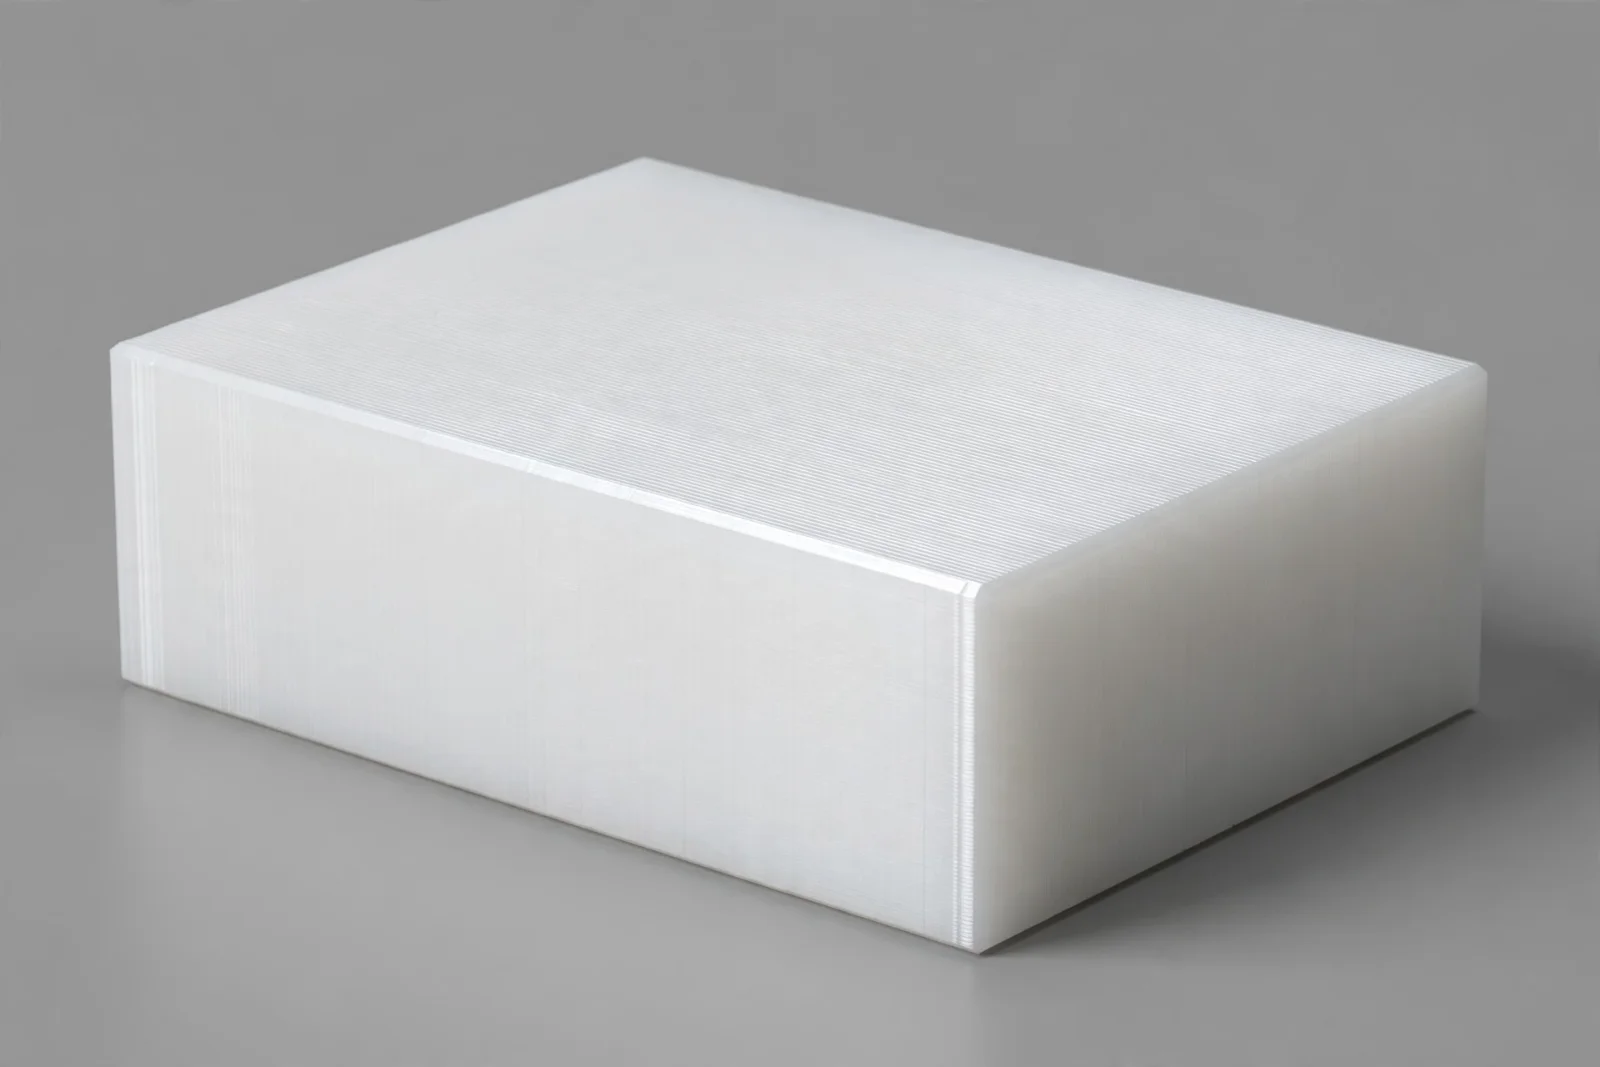
- 塑料 POM、尼龙、PEEK等材料,表面带有细微的加工痕迹。
机加工零件的应用领域
由于机加工零件的应用场景中,功能和成本比外观更重要。
- 原型件和测试件: 用于适配和功能测试的快速、低成本零部件。
- 内部组件: 那些永远不会被看到的支架、垫片和外壳。
- 工装夹具: 在精度比外观更重要的场合所使用的工装。
- 将进行其他表面处理的零件: 作为阳极氧化、电镀或粉末涂装的基材。
- 小批量生产: 对于那些表面处理成本不划算的功能部件。
常见问题
“机加工表面”是什么意思?
“机加工表面”是指零件在经过CNC加工后,未经任何额外精加工的原始表面状态。 表面可见刀具痕迹,标准粗糙度约为 Ra 3.2 μm(126 μin)。该表面处理能精确保持切削后的尺寸,是金属和塑料零件中成本最低的表面处理方式。
机械加工中的标准表面光洁度是什么?
当未指定表面光洁度时,Ra 3.2 μm(126 μin)是通用CNC加工的常见标准。该标准适用于大多数功能性零件。 较低的数值(如 Ra 1.6 μm 或 Ra 0.8 μm)需要额外的精加工工序,成本也会更高。
Ra和Rz有什么区别?
Ra 是表面轮廓与其平均线之间的平均偏差,因此它能平滑单个峰值。Rz 则测量在设定长度范围内最高峰与最低谷之间的平均高度,因此它对划痕的反应更为敏感。大多数 CNC 图纸都规定使用 Ra 值。
机加工表面处理对于生产零件来说是否足够好?
是的,适用于许多功能性零件。它用于外观要求不高的内部零件、支架和固定装置。对于可见面、密封面或滑动部件,只需针对这些面指定较低的粗糙度或装饰性表面处理,这样零件的其余部分就能保持较低的成本。
毛坯件可以进行阳极氧化或涂层处理吗?
是的。机加工表面是进行阳极氧化、电镀和粉末喷涂的标准起始表面。涂层上会显现出机加工痕迹,因此,如果您希望隐藏这些痕迹,请在涂层前进行珠击处理或更精细的机加工。像阳极氧化这样的薄涂层上,这些痕迹最为明显。
机加工件会有锋利的边缘吗?
对边缘进行去毛刺处理是为了去除锋利的毛刺,但除非图纸有特殊要求,否则无需将其倒角。如果边缘必须倒角至特定尺寸(例如在人员操作零件或零件滑入装配体的位置),请添加倒角或圆角注释。
机加工表面是否是最经济的表面处理方式?
是的。由于未增加任何额外工序,因此机加工件的成本最低,交货速度最快。每增加一道表面处理工序,都会增加操作步骤、耗时和成本。其代价是外观:切削痕迹依然可见,因此这种工艺最适合用于内部、隐藏或功能性部件。