بقلم أوين لين، مهندس في شركة Tuowei Precision · نوفمبر 2026
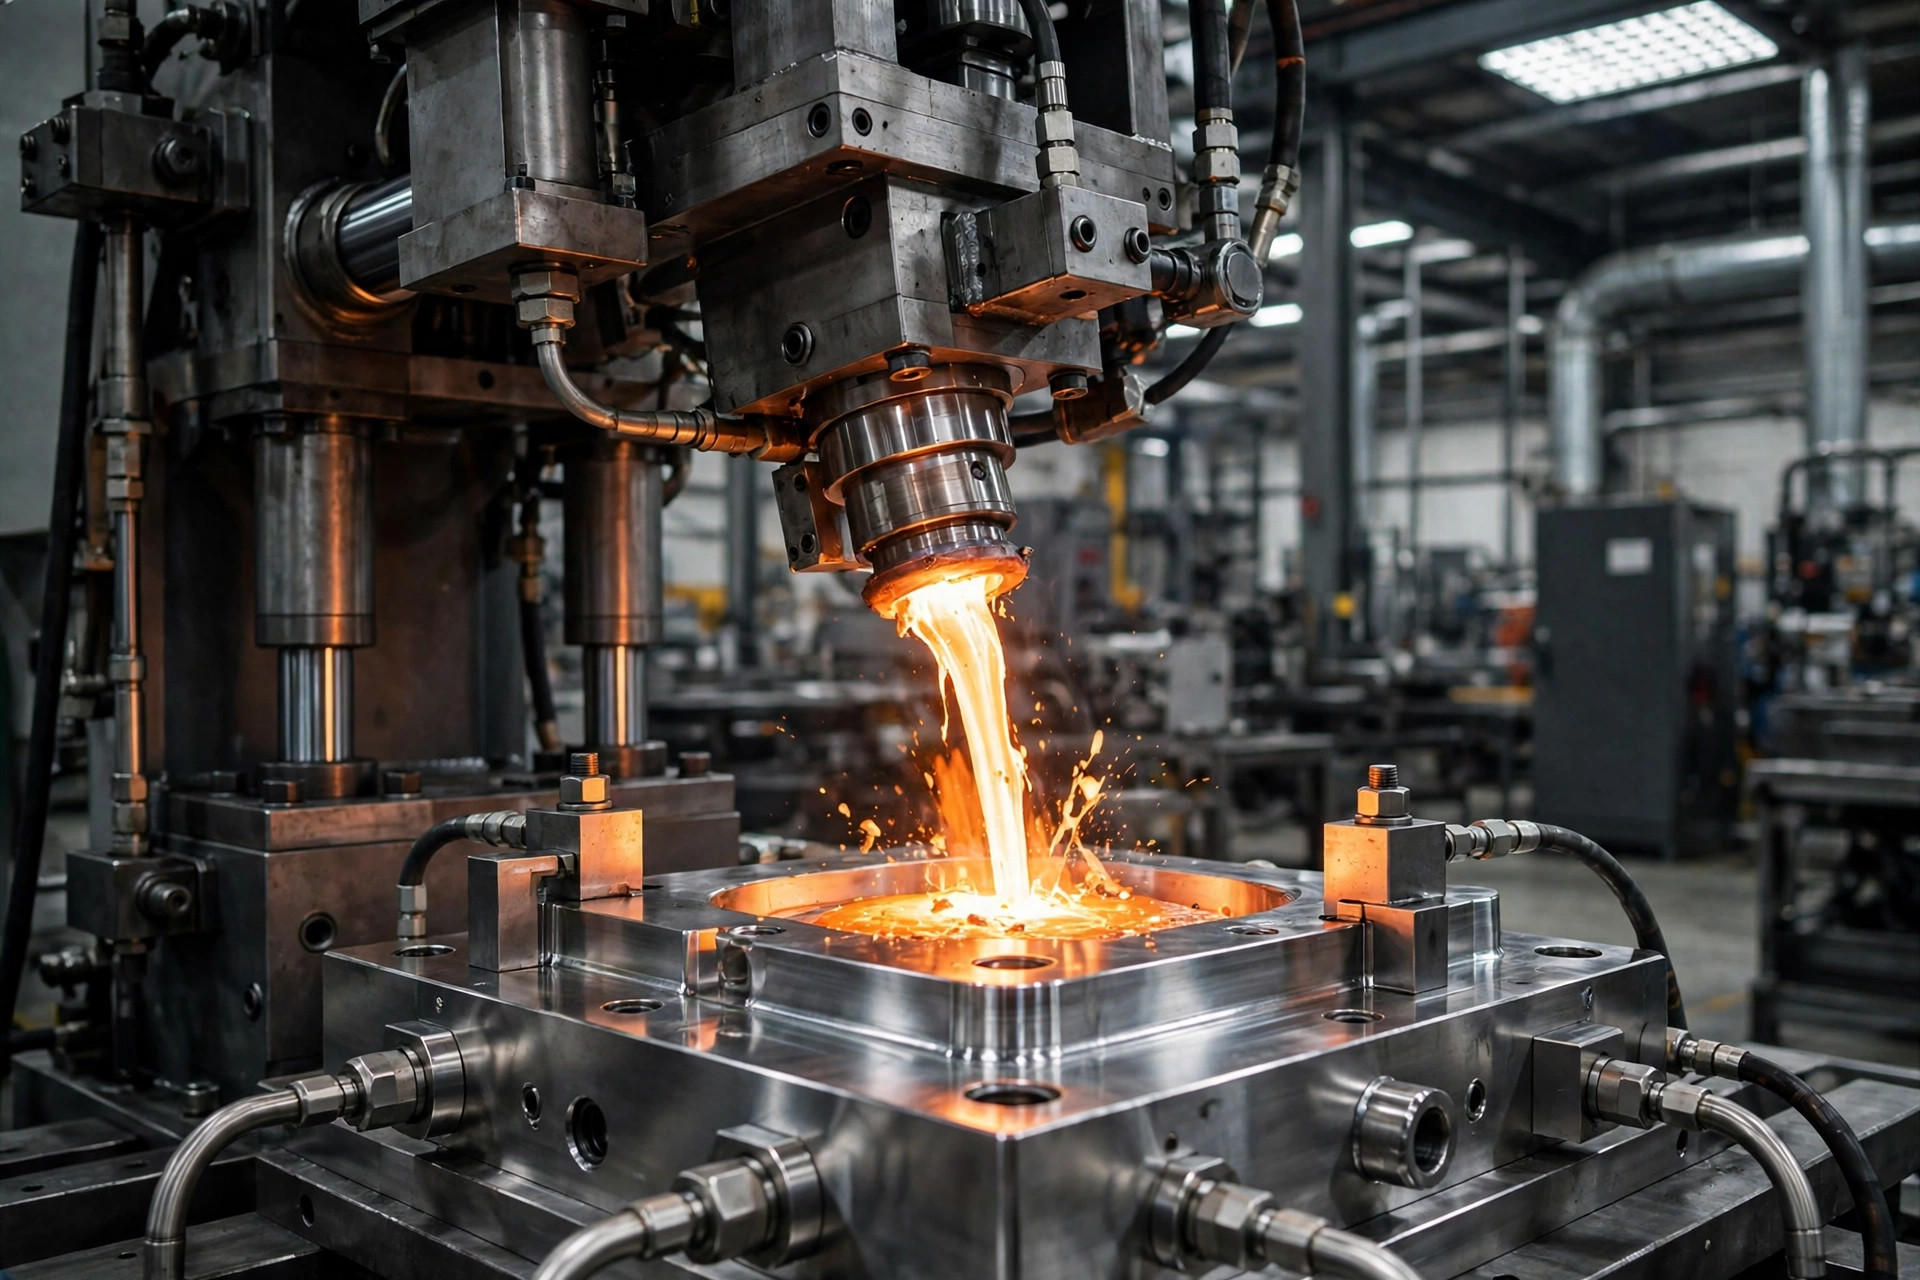
الصب بالقالب هي عملية صب معدني يتم فيها ضخ المعدن المنصهر في قالب فولاذي صلب، يُسمى «القالب»، تحت ضغط عالٍ. ويملأ المعدن التجويف في جزء من الثانية، ويتجمد على جدران القالب المبرد، ليخرج على شكل قطعة شبه نهائية.
تُصنع معظم قطع الصب بالقالب من سبائك الألومنيوم أو الزنك أو المغنيسيوم. فما هو المجال الأنسب لتقنية الصب بالقالب؟ الإنتاج بكميات كبيرة. فبمجرد توفر القالب، يمكن للآلة تكرار إنتاج الشكل المعقد نفسه آلاف المرات مع تباين ضئيل للغاية.
الإجابة المختصرة: تتمثل عملية الصب بالقالب في حقن معدن غير حديدي منصهر في قالب فولاذي قابل لإعادة الاستخدام تحت ضغط عالٍ، ثم الاحتفاظ به حتى يتصلب، قبل إخراج قطعة ذات شكل شبه نهائي. وتُعد هذه الطريقة مناسبة للأجزاء المعقدة ذات الجدران الرقيقة المصنوعة من الألومنيوم والزنك والمغنيسيوم بكميات متوسطة إلى كبيرة، حيث يمكن توزيع تكلفة القالب على آلاف القطع.
يتناول هذا الدليل كيفية سير العملية خطوة بخطوة، وأنواع الآلات الرئيسية، والسبائك التي يمكن صبها، والتفاوتات المسموح بها المتوقعة، بالإضافة إلى أخطاء التصميم والشراء التي تكمن وراء معظم المشكلات المتعلقة بالأجزاء المصبوبة.
تقوم كل طريقة من طرق الصب بنفس العملية الأساسية: حيث يُسكب المعدن السائل في تجويف مُشكَّل ويُترك حتى يتجمد. وتكمن الاختلافات في القالب وفي الطريقة التي يُسكب بها المعدن.
هذا الضغط هو جوهر الأمر. فهو يدفع المعدن إلى تشكيل جدران رفيعة وتفاصيل دقيقة قبل أن يتجمد، ويضغط المعدن على الفولاذ المصقول، ولهذا السبب يكون سطح القطعة المصبوبة أملسًا.
يتكون القالب من نصفين. يتم تثبيت القالب العلوي على جانب الحقن في الآلة، بينما يتحرك القالب القاذف لفتح القالب ودفع القطعة إلى الخارج. ويُطلق المهندسون على النتيجة اسم «القطعة شبه النهائية»، مما يعني أنها لا تحتاج سوى إلى القليل من المعالجة الآلية — أو لا تحتاج إليها على الإطلاق — للوصول إلى شكلها النهائي.
إذا كنت تعرف القولبة بالحقن، سيبدو المنطق مألوفًا: قالب فولاذي مكون من نصفين، عملية حقن سريعة، فترة تبريد، ثم إخراج المنتج. والفرق يكمن في درجة الحرارة. فالألومنيوم المنصهر أكثر سخونة بكثير من البلاستيك المنصهر، لذا يتعرض الفولاذ لضغط أكبر بكثير، مما يؤدي إلى تآكل القالب في وقت أقصر.
تتبع كل عملية تشكيل نفس الدورة. وفي آلة تصنيع الألمنيوم ذات الغرفة الباردة، تسير العملية عادةً على النحو التالي:
يعتمد وقت الدورة بشكل أساسي على سماكة الجدران ونوع السبائك. فالقطع الرقيقة المصنوعة من الزنك تمر بالدورة بسرعة كبيرة. أما الغلاف الثقيل المصنوع من الألومنيوم فيجب أن يبقى في القالب لفترة أطول حتى تتصلب أجزاؤه السميكة.
يُعد توازن درجة الحرارة أمرًا لا يقل أهمية عن سرعة الحقن. فالقالب الذي يعمل بدرجة حرارة منخفضة جدًّا يؤدي إلى حدوث «انغلاق بارد» وظهور خطوط تدفق على السطح. أما القالب الذي يعمل بدرجة حرارة مرتفعة جدًّا فيتسبب في حدوث «اللحام»، حيث يلتصق الألومنيوم بالفولاذ ويمزق القطعة عند إخراجها. وتُعزى معظم عيوب الإنتاج المبكرة إلى إحدى هاتين الحالتين، وليس إلى السبيكة نفسها.
تستغرق الأداة نفسها وقتًا. فكل قالب جديد يمر بمراحل التصميم ومحاكاة التدفق، والتصنيع باستخدام الحاسب الآلي (CNC)، والتصنيع بالقطع الكهربائي (EDM) لفولاذ الأدوات المقوى، والمعالجة الحرارية، ثم عمليات التشغيل التجريبية. وغالبًا ما تحتاج العينات الأولى إلى تعديلات بسيطة على فتحات الصب أو فتحات التهوية أو آلية الإخراج، لذا يجب تضمين هذه الدورة في جدولك الزمني.
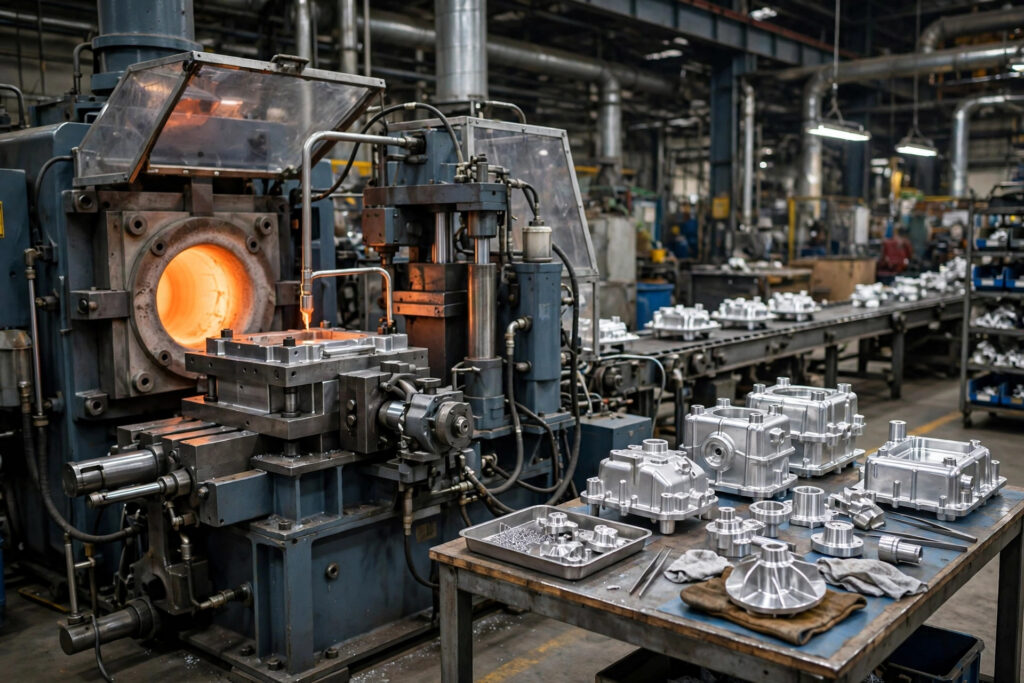
في آلة الغرفة الساخنة، توجد آلية الحقن — التي تُعرف باسم «رقبة الإوزة» — داخل وعاء من المعدن المنصهر يشكل جزءًا من الآلة. وتدفع كل ضغطة للمكبس المعدن مباشرةً من الوعاء إلى القالب. ولا توجد خطوة سكب، لذا تكون الدورات سريعة.
المشكلة هي أن أجزاء القوالب تظل مغمورة في المعدن المنصهر طوال اليوم. ولا ينجح ذلك إلا مع السبائك ذات درجات الانصهار المنخفضة التي لا تتفاعل مع الحديد. ويُعد الزنك، الذي يذوب عند حوالي 419 درجة مئوية (786 درجة فهرنهايت)، المعدن الكلاسيكي المستخدم في تقنية الغرفة الساخنة، إلى جانب بعض سبائك المغنيسيوم والرصاص والقصدير. أما الألومنيوم فيُستبعد من هذه العملية لأن الألومنيوم المنصهر يذيب مكونات الحديد.
تعمل آلة الغرفة الباردة على فصل الفرن. في كل عملية حقن، تُسكب كمية محددة من المعدن المنصهر في أنبوب الحقن، ثم يقوم مكبس هيدروليكي بدفعها إلى القالب. تؤدي هذه الخطوة الإضافية إلى إبطاء الدورة، لكن قطع الحقن لا تلامس المعدن الساخن إلا لفترة وجيزة.
هذا هو المسار المتبع بالنسبة للألمنيوم، الذي يذوب عند حوالي 660 درجة مئوية (1,220 درجة فهرنهايت)، وكذلك بالنسبة لسبائك المغنيسيوم والنحاس. ASTM B85، المواصفة الأمريكية الخاصة بـ المسبوكات المصبوبة بالقالب من سبائك الألومنيوم، ويشير إلى أن السبائك مثل A360 وA380 و383 و384 وA413 لا يمكن إنتاجها إلا على آلات الغرفة الباردة.
| الميزة | الغرفة الساخنة | غرفة التبريد |
|---|---|---|
| المكان الذي يُصهر فيه المعدن | في وعاء داخل الجهاز | في فرن منفصل |
| السبائك النموذجية | الزنك، وكمية قليلة من المغنيسيوم، والرصاص، والقصدير | الألومنيوم، المغنيسيوم، سبائك النحاس |
| سرعة الدورة | أسرع | ببطء (بسكب كل جرعة) |
| الحجم النموذجي للقطعة | صغيرة إلى متوسطة | من الصغير إلى الكبير |
| التآكل في الأجزاء المصبوبة بالحقن | الاتصال المستمر بالمواد المنصهرة | مدة التلامس القصيرة لكل طلقة |
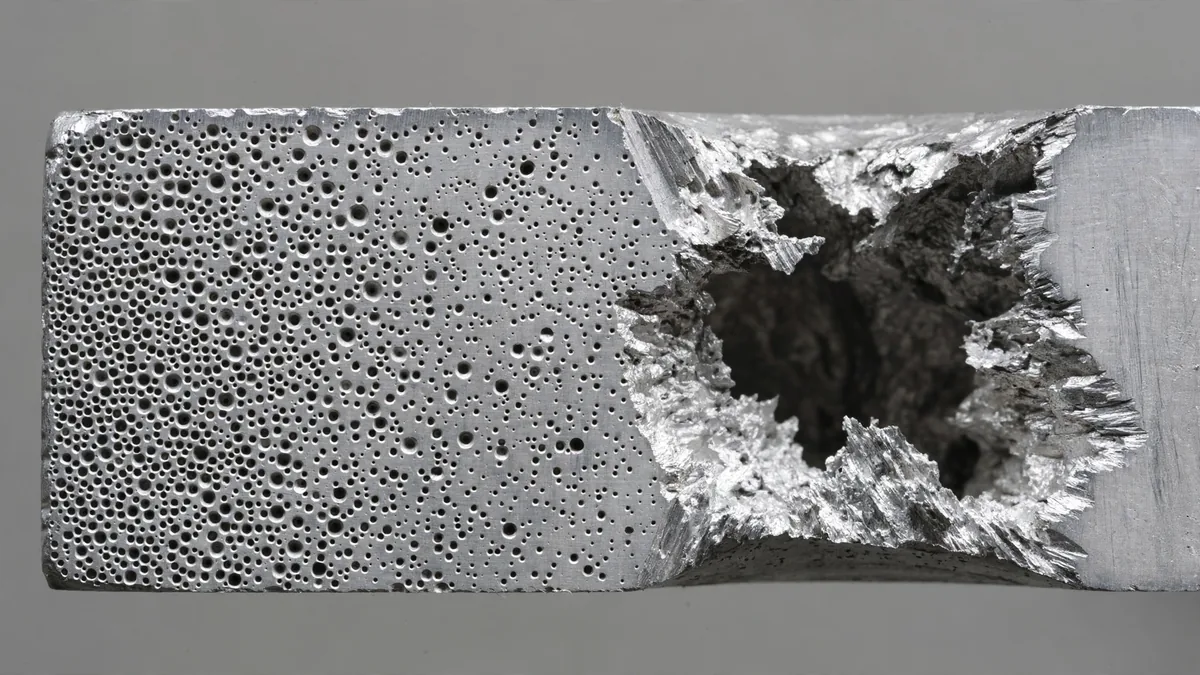
الضغط العالي صب القوالب (HPDC) هو المصطلح الشامل لكلا النوعين من الآلات المذكورين أعلاه. وعندما يستخدم المهندسون مصطلح “الصب بالقالب” دون تحديد، فإنهم يقصدون في الغالب تقنية HPDC. وتتمثل مزاياها في السرعة، والجدران الرقيقة، والتفاصيل الدقيقة. أما عيوبها فتنبع من عملية الملء السريعة والمضطربة نفسها: حيث يُحتجز الهواء والغاز، وتؤدي هذه المسامية إلى تقييد المعالجة الحرارية، واللحام، ومقاومة الضغط.
يتم في عملية الصب بالجاذبية، التي تُعرف أيضًا باسم الصب بالقالب الدائم، صب المعدن في قالب فولاذي أو حديدي قابل لإعادة الاستخدام، حيث يتم ملؤه بفعل الجاذبية. ولا يوجد ضغط حقن في هذه العملية. وتكون دورات الصب أبطأ، ويجب أن تكون الجدران أكثر سمكًا، لكن عملية الملء الأكثر هدوءًا تؤدي إلى احتجاز كمية أقل من الغازات، مما يتيح في كثير من الأحيان معالجة الأجزاء حراريًّا لزيادة متانتها.
وجهة نظرنا: بالنسبة لمعظم القطع المصنعة حسب الطلب التي يقل وزنها عن بضعة كيلوغرامات، يُعد الصب عالي الضغط (HPDC) التقليدي في غرفة باردة للألمنيوم أو في غرفة ساخنة للزنك نقطة الانطلاق المناسبة. ولا ينبغي اللجوء إلى الصب بالفراغ أو الصب بالضغط أو الصب بالجاذبية إلا عندما يتعين إخضاع القطعة للمعالجة الحرارية أو اللحام أو إخضاعها لاختبار تسرب صارم.
تستند هذه العملية إلى السبائك غير الحديدية. حيث ينصهر الفولاذ عند درجة حرارة تزيد عن 1,400 درجة مئوية، وعند هذه الدرجة من الحرارة، تتآكل القوالب الفولاذية نفسها خلال فترة تشغيل قصيرة؛ لذا تُصب الأجزاء الحديدية بدلاً من ذلك في قوالب رملية أو قوالب صب دقيقة.
| عائلة السبائك | الدرجات الشائعة | نقاط القوة | أمور يجب الانتباه إليها |
|---|---|---|---|
| ألومنيوم | A380، ADC12، A360، A413 | خفيفة الوزن، متينة، تتمتع بموصلية حرارية جيدة، الأكثر استخدامًا | المسامية؛ تتحول الدرجات عالية السيليكون إلى اللون الرمادي عند معالجتها بالأنودة وتظهر عليها بقع متفرقة |
| الزنك | زاماك 3، زاماك 5، ZA-8 | أفضل سيولة، جدران رفيعة جدًّا، عمر طويل للقالب، ممتاز للتطلي | أثقل من الألومنيوم بحوالي 2.6 مرة؛ يتعرض للزحف تحت تأثير الحمل والحرارة المستمرين |
| المغنيسيوم | AZ91D، AM60B | أخف معدن هيكلي، ويوفر حماية جيدة ضد التداخل الكهرومغناطيسي (EMI) | يحتاج إلى حماية من التآكل ومعالجة دقيقة للذوبان |
يُعد صب الألمنيوم بالقالب عملية الغرفة الباردة التي تُطبق على سبائك الألمنيوم، وهي تمثل الحصة الأكبر من قطع الصب بالقالب من حيث الحجم. ويُعد A380 هو المعيار الأساسي للأغراض العامة، حيث يوفر توازنًا بين القوة وقابلية الصب والتكلفة. ويُعد ADC12 نظيره الياباني والصيني الأقرب. أما A360 فيوفر مقاومة أفضل للتآكل ومقاومة أفضل للضغط، لكنه أصعب في الصب، بينما يُختار A413 للأجزاء الرقيقة والمقاومة للضغط.
هناك قيد واحد يجدر معرفته مسبقًا. تغطي المواصفة ASTM B85 المسبوكات ذات الأغراض العامة، وتنص على أنها قد لا تتناول الخصائص والاختبارات اللازمة للأجزاء المعرضة لأحمال عالية أو ذات أهمية حاسمة للسلامة. إذا كان الجزء الخاص بك يندرج ضمن هذه الفئة، فيجب الاتفاق على خطة الاختبار مع الشركة المصنعة للمسبوكات قبل بدء تصنيع القوالب.
تُصنع سبائك الزنك باستخدام آلات الغرفة الساخنة، وتملأ الجدران الأرق، وتوفر أفضل سطح للتطلي، لذا فهي مناسبة للأدوات الصغيرة والموصلات والأجزاء الزخرفية. أما المغنيسيوم فهو الخيار الأمثل عندما يكون الوزن هو الأولوية، مثل هياكل أجهزة الكمبيوتر المحمولة والكاميرات أو حوامل السيارات.
في دقة تووي نقوم بصب سبائك الألومنيوم والزنك والمغنيسيوم، وعادةً ما يعتمد اختيار السبيكة على الوزن وسماكة الجدران ونوعية التشطيب المطلوبة للقطعة.
يعتمد التفاوت المسموح به في الصب على حجم القطعة، والسبائك، وما إذا كان أحد الأبعاد يمر عبر خط الفصل أو عبر منزلق متحرك. وتُعد الأبعاد الموجودة داخل نصف قالب واحد هي الأكثر استقرارًا. وتنشر جمعية الصب بالقالب في أمريكا الشمالية جداول التفاوتات القياسية والدقيقة في معايير مواصفات المنتج، ومعظم المذيعين يعتمدون عليها في عملهم.
التفاوتات المعتادة في حالة الصب لـ خدمات صب القوالب:
| نوع الصب بالقالب | التفاوت المعتاد |
|---|---|
| الصب بالقالب القياسي | ±0.010 بوصة (±0.254 ملم) |
| الصب بالقالب عالي الدقة | ±0.005 بوصة (±0.127 ملم) |
| الأجزاء المعقدة | ±0.008 بوصة (±0.203 مم) |
| الأجزاء الكبيرة | ±0.020 بوصة (±0.508 مم) |
أما الأجزاء ذات الأبعاد الدقيقة أكثر من ذلك، مثل فتحات المحامل وأسطح الختم واللوالب، فيتم تصنيعها آليًّا بعد عملية الصب. كما يتم حفر الثقوب الدائرية الصغيرة التي يقل قطرها عن 3 ملم بعد ذلك، لأن القوالب الرقيقة لا تتحمل حرارة صب الألومنيوم بشكل جيد.
نصيحتنا: اقبل التفاوتات المسموح بها في حالة الصب في كل مكان ممكن، ولا تحدد الخصائص التي تتطلب معالجة آلية إلا عندما تقتضي الوظيفة ذلك. فكل تحديد دقيق يتطلب إما عملاً إضافياً باستخدام أدوات فولاذية أو عملية معالجة آلية. نصيحتنا خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي تولّي ذلك العمل الثانوي على القطع المصبوبة بنفس الترتيب.
| المزايا | العيوب |
|---|---|
| دورات إنتاج سريعة جدًّا وتكلفة منخفضة للقطعة الواحدة عند الإنتاج بكميات كبيرة | ارتفاع تكلفة القوالب الأولية وطول المدة اللازمة لتجهيزها |
| الأشكال المعقدة، والجدران الرقيقة، والملامح المصبوبة | تحد المسامية من إمكانية إجراء المعالجة الحرارية واللحام وبعض عمليات التشطيب |
| تكرار جيد من قطعة إلى أخرى | تكون التغييرات في التصميم بعد تصنيع القوالب بطيئة ومكلفة |
| سطح أملس كما هو بعد الصب | يقتصر استخدامه في الغالب على السبائك غير الحديدية |
| يمكن دمج عدة أجزاء في قطعة مصبوبة واحدة | حجم القطعة محدود بقوة تثبيت الماكينة |
| يتم إعادة صهر المخلفات والفضلات | نادرًا ما تكون اقتصادية بالنسبة للنماذج الأولية أو الدفعات الصغيرة |
النمط بسيط. فمعظم المزايا تنبع من القالب الفولاذي، وكذلك الحال بالنسبة لمعظم العيوب.
يعتمد القرار على سؤالين: عدد القطع التي تحتاجها، ومدى استقرار التصميم. يمثل القالب تكلفة أولية كبيرة، في حين أن تكلفة القطعة الواحدة بعد ذلك تكون منخفضة. ولا توجد كمية تعادل نقطة التعادل موحدة، لأن ذلك يعتمد على حجم القطعة، ومدى تعقيدها، والسبائك المستخدمة، والبديل الذي تقارنه به.
من الأساليب الشائعة والمعقولة تصنيع النماذج الأولية الأولى من قضبان معدنية، ثم الانتقال إلى الصب بالقالب بمجرد الانتهاء من الاختبارات. ضع في اعتبارك المفاضلة التالية: لن يظهر النموذج الأولي المصنوع من مادة 6061 أي مسامية أو تشوه ناتج عن الصب، كما أن خصائصه تختلف عن خصائص مادة A380 المصبوبة. لذا، يجب التخطيط للتحقق من صحة العينات الأولى المصبوبة بالقالب بشكل صحيح بدلاً من افتراض أنها ستتصرف مثل النموذج الأولي.
يكمن الهدف الأساسي من التصميم الجيد لقالب الصب في تسهيل تدفق المعدن إلى القالب وتسهيل خروج القطعة منه.
تبدأ معظم المشكلات المتعلقة بالأجزاء المصبوبة بالقالب قبل قطع القالب نفسه. وفيما يلي أكثر المشكلات شيوعًا:
تُستخدم الأجزاء المصبوبة بالقالب في أي مكان يتطلب فيه الجزء المعدني هندسة معقدة من حيث الحجم:
الصب هو المصطلح العام الذي يشير إلى صب المعدن المنصهر أو ضخه بقوة داخل قالب. ويُعد الصب بالقالب أحد أنواع الصب التي تستخدم قالبًا من الفولاذ المقوى القابل لإعادة الاستخدام وضغط حقن عالٍ. أما الصب بالرمل والصب بالاستثمار فيؤديان إلى تلف القوالب في كل عملية، كما أنهما أبطأ في التنفيذ ويصلحان للأجزاء الأكبر حجمًا أو الأجزاء الحديدية.
وتتمثل العيوب الرئيسية في ارتفاع تكلفة القوالب، وطول المدة اللازمة لتجهيزها، ووجود مسام ناتجة عن الهواء المحبوس أثناء عملية الحقن السريع. وقد تحد هذه المسام من إمكانية المعالجة الحرارية واللحام ومقاومة التسرب. كما أن هذه العملية تُستخدم في الغالب مع الألومنيوم والزنك والمغنيسيوم، ونادرًا ما تكون مجدية في حالة الدفعات الصغيرة.
نعم. يتميز الصب بالقالب تحت الضغط العالي بتفاوتات أضيق وأسطح أكثر نعومة مقارنة بالصب بالرمل أو الصب بالجاذبية، ويحافظ على هذه الميزات في كل عملية صب. تتراوح التفاوتات النموذجية للقطعة المصبوبة بين ±0.005 بوصة و±0.020 بوصة تقريبًا، اعتمادًا على الحجم، بينما يتم تصنيع الثقوب واللوالب الحرجة آليًّا بعد ذلك.
يمكن ذلك، لكن النتيجة نادراً ما تكون تجميلية. فسبائك الصب الشائعة مثل A380 تحتوي على نسبة عالية من السيليكون، مما ينتج عنه طبقة أنودية رمادية غير متساوية. وإذا كان المظهر مهمًا، فإن الطلاء بالمسحوق أو الطلاء بالفرشاة أو الطلاء بالكهرباء عادةً ما تكون أفضل خيارات التشطيب لأجزاء الألومنيوم المصبوبة بالقالب.
يُشتق الاسم من القالب، وهو الأداة المصنوعة من الفولاذ المقوى التي تُشكّل القطعة. يتكون القالب من نصفين: نصف غطاء ثابت على جانب الحقن ونصف قاذف متحرك. ويتم إعادة استخدام القالب نفسه في كل عملية حقن، وهذا ما يميزه عن صب الرمل.
في شركة Tuowei Precision، نستخدم أكثر من 60 آلة صب بالقالب، ونقوم بجميع العمليات — من تصنيع القوالب، والصب، والتصنيع باستخدام الحاسب الآلي (CNC)، وتشطيب الأسطح، والفحص — تحت سقف واحد في شينزين؛ وبذلك يتولى فريق واحد مسؤولية القطعة بدءًا من تصميم القالب وحتى إنتاج الدفعة النهائية. وقد حصل نظام الجودة لدينا على شهادة ISO 9001:2015.
للحصول على عرض أسعار مفيد، يرجى إرسال ملف STEP ورسم تخطيطي يتضمن نوع السبيكة، والحجم السنوي المتوقع، والأسطح المرئية، والأبعاد ذات الأهمية الحاسمة حقًّا. يقوم مهندسونا بمراجعة كل تصميم للتأكد من قابليته للصب قبل تصنيع القوالب، ويقومون في مرحلة مبكرة بتحديد المخاطر المتعلقة بزاوية الانحدار وسماكة الجدران والمسامية. يمكنك البدء بزيارة صفحة خدمات الصب بالقالب الخاصة بنا.
نبذة عن المؤلف: أوين لين هو مهندس في شركة «تووي بريسيشن». يتولى تخطيط عمليات تصنيع الأدوات وعمليات الإنتاج، ويعمل مع فريق الجودة لضمان اتساق جودة كل دفعة.