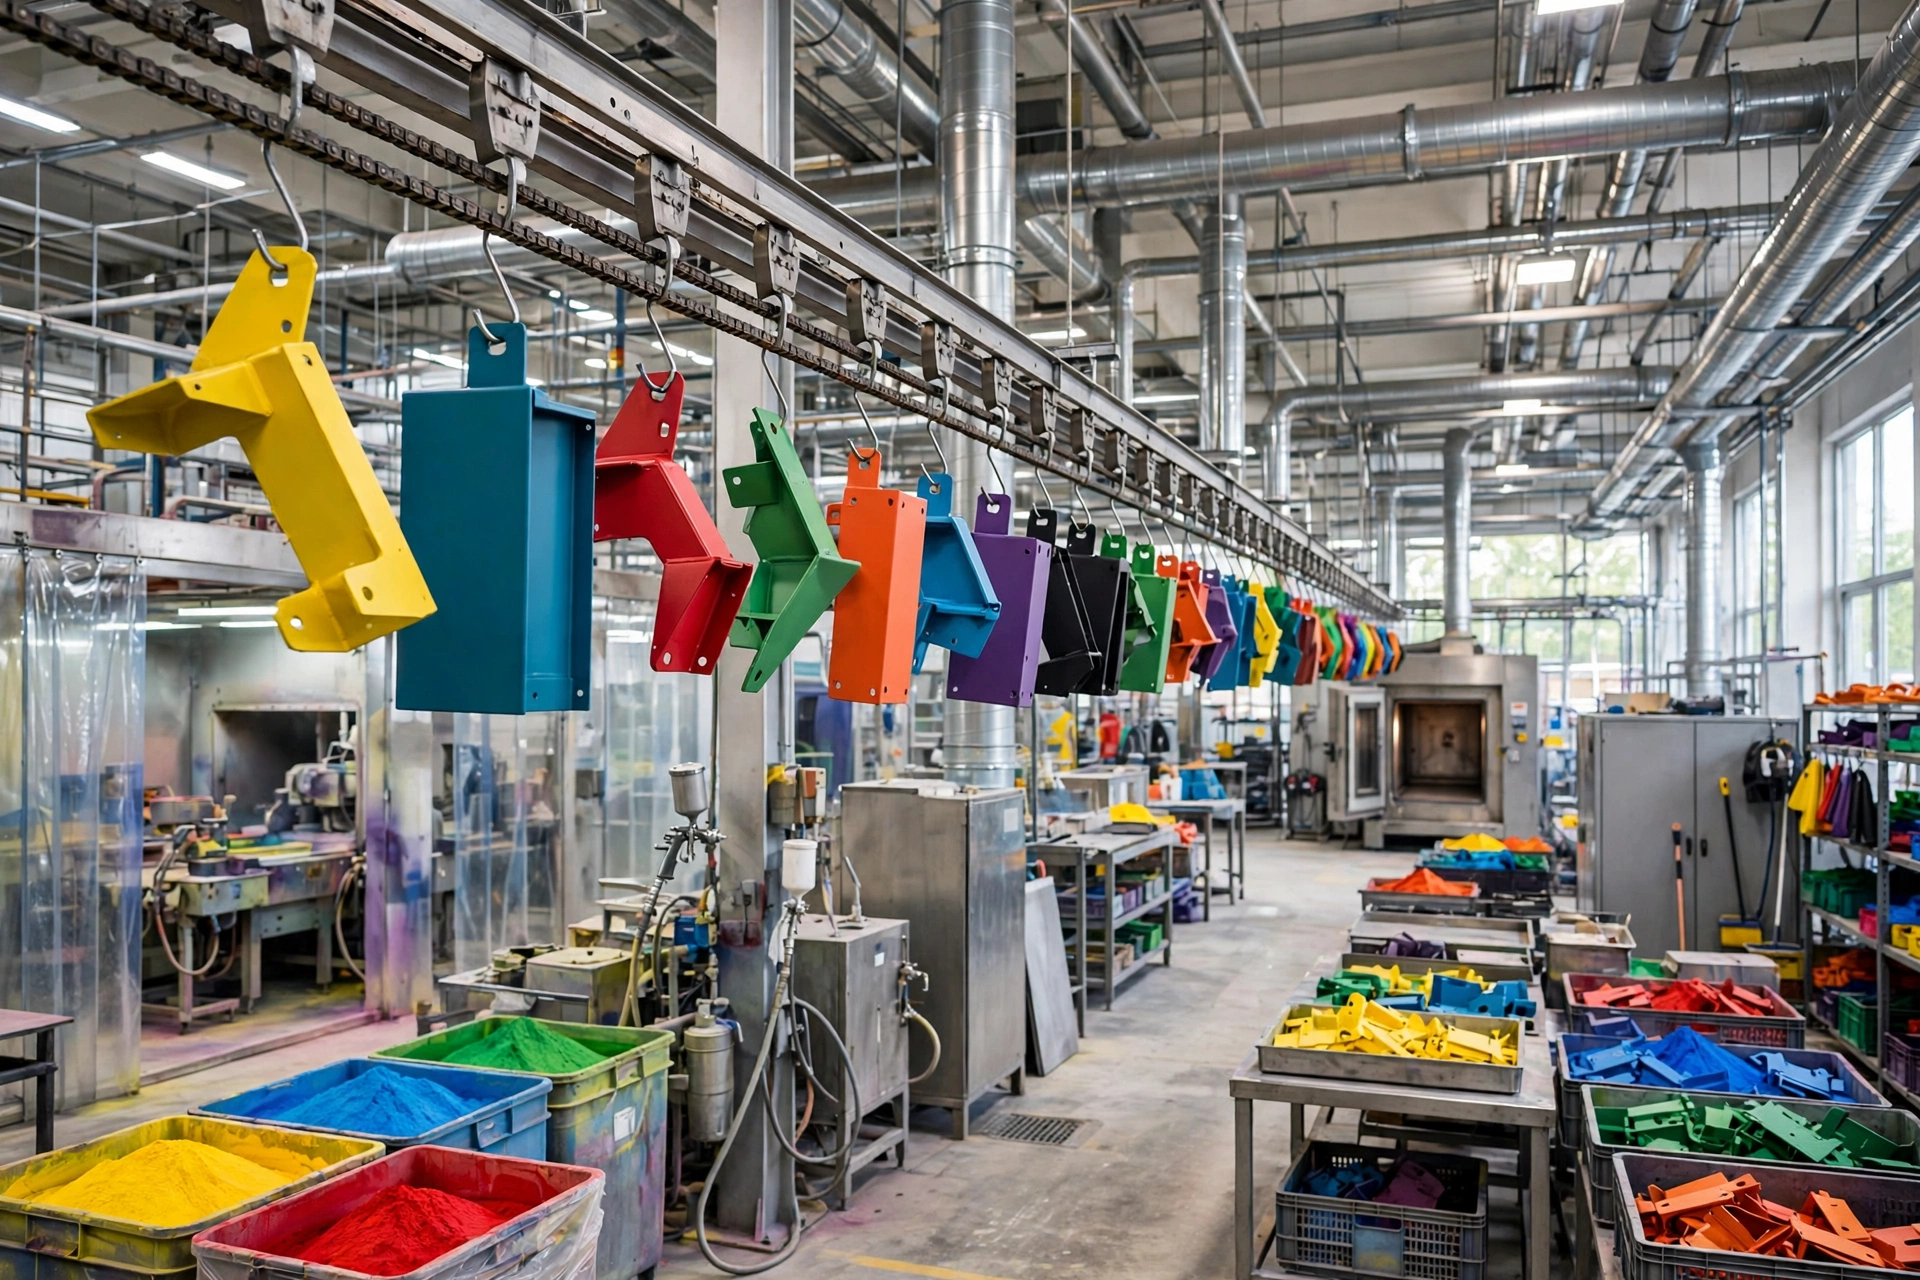
الطلاء بالمسحوق هو عملية التشطيب الجاف وهي تقنية تقوم برش مسحوق بوليمر ناعم على سطح معدني باستخدام شحنة كهروستاتيكية، ثم معالجته في فرن لتشكيل طبقة متصلة وصلبة. وتنتج هذه التقنية طبقة أكثر سمكًا وأكثر اتساقًا وأكثر مقاومة للصدمات مقارنة بمعظم الدهانات السائلة، مع انعدام شبه تام لانبعاثات المركبات العضوية المتطايرة (VOC).
الإجابة المختصرة: يعمل الطلاء بالمسحوق عن طريق رش مسحوق مشحون كهربائيًا على قطعة معدنية موصولة بالأرض، ثم تحميص القطعة عند درجة حرارة تبلغ حوالي 200 درجة مئوية (390 درجة فهرنهايت) لمدة تتراوح بين 10 و20 دقيقة. يذوب المسحوق ويتدفق ويتشابك ليشكل طبقة ملونة متينة يبلغ سمكها عادةً من 2 إلى 6 ميل (50 إلى 150 ميكرومتر). ويستخدم هذا الطلاء على نطاق واسع على الألومنيوم والصلب والمعادن الأخرى للحماية من التآكل ولإضفاء اللون ومقاومة التآكل.
يشرح هذا الدليل كيفية سير العملية، ويقارن بين الأنواع الرئيسية للمساحيق، ويتناول مدة صلاحية الطلاء بالمسحوق في الظروف العملية. وقد أُعد هذا الدليل للمهندسين والمشترين الذين يحددون أنواع التشطيبات للأجزاء المعدنية المُشكلة أو المُصنعة.
تتألف عملية الطلاء بالمسحوق من ثلاث مراحل: تحضير السطح، وتطبيق المسحوق، والمعالجة الحرارية. تؤثر كل مرحلة على النتيجة النهائية، ويُعد تخطي أي مرحلة منها أو الاستعجال في تنفيذها السبب الأكثر شيوعًا لفشل الطلاء.
قبل أن يلامس أي مسحوق القطعة، يجب أن يكون السطح نظيفًا وجاهزًا كيميائيًا للالتصاق. بالنسبة للأجزاء المعدنية، يتبع التحضير عادةً التسلسل التالي:
التنظيف. يُزيل الغسل بالقلويات أو المسح بالمذيبات الزيوت والشحوم وسوائل التصنيع. وأي بقايا متبقية تتسبب في ظهور عيوب «عين السمكة» أو فقدان الالتصاق في الطبقة المتصلبة.
التحضير الميكانيكي. تُستخدم عملية السفع الكاشطة باستخدام أكسيد الألومنيوم أو حبيبات الزجاج أو حبيبات الصلب لإزالة القشور الناتجة عن الطحن والصدأ والطلاءات القديمة، مع تهيئة سطح خشن يتيح للمسحوق الالتصاق به. وتكتسب عملية السفع أهمية خاصة في حالة الفولاذ الخام والأجزاء المصنوعة من الألومنيوم التي سيتم استخدامها في الأماكن المفتوحة.
المعالجة الكيميائية المسبقة. يُضيف طلاء التحويل — الذي يكون عادةً عبارة عن فوسفات الحديد بالنسبة للفولاذ، أو معالجة الزركونيوم أو التيتانيوم الخالية من الكرومات بالنسبة للألومنيوم — طبقة رقيقة تعمل على تحسين الالتصاق ومقاومة التآكل تحت الطبقة. وتكتسب هذه الخطوة أهمية أكبر على الألومنيوم مقارنةً بالفولاذ، لأن الألومنيوم العاري يمكن أن يشكل أكسيدًا ضعيفًا يؤدي إلى تقشر الطلاء بمرور الوقت.
يعتمد اختيار المعالجة المسبقة على المعدن الأساسي، والبيئة النهائية، وأي متطلبات تنظيمية. بالنسبة للأجزاء التي يجب أن تستوفي قيود RoHS أو REACH، تُعد المعالجات المسبقة الخالية من الكرومات هي الخيار القياسي. دليلنا إلى تشطيبات الأسطح للألمنيوم المُشكَّل باستخدام آلات التحكم الرقمي (CNC) يقارن بين طلاءات التحويل بمزيد من التفصيل.
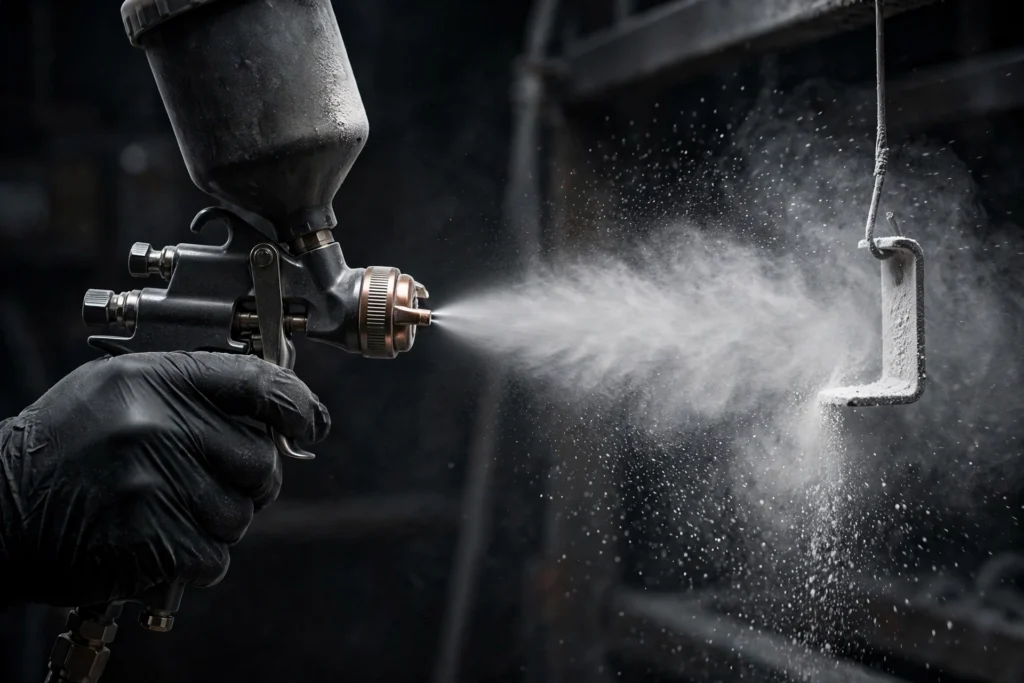
الطريقة الأكثر شيوعًا هي الرش الكهروستاتيكي. حيث تقوم مسدس الرش بشحن جزيئات المسحوق الجاف، عادةً إلى قطبية سالبة تتراوح بين 60 و100 كيلوفولت، بينما يتم توصيل الجزء بالأرض كهربائيًّا. تنجذب الجزيئات المشحونة إلى السطح الموصول بالأرض وتلتصق به بشكل متساوٍ، بل وتلتف حول الحواف وتدخل في التجاويف بشكل أفضل من الطلاء بالرش الرطب.
يوجد نوعان من الأسلحة النارية:
أسلحة كورونا استخدم قطبًا عالي الجهد في الطرف لشحن المسحوق. فهي سريعة ومتوفرة على نطاق واسع وتناسب معظم المهام. أما في التجاويف العميقة أو الأشكال التي تشبه قفص فاراداي، فقد يحد التأين العكسي من سماكة الطبقة.
بنادق «تريبو» تُشحن البودرة عن طريق الاحتكاك داخل ماسورة البندقية. وهي تمنع حدوث إعادة التأين وتصل إلى التجاويف بشكل أفضل، لكنها تتطلب بودرة مصممة خصيصًا للشحن الكهرواحتكاكي، كما أنها تبني طبقة رقيقة ببطء أكبر.
أما الطريقة الثالثة، وهي الغمس في طبقة مميعة، فتقوم بتسخين القطعة مسبقًا ثم غمسها في طبقة من المسحوق المُهوى. وتنتج هذه الطريقة طبقات طلاء أكثر سمكًا بكثير (تتراوح عادةً بين 8 و25 ميلًا)، وتُستخدم في عناصر مثل رفوف غسالات الأطباق، والرفوف السلكية، ووصلات الأنابيب، بدلاً من الأجزاء المُشكَّلة آليًّا بدقة.
يتم تجميع مسحوق الطلاء الزائد الذي لا يلتصق بالقطعة داخل حجرة الطلاء، ويمكن إعادة تدويره لإضافته إلى مادة التغذية، مما يمنح الطلاء بالمسحوق كفاءة في استخدام المواد تبلغ 95% أو أكثر. وبالمقارنة مع ذلك، لا يمكن استرداد الطلاء السائل الزائد في معظم أنظمة الطلاء.
يدخل الجزء المطلي إلى فرن المعالجة حيث تعمل الحرارة على إذابة المسحوق، مما يسمح له بالتدفق لتشكيل طبقة ناعمة، ويؤدي إلى حدوث تفاعل تشابك كيميائي (في حالة المساحيق الحرارية) يثبت الطلاء ويمنحه خصائصه النهائية.
تتطلب جداول المعالجة القياسية الحفاظ على درجة حرارة المعدن عند حوالي 200 درجة مئوية (390 درجة فهرنهايت) لمدة 10 دقائق، على الرغم من أن العديد من خطوط الإنتاج الأوروبية والآسيوية تعمل حاليًا عند 180 درجة مئوية. تُعالج المساحيق منخفضة الحرارة عند درجة حرارة تتراوح بين 150 و160 درجة مئوية، وتُستخدم على ركائز حساسة للحرارة أو لتوفير الطاقة. وعادةً ما يكون الفرن من النوع الحراري (يعمل بالغاز أو الكهرباء)، ولكن تُضاف أحيانًا ألواح الأشعة تحت الحمراء لتسريع عملية التسخين للأجزاء الثقيلة.
يؤدي عدم اكتمال المعالجة الحرارية إلى بقاء الطبقة الرقيقة لينة وغير مكتملة كيميائيًا، وهو ما يتجلى في ضعف الالتصاق في اختبار الخطوط المتقاطعة. أما المعالجة الزائدة، فتؤدي إلى اصفرار الألوان الفاتحة وتقليل المرونة. ويمكن تجنب كلا الأمرين بالتأكد من وصول القطعة نفسها — وليس مجرد هواء الفرن — إلى درجة الحرارة المحددة خلال المدة المحددة. ويتمثل الفحص القياسي في استخدام مسجل بيانات الفرن المثبت على عينة من القطعة.
تنقسم الطلاءات المسحوقة إلى فئتين حسب طريقة معالجتها، وتتوفر عدة تركيبات كيميائية ضمن كل فئة.
تحتوي مساحيق المواد الحرارية الصلبة على راتينج وعامل تشابك يتفاعلان أثناء عملية المعالجة لتشكيل شبكة كيميائية دائمة. وبمجرد معالجتها، لا يمكن إعادة صهرها. وهذا يجعلها أكثر صلابة ومقاومة للمواد الكيميائية وأكثر ثباتًا حراريًّا مقارنةً بالمواد الحرارية اللينة عند نفس السماكة.
البوليستر (المعالج بـ TGIC أو HAA): الطلاء المسحوق الأكثر استخدامًا في الأماكن الخارجية. مقاومة ممتازة للأشعة فوق البنفسجية والعوامل الجوية. يُعد البوليستر TGIC (تريغليسيديل إيزوسيانورات) الخيار التقليدي للاستخدام في الأماكن الخارجية؛ أما HAA (بيتا-هيدروكسي ألكيل أميد) فهو بديل خالٍ من مادة TGIC يكتسب شعبية في الأسواق التي تُفرض فيها قيود على استخدام مادة TGIC. وكلاهما يقاوم التبييض وتلاشي اللون بشكل أفضل من أي تركيبة كيميائية أخرى للمساحيق.
الإيبوكسي: مقاومة فائقة للتآكل والمواد الكيميائية، والتصاق ممتاز، وعزل كهربائي جيد. لكن المقابل هو ضعف مقاومة الأشعة فوق البنفسجية: حيث تتحول مساحيق الإيبوكسي إلى مادة طباشيرية وتصفر تحت أشعة الشمس، لذا تُستخدم في الأماكن المغلقة أو تحت طبقة طلاء نهائية. وتُستخدم بشكل شائع في العلب الكهربائية، وحديد التسليح (الإيبوكسي المربوط بالانصهار)، وطبقات التمهيدي للسيارات.
مزيج الإيبوكسي والبوليستر: يجمع بين قوة الالتصاق ومقاومة التآكل التي يتميز بها الإيبوكسي، مع تحمل أفضل للتسخين الزائد مقارنة بالإيبوكسي النقي. ومع ذلك، فهو لا يزال غير مناسب للتعرض للعوامل الخارجية. يُستخدم في أثاث المكاتب، والرفوف، والأجهزة المنزلية، والأعمال المعدنية الداخلية العامة. النسب المعتادة هي 50:50 أو 60:40 من البوليستر إلى الإيبوكسي.
البولي يوريثان: راتنج بوليستر يتم معالجته باستخدام أيزوسيانات محجوب. ينتج طبقة نهائية ناعمة ورقيقة تتمتع بمقاومة كيميائية وميكانيكية عالية. يُستخدم في الطلاءات الشفافة للسيارات وعلى الأجزاء التي يُعد المظهر والمتانة في الظروف الخارجية من العوامل المهمة فيها.
تذوب المساحيق البلاستيكية الحرارية وتتدفق عند التسخين، لكنها لا تتشابك. ويمكن إعادة صهرها عند إعادة تسخينها، مما يجعلها قابلة للإصلاح، لكنه يحدّ أيضًا من مقاومتها للحرارة مقارنةً بالبلاستيك غير القابل لإعادة التشكيل.
النايلون (البولي أميد): مادة شديدة الصلابة، تتمتع بمقاومة عالية للمواد الكيميائية والمذيبات. تُطلى باستخدام تقنية الطبقة المميعة بسمك أكبر (عادةً ما يتراوح بين 8 و25 ميل). تُستخدم في رفوف غسالات الأطباق، وأجزاء أسفل هيكل السيارات، وأجسام الصمامات.
البولي فينيل كلوريد (PVC) والبولي أوليفين: طلاءات سميكة ومرنة تُستخدم في المنتجات السلكية ومقابض الأدوات والأثاث الخارجي. تكلفتها أقل من النايلون.
بالنسبة لمعظم الأجزاء المصنعة باستخدام الحاسب الآلي (CNC)، يُعد البوليستر الحراري أو مادة البوليستر-الإيبوكسي الهجينة الخيار العملي. أما اللدائن الحرارية، فتنتج أجزاءً سميكةً جدًّا بحيث لا تصلح للميزات ذات التفاوتات الدقيقة، كما يصعب الحصول عليها في حالات الإنتاج بكميات صغيرة.
يُعد الطلاء بالمسحوق أحد أكثر أنواع التشطيبات المطلية متانةً المتوفرة للأجزاء المعدنية. فالطلاء بالمسحوق الحراري الذي يتم تطبيقه وتجفيفه بشكل صحيح يقاوم التكسر والخدش والبهتان والتآكل الكيميائي بشكل أفضل من معظم الدهانات السائلة التي لها نفس السماكة.
ما هي مدة صلاحية الطلاء بالمسحوق؟ يعتمد ذلك على البيئة والتركيب الكيميائي للمسحوق:
الأجزاء الداخلية: من 15 إلى 20 عامًا أو أكثر. يمكن أن تدوم أغلفة المعدات، والحاويات الكهربائية، والأثاث والتجهيزات الموجودة في الأماكن المكيفة لعقود دون أن تظهر عليها أي علامات تدهور.
في الهواء الطلق، تحت مظلة: من 10 إلى 15 عامًا. الأجزاء الموجودة تحت الحواف البارزة، أو داخل هياكل مغلقة جزئيًا، أو في المناخات المعتدلة التي تتسم بتعرض معتدل للأشعة فوق البنفسجية.
في الهواء الطلق، تحت أشعة الشمس المباشرة: من 5 إلى 10 سنوات لمساحيق البوليستر ذات الاستخدامات العامة في المناخات المعتدلة. أما أنواع البوليستر فائقة المتانة، المصممة لتوفير مقاومة أعلى للأشعة فوق البنفسجية، فتطيل هذه المدة إلى ما بين 10 و15 سنة. وتؤدي البيئات الساحلية أو الاستوائية أو الصحراوية ذات الأشعة فوق البنفسجية العالية إلى تقصير عمر أي طلاء.
المعمارية (AAMA 2604 / 2605): تُمنح المساحيق المصنوعة من البوليمرات الفلورية، والتي خضعت للاختبار وفقًا لمعيار AAMA 2605، ضمانًا لمدة 10 سنوات مع الحد الأدنى من التبييض أو البهتان أو التآكل. وتُعد هذه المساحيق المعيار القياسي للجدران الستائرية وإطارات النوافذ المصنوعة من الألومنيوم.
هل الطلاء بالمسحوق متين بما يكفي لاستخدام معين؟ هذا يعتمد على العوامل التالية:
جودة المعالجة المسبقة. العامل الأهم على الإطلاق. إن المعالجة المسبقة متعددة المراحل باستخدام طلاء تحويلي يطيل العمر الافتراضي للمادة ضد التآكل لسنوات مقارنةً بالغسل البسيط. وبالنسبة للألمنيوم، فإن طلاء التحويل الخالي من الزركونيوم أو الكرومات الموجود تحت طبقة المسحوق هو الحد الأدنى المطلوب للاستخدام في الأماكن المفتوحة.
سماكة الطبقة. توفر الطبقة السميكة حماية أطول، إلى حد ما. يتم تطبيق مسحوق الراتنج الحراري القياسي بسمك يتراوح بين 2 و4 ميل (50 إلى 100 ميكرومتر). ويؤدي انخفاض السماكة عن 2 ميل إلى خطر ظهور ثقوب دقيقة وتغطية غير كاملة على الحواف؛ بينما يؤدي تجاوز 6 ميل إلى زيادة التكلفة وقد يتسبب في ظهور مظهر قشر البرتقال أو الترهل.
التعرض للأشعة فوق البنفسجية. تؤدي أشعة الشمس إلى تآكل جميع الطلاءات العضوية بمرور الوقت. وتتميز مساحيق البوليستر والفلوروبوليمر بمقاومة للأشعة فوق البنفسجية تدوم لفترة أطول بكثير من الإيبوكسي. وإذا تم استخدام قطعة مطلية بالإيبوكسي في الهواء الطلق، فمن المتوقع ظهور تفتت مرئي في غضون سنة إلى سنتين.
كيمياء المساحيق. يحتفظ البوليستر المصنوع من مادة TGIC باللون واللمعان بشكل أفضل من البوليستر المصنوع من مادة HAA في اختبارات التعرض المتسارع للعوامل الجوية، على الرغم من أن الفارق قد تقلص مع تحسن تركيبات مادة HAA.
سلامة العلاج. يفقد الفيلم الذي لم يكتمل معالجته صلابته ومرونته ومقاومته الكيميائية. ويسمح الفحص العشوائي لدرجة المعالجة، سواء من خلال اختبار الفرك بالمذيب (فرك مزدوج بـ MEK) أو قياس السعرات الحرارية التفاضلي (DSC)، باكتشاف المشكلات قبل شحن القطع.
بالنسبة للأجزاء المصنعة باستخدام الحاسب الآلي (CNC)، فإن الجمع بين المعالجة المسبقة المناسبة، والتركيب الكيميائي الصحيح للمسحوق، وجدول المعالجة المثبت فعاليته هو ما يضمن ديمومة طلاء المسحوق. وتجاهل المعالجة المسبقة بهدف توفير التكلفة هو أسرع طريقة لتقليص عمر الطلاء إلى النصف.
يعتمد سمك الطبقة المناسب على المكان الذي سيُستخدم فيه الجزء. تتراوح معظم الأعمال القياسية بين 2 و4 ميل (50–100 ميكرومتر)، حيث يتم تطبيقها في مسار واحد عن طريق الرش الكهروستاتيكي ثم معالجتها في فرن. يمكن استخدام طبقة أرق للأجزاء الداخلية لأنها لا تتعرض لالأشعة فوق البنفسجية أو للعوامل الجوية، بينما تحتاج الأجزاء الخارجية وأجزاء السيارات إلى طبقة أكثر سمكًا لمقاومة التكسر والحصى. وعندما يتجاوز السماكة 120 ميكرومتر بكثير، تميل الطبقة الواحدة إلى أن تصبح هشة وتتكسر بدلاً من أن تنثني.
| التطبيق | السماكة النموذجية | نوع المسحوق الشائع | لماذا هذا السمك؟ |
|---|---|---|---|
| الداخلية (الأثاث، والتجهيزات، والحاويات، والأجهزة المنزلية) | 1.5–2.5 ميل (38–64 ميكرومتر) | إيبوكسي أو هجين | تشطيب زخرفي، تآكل طفيف، لم يتعرض لأشعة UV. هذا الطلاء المسحوق الرقيق يوفر تغطية جيدة في الأماكن المغلقة. ويُعد الإيبوكسي أفضل مادة توفر مقاومة للمواد الكيميائية والتآكل في الأماكن المغلقة. |
| مستلزمات خارجية عامة (درابزينات، أسوار، معدات الحدائق، قطع غيار الدراجات) | 2.5–4 ميل (60–100 ميكرومتر) | البوليستر (TGIC) | مقاومة للأشعة فوق البنفسجية والعوامل الجوية. تتطلب الاستخدامات الخارجية البوليستر لضمان مقاومة للأشعة فوق البنفسجية؛ فهو يحافظ على اللون في الأماكن المفتوحة. |
| صناعة السيارات (قطع غيار السيارات مثل ألواح الهيكل، والعجلات، وإطارات السيارات، والزخارف) | 3–5 ميل (75–125 ميكرومتر) | البوليستر أو البوليوريثان | مقاومة الشظايا والحجارة. وتُعد جنوط العجلات مثالاً جيدًا على ذلك: يجب أن يتحمل الطلاء الشظايا الناتجة عن الحجارة وحرارة المكابح. ويمنح البولي يوريثان لمسة نهائية ناعمة على الزخارف والعجلات. |
| المجال المعماري (النوافذ، الجدران الستائرية، الواجهات، الألمنيوم المعماري) | 60–80 ميكرومتر (2.4–3.2 ميل) | بوليستر فائق المتانة أو فلوروبوليمر (PVDF) | اللمعان والحفاظ على اللون؛ شائعة الاستخدام في التطبيقات المعمارية الخارجية (AAMA 2604/2605). تتطلب التطبيقات المعمارية أعلى مستوى من الحفاظ على اللمعان. |
| الصناعات الثقيلة (الآلات، خطوط الأنابيب، الصناعات البحرية، الحديد الزهر) | 4–6 ميل (100–150 ميكرومتر)، وغالبًا ما تكون مصحوبة بطبقة تمهيدية | إيبوكسي | مقاومة التآكل والمواد الكيميائية؛ بنية متينة مخصصة للاستخدام في الظروف القاسية. يبلغ سمك أنظمة الطلاء المكونة من طبقتين (طبقة التمهيدي بالإضافة إلى الطبقة النهائية) ما بين 100 و200 ميكرومتر. |
السماكة ليست سوى جزء من القصة. فالمعالجة المسبقة — التي تتم عادةً عن طريق طلاء تحويل الفوسفات أو السفع الكاشطة — تؤثر على قوة الالتصاق أكثر من سماكة الطبقة، بينما يحدد التثبيت (الذي يتراوح عادةً بين 180 و200 درجة مئوية) الصلابة واللمعان. تُستخدم مساحيق البوليستر بشكل افتراضي في الأماكن الخارجية لأن الإيبوكسي يتفتت تحت أشعة الشمس؛ بينما يظل الإيبوكسي الخيار الأفضل في الأماكن الداخلية وحيثما تكون المقاومة الكيميائية عاملاً مهمًا. وعلى عكس الطلاء السائل، لا تحتوي المساحيق على مذيبات متبخرة، لذا فهي لا تطلق أي مركبات عضوية متطايرة تقريبًا، ويمكن جمع الرذاذ الزائد وإعادة استخدامه. بالنسبة للألمنيوم المعماري، حدد درجة AAMA (2603 أو 2604 أو 2605) بدلاً من السماكة وحدها. بالنسبة للأجزاء التي تحتاج إلى تشطيب، راجع خدمات طلاء المساحيق.
تعمل كلتا الطريقتين على حماية المعدن وتلوينه، لكن الاختلافات في العمليات تؤدي إلى اختلافات في خصائص الأداء.
السماكة والتغطية. يُكوّن الطلاء بالمسحوق طبقة أكثر سمكًا في عملية واحدة (تتراوح سماكتها عادةً بين 2 و6 ميل) دون حدوث تسربات أو ترهلات. أما الطلاء السائل فيحتاج إلى طبقات متعددة للوصول إلى نفس السماكة، وتؤدي كل طبقة إلى زيادة وقت التجفيف.
مقاومة الصدمات والتشقق. تتميز طبقة البوليمر المتشابكة الناتجة عن مسحوق حراري بمتانة ومرونة أكبر مقارنة بمعظم الدهانات السائلة التي تُجفف بالهواء أو تُخبز. وفي اختبارات الصدم المباشر، تتحمل الطلاءات المسحوقية بشكل روتيني صدمة عكسية بقوة 160 بوصة-رطل، في حين تفشل المينا السائلة عند قوة تتراوح بين 60 و80 بوصة-رطل.
الامتثال للمعايير البيئية. لا تنبعث من الطلاءات المسحوقة أي مركبات عضوية متطايرة (VOCs) عمليًّا لأنها لا تحتوي على أي مذيبات. أما الدهانات السائلة، فقد تصل نسبة المذيبات فيها إلى ما بين 30% و60% من الوزن، مما يستلزم تهوية، ووسائل للتحكم في الانبعاثات، ومعالجة النفايات الخطرة.
كفاءة استخدام المواد. يؤدي استرداد الرذاذ الزائد إلى رفع نسبة استفادة مسحوق الطلاء إلى 95٪ أو أكثر. أما الرذاذ الزائد من الطلاء السائل فيُعد في الغالب نفايات.
مطابقة الألوان وإجراء اللمسات النهائية. يُعد الطلاء السائل أسهل في إجراء التعديلات الموضعية في الميدان، كما يسهل مطابقة لونه بدقة بين مختلف الموردين. أما الأجزاء المطلية بالمسحوق، فيصعب إصلاحها في الموقع: فالمناطق المتضررة تتطلب عادةً إزالة الطلاء القديم وإعادة الطلاء. ومن الممكن مطابقة الألوان حسب الطلب في الطلاء بالمسحوق، لكن ذلك يتطلب تصنيع دفعة دنيا من المسحوق.
الأغشية الرقيقة. يُعد الطلاء السائل هو الخيار الأمثل عندما تكون هناك حاجة إلى طبقة رقيقة جدًّا (أقل من 1 ميل)، على سبيل المثال على نقاط التلامس الإلكترونية أو في حالات التركيب الدقيق. ولا يمكن تطبيق مسحوق الطلاء القياسي بهذه السماكة الرقيقة بشكل موثوق.
بالنسبة لمعظم الأجزاء المعدنية المُشكلة آليًّا التي تحتاج إلى طبقة واقية ملونة، يُعد الطلاء بالمسحوق الخيار الأفضل. فهو أقل تكلفةً لكل قدم مربع عند إنتاج كميات كبيرة، ويستمر لفترة أطول، كما أنه يتجنب الأثر البيئي الناجم عن المذيبات. أما الطلاء السائل فيُستخدم حصريًّا لإجراء اللمسات النهائية في الميدان، والطلاءات الرقيقة جدًّا، والحالات التي تكون فيها مطابقة الألوان بدقة بين الموردين المختلفين أمرًا بالغ الأهمية.
يُعد الطلاء بالمسحوق أحد أنواع التشطيبات الشائعة للأجزاء المُشغَّلة والمُصنَّعة، لكنه ليس الخيار المناسب لكل ميزة. ويُعد سمك الطلاء، الذي يتراوح عادةً بين 2 و6 ميل، القيد الرئيسي في التصميم.
المواضيع. يتراكم المسحوق على جوانب الخيوط ويؤدي إلى تغيير قطر الخطوة. وعادةً ما يتم تغطية الخيوط الداخلية والخارجية قبل الطلاء.
فتحات وأعمدة ذات تفاوتات ضيقة. يؤدي تطبيق طبقة طلاء بسماكة 3 ميل على تجويف ما إلى تقلص قطره بمقدار 6 ميل إجمالاً. قم بتغطية أي جزء يكون الملاءمة فيه أمرًا مهمًا.
حواف حادة. ينسحب المسحوق بعيدًا عن الزوايا الخارجية الحادة، مما يجعلها أرق وأكثر عرضة للتلف. ويساعد نصف القطر الصغير أو الشطب (بحد أدنى 0.5 مم) على تغطية المسحوق بشكل متساوٍ.
أسطح التأريض الكهربائي. الطلاء المسحوق مادة عازلة للكهرباء. وسادات التأريض، التدريع ضد التداخل الكهرومغناطيسي يجب إخفاء نقاط التلامس وواجهات الموصلات. أما بالنسبة للأجزاء التي تتطلب في آن واحد تشطيبًا ملونًا وتوصيلية كهربائية، فقد يكون الطلاء الأنودي مع الإخفاء الانتقائي أو طلاء التحويل بالكرومات خيارًا أفضل.
انبعاث الغازات. قد تطلق القطع المصبوبة والمعادن المسامية الغازات المحبوسة بداخلها أثناء عملية المعالجة، مما يتسبب في ظهور ثقوب دقيقة وفقاعات في الطلاء. ويؤدي إجراء عملية تحميص مسبق عند درجة حرارة المعالجة قبل تطبيق المسحوق إلى طرد الغازات. أما سبائك الألومنيوم المطروقة التي يتم تصنيعها آليًّا من قطع صلبة، فنادرًا ما تواجه هذه المشكلة.
القاعدة العملية: أضف نصف قطرًا إلى الحواف الخارجية، وقم بتغطية كل شيء باستخدام هامش تفاوت، وقم بتوضيح عملية التغطية على الرسم. تقدم شركة Tuowei خدمات الطلاء بالمسحوق كجزء من خيارات التشطيب التي توفرها، ويقوم مهندسونا بمراجعة عملية التغطية وهامش الأبعاد عند إعداد عرض الأسعار.
إن تضمين مجموعة كاملة من مواصفات الطلاء بالمسحوق في رسم قطعة مُشكَّلة آليًّا يزيل الغموض ويمنع الحاجة إلى إعادة العمل:
أرسل الرسم ومواصفات التشطيب إلى شركة Tuowei Precision، وسيقوم فريقنا بتأكيد نوع المسحوق وخطة التغطية والأسعار ضمن عرض الأسعار المقدم لك.
يُستخدم الطلاء بالمسحوق لحماية الأجزاء المعدنية وتلوينها في صناعات متنوعة، بدءًا من صناعة السيارات والأجهزة المنزلية وصولاً إلى صناعة الأثاث والهندسة المعمارية. وتشمل التطبيقات الشائعة قضبان الألمنيوم المبثوقة، والأغلفة الفولاذية، والدعامات، والإطارات، والأثاث الخارجي، والأغلفة المصنعة باستخدام آلات التحكم الرقمي (CNC) التي تتطلب طبقة نهائية متينة وملونة.
يتم شحن المسحوق شحنة كهروستاتيكية بواسطة مسدس الرش، بينما يتم توصيل الجزء بالأرض كهربائيًا. تنجذب الجسيمات المشحونة إلى السطح المعدني الموصول بالأرض وتلتصق به بفعل القوة الكهروستاتيكية. وتكون هذه الارتباط قويًا بما يكفي لإبقاء المسحوق في مكانه أثناء المناولة ونقله إلى الفرن.
نعم. يُعد الألومنيوم أحد أكثر المعادن شيوعًا في الطلاء بالمسحوق. ويتطلب طلاء تحويل خالٍ من الكرومات أو معالجة مسبقة أخرى لضمان التصاق جيد ومقاومة للتآكل تحت طبقة المسحوق. سبائك الألومنيوم المطروقة مثل 6061 كما أن 7075 تتحمل الطلاء جيدًا. وقد تحتاج السبائك المصبوبة إلى عملية تحميص مسبق لمنع ظهور الثقوب الدقيقة الناتجة عن انبعاث الغازات.
كل منهما يعالج مشاكل مختلفة. ففي عملية الأكسدة، تتشكل طبقة رقيقة وصلبة من الأكسيد على سطح الألومنيوم، ولا تضيف سوى سماكة ضئيلة، مما يجعلها الخيار الأفضل للأجزاء التي تتطلب تفاوتات ضيقة. أما الطلاء بالمسحوق، فيُطبق طبقة بوليمر أكثر سمكًا مع خيارات ألوان أوسع ومقاومة أفضل للصدمات. الاستخدام الأنودة لضمان الدقة والتوصيلية، وطلاء مسحوقي لتوفير حماية قوية في الأماكن الخارجية ولون حسب الطلب.
تعتمد تكلفة الطلاء بالمسحوق على حجم القطعة، وكمية الدفعة، واللون، ومدى تعقيد عملية التغطية، والمعالجة المسبقة. عادةً ما تتراوح تكلفة القطع الصغيرة في دفعات الإنتاج بين 2 و10 دولارات للقطعة الواحدة. أما النماذج الأولية والقطع المصنوعة لمرة واحدة فتكلف أكثر بسبب رسوم الدفعة. لدينا خدمات الطحن باستخدام الحاسب الآلي (CNC) تقديم عرض أسعار شامل للتصنيع والتشطيب معًا لضمان شفافية التكلفة الإجمالية.
يتوفر الطلاء بالمسحوق بمجموعة واسعة من الألوان والتشطيبات. وعادةً ما يتم تحديد الألوان برقم RAL أو رقاقة Pantone أو عينة إنتاج معتمدة، وتتراوح درجة اللمعان من غير اللامع (أقل من 20 GU) مروراً بالساتان وشبه اللامع وصولاً إلى اللامع (أكثر من 70 GU). كما تتوفر التشطيبات المزخرفة مثل «المجعد» و«الرمل» و«المطرقة»؛ أما التشطيب «الأملس» فهو الإعداد الافتراضي.
يمكن طلاء الفولاذ المقاوم للصدأ بالطلاء المسحوق بعد إجراء المعالجة المسبقة المناسبة، تمامًا مثل الفولاذ الكربوني والألومنيوم. كما يمكن طلاء الفولاذ المجلفن، لكن طبقة الزنك تتطلب معالجة مسبقة مناسبة وعناية خاصة بالتخلص من الغازات، حيث إن الغازات المحبوسة قد تتسبب في ظهور ثقوب دقيقة أثناء عملية المعالجة الحرارية. لا تتحمل معظم أنواع البلاستيك الشائعة حرارة فرن المعالجة، لذا فإن البلاستيك المقاوم للحرارة أو الأجزاء المطلية بمساحيق منخفضة الحرارة هي الخيارات المناسبة فقط.
تتحمل الطلاءات المسحوقية الحرارية الحرارة الناتجة عن الاستخدام العادي بشكل جيد بمجرد معالجتها، لأن عملية التشابك تثبت الطبقة في خصائصها النهائية. يتم معالجتها عند حوالي 200 درجة مئوية، لكن درجة حرارة المعالجة هذه لا تمثل تصنيفًا لدرجة الحرارة المستمرة أثناء التشغيل — فمقدار الحرارة التي يتحملها الطلاء يعتمد على تركيبته الكيميائية. لا تُعد مساحيق البوليستر والإيبوكسي الخيار المناسب للأجزاء المعرضة لحرارة عالية مثل مكونات نظام العادم؛ فهذه الأجزاء تتطلب طلاءات متخصصة مقاومة للحرارة العالية.
يتراوح سمك الطلاء المسحوق النموذجي بين 2 و6 ميل (50 إلى 150 ميكرومتر)، حيث يُطبق المسحوق الحراري القياسي بسمك يتراوح بين 2 و4 ميل (50 إلى 100 ميكرومتر). ويؤدي انخفاض السماكة عن 2 ميل إلى خطر ظهور ثقوب صغيرة وتغطية غير كاملة على الحواف، بينما يؤدي تجاوز 6 ميل إلى زيادة التكلفة وقد يتسبب في ظهور مظهر قشر البرتقال أو الترهل. ويتم تحديد السماكة المناسبة في الرسم كحد أدنى وحد أقصى.
نعم، ولكن هناك حدود لذلك. يتطلب الطلاء فوق الطلاء المسحوق تنظيفًا شاملًا وصقلًا حتى يتمكن الطلاء الجديد من الالتصاق، إلا أن قوة الالتصاق لا تصل أبدًا إلى مستوى الارتباط الأصلي بعد المعالجة. وعادةً ما تتطلب إزالة الطلاء المسحوق استخدام مواد كيميائية لإزالة الطلاء أو السفع الكاشطة، نظرًا لأن الطبقة المتشابكة لا تذوب مثل الطلاء السائل.