هل تحتاج إلى حلول تصنيع آلية متخصصة؟ فريقنا في Tuowei Proto موجود هنا لمساعدتك في جميع احتياجات التصنيع الخاصة بك. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو القادمة!
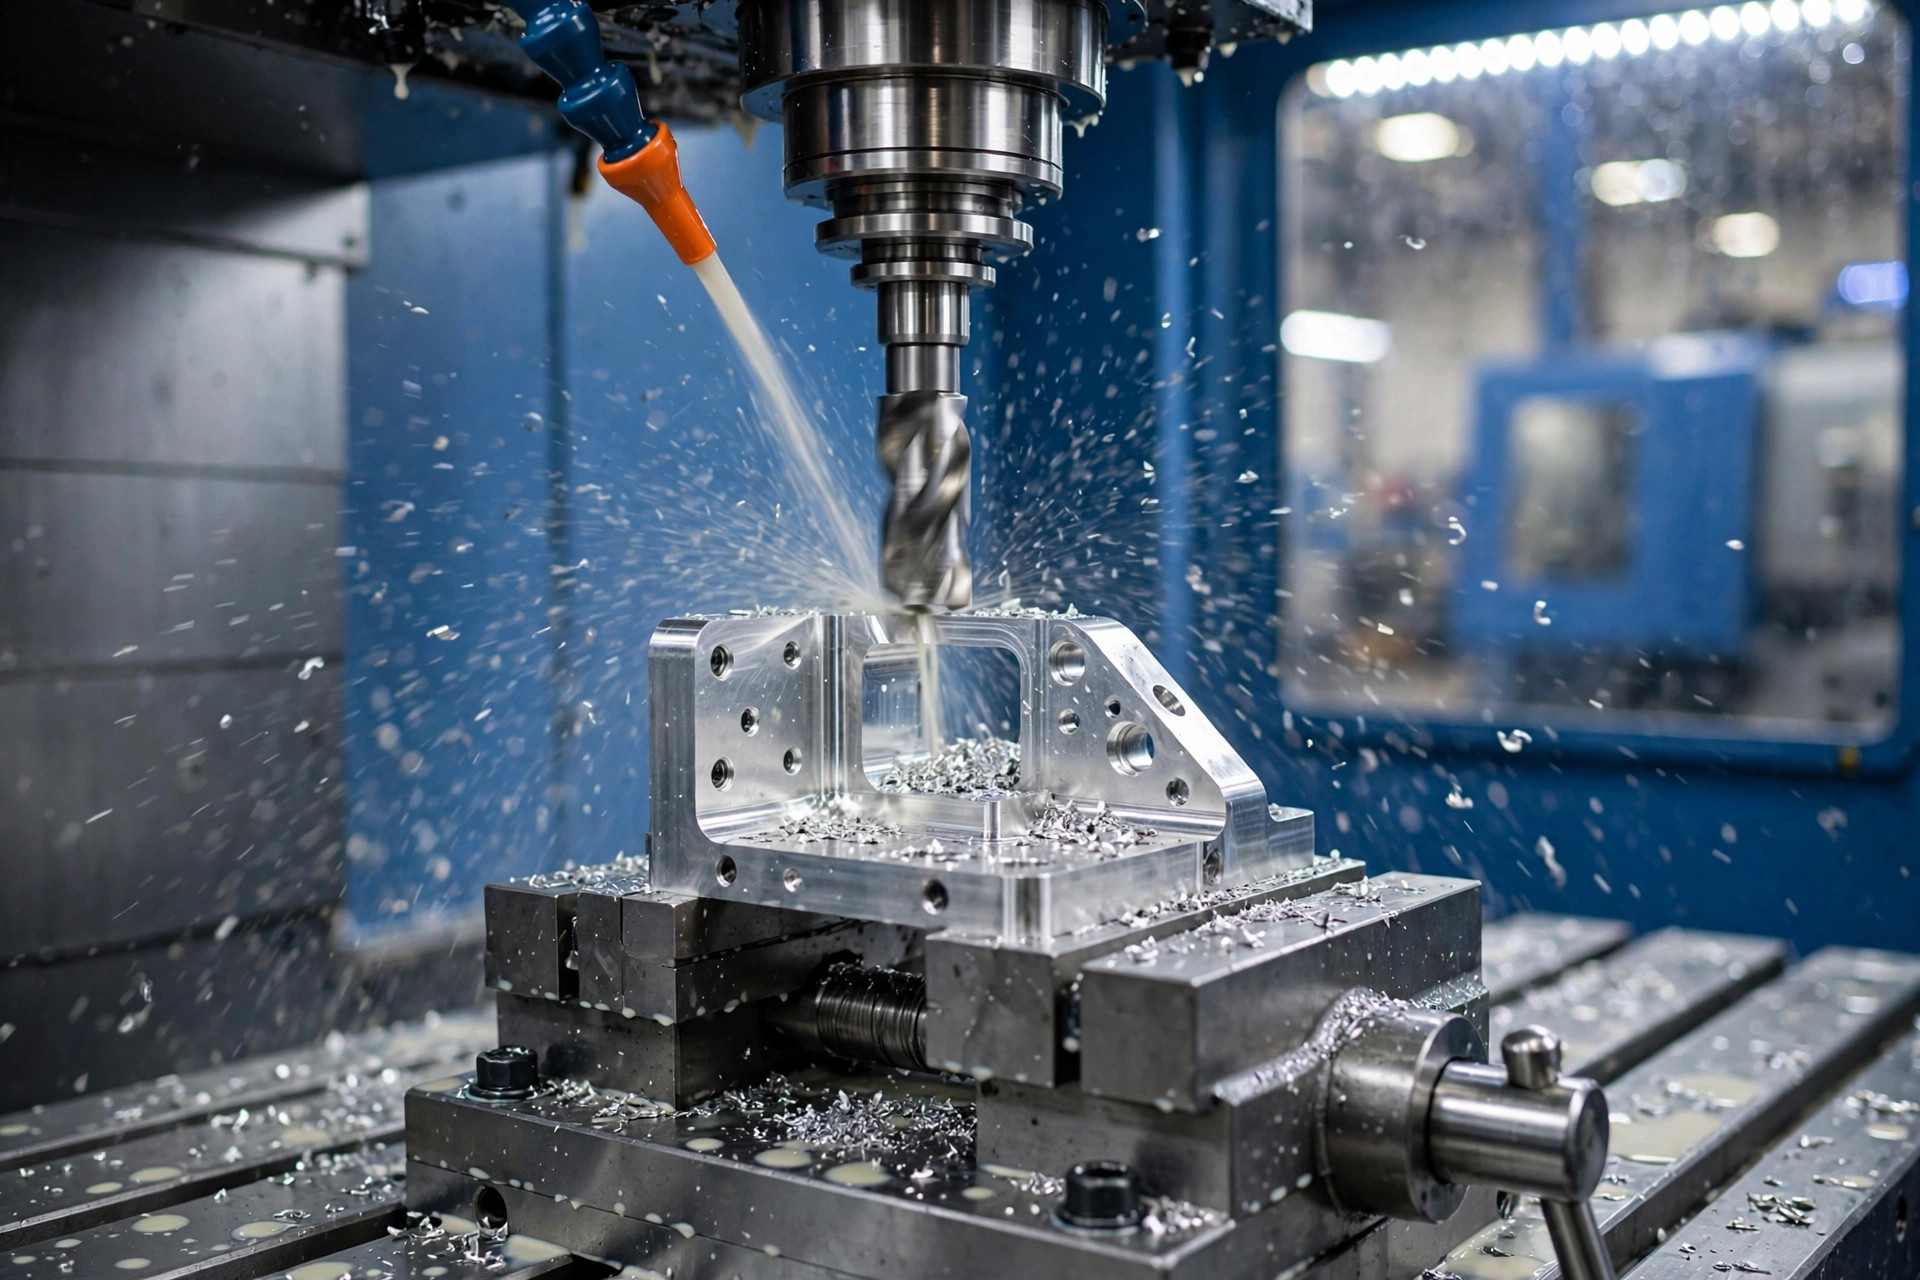
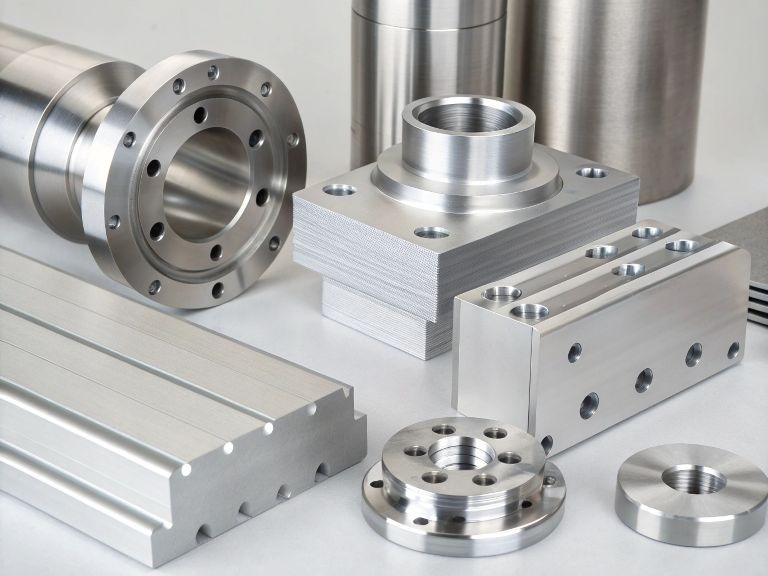
التصنيع باستخدام الحاسب الآلي (CNC) هو عملية تصنيع طرحية تقوم فيها آلة يتم التحكم فيها بواسطة الحاسب بإزالة مادة من كتلة صلبة أو قضيب أو صفيحة حتى يتطابق الشكل المتبقي مع نموذج رقمي. وإليك شرح موجز لكيفية عملها: يتحول ملف CAD إلى مسار أداة، ثم يتحول مسار الأداة إلى كود آلي، وتقوم الآلة بتنفيذ هذا الكود باستخدام أدوات القطع بينما تعمل المستشعرات على تصحيح موضعها باستمرار.
يغطي هذا الوصف الجوانب الفنية. لكنه لا يفسر لماذا قد تقدم ورشتان تستندان إلى نفس الرسم الفني أسعارًا تختلف بمقدار ثلاثة أضعاف، أو لماذا قد يؤدي تفاوت بمقدار 0.01 مم في أحد الخصائص إلى مضاعفة تكلفة القطعة. ويغطي هذا الدليل كلا الأمرين: العملية نفسها، والقرارات التي تُتخذ في إطارها والتي تحدد التكلفة، ومدة التنفيذ، وما إذا كانت القطعة تعمل بالفعل أم لا.
يُشير الاختصار CNC إلى «التحكم الرقمي بالكمبيوتر». فبدلاً من أن يقوم عامل الآلة بتدوير عجلات التحكم يدويًّا لتحريك أداة القطع، يتم التحكم في الحركة من خلال تعليمات رقمية تقرأها الآلة سطراً سطراً.
هناك ثلاثة أمور تميزها عن التصنيع اليدوي:
من الجدير توضيح ما لا يمثله نظام التحكم الرقمي بالحاسوب (CNC). فهو ليس عملية تصنيع تراكمية. ولا يتم بناء أي شيء عن طريق التراكم. يجب أن تكون كل ميزة قابلة للوصول بواسطة أداة دوارة، وهذا هو القيد الوحيد الذي يحدد شكل كل قاعدة من قواعد التصميم تقريبًا في أجزاء لاحقة من هذه المقالة.
تمتد عملية التصنيع الكاملة باستخدام الحاسب الآلي (CNC) من ملف التصميم وصولاً إلى القطعة التي خضعت للفحص. وتتركز معظم التكاليف والمخاطر في الخطوات 2 و4 و7.
يبدأ كل شيء بنموذج ثلاثي الأبعاد، وعادةً ما يكون بتنسيق STEP أو IGES لأغراض التصنيع. ويحدد النموذج الشكل الهندسي الاسمي. أما الرسم ثنائي الأبعاد، أو النموذج المزود بتعليقات PMI مع الأبعاد الكاملة، فيحدد كل ما لا يستطيع النموذج توضيحه من تلقاء نفسه: التفاوتات المسموح بها، وخشونة السطح، ووصف الخيوط، ومواصفات المواد، والتشطيب، ونقاط الإسناد الحرجة.
يُعد إرسال ملف STEP بدون رسم أمرًا شائعًا، ولا بأس به عادةً في حالة الأقواس البسيطة. أما بالنسبة لأي شيء يحتوي على ميزات متداخلة، فإن ذلك سيجعل الفني يضطر إلى التخمين.
قبل البدء في البرمجة، يقوم المهندس بمراجعة القطعة للتحقق من وجود ملامح لا يمكن قطعها، أو التي لا يمكن قطعها إلا بتكلفة عالية. ومن بين النتائج الشائعة في هذا الصدد: الزوايا الداخلية المربعة، والتجاويف الأعمق مما يمكن للأداة الوصول إليه دون حدوث اهتزاز، والجدران الأرق مما تسمح به قوى القطع، والتفاوتات المطبقة بشكل عام بدلاً من تطبيقها فقط في الأماكن التي تهم.
هذه الخطوة غير مكلفة. أما إصلاح المشكلات نفسها بعد نشر المقال الأول، فهذا ليس كذلك.
يقوم البرنامج باستيراد النموذج إلى برنامج CAM ويحدد العمليات التالية: طحن الأسطح، والتخشين، والتشطيب شبه النهائي، والتشطيب النهائي، والحفر، والتوسيع، والتثقيب، والشطب. وبالنسبة لكل عملية، يختارون أداة، وسرعة عمود الدوران، ومعدل التغذية، وعمق القطع، ومسافة الانتقال بين النقاط.
تختلف مهام التشطيب الأولي والتشطيب النهائي. حيث يعمل التشطيب الأولي على إزالة المواد بسرعة ويترك طبقة من المادة، غالبًا ما تتراوح بين 0.2 و0.5 مم، على الأسطح المهمة. أما التشطيب فيتطلب قطعًا خفيفًا ومحكومًا لتحقيق الأبعاد المطلوبة ودرجة خشونة السطح المطلوبة. ويُعد تخطي مرحلة التشطيب النصفي أحد الأسباب الأكثر شيوعًا لظهور قطع ذات قياسات دقيقة ولكن مظهرها رديء.
ثم يقوم نظام CAM بتحويل مسارات الأداة إلى كود G، وهو عبارة عن تعليمات الإحداثيات والحركة، إلى جانب أكواد M التي تتحكم في وظائف الماكينة مثل تشغيل المغزل، وتشغيل سائل التبريد، وتغيير الأداة.
يتم تثبيت القطعة في ملزمة، أو في ظرف، أو في جهاز تثبيت مصمم خصيصًا. يقوم فني الآلات بتحديد نقطة أصل إحداثيات العمل، وقياس أطوال وأقطار الأدوات، وإدخال الإزاحات في وحدة التحكم.
تُعد عمليات الإعداد العامل الخفي الذي يؤثر على التكلفة. فالقطعة التي يمكن إنجازها في عملية إعداد واحدة تكون أرخص بكثير من تلك التي تتطلب أربع عمليات إعداد، لأن كل عملية تثبيت جديدة تضيف عمالة، وتستلزم خطوة محاذاة جديدة، وتؤدي إلى تراكم التفاوتات بين الملامح المقطوعة قبلها وبعدها. وهذا هو السبب العملي التصنيع الآلي باستخدام الحاسب الآلي خماسي المحاور غالبًا ما تكون أرخص من عرض السعر الخاص بالآلات ثلاثية المحاور بالنسبة للأجزاء المعقدة، على الرغم من ارتفاع الأجر بالساعة. عدد أقل من عمليات الإعداد، وأخطاء متراكمة أقل.
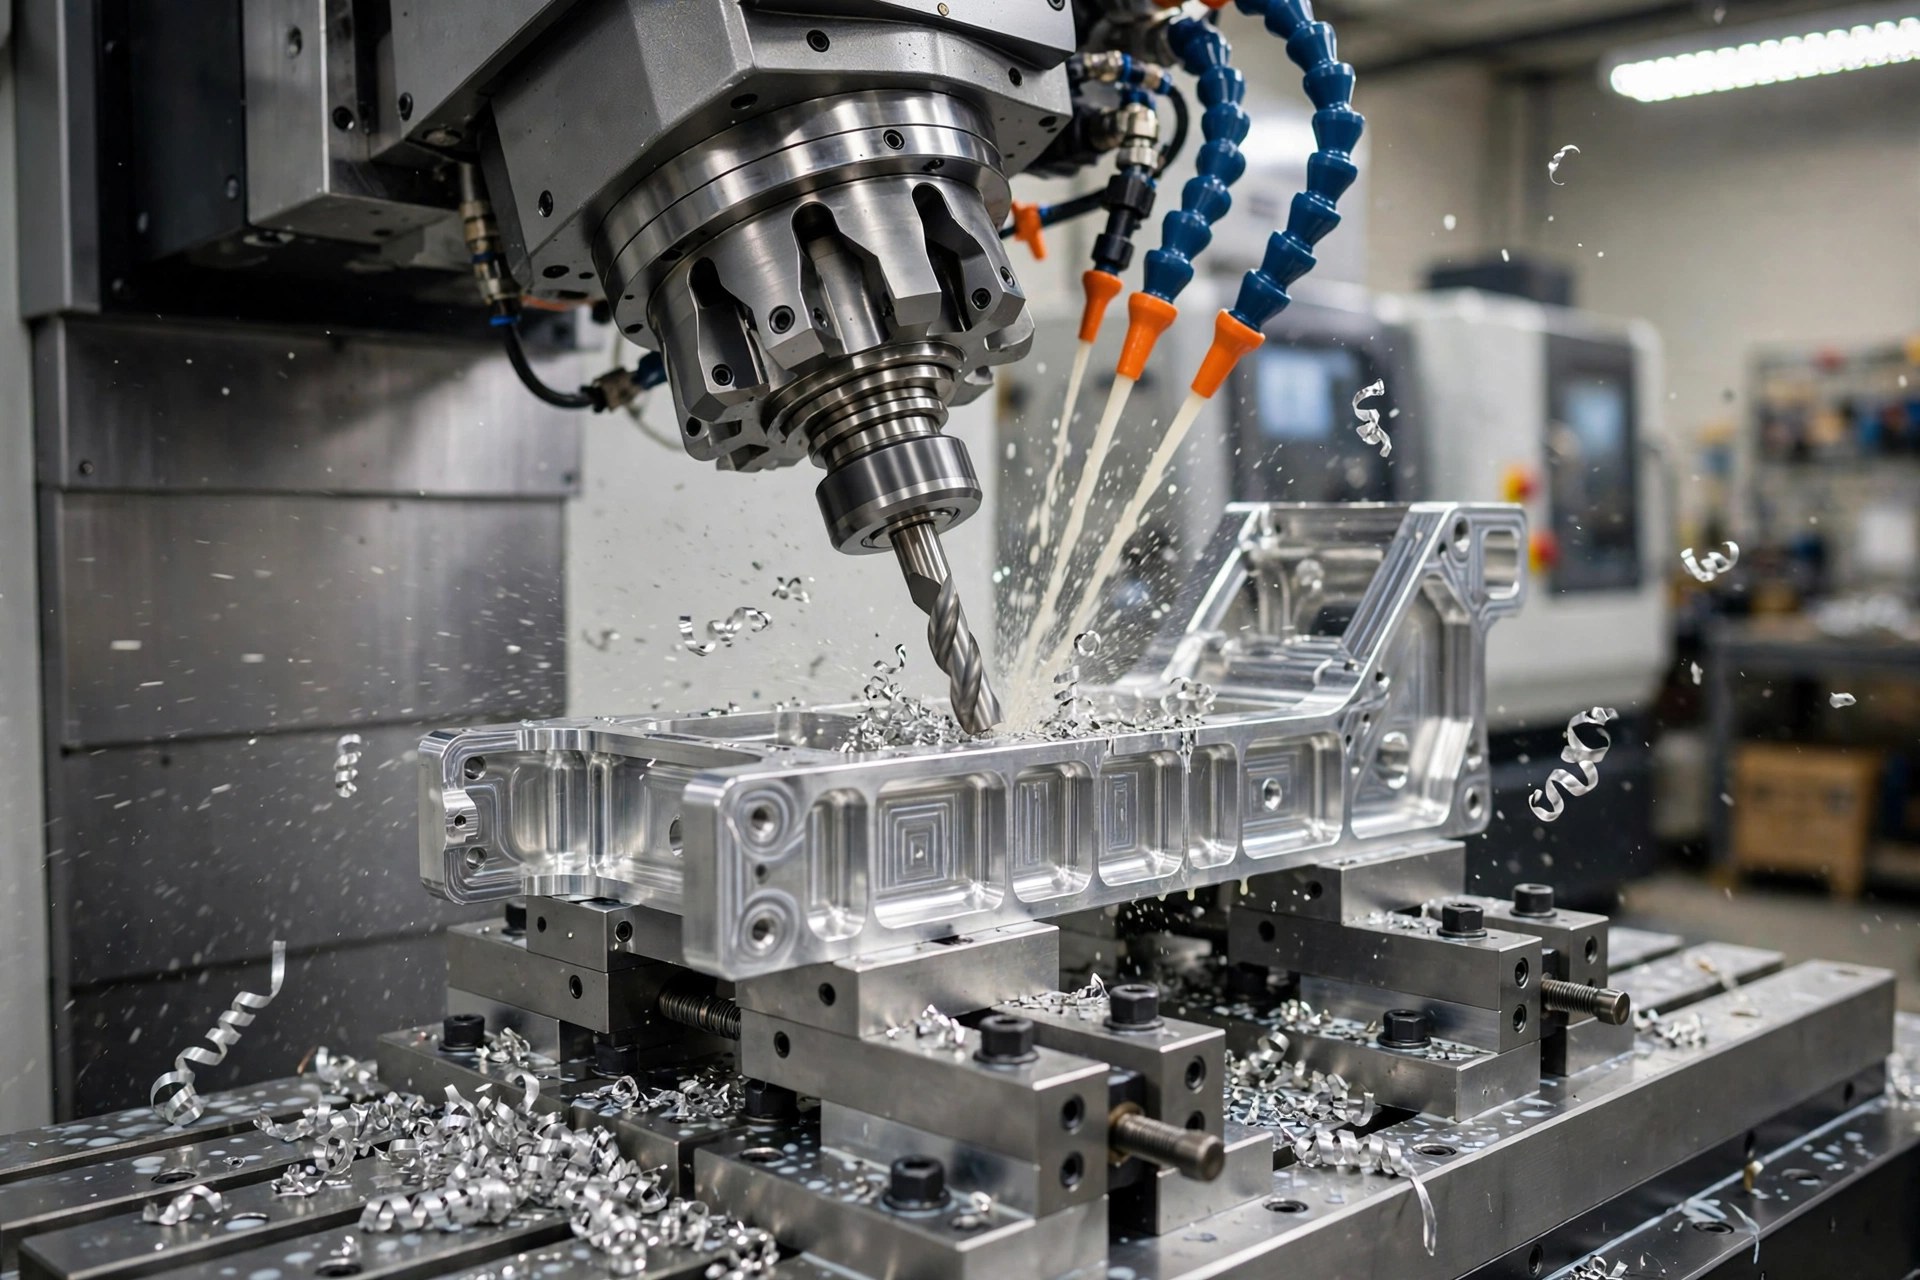
تقوم الآلة بتشغيل البرنامج. وأثناء التشغيل، تتم إدارة عدة عوامل في آن واحد: إخراج البرادة، والحرارة، وانحراف الأداة، وتآكل الأداة.
لا يقتصر دور سائل التبريد على التحكم في درجة الحرارة فحسب. فهو يعمل على طرد البرادة من منطقة القطع حتى لا تعيد الأداة قطعها، وهو ما يؤدي عادةً إلى إتلاف جودة السطح في الجيوب العميقة والألومنيوم. تنحرف الأدوات الطويلة والنحيلة تحت الحمل وتقطع بحجم أصغر قليلاً أو تترك انحرافًا على الجدار، لذا يقوم المبرمجون بتقليل التداخل الشعاعي بدلاً من عمق القطع عند الوصول إلى الملامح العميقة.
تترك الحواف المُشكَّلة آليًّا نتوءات. ويتم إزالة هذه النتوءات من القطع يدويًّا، أو عن طريق الدوران في آلة الصقل، أو باستخدام عملية شطف مبرمجة. أما الخيوط، فيمكن قطعها أو تشكيلها أو إضافتها كإدخالات. أما الميزات التي لا يمكن لأداة دوارة إنتاجها، مثل الزوايا الداخلية الحادة في قالب مُصلب، فيتم قطعها عن طريق التقطيع بالأسلاك الكهربائية (EDM) بدلاً من ذلك.
يتم التحقق من الأبعاد الحرجة باستخدام الفرجار، أو الميكرومتر، أو مقاييس الارتفاع، أو مقاييس التجويف، أو آلة قياس الإحداثيات، حسب التفاوت المسموح به. يجب التحقق من الأجزاء التي يُبلغ عن تفاوتات قياسية لها أضيق من حوالي ±0.02 مم باستخدام آلة قياس الإحداثيات (CMM)، وليس بالقياس اليدوي، لأن عدم اليقين في القياس باستخدام الأدوات اليدوية يبدأ في استهلاك جزء كبير من نطاق التفاوت المسموح به.
يتم تطبيق التشطيبات التجميلية والوظيفية في المرحلة الأخيرة. تؤدي عمليات الأنودة، والسفع بالخرز، والطلاء بالمسحوق، والتخميل، والأكسيد الأسود إلى تغيير الأبعاد بشكل طفيف؛ لذا يجب الإشارة في الرسم إلى الميزات التي يجب أن تظل ضمن حدود التفاوت المسموح به بعد الانتهاء من التشطيب. الـ خيارات تشطيب الأسطح كما أن الخيارات التي يتم اتخاذها في هذه المرحلة تؤثر أيضًا على مقاومة التآكل وسلوك التآكل، وليس فقط على المظهر.
في الخلفية، يقوم نظام التحكم بالقطع باستخدام الحاسب الآلي (CNC) بتشغيل حلقة تغذية مرتدة مغلقة آلاف المرات في الثانية.
يحتوي كل محور على محرك مؤازر وجهاز تشفير. ترسل وحدة التحكم الموضع المطلوب، ويقوم جهاز التشفير بالإبلاغ عن الموضع الفعلي، ويتم تصحيح الفرق بشكل مستمر. يتم إنتاج الحركات الدائرية واللولبية عن طريق الاستيفاء، حيث تحسب وحدة التحكم النقاط الوسيطة بين نقاط النهاية المبرمجة وتنسق بين محورين أو ثلاثة محاور في آن واحد لتتبع المنحنى.
ولهذا السبب، فإن حالة الماكينة لا تقل أهمية عن مواصفاتها. فالانحراف في اللولب الكروي البالي، والتمدد الحراري في عمود الدوران على المدى الطويل، والاهتزاز الذي ينتقل عبر قطعة غير مثبتة بشكل جيد، كلها تظهر على شكل انحراف أبعادي لا يستطيع البرنامج نفسه رصده. وتتمكن الورش التي تحافظ على تفاوتات ضيقة بشكل موثوق من تحقيق ذلك من خلال جداول المعايرة ودورات التسخين والفحص أثناء العملية، وليس فقط من خلال استخدام معدات أحدث.
يتم تصنيع معظم الأجزاء باستخدام آلة طحن أو مخرطة أو مزيج من الاثنين معًا. أما أنواع الآلات الأخرى، فهي مخصصة لحل مشكلات محددة لا تستطيع آلات الطحن والخراطة التعامل معها بشكل جيد.
| نوع الماكينة | الاقتراح | الأكثر ملاءمة لـ |
| آلة الطحن بالتحكم الرقمي (CNC) | أداة دوارة، قطعة عمل ثابتة | الأجزاء المنشورية، العلب، الدعامات، الألواح، الجيوب |
| مخرطة CNC / مركز الخراطة | قطعة العمل الدوارة، الأداة الثابتة | الأعمدة، والمسامير، والبطانات، والأجزاء الملولبة والأسطوانية |
| مركز طحن وخراطة | كلاهما يدور | الأجزاء الأسطوانية التي تحتوي على أسطح مسطحة أو ثقوب عرضية أو ملامح محفورة |
| آلة الحفر بالتحكم الرقمي (CNC) | أداة دوارة، طاولة كبيرة | المواد الكبيرة أو اللينة أو التي تأتي على شكل صفائح، مثل البلاستيك والخشب |
| التقطيع الإلكتروني السلكي | تم تآكلها كهربائيًا بواسطة سلك | فولاذ مقوى، زوايا داخلية حادة، مقاطع رفيعة وهشة |
| مطحنة تعمل بتقنية التحكم الرقمي (CNC) | قرص كاشط | الحجم النهائي والتشطيب النهائي للأجزاء المقواة، مع دقة تتجاوز الميكرون |
إذا كان الشكل الدائري هو السمة الغالبة في أحد الأجزاء،, الخراطة باستخدام الحاسب الآلي (CNC) ستكون هذه الطريقة أسرع وأرخص في الغالب من تصنيعها بالطحن من كتلة واحدة. إذا كان الشكل في الغالب موشوريًا ويحتوي على تجاويف وثقوب،, الطحن باستخدام الحاسب الآلي (CNC) هذا هو الإعداد الافتراضي.
يصف عدد المحاور عدد اتجاهات الحركة التي تتحكم فيها الآلة في آن واحد.
ثلاثي المحاور تحرك الأداة في المحاور X وY وZ. تقترب الأداة دائمًا من اتجاه واحد، لذا فإن أي جزء موجود على وجه مختلف يتطلب قلب القطعة وإعادة تثبيتها. وهو الخيار الأقل تكلفة ويتعامل مع نسبة كبيرة من القطع اليومية.
4 محاور يُضيف دورانًا حول محور واحد، وعادةً ما يكون ذلك على طاولة دوارة. وهذا يتيح للآلة توجيه القطعة إلى وجه جديد دون الحاجة إلى أن يقوم المشغل بإعادة تثبيتها، أو القطع بشكل مستمر حول أسطوانة.
5 محاور يضيف دورانًا ثانيًا، مما يسمح للأداة بالاقتراب من القطعة من أي زاوية تقريبًا. وينتج عن ذلك أمران. يصبح من الممكن تصنيع الأسطح المعقدة ذات الخطوط المنحنية مثل المراوح وتجاويف القوالب. والأمر الأكثر فائدة بالنسبة للأجزاء العادية هو أنه يمكن تشطيب مكون يحتوي على ملامح على خمسة أوجه في عملية إعداد واحدة أو اثنتين بدلاً من خمس، مما يحسن الموضع الحقيقي بين تلك الملامح لأنها تُقطع جميعها من نفس نقطة الأصل.
نادرًا ما يتعلق القرار بالهندسة فقط. اسأل عن عدد التجهيزات التي تتطلبها كل طريقة، وما هو التفاوت المسموح به بين السمات الموجودة على الأوجه المختلفة.
تتعامل تقنية التصنيع باستخدام الحاسب الآلي (CNC) مع مجموعة أوسع من المواد مقارنة بمعظم العمليات الأخرى، بما في ذلك المعادن التي لا يمكن تشكيلها والبلاستيك الذي لا يمكن طباعته بشكل موثوق.
تعد قابلية المعالجة عاملاً مؤثرًا في التكلفة، وليست مجرد ملاحظة هامشية. فقد يختلف سعر الشكل الهندسي نفسه المصنوع من الألومنيوم 6061 والتيتانيوم من الدرجة 5 عدة أضعاف، وذلك فقط بسبب اختلاف مدة الدورة واستهلاك الأدوات. تفصيل كامل للخيارات المتاحة المعادن والبلاستيك يساعد في مرحلة التصميم، عندما تكون تكلفة إجراء التعديلات لا تزال منخفضة.
التفاوت هو العامل الذي يحدد نجاح الميزانية أو فشلها. وفيما يلي قيم تمثيلية يمكن تحقيقها في عمليات التصنيع الآلي الخاضعة لرقابة جيدة:
| الميزة | التفاوت المعتاد |
| الأبعاد العامة | ±0.025 مم (±0.001 بوصة) |
| ميزات عالية الدقة | ±0.005 مم (±0.0002 بوصة) |
| قطر الثقب | ±0.05 مم (±0.002 بوصة) |
| ثقب مُوسع أو مُثقوب | ±0.01 مم (±0.0004 بوصة) |
| قطر العمود المُشغَّل | ±0.01 مم (±0.0004 بوصة) |
| التسطيح | 0.02 مم لكل 100 مم |
| خشونة السطح (Ra) | 1.6 إلى 3.2 ميكرومتر بعد المعالجة الميكانيكية |
| الحجم الأدنى للمعالم | 0.5 مم |
تختلف القيم التي يمكن تحقيقها باختلاف المادة وحجم القطعة وشكلها الهندسي وإعدادات الجهاز، لذا يجب اعتبار هذه القيم مرجعًا للتخطيط وليس ضمانًا.
نقطتان عمليتان. أولاً، إذا لم تحدد تفاوتاً، فإن معظم الورش تطبق معياراً عاماً مثل ISO 2768 المتوسط، وهو أكثر تساهلاً مما يفترضه العديد من المصممين. ثانياً، تكلفة التفاوت ليست خطية. فالانتقال من ±0.1 مم إلى ±0.025 مم لا يكلف شيئاً عادةً لأن الآلة تحافظ على هذا التفاوت على أي حال. وغالبًا ما يتطلب الانتقال من ±0.025 مم إلى ±0.005 مم إضافة مرحلة تشطيب، وخطوة قياس يتم التحكم في درجة حرارتها، بالإضافة إلى مخاطر الخسارة بسبب الخردة. لا تطبق التفاوتات المسموح بها الضيقة إلا على الأسطح المتلاصقة، وتجاويف المحامل، وأسطح المانعات.
| عامل التكلفة | لماذا هذا مهم |
| زمن الدورة | التكلفة الرئيسية. تتأثر بحجم المواد المُزال، وصلابة المادة، وعدد عمليات التشطيب |
| عدد عمليات الإعداد | كل عملية تركيب تتطلب مزيدًا من العمالة ووقت الضبط وتراكم التفاوتات |
| التفاوتات والتوضيحات المتعلقة بالتشطيب | تؤدي المواصفات الأكثر صرامة إلى زيادة عدد عمليات التمرير والتفتيش ومخاطر الخردة |
| الأدوات | تتطلب الجيوب العميقة ونصف القطر الصغير استخدام أدوات طويلة وصغيرة الحجم، والتي تقطع ببطء وتتآكل بسرعة |
| المواد | كل من تكلفة المواد الخام ومدى سرعة قطعها |
| الكمية | يتم توزيع تكاليف البرمجة والإعداد على مدى فترة الاستخدام، لذا ينخفض سعر الوحدة انخفاضًا حادًّا عند شراء ما بين 1 و100 قطعة |
إذا جاءت التكلفة المقدرة أعلى مما كان متوقعًا، فإن أسرع وسيلة للتعامل مع ذلك عادةً ما تكون من خلال التصميم الهندسي، وليس التفاوض. فزيادة نصف قطر الزاوية الداخلية، أو تقليل عمق الجيب، أو تخفيف التفاوت المسموح به غير الحرج، غالبًا ما يؤدي إلى خفض التكلفة بشكل أكبر مما قد تحققه مناقشة السعر.
اختر التصنيع باستخدام الحاسب الآلي (CNC) عندما إذا كنت بحاجة إلى قطع وظيفية مصنوعة من مواد هندسية حقيقية، وتفاوتات أضيق من حوالي ±0.1 مم، وكميات تتراوح من 1 إلى بضعة آلاف، أو قطع معدنية دون الحاجة إلى استثمار في أدوات التصنيع. يمكن إنتاج النماذج الأولية وقطع الإنتاج من نفس الآلة وبنفس المادة، وبالتالي فإن نتائج الاختبارات تنطبق على كليهما.
فكر في البدائل عندما تصل أحجام الإنتاج إلى عشرات الآلاف، كما أن القطعة مصنوعة من البلاستيك؛ وفي هذه الحالة، يتفوق القولبة بالحقن من حيث تكلفة الوحدة بمجرد سداد تكلفة القوالب. أما القطع المسطحة المصنوعة من الصفائح، فإن قصها بالليزر وثنيها أرخص. أما الأشكال الشبكية العضوية التي لا يمكن لأي أداة الوصول إليها، فهي مجال التصنيع الإضافي.
تستخدم العديد من البرامج كلا الأسلوبين. حيث تُستخدم الأجزاء المُشكَّلة آليًّا للتحقق من صحة التصميم، ثم يُستعاض عنها بالقولبة لإنتاج الكميات الكبيرة. ونظرًا لأن النموذج الأولي المُشكَّل آليًّا يستخدم مواد من فئة الإنتاج، فإن هذا الانتقال ينطوي على مخاطر أقل بكثير مقارنة بالتحقق من صحة التصميم باستخدام جزء مُطبوع.
أرسل النموذج ثلاثي الأبعاد، والرسم المُقيَّس، والمواد ونوع الصلابة، والتشطيب، والكمية، وتاريخ التسليم المطلوب. حدد الأبعاد الوظيفية. استفسر عن معيار التفاوت العام الافتراضي للمورد، واسأل عن عدد مرات الإعداد التي تتطلبها قطعتك، واطلب تقرير فحص العينة الأولى قبل بدء إنتاج الدفعة الكاملة.
ثم اطلب التعليقات قبل الموافقة. عادةً ما تسفر مراجعة قابلية التصنيع عن تغييرين أو ثلاثة تغييرات لا يتطلب تنفيذها أي تكلفة في برنامج CAD، مما يقلل التكلفة الفعلية في عرض الأسعار. وتُعد تلك المراجعة أكثر خمس دقائق عائدًا في العملية برمتها.
بالنسبة للفرق التي تنتقل من مرحلة النماذج الأولية إلى مرحلة الإنتاج،, دقة تووي يتولى مراجعة التصميم،, خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي, ، والتفتيش، والتشطيب ضمن مسار عمل واحد، مما يضمن اتساق التفاوتات المسموح بها واختيارات المواد بدءًا من العينة الأولى وصولاً إلى مرحلة الإنتاج.
س: ما الفرق بين التصنيع باستخدام الحاسب الآلي (CNC) والطباعة ثلاثية الأبعاد؟
ج: تعمل المعالجة بالقطع باستخدام الحاسب الآلي (CNC) على إزالة المواد من قطعة صلبة، بينما تقوم الطباعة ثلاثية الأبعاد ببناء الأجزاء طبقةً تلو الأخرى. وتوفر المعالجة بالقطع تفاوتات أبعاد أفضل، وتشطيبًا أفضل للأسطح، وقوةً أكبر للمواد. أما الطباعة، فهي قادرة على التعامل مع الأشكال الهندسية الداخلية والهياكل الشبكية التي لا يمكن لأي أداة قطع الوصول إليها فعليًّا.
س: ما مدى دقة التصنيع باستخدام الحاسب الآلي (CNC)؟
ج: تتراوح دقة الإنتاج القياسي بين ±0.025 مم، ويمكن أن تصل دقة الميزات الخاضعة للرقابة إلى ±0.005 مم. وتعتمد الدقة الفعلية التي يمكن تحقيقها على المادة وحجم القطعة وعدد عمليات الإعداد، وعلى ما إذا كان المصنع يجري الفحص باستخدام جهاز قياس منسقي (CMM) أم أدوات يدوية.
س: هل أحتاج إلى رسم ثنائي الأبعاد إذا كان لديّ بالفعل نموذج ثلاثي الأبعاد؟
ج: بالنسبة للأجزاء البسيطة ذات التفاوتات المعيارية، غالبًا ما يكفي ملف STEP. أما بالنسبة لأي جزء يحتوي على ميزات التزاوج، أو الخيوط، أو التشطيبات المحددة، أو الأبعاد الحرجة، فإن الرسم الفني يمنع الاعتماد على التخمينات، وعادةً ما يكون مطلوبًا لإعداد تقارير الفحص.
س: كم من الوقت تستغرق عملية التصنيع باستخدام الحاسب الآلي (CNC)؟
ج: عادةً ما يتم شحن النماذج الأولية البسيطة في غضون بضعة أيام عمل. أما عمليات الإنتاج بكميات صغيرة فتستغرق عادةً من أسبوع إلى ثلاثة أسابيع، بينما تستغرق الدفعات الإنتاجية الأكبر وقتًا أطول. ويعتمد وقت التنفيذ على توفر المواد وعدد عمليات الإعداد وعمليات التشطيب أكثر مما يعتمد على عملية التصنيع نفسها.
س: هل يمكن لآلات التصنيع باستخدام الحاسب الآلي (CNC) قطع الفولاذ المقوى؟
ج: نعم، باستخدام الأدوات المناسبة، على الرغم من أن المواد المقواة تتسبب في تآكل الأدوات بسرعة وتؤدي إلى بطء عملية القطع. أما في حالة القوالب المقواة، أو المقاطع الرقيقة، أو الزوايا الداخلية الحادة، فإن القطع بالأسلاك الكهربائية (EDM) أو الطحن عادةً ما يكون الخيار الأكثر عملية ودقة.

بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
ابق على اطلاع دائم على الماكينات بنظام التحكم الرقمي الحقيقي، واتجاهات الصناعة، ورؤى الإنتاج في Tuowei Precision، ولكن تم تثبيتها لتمكينك من اتخاذ قرارات إنتاج أفضل.