需要专业的加工解决方案?拓维 Proto 团队可满足您的所有加工需求。现在就联系我们,为您正在进行或即将进行的项目报价!
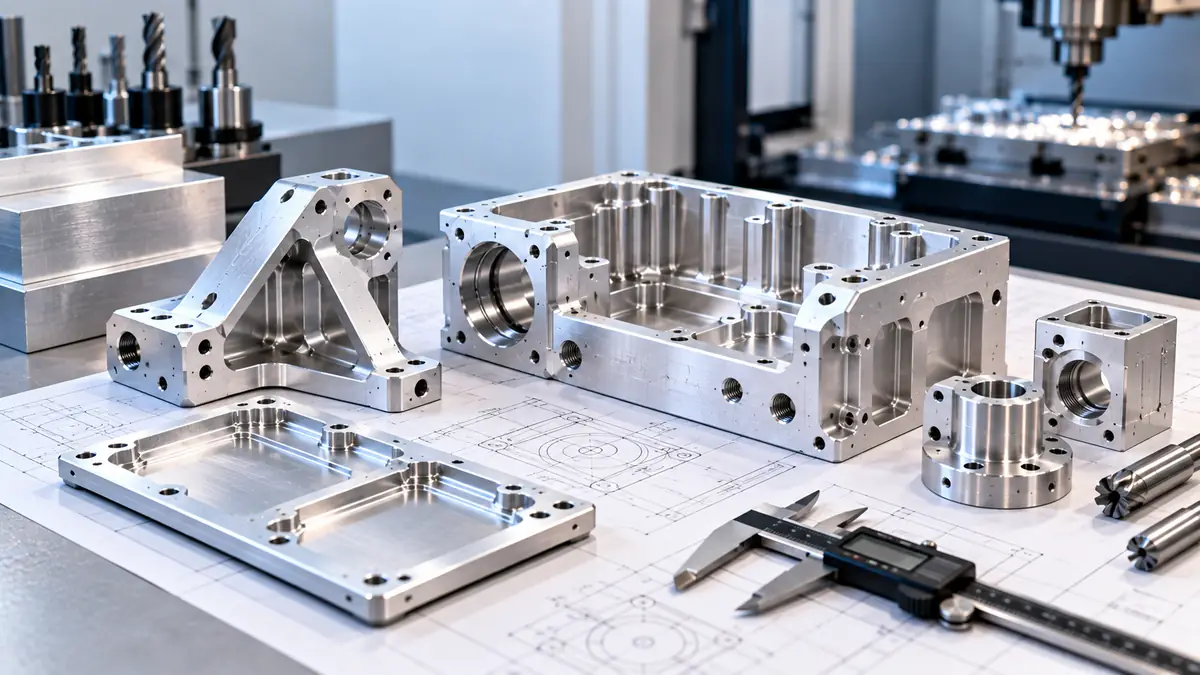
在设计用于数控加工的铝制零件时,应围绕负责加工该零件的切削刀具来设计每个特征。内角的圆角半径应确保标准立铣刀能够加工到;凹槽深度应足够浅,以便使用刚性刀具;壁厚应足够大,以防止刀具颤振。应采用标准的孔径和螺纹尺寸,并仅对确实需要严格公差的特征设定严格公差。.
简短回答: 良好的铝件可制造性(DFM)意味着应采用标准模具尺寸、较大的内圆角、适中的腔体深度、与高度相匹配的壁厚、标准孔和螺纹,并尽可能减少装夹次数。对大多数尺寸应采用ISO 2768-m等通用公差,仅对配合尺寸采用严格公差,并为任何阳极氧化表面预留公差余量。.
下文的指南解释了每条规则背后的原因,因为一旦你明白了规则存在的理由,就能判断在什么情况下可以安全地打破它。.
可制造性设计(DFM)是指在确保零件功能不受影响的前提下,将其设计成能够以合理的成本可靠制造的习惯。 对于数控加工件而言,几乎所有的成本都源于以下三个方面:主轴的运行时间、工件需要重新夹紧的次数,以及图纸要求的检验工作量。.
与钢相比,铝在某一方面使可制造性设计更容易,但在另两个方面则更难。铝的切削速度快,这使得设计良好的铝制零件生产成本较低。 但铝材质地较软,当零件特征迫使必须进行慢速、轻切削时,材料容易在刀具上留下粘附痕迹。此外,铝材还带有轧制和热处理产生的残余应力,因此薄壁或单面受力的零件在从机床上取下后可能会发生位移。.
大多数铝材的DFM问题都在CAD阶段就已解决,远在收到报价之前。一个建模只需十秒的特征,在零件整个使用寿命期间,可能会使每个生产周期增加数分钟。.
| 特点 | 设计指南 | 为何这很重要 |
| 内角 | 半径略大于标准立铣刀的半径 | 旋转刀具无法切削锐利的内角 |
| 口袋深度 | 深度控制在几个刀具直径以内;对深腔进行阶梯式加工 | 刀具挠度随伸出长度增加而急剧上升 |
| 墙壁和地板 | 根据墙高调整厚度;在较高的墙上增加肋条 | 当应力释放时,薄壁会产生振动并发生位移 |
| 孔 | 标准钻头规格;尽可能钻通孔 | 现成工具、更好的切屑排出、无需专用刀具 |
| 主题 | 标准 UNC、UNF 或公制规格;深度仅按实际需要确定 | 深螺纹会增加加工周期时间并增加丝锥断裂的风险 |
| 设置 | 将特征放置在尽可能少的面上 | 每次重新夹紧都会增加时间和位置误差 |
| 暗挖 | 避免使用,或选用标准T型槽或燕尾槽铣刀 | 专用刀具加工速度慢且易损 |
| 公差 | ISO 2768-m 或类似的一般说明;仅对配合公差设定严格限制 | 严格的公差会降低切削速度并增加检验工作量 |
| 表面处理 | 除非功能需要更精细的加工,否则保持机加工状态简体中文(大陆) | 要获得更精细的表面处理效果,需要多进行几次打磨 |
| 边缘 | 关于边缘断裂的一般说明(ISO 13715) | 避免在检验时出现尖锐毛刺和争议 |
| 阳极氧化特性 | 在孔、配合面和螺纹上预留涂层增厚余量 | 涂层会改变尺寸 |
请将此表视为针对每项功能应提出的问题清单,而非一组固定的数值。下文各部分阐述了相关理由及限制条件。.
搜索“数控设计规则”,你会发现有的指南建议口袋尺寸最大为刀具直径的3倍,有的建议4倍,还有的建议6倍。最小壁厚的要求也各不相同。这些说法都没有错。每种说法都反映了特定车间利用其自有机床和刀具所能达到的加工能力。.
基本的物理原理在任何地方都是一样的,这也解释了为什么这些数值虽然接近,但并不完全相同。.
刀具突出量。. 立铣刀的行为类似于悬臂梁。在相同的切削力作用下,其挠度随长度的立方增加。当伸出长度加倍时,刀尖的挠度会增加8倍,因此车间必须采用更小的切削量和更慢的切削速度来保证尺寸精度。.
刀具直径。. 刀具的刚度与直径的四次方成正比。如果将直径减半,刀具的柔韧性就会增加16倍。将这两者结合起来——即刀具宽度减半、长度加倍——其刚度将降低128倍。.
壁厚。. 薄壁的弯曲行为类似于板或梁,其弯曲刚度与壁厚的立方成正比。1毫米厚的壁的刚度仅为同等高度下2毫米厚壁的八分之一,这就是为什么薄壁会产生颤振并导致表面光洁度较差。.
我们的建议:以已公布的铝材DFM数据为起点,然后就每个深孔或薄壁特征与负责加工的车间进行确认。设计阶段花两分钟咨询一次,远比在每个零件上重复使用慢速且易损的刀具路径所造成的损失要小得多。.
材料的选择决定了铝制零件设计中其他所有决策的准则。对于大多数需经机加工的铝制零件而言,6061-T6是首选材料:它易于机加工,阳极氧化处理后表面光洁,且成本低于高强度铝合金。.
坯料尺寸与合金材质同样重要。最终厚度为25毫米的零件,通常只需对标准1英寸(25.4毫米)厚钢板进行轻微铣面加工即可切削而成。如果厚度达到26毫米,车间就必须购买更厚的钢板,并通过机加工去除多余部分。 在确定加工范围之前,请先核对最接近的标准棒材或板材尺寸。.
旋转刀具在内部垂直拐角处留下的半径,始终不小于其自身半径。6 毫米的立铣刀无法加工小于 3 毫米的拐角;1/4 英寸的立铣刀无法加工小于 0.125 英寸的拐角。.
将内角半径设计得比标准刀具的半径稍大一些。3.5 毫米的内角可让 6 毫米的刀具以弧形路径切过该角。如果内角半径与刀具半径完全一致,则会迫使刀具一次性包覆整个内角,这不仅会增加切削负荷,还常常留下抖动痕迹。.
标准立铣刀的直径遵循常见的系列:公制为 3、4、6、8、10 和 12 毫米,英制为 1/8、3/16、1/4、3/8 和 1/2 英寸。 选择与这些尺寸相匹配的倒角半径,可确保车间常备所需刀具,这正是“可制造性设计”中最简单有效的方案之一。.
两个相关的细节:
这种错误带来的代价是:形成了一个内部拐角为0.5毫米的大型凹槽。车间不得不使用一种微小且柔性的刀具对整个凹槽进行精加工,导致循环时间成倍增加。.
口袋深度实际上取决于需要触及底面的刀具。如上文的突出长度数据所示,深口袋配合较小的角半径会迫使使用长而细的刀具,而这是刚度最差的组合。.
在设计铝制零件时,确保口袋区域可机加工的实用方法:
当无法避开深而窄的加工特征时,车间可采用长行程或缩径柄刀具,或改用线切割放电加工。这两种方法都可行,但每加工一个特征的成本都更高,因此应将其保留用于真正需要这种深度的加工特征。.
壁厚过薄是导致铝制零件报价偏高或加工后超出公差范围的最常见原因之一。由于刚度与壁厚立方成正比,高而薄的壁面会向远离刀具的方向发生挠曲,在刀具经过时发出叮当声,并在切削后弹回原位。.
在铝制零件设计中,应根据壁高来确定壁厚。较短且较薄的壁通常没有问题;但在较高的壁上采用相同的壁厚则可能存在隐患。通过添加加强筋、在顶部设置凸缘或与相邻壁连接,几乎无需额外成本即可改善薄壁的结构强度。.
薄底板的行为方式也一样。一块大而薄的凹槽底板会像鼓皮一样振动。可以用加强筋将其分割开来,或者在重量允许的情况下,将其做得更厚一些,并使用单独的盖板。.
残余应力带来了第二个问题。当大部分材料从板材的一侧被切除时,残余应力会在松开夹具后导致工件发生翘曲。采用T651拉伸板加工、且两侧材料切除量大致平衡的铝制工件,其平整度更好。 为控制这一现象,车间通常会先进行粗加工,松开夹具,然后进行精加工,而我们的 数控铣削服务 团队为薄壁零件规划了该加工顺序。.
在铝材的DFM设计中,如果孔位与现成刀具匹配,成本就低;如果不匹配,成本就高。.
对于螺纹,请采用标准系列:英寸零件使用 UNC 和 UNF 螺纹,公制零件使用 ISO 公制粗牙或细牙螺纹。请通过标准代号和等级来指定螺纹,而不是通过绘制螺纹形状来指定。.
在设计铝制零件时,螺纹深度值得比通常更多地加以考虑:
对于大型或关键螺纹,可采用螺纹铣削工艺,这样可以避免在成品零件上出现丝锥断裂的风险。但在加工小螺纹时,该工艺速度较慢。除非图纸有特殊要求,否则应由加工厂自行决定。.
每次松开工件夹具并旋转工件以加工另一侧面时,车间不仅需要花费装夹时间,还会导致不同侧面上的特征之间产生微小的定位误差。将相关特征保留在同一侧面,或确保从同一方向即可加工到这些特征,可以同时解决这两个问题。.
在铝材数控设计中,有一个很有用的习惯,就是按照操作员的视角来建模:哪一面先朝下,哪一面由虎钳夹持,以及哪些部分留待第二次装夹。如果一个零件需要在四到五个面上加工特征,那么 5 轴数控加工 这种设置通常只需一次装夹即可加工其中大部分工件,因此即使每小时加工费较高,也能提高特征间精度。.
底切是直刀从上方无法加工到的部位:孔内的O型圈槽、T型槽、燕尾槽。虽然可以使用T型槽刀、燕尾刀或棒棒糖刀进行切削,但这些刀具加工速度慢且易损。 如果需要加工倒角,请将其尺寸调整为与标准刀具宽度相匹配,并在其上方预留出刀具柄部的间隙。.
优秀的铝材数控设计也会为工件夹持预留空间。如果工件上没有可供虎钳夹持的平整、平行的表面,可能需要定制软夹头或夹具板,这会增加小批量订单的成本。有时,设置一个在加工结束时被切除的牺牲凸耳或多余余量,才是最经济的解决方案。.
公差是铝制零件设计中最常导致成本增加却未带来功能提升的环节。严格的公差限制会迫使加工速度放缓,需要进行过程测量,并增加检验时间。.
在图纸上标注一个通用公差注释,并将其应用于所有未作特殊公差标注的尺寸。. ISO 2768-1 这是使用最广泛的一种,分为四类:细(f)、中(m)、粗(c)和极粗(v)。.
| 公称长度 | ISO 2768-f | ISO 2768-m |
| 6 以上至 30 毫米 | ±0.1 毫米 | ±0.2 毫米 |
| 30 以上至 120 毫米 | ±0.15 毫米 | ±0.3 毫米 |
| 120 以上至 400 毫米 | ±0.2 毫米 | ±0.5 毫米 |
对于大多数机加工铝制零件,ISO 2768-m 是一个合理的默认标准;仅当配合或功能有要求时,才应将单个特征的公差缩小。.
对于相互配合的孔和轴,应采用标准配合,具体如下: ISO 286-2 而不是一个任意的公差值。例如,Ø20 H7的孔径公差范围为0至+0.021毫米。机加工人员都熟悉这些标注,并备有相应的铰刀和量规。.
当特征之间的位置比单个尺寸更重要时,应按照以下规定使用几何尺寸与公差(GD&T) ASME Y14.5. 与明确基准相关的定位公差,通常比一堆严格的正负公差更能提供更大的制造自由度,同时又能控制真正重要的方面。.
一个实际限制:在不同装夹工况下加工的特征之间的公差,比同一装夹工况下的公差更难控制。如果两个孔必须相互精确定位,则应将其设计为均可从同一侧进行加工。.
Tuowei 的标准机加工表面粗糙度约为 125 µin Ra(3.2 µm),表面可见刀具痕迹。对于大多数功能性表面而言,这种粗糙度已足够。若需更精细的表面粗糙度,则需增加加工道数,因此仅在密封面、滑动面、外观面或对疲劳强度要求较高的圆角处才应特别标注。.
边角也需要一条规则。如果没有规则,有些边角会变得锋利如剃刀,而有些则会被大幅倒角。基于以下内容的单条通用说明: ISO 13715, ,该规范规定了如何标注形状未定义的边缘,并告知加工厂可接受的毛刺量以及预期所需的倒角量。.
阳极氧化是铝材设计制造(DFM)与表面处理相交汇的领域。如果零件需要进行阳极氧化处理,则需在规划尺寸时考虑涂层的影响。美国阳极氧化规范 MIL-PRF-8625 规定,每个被涂覆的表面会因涂层而增厚约涂层厚度的一半。 对于标称厚度为0.002英寸的硬阳极氧化(III型)涂层,这意味着每个表面会增厚约0.001英寸,或直径方向上增厚约0.002英寸。 内孔会收缩,轴会增粗,螺纹会变紧。应对这些特征采取以下措施:在加工时预留膨胀余量、对其进行遮蔽处理,或明确说明尺寸为涂层后的尺寸。.
装饰件在阳极氧化前通常会进行喷丸处理,以遮盖模具痕迹。如果需要此工艺,请在图纸上注明,因为阳极氧化后的透明涂层会将下方的所有模具痕迹都显露出来。.
这些问题在询价单(RFQ)中屡见不鲜:
这些铝制零件的DFM错误,在CAD中修正只需几秒钟,但在首件检验后修正则需要数小时。.
在发送文件之前,请仔细检查这份铝材DFM检查清单:
当包裹准备就绪时,我们的 数控加工服务 在报价之前,团队会对其可制造性进行审查,并标出那些只会增加加工时间却不增加功能的特征。.
要设计出适合数控加工的优质铝制零件,最快捷的方法是设想刀具如何到达每个特征位置:刀具需要多长、宽度能达到多少,以及为了到达该位置需要将工件翻转多少次。大多数可制造性设计(DFM)准则都源于这三个问题。.
对于疲劳关键部件以及 航空航天零部件, ,在可制造性设计方面,这些规则显得尤为重要,因为锐角或圆角处理不当不仅会缩短零件的使用寿命,还会推高其成本。如果您希望有人对设计进行二次审核,请将模型和图纸发送至 拓维精密 在进行任何金属切割之前,我们的工程师会先对其进行审核。.
问:CNC加工铝件的最小壁厚是多少?
答:没有一个固定的数值。安全的最小值取决于壁厚、合金材质以及壁体是否受到支撑。由于刚度与壁厚的立方成正比,因此在较低高度下能正常工作的薄壁,当高度增加时可能会发生颤振。对于高壁,应添加加强筋,并请与您的机加工人员确认具体最小值。.
问:数控加工对铝材能达到什么样的公差?
A:大多数尺寸只需采用一般公差等级,例如 ISO 2768-m,该标准规定 6 至 30 毫米范围内的公差为 ±0.2 毫米,30 至 120 毫米范围内的公差为 ±0.3 毫米。 配合公差可以设定得更紧,例如H7内孔,但每增加一项紧公差,都会增加加工和检测时间。.
问:数控加工能加工出锐利的内角吗?
答:使用旋转立铣刀无法实现。该刀具加工后留下的圆角半径始终不小于其自身半径。设计内角时,应将其尺寸设定为略大于标准刀具圆角半径;若需使方形零件完全贴合,则应采用狗骨形倒角。若需形成真正锐利的拐角,则需采用线切割电火花加工,但成本较高。.
问:数控加工的凹槽最深能达到多少?
答:这取决于需要触及底面的刀具。刀具挠度与伸出量的立方成正比,因此,对于角落半径较小的深槽,必须采用低速、轻切削的方式。应将槽深控制在几个刀具直径以内,对较深的槽采用阶梯式加工,并在无法避免深槽的情况下增大角落半径。.
问:针对铝制数控零件的询价单(RFQ)应包含哪些内容?
答:请提供STEP文件和包含修订信息、合金及热处理状态的2D PDF图纸,以及公差说明、关键尺寸、表面处理和涂层要求、数量分级及检验要求。提供完整的资料包有助于获得更快速、更准确的报价,并减少首件检验时的意外情况。.
作者:安迪,图威精密制造工程师。. 安迪专攻数控加工、精密制造和生产工程领域,在从快速原型制作到大规模量产的整个项目过程中拥有丰富的实践经验。他与工程和制造团队紧密合作,共同评估材料、公差、加工工艺以及设计可制造性。 他的文章提供了实用且具有技术深度的见解,旨在帮助工程师和采购人员做出更明智的制造决策、优化生产效率,并确保零件质量的一致性。欢迎了解图威精密的数控加工和定制制造解决方案,为您的下一个项目提供支持。.
从快速原型制作到可扩展的生产,Tuowei Precision 提供可靠的数控加工服务,在每个环节都确保精度与一致性。立即启动您的项目。.
随时了解拓维精工的真实数控加工、行业趋势和生产见解,安装拓维精工是为了让您做出更好的生产决策。.