Besoin de solutions d'usinage expertes ? L'équipe de Tuowei Proto est là pour répondre à tous vos besoins en matière de fabrication. Contactez-nous dès aujourd'hui pour un devis sur vos projets en cours ou à venir !
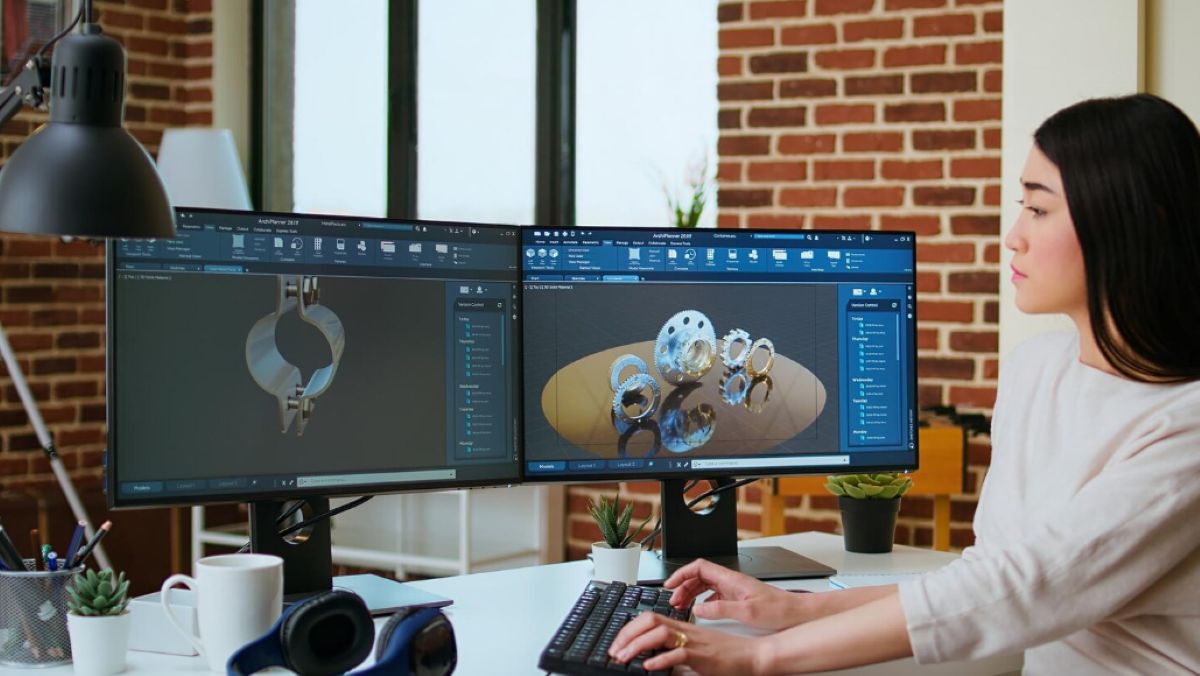
Un modèle qui semble abouti en CAO n'est pas forcément un modèle sur lequel un atelier peut établir un devis. Chaque semaine, les usineurs ouvrent des fichiers ne comportant aucune tolérance, contenant des maillages exportés à la place de solides, des rayons d'angle inférieurs à ceux de n'importe quelle fraise existante, et des éléments placés à des endroits inaccessibles à tout outil. Chacun de ces cas entraîne une journée d'échanges par e-mail avant que l'usinage puisse commencer.
Ce guide explique ce qu'il advient de votre fichier une fois qu'il quitte votre écran. Il compare Onshape et Fusion 360, en particulier pour les projets destinés à être usinés sur une machine 5 axes, précise quels formats de fichiers contiennent les données dont un atelier a besoin, et énumère les choix de modélisation qui déterminent, souvent de manière imperceptible, si l'usinage d'une pièce sera simple ou coûteux.
Quatre éléments, classés par ordre de fréquence d’absence. Un modèle solide sans faille dans un format neutre tel que STEP ou Parasolid, afin que la géométrie puisse être importée dans le logiciel de FAO sans correction. Les tolérances, soit associées au modèle, soit fournies sur un plan coté, car un modèle en soi ne comporte aucune exigence de précision. Une spécification des matériaux, comprenant l'alliage et l'état. Et une indication des surfaces fonctionnelles, car un atelier qui ne sait pas quelles dimensions sont importantes les protégera toutes, ce qui coûte du temps et de l'argent.
Tout le reste n'est qu'un approfondissement de ces quatre éléments. Une pièce qui répond à ces quatre critères peut généralement faire l'objet d'un devis le jour même.
Ces deux logiciels sont des outils de modélisation paramétrique performants et sont tous deux utilisés avec succès par des équipes dont les pièces sont finalement usinées sur des machines 5 axes. La différence significative en matière d'usinage ne réside pas dans la puissance de modélisation, mais dans le fait que la fabrication s'inscrive ou non dans le même environnement que la conception.
| Considération | Onshape | Fusion 360 |
| Force du tronc | Logiciel de CAO « cloud native » avec gestion des versions et création de branches intégrées | CAO, FAO et simulation intégrées dans un seul environnement |
| Où il circule | Entièrement dans le navigateur, aucune installation locale requise | Application de bureau avec gestion des données dans le cloud |
| Capacités de production | Pas de CAM intégré ; s'appuie sur des applications partenaires ou sur l'exportation vers un système CAM distinct | La CAO-FAO est intégrée, avec génération des parcours d'outils en parallèle du modèle |
| approche à 5 axes | Géré par le système de FAO vers lequel le modèle est exporté | Configuration 3+2 dans le produit de base, avec un mouvement multiaxial simultané nécessitant une extension |
| Collaboration | C'est un atout, car tous les utilisateurs travaillent sur le même document en temps réel | Parfait, grâce à des projets cloud collaboratifs |
| Contrôle des révisions | Intégré à la plateforme avec des versions et des branches nommées | Historique des versions au sein du projet cloud |
| Utilisateur type | Équipes et organisations décentralisées qui privilégient l'accès via un navigateur et l'historique de conception | Les équipes qui souhaitent regrouper la conception et la fabrication au sein d'un même service |
Si vos pièces sont usinées par un sous-traitant, la différence au niveau de la FAO n’a pratiquement aucune incidence pour vous. Vous modélisez la pièce, vous exportez un fichier neutre, puis l’atelier la programme dans le système de son choix. Onshape et Fusion 360 sont tout aussi adaptés à ce flux de travail, et le choix dépend davantage de la manière dont votre équipe préfère travailler que des capacités d’usinage.
Si vous usinez des pièces en interne, la différence est considérable. Fusion 360 conserve les parcours d'outils associatifs au modèle ; ainsi, toute modification de la géométrie met automatiquement à jour le programme, sans nécessiter de reprogrammation. Onshape ne dispose pas de CAM natif ; un flux de travail en interne implique donc soit l'utilisation d'une application partenaire, soit l'exportation vers un logiciel de FAO distinct, ce qui entraîne un transfert de fichiers à chaque modification de la conception.
Il existe un cas intermédiaire qui mérite d'être mentionné. Les équipes qui réalisent leurs modélisations dans Onshape et sous-traitent l'usinage bénéficient souvent du meilleur des deux mondes, car elles conservent les avantages de la collaboration et du contrôle des versions tandis que le fournisseur prend entièrement en charge le travail de FAO. Il s'agit là d'un arrangement tout à fait judicieux, qui est d'ailleurs plus courant que ne le laissent supposer les comparaisons entre logiciels.
| Format | Ce qu'il contient | Utilisation pour l'usinage |
| STEP (.step, .stp) | Géométrie solide exacte et données PMI au format AP242 | Le choix par défaut, accepté par tous les magasins |
| Parasolid (.x_t) | Géométrie solide exacte dans un format de noyau de modélisation largement utilisé | Idéal lorsque le logiciel de FAO de l'atelier utilise le même noyau |
| IGES (.igs) | Géométrie de surface, souvent sans solide assemblé | État acceptable mais un peu vieillot ; les revêtements peuvent être livrés non cousus et nécessiter une réparation |
| Fichiers natifs (.f3d, document Onshape) | Historique complet des fonctionnalités et objectif de conception | C'est utile en complément, mais tous les magasins ne peuvent pas les proposer |
| STL (.stl) | Une approximation de la surface par un maillage triangulé | Ne convient pas à l'usinage ; voir ci-dessous |
| 3MF (.3mf) | Maillage avec métadonnées supplémentaires | Fabrication additive, et non usinage |
| Dessin en 2D (PDF ou DWG) | Dimensions, tolérances, repères, finition et remarques concernant les matériaux | Toujours nécessaire en plus du modèle, sauf si les tolérances sont intégrées |
Un fichier STL est un maillage de triangles plats qui approximent la surface réelle. Un cylindre se transforme en un polygone à de nombreuses arêtes, et une courbe lisse devient une série de facettes. Cette approximation est invisible sur une pièce imprimée, mais inacceptable sur une pièce usinée, car le système de FAO usinera fidèlement l'approximation facettée plutôt que la surface réelle.
Les fichiers STL continuent d'arriver régulièrement dans les ateliers d'usinage, généralement de la part d'équipes dont les habitudes sont issues de l'impression 3D. Si un atelier vous demande un modèle solide après que vous lui avez envoyé un fichier STL, c'est pour cette raison. Envoyez plutôt des fichiers STEP ou Parasolid, et réservez le format STL à l'impression 3D, à laquelle il est destiné.
Un modèle solide décrit une forme. Il ne précise pas avec quelle précision cette forme doit être réalisée. Un trou modélisé à 10 mm ne fournit aucune information quant à savoir s'il doit respecter une tolérance de quelques centièmes ou si une tolérance générale est acceptable, et ces deux exigences entraînent des prix très différents.
Il existe deux façons de fournir ces informations. La méthode traditionnelle consiste à joindre au modèle un dessin 2D coté, indiquant les tolérances, les repères, les exigences en matière de finition de surface et les remarques. La méthode moderne repose sur la définition basée sur le modèle, dans laquelle les tolérances et les annotations sont associées au modèle 3D sous forme de données lisibles par machine, puis exportées dans un format qui les préserve, tel que STEP AP242.
Les deux méthodes fonctionnent. Ce qui ne fonctionne pas, c'est d'envoyer un modèle sans aucune information sur la précision et de s'attendre à ce que l'atelier la déduise. Dans ce cas, soit le fournisseur pose des questions, ce qui retarde le devis, soit il fait des suppositions, ce qui aboutit à un prix basé sur une estimation. Notre aperçu de usinage de précision et tolérances précise quelles classes de tolérance sont réalistes et quel est le coût de leur respect.
Aucune de ces techniques ne nécessite d'expertise en usinage pour être mise en œuvre. Il suffit de se poser une seule question pour chaque caractéristique : un outil rotatif, muni d'un porte-outil à l'arrière, peut-il physiquement atteindre cet endroit, et quel sera son niveau de rigidité lorsqu'il y parviendra ? Notre guide sur Comment fonctionne l'usinage CNC ? explique les principes fondamentaux du processus si cette question vous est inconnue.
Envoyez ce document : vous recevrez le devis plus rapidement et avec une plus grande précision.
Ce dernier point mérite d'être mentionné dans votre e-mail, même s'il n'apparaît nulle part sur le dessin. En indiquant à l'atelier quelles sont les trois dimensions qui comptent réellement, vous lui permettez d'organiser la configuration en fonction de ces caractéristiques et de ne pas s'attarder sur les autres, ce qui a généralement pour effet de réduire le prix plutôt que de l'augmenter.
Il s'agit pour la plupart de problèmes liés à l'exportation plutôt que d'erreurs de modélisation. Vous pouvez éviter la quasi-totalité de ces problèmes en vérifiant une fois votre exportation : pour cela, réimportez le fichier dans un nouveau document et assurez-vous qu'il s'ouvre sous la forme d'un solide unique et propre, à la bonne taille.
Toutes les pièces qualifiées de « pièces à 5 axes » ne nécessitent pas forcément un mouvement simultané, et cette distinction a une incidence significative sur le prix.
| Caractéristique de la pièce | Besoins habituels | Pourquoi |
| Caractéristiques observables sur plusieurs faces planes sous différents angles | Usinage indexé 3+2 | La pièce est positionnée selon un angle fixe et découpée grâce à un mouvement sur trois axes, ce qui est plus rapide à programmer |
| Surfaces courbes composées, telles que les roues ou les aubes | 5 axes simultanés | L'axe de l'outil doit varier en continu pour épouser la surface |
| Cavités profondes inaccessibles à la verticale avec un outil court | Simultanée ou indexée, selon la géométrie | En inclinant l'outil, on permet à une fraise plus courte et plus rigide d'atteindre la surface à usiner |
| De nombreuses pièces nécessitant plusieurs réglages sur une machine à 3 axes | Usinage indexé 3+2 | La consolidation des réglages permet de réduire l'erreur de position cumulée et les manipulations. |
| Géométrie prismatique simple | Usinage sur 3 axes | La capacité multiaxiale entraîne ici un surcoût sans apporter d'avantage |
L'usinage indexé 3+2 revient moins cher que l'usinage simultané, car la programmation est plus rapide et les mouvements sont plus simples. Si vos devis varient considérablement d'un fournisseur à l'autre, cela s'explique souvent par le fait qu'ils ont adopté des approches différentes pour un même fichier. Demander à chaque fournisseur quelle approche il a retenue permet généralement de comprendre immédiatement l'écart.
Un fichier bien préparé permet d'accélérer l'ensemble du processus. L'atelier importe la géométrie telle quelle, sans la corriger, lit les tolérances sans poser de questions, planifie les réglages en fonction des caractéristiques que vous avez identifiées comme critiques et vous remet un devis basé sur les besoins réels de la pièce plutôt que sur une hypothèse prudente.
Pour les conceptions encore en cours de mise au point, les prototypes usinés constituent souvent le moyen le plus rapide de vérifier qu’un modèle se comporte comme prévu avant de s’engager dans la production en série. Notre prototypage rapide Notre service couvre cette étape, et les pièces prismatiques plus simples ne nécessitent souvent aucun usinage multiaxial, ce que notre Fraisage CNC ce service est plus économique.
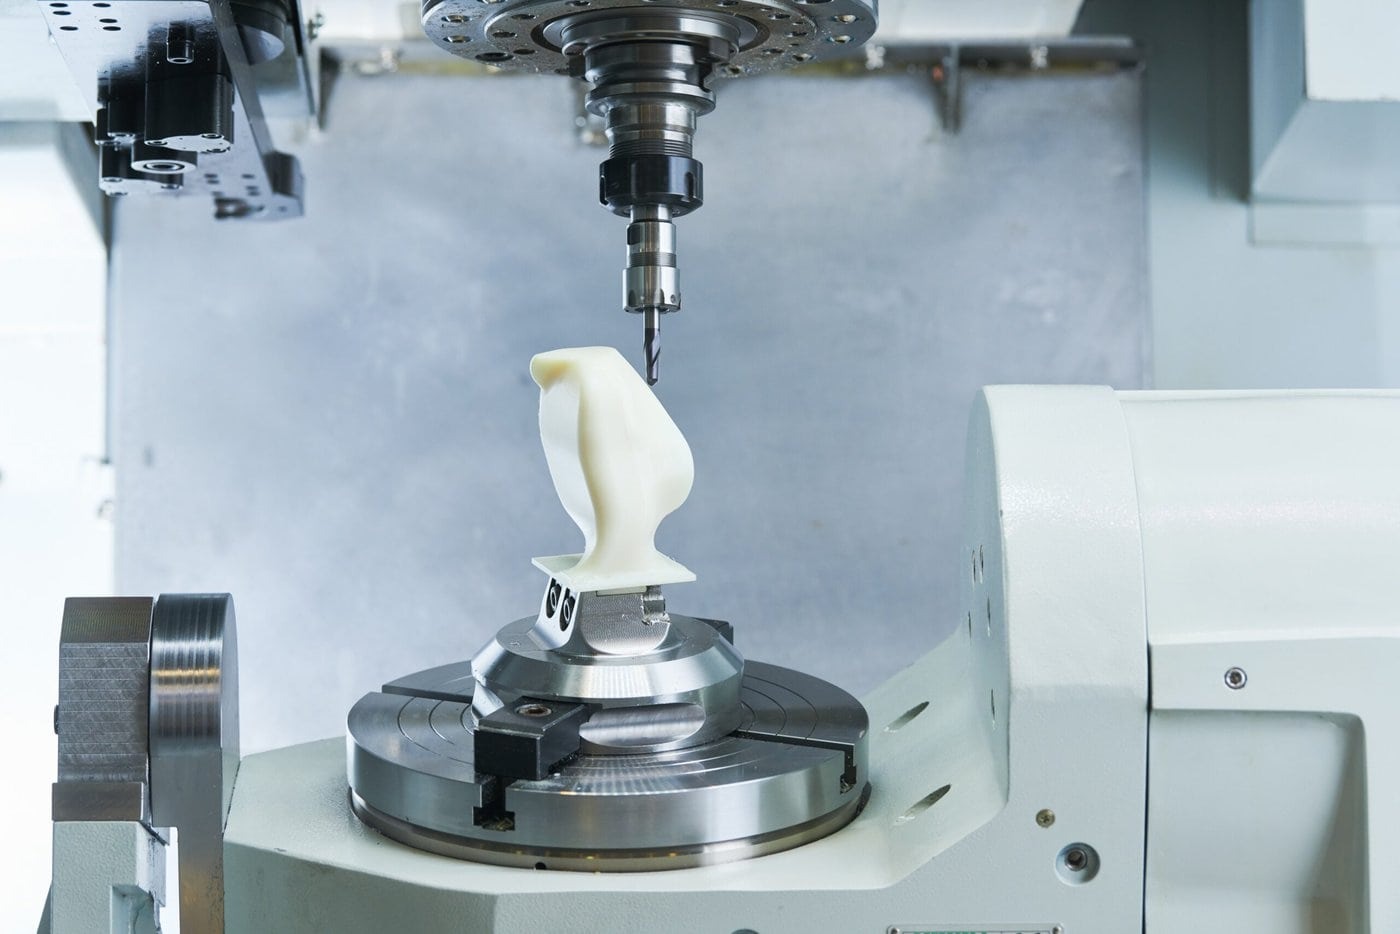
Tuowei Precision propose Services d'usinage CNC à 5 axes grâce à des commentaires sur la conception en vue de la fabrication fournis dès l'établissement du devis, ce qui permet de mettre en évidence les problèmes liés à l'accès aux outils, aux rayons d'angle et aux tolérances alors qu'il s'agit encore de modifications CAO, et non après la passation de la commande. Téléchargez un modèle sur Précision Tuowei et le devis indiquera le nombre estimé de réglages et la méthode d'usinage plutôt qu'un chiffre unique.
R : STEP est le format par défaut le plus sûr et est accepté partout. Parasolid convient tout aussi bien lorsque le logiciel de FAO de l’atelier utilise ce noyau. Envoyez un modèle solide plutôt qu’un maillage, et joignez un dessin ou des données de définition basées sur le modèle pour les tolérances.
R : Pas tout à fait. Un fichier STL est un maillage à facettes qui approxime la surface réelle ; ainsi, un cylindre devient un polygone. Le logiciel de FAO découpa fidèlement cette approximation, ce qui donnera une pièce dont la géométrie ne correspondra pas à celle souhaitée. Il vaut mieux exporter au format STEP ou Parasolid.
R : Si vous externalisez l'usinage, les deux solutions fonctionnent aussi bien l'une que l'autre, puisque dans les deux cas, vous exportez un fichier neutre. Si vous effectuez l'usinage en interne, le logiciel de FAO intégré à Fusion 360 maintient l'association entre les parcours d'outils et le modèle, tandis qu'Onshape nécessite une application partenaire ou un logiciel de FAO distinct.
R : Oui, sauf si les tolérances et les annotations sont intégrées au modèle sous forme de définition basée sur le modèle et exportées dans un format qui les préserve. Un modèle ne contient que la géométrie, sans aucune exigence de précision ; l'atelier n'a donc aucune référence sur laquelle s'appuyer.
R : Prévoyez des rayons d'angle intérieurs, évitez les poches étroites et inutilement profondes, utilisez des tailles de filetage standard, n'appliquez des tolérances serrées qu'aux caractéristiques fonctionnelles, et indiquez à l'atelier quelles dimensions sont réellement importantes afin que les réglages puissent être planifiés en fonction de celles-ci.

Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication pour évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions. Ses articles offrent des conseils pratiques et techniquement fondés pour aider les ingénieurs et les acheteurs à prendre de meilleures décisions en matière de fabrication, à optimiser l’efficacité de la production et à garantir une qualité constante des pièces. Découvrez les solutions d’usinage CNC et de fabrication sur mesure de TUOWEI Precision pour votre prochain projet.
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
Tenez-vous au courant de l'usinage CNC réel, des tendances de l'industrie et des perspectives de production de Tuowei Precision, qui est installé pour vous permettre de prendre de meilleures décisions en matière de production.