Besoin de solutions d'usinage expertes ? L'équipe de Tuowei Proto est là pour répondre à tous vos besoins en matière de fabrication. Contactez-nous dès aujourd'hui pour un devis sur vos projets en cours ou à venir !
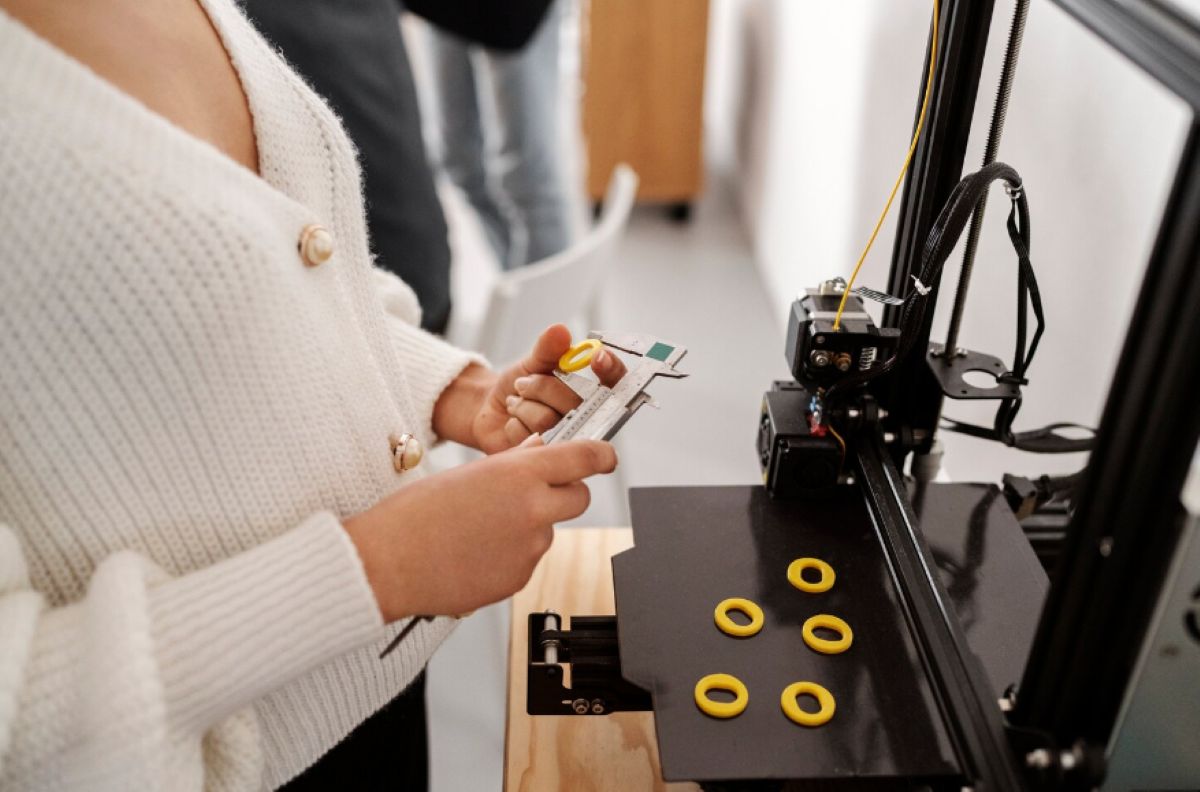
L'impression 3D est plus économique en dessous du seuil de rentabilité, tandis que le moulage par injection l'est au-delà. Pour les petites pièces nécessitant un outillage simple, le seuil de rentabilité se situe souvent à quelques centaines d’unités. Pour les pièces plus grandes, les outillages complexes ou les moules à plusieurs cavités, il peut atteindre plusieurs milliers d’unités. Le seuil de rentabilité est un calcul spécifique à votre pièce, et non un chiffre fixe ; la suite de cet article vous explique comment le déterminer.
Ce guide explique pourquoi ces deux structures de coûts présentent des comportements si différents, ce que recouvre réellement chaque prix, et comment calculer le seuil de rentabilité pour votre propre pièce en utilisant vos propres chiffres plutôt qu'une règle empirique générique.
Le moulage par injection implique des coûts initiaux élevés. Vous payez le moule avant même qu’une seule pièce n’existe, et ce moule représente la dépense la plus importante de tout le programme. Une fois le moule en place, chaque pièce ne coûte presque rien : un peu de résine, quelques secondes de temps-machine et une fraction du temps d’un opérateur. À mesure que la quantité augmente, le coût de l’outillage se répartit sur un plus grand nombre de pièces et le coût effectif par pièce diminue fortement, puis continue de baisser plus progressivement avant de se stabiliser finalement à un niveau proche du coût des matériaux et du cycle de fabrication.
L'impression 3D n'entraîne pratiquement aucun coût fixe. Il n'y a pas d'outillage, de sorte que la première pièce coûte à peu près autant que la millième. C'est un véritable avantage pour les petites séries et un véritable inconvénient pour les grandes séries, car il n'existe aucun mécanisme permettant au volume de réduire sensiblement le prix unitaire. On réalise certes quelques économies en regroupant davantage de pièces dans une même impression, mais la courbe reste pratiquement plate par rapport au moulage.
Lorsqu'on les trace ensemble, l'une des courbes part d'un niveau très élevé et descend en pente raide, tandis que l'autre reste à peu près horizontale. Elles se croisent une fois, et ce point de croisement est la réponse à la question.
Le post-traitement mérite une attention particulière, car il est systématiquement sous-estimé. Un temps d'impression annoncé de quelques heures peut être suivi d'un travail de finition manuel dont le coût dépasse celui de l'impression elle-même, en particulier lorsque des surfaces esthétiques sont requises.
C'est dans le domaine de l'outillage que les chiffres varient le plus, et il ne s'agit pas d'un chiffre unique. Notre ventilation de Quels sont les facteurs qui influencent le coût du moulage par injection ? explique comment le nombre de cavités, l'acier à outils, la complexité et le choix de la base de moule influent chacun sur le résultat, ce qui est important ici car le nombre d'outils constitue le principal paramètre du calcul de seuil.
Le calcul est d'une simplicité enfantine. Ce qui le rend utile, c'est d'utiliser vos propres chiffres plutôt que les moyennes du secteur.
Un exemple concret permet de mieux cerner la structure. Si une pièce imprimée coûte 40 dollars pièce, que la version moulée coûte 3 dollars pièce et que le devis pour l'outillage s'élève à 9 000 dollars, alors chaque pièce moulée permet d'économiser 37 dollars, et 9 000 divisé par 37 donne environ 244 pièces. En dessous de cette quantité, l'impression est moins chère. Au-delà, le moulage est moins cher, et à partir de 2 000 pièces, la différence est très importante. Remplacez ces chiffres par les vôtres et ces trois mêmes lignes vous donneront la réponse.
La plupart des comparaisons considèrent l'outillage comme une valeur unique, et c'est là qu'elles se trompent. L'outillage correspond à une fourchette, et la limite inférieure de cette fourchette modifie considérablement le point de coupure.
L’aluminium et les outils de prototypage coûtent nettement moins cher que les outils de production en acier trempé et sont fabriqués plus rapidement, car l’aluminium s’usine beaucoup plus vite. Il permet de produire moins de pièces au total et ne supporte pas aussi bien les résines chargées en abrasifs, mais pour de nombreux programmes, cette limite est bien supérieure à la quantité réellement nécessaire. Un moule permettant de réaliser des milliers de pièces est tout à fait suffisant pour un produit au cours de sa première année de commercialisation.
L’impact sur le calcul est immédiat. La réduction du nombre d’outils diminue proportionnellement le seuil de rentabilité, ce qui conduit souvent à privilégier le moulage à des volumes où, selon les calculs basés sur un outil en acier trempé, l’impression aurait été jugée plus rentable. Notre l'outillage pour les moules d'injection Ce service couvre à la fois les processus de prototypage et de production, et effectuer deux fois le calcul de recoupement, une fois avec chaque chiffre d'outillage, est la bonne méthode pour obtenir la fourchette réelle.
C'est le coût qui permet de choisir entre deux procédés qui produisent tous deux une pièce conforme. Lorsque ce n'est pas le cas, ce calcul n'a aucune pertinence.
| Exigence | Moulage par injection | Impression 3D |
| Propriétés des matériaux | Thermoplastiques techniques à part entière dont les propriétés isotropes ont été publiées | Traiter des matériaux spécifiques, souvent anisotropes et moins résistants dans le sens de la construction |
| Cohérence dimensionnelle | Très élevé une fois que le processus est stabilisé | Fonctionne bien sur les systèmes modernes, mais cela varie en fonction de la position et de l'orientation de la structure |
| Finition de surface | Déterminé par la surface du moule, réalisable selon des critères esthétiques | Les lignes de calque sont inhérentes au processus et la finition s'effectue manuellement. |
| Capacité de tolérance | Précis et reproductible sur de grands tirages | Plus lâche, et varie selon la technologie et le matériau |
| Modifications de la conception | Coûteux une fois l'acier découpé | Gratuit, car il n'existe aucun outil permettant de le modifier |
| Délai de livraison de la première pièce | Des semaines, car l'outil doit être développé | Jours ou moins |
| Documentation réglementaire | Une solide expérience dans les domaines médical et automobile | Mise en place pour certains processus, plus limitée pour d'autres |
Deux de ces facteurs ont régulièrement un coût supplémentaire. Si la pièce doit présenter des propriétés mécaniques isotropes ou une surface esthétique, le moulage s’impose, quelle que soit la quantité. Si la conception est encore en cours d’évolution, l’impression s’impose, quelle que soit la quantité, car la fabrication d’un moule adapté à une conception qui évolue par la suite revient à dépenser deux fois la même somme.
Pour les acheteurs américains, le seuil de rentabilité varie en fonction du lieu de fabrication des outillages. Les outillages fabriqués aux États-Unis coûtent plus cher, ce qui augmente le seuil de rentabilité, mais réduit les délais liés aux modifications techniques et élimine les délais de transport du calendrier. Les outillages fabriqués à l'étranger coûtent moins cher, ce qui abaisse le seuil de rentabilité, au prix toutefois d'un délai de livraison plus long et d'un cycle de modification plus lent.
La plupart des équipes chargées du matériel optent pour une approche par étapes : elles procèdent à l'impression tant que la conception est encore en cours d'évolution, fabriquent un outillage de transition moins coûteux dès que la géométrie est suffisamment stable pour être validée, puis passent à l'outillage de production lorsque le volume annuel le justifie. Cette séquence permet de minimiser le coût total, car chaque étape correspond au niveau de certitude de la conception à ce moment-là.
Une mise en garde concernant la comparaison avec l'étranger : effectuez-la en tenant compte du coût au dédouanement. Les frais de transport du outillage, ceux des pièces, les droits de douane et les délais de transit doivent tous être pris en compte dans le calcul avant de pouvoir comparer honnêtement deux devis.
| Volume annuel | En général, c'est le bon choix | Raisonnement |
| Moins de 100 | Impression 3D | Les outils ne peuvent pas être amortis sur un nombre aussi restreint de pièces, et la conception est souvent encore en cours d'évolution |
| 100 à 1 000 | Cela dépend du calcul, et c'est là que les outils de transition se montrent les plus compétitifs | Le seuil de rentabilité pour de nombreuses petites pièces se situe dans cette fourchette ; il vaut donc mieux faire le calcul plutôt que de partir d'hypothèses. |
| 1 000 à 10 000 | Moulage par injection, généralement à l'aide d'un outillage de prototypage ou de transition | L'amortissement des outillages est facilement couvert et le coût des pièces représente la majeure partie du total |
| Plus de 10 000 | Moulage par injection avec outillage de série | La durée du cycle, le nombre de cavités et le coût de la résine sont les facteurs déterminants sur le plan économique ; l'impression n'est pas compétitive |
| Quel que soit le volume, la conception est encore en cours d'évolution | Impression 3D jusqu'à ce que le modèle soit finalisé | Un outil conçu autour d'un design évolutif coûte deux fois plus cher |
La place qu'occupe l'usinage dans ce tableau est une question connexe dont la réponse est différente, car l'usinage n'implique pas non plus de coûts d'outillage, mais son évolutivité diffère de celle de l'impression. Notre comparaison entre Comparaison entre l'usinage et le moulage traite de cette association.
Tuowei Precision propose services de moulage par injection de plastique en parallèle du prototypage rapide, ce qui permet au même fournisseur de produire des pièces prototypes pendant la validation de la conception, puis de lancer la production de la version moulée dès que le volume justifie l'investissement dans les moules. L'envoi d'un modèle de pièce à Précision Tuowei renvoie à la fois le coût de l'outillage et celui de la pièce moulée, ce qui correspond aux besoins du calcul croisé ci-dessus.
R : Cela dépend de votre pièce. Divisez le coût de l'outillage par l'économie réalisée par pièce grâce au moulage par rapport à l'impression. Pour les petites pièces nécessitant un outillage simple, le résultat se situe souvent dans les centaines ; pour les pièces de grande taille ou complexes, il peut atteindre plusieurs milliers.
R : À peine. Le fait d'intégrer davantage de pièces dans un même moule améliore le rendement, mais comme il n'y a pas de coûts d'outillage à amortir, le prix unitaire reste pratiquement stable. C'est précisément cette courbe stable qui explique pourquoi le moulage finit par s'imposer en termes de coût.
R : Pour certaines applications, oui. Mais les pièces imprimées sont souvent anisotropes, présentent des lignes de couche visibles et ont des tolérances moins strictes. Lorsque les propriétés mécaniques, l'aspect esthétique des surfaces ou une répétabilité rigoureuse sont essentiels, le moulage reste le procédé le plus approprié.
R : Cela réduit considérablement les coûts fixes, ce qui diminue proportionnellement le seuil de rentabilité. Les moules en aluminium et les prototypes permettent de produire des milliers de pièces à un coût bien inférieur à celui de l’acier trempé, ce qui rend souvent le moulage viable plus tôt que prévu.
R : En général, non. Les modifications apportées après la découpe de l'acier sont coûteuses et nécessitent parfois la fabrication d'une nouvelle cavité. Il est généralement moins coûteux, dans l'ensemble, de procéder à l'impression ou à l'usinage des pièces jusqu'à ce que leur géométrie soit stabilisée, puis de passer à la fabrication des outils, plutôt que de fabriquer les outils trop tôt et de les modifier par la suite.

Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication pour évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions. Ses articles offrent des conseils pratiques et techniquement fondés pour aider les ingénieurs et les acheteurs à prendre de meilleures décisions en matière de fabrication, à optimiser l’efficacité de la production et à garantir une qualité constante des pièces. Découvrez les solutions d’usinage CNC et de fabrication sur mesure de TUOWEI Precision pour votre prochain projet.
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
Tenez-vous au courant de l'usinage CNC réel, des tendances de l'industrie et des perspectives de production de Tuowei Precision, qui est installé pour vous permettre de prendre de meilleures décisions en matière de production.